
Acabados superficiales del perfil de aluminio: anodizado, recubrimiento en polvo y PVDF
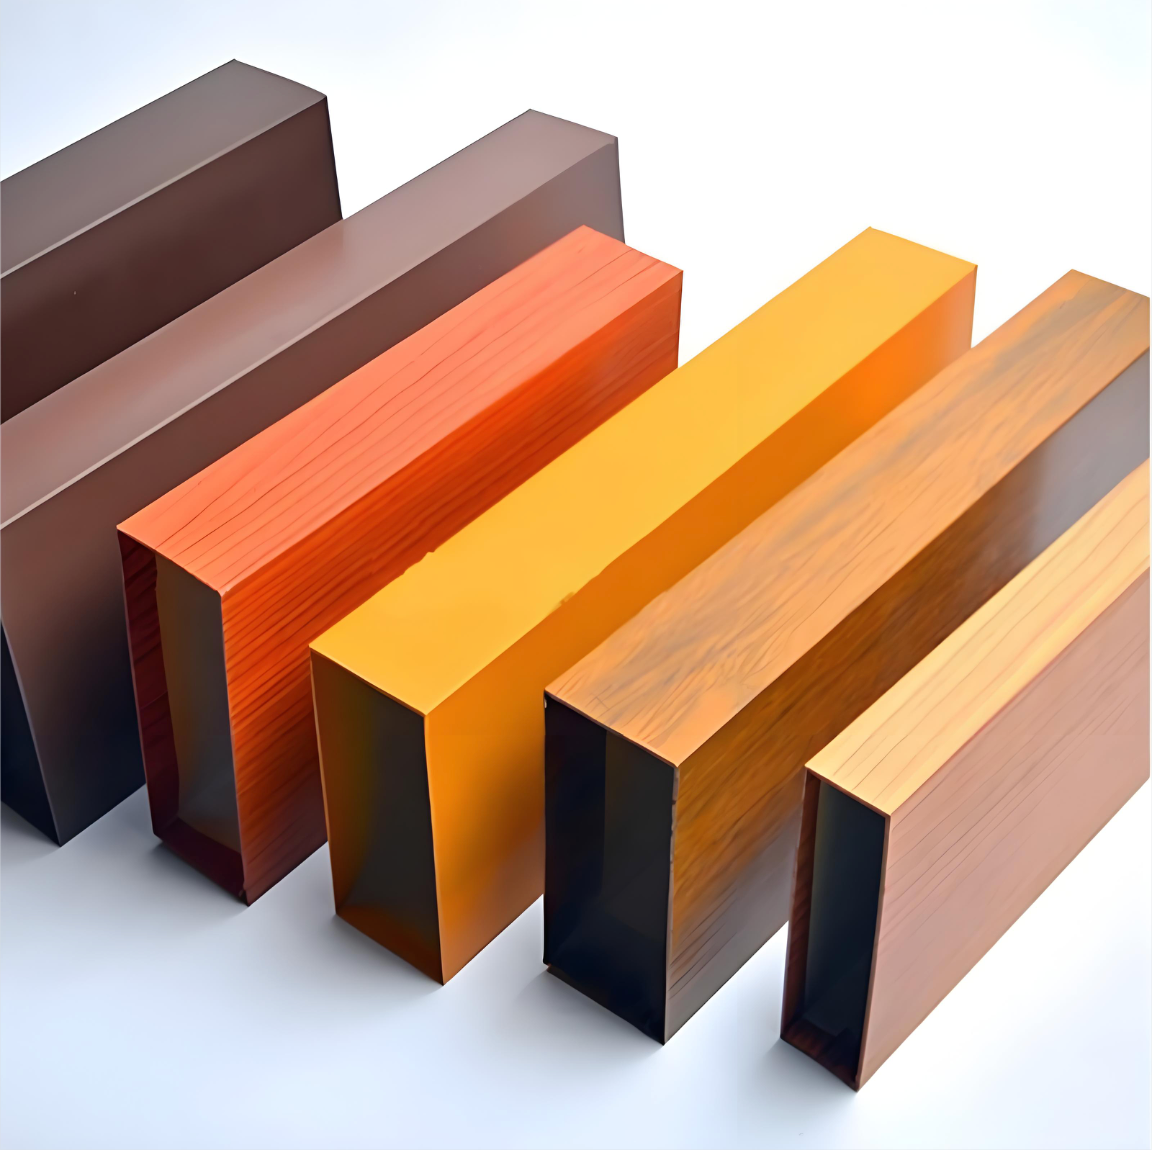
El anodizado, el recubrimiento en polvo, el PVDF, la electroforesis, la imitación de madera y los acabados mecánicos se especifican con normas distintas, se aplican con espesores distintos y duran tiempos muy distintos en la costa. Aquí, cómo elegir entre ellos.
Dos líneas de extrusión pueden producir perfiles con la misma aleación, las mismas tolerancias y las mismas propiedades mecánicas, y las piezas acabadas pueden aun así fallar de forma distinta en el mismo edificio. La diferencia es casi siempre el acabado superficial, y el hecho de que este se eligió de una carta de colores en lugar de una norma.
Esta página expone las familias de acabado que realizamos, la norma que define cada una, el espesor de recubrimiento que esa norma implica y en qué casos cada una es una mala respuesta.
Acabado natural: la base, no un acabado
Un perfil con acabado natural es la extrusión tal como sale de la prensa y se enfría: sin anodizado ni recubrimiento. Presenta las líneas de extrusión visibles y las marcas de manipulación propias del proceso, y su capa de óxido es la fina capa natural (unos pocos nanómetros, que crece lentamente al aire).
El acabado natural es correcto para perfiles que serán fabricados y después recubiertos o pintados por el cliente, para piezas soldadas en conjuntos y acabadas a continuación, y para elementos estructurales totalmente ocultos. Es una mala respuesta allí donde el perfil sea visible y quede expuesto: sin recubrimiento no hay nada que impida que la superficie se manche, y el óxido natural no ofrece una protección significativa en un ambiente con cloruros.
Las tolerancias comerciales de los perfiles extruidos con acabado natural están definidas por la EN 755-9 (perfiles) y la EN 12020-2 (perfiles de precisión en EN AW-6060/6063).
Anodizado: duro, integral, reparable solo con un nuevo anodizado
El anodizado es una conversión electroquímica de la propia superficie del aluminio en óxido de aluminio. Como el óxido crece a partir del metal en lugar de asentarse sobre él, no puede desconcharse, saltar ni desprenderse del sustrato como sí puede hacerlo un recubrimiento. Es eléctricamente no conductor, no oculta las líneas de extrusión ni el grano del metal, y es el único acabado de esta página que conserva un aspecto claramente metálico.
El anodizado arquitectónico se especifica por el espesor de la capa, mediante las conocidas designaciones AA: AA15 de 15 µm nominales y AA20 de 20 µm nominales, para exposición interior y exterior respectivamente. Esas designaciones y los requisitos de prestaciones asociados proceden de la especificación AAMA 611 para aluminio arquitectónico anodizado. El control del proceso y la propia capa de anodizado se describen en la EN ISO 12373, y la calidad de sellado de la capa anodizada —espesor, relación de sellado, color y resistencia a la abrasión— es lo que verifica el ensayo de disolución ácida de la ISO 3210.
Las contrapartidas son reales. El anodizado es un proceso de un solo color: el color proviene de la aleación, de las condiciones de anodizado o del colorante electrolítico, así que no hay forma de igualar un número RAL arbitrario. En las extrusiones 6xxx también deja ver la diferencia metalúrgica entre lotes, y los colores oscuros la acentúan. Las piezas embutidas o muy conformadas pueden agrietar su capa anodizada en radios cerrados.
Recubrimiento en polvo: la opción más flexible en color
El recubrimiento en polvo es un polímero en polvo seco que se aplica por proyección electrostática y se cura formando una película continua, normalmente de 60–80 µm para trabajos arquitectónicos. Puede igualar prácticamente cualquier RAL, cubre de forma uniforme la superficie de extrusión, incluidos los bordes, y tolera mejor los daños de manipulación e instalación que un recubrimiento más fino.
Para el aluminio arquitectónico, la norma de referencia es la EN 12206-1 (recubrimientos orgánicos sobre aluminio para aplicaciones arquitectónicas), que abarca el espesor de película, la adherencia y el envejecimiento acelerado que debe superar un perfil recubierto. Los esquemas de calidad del sector Qualicoat (recubrimientos) y Qualanod (anodizado) se apoyan en esas normas y son los que los prescriptores suelen pedir por su nombre cuando quieren que se audite la cadena de suministro del recubrimiento y no solo que se ensaye la pieza acabada.
Los modos de fallo son los que cabría esperar de una película polimérica: tiza superficial y cambio de color en la superficie y, si el pretratamiento fue incompleto, corrosión filiforme que avanza desde un arañazo o un borde de corte. La química del pretratamiento, y no el polvo, es el origen real de la mayoría de los fallos prematuros de recubrimiento.
PVDF: especificado para la exposición, con precio para el proyecto
Los recubrimientos de PVDF (fluoruro de polivinilideno) son sistemas fluoropoliméricos aplicados en dos o tres capas, normalmente de 25–40 µm, sobre una imprimación. Su retención de color y brillo bajo radiación UV es la razón de su existencia: la AAMA 2605, la más exigente de las especificaciones de recubrimiento AAMA, se basa en ensayos de exposición de 10 años en el sur de Florida, frente a 5 años de la AAMA 2604 y un año de la AAMA 2603.
Esa es la base honesta para la elección: la AAMA 2605 es la especificación que hay que escribir cuando la fachada deba seguir manteniendo el color original dentro de una década en un ambiente de alta radiación UV o costero, y normalmente es la más cara de las opciones de aplicación líquida. Especificar PVDF para un tabique interior es pagar por un envejecimiento que nunca se pondrá a prueba.
Electroforesis (E-coat) y el aspecto anodizado liso
El recubrimiento electroforético deposita una película orgánica desde un baño acuoso bajo una tensión aplicada. Con frecuencia se aplica sobre una capa anodizada, que es la combinación que suele designarse como "acabado por electroforesis": el anodizado aporta dureza y color, y el E-coat cierra la superficie, elimina la sensación pegajosa que puede dejar el sellado tradicional y aumenta la resistencia a la corrosión. El resultado es una superficie muy lisa, uniforme y de alto brillo que resiste mejor que el anodizado simple en aire contaminado o ligeramente costero, a costa de otra etapa de proceso y otro baño que controlar.
Imitación de madera y bronce: acabados que imitan otros materiales
La imitación de madera es una transferencia por sublimación sobre un perfil recubierto en polvo: el recubrimiento curado se calienta junto con una película impresa para que el dibujo se difunda en él. Existe para satisfacer a las autoridades urbanísticas y a los clientes que quieren el aspecto de la madera sin su mantenimiento, y encaja en sistemas de ventanas y puertas y en detalles de fachada donde el dibujo se prolonga a través de una junta visible.
El bronce anodizado abarca la gama del marrón al negro producida por coloración electrolítica (baños de sales de estaño o níquel que depositan metal en los poros de la capa anodizada antes del sellado) o por teñido. Es el color tradicional del aluminio arquitectónico, oculta mejor las marcas de manipulación que el anodizado incoloro y, como todo anodizado, tolera la fabricación, porque la capa forma parte del metal.
Acabados mecánicos: pulido y chorreado de arena
El pulido es un abrillantado mecánico o químico, utilizado para molduras, reflectores y perfiles que deben leerse como metal pulido. Normalmente va seguido de una capa protectora anodizada o de E-coat, porque una superficie pulida desnuda se raya y se oxida con rapidez. El chorreado de arena tiene la intención contraria: un tratamiento abrasivo controlado que produce una textura mate uniforme, habitualmente como pretratamiento del anodizado cuando se busca una superficie difusa y no reflectante y las líneas de extrusión deben desaparecer.
La rotura de puente térmico no es un acabado
Conviene separarlo de forma explícita, porque a menudo aparece en la misma lista de materiales: la rotura de puente térmico es una construcción, no un recubrimiento. El perfil se extruye en dos partes que se vuelven a unir mediante una banda de poliamida (normalmente PA66 con un 25% de fibra de vidrio) que interrumpe la trayectoria del calor y del sonido. Esos conjuntos se ensayan como sistemas, en cuanto a resistencia mecánica y comportamiento térmico, y no como acabados: véanse los perfiles de ventanas y puertas y los perfiles de muro cortina en los que los realizamos.
Cómo elegir: ajuste el acabado a la exposición y después al presupuesto
- Interior, no visible o para recubrir más tarde — acabado natural.
- Interior, visible, aspecto metálico — anodizado incoloro AA15; recubrimiento en polvo si el color debe ajustarse a una especificación.
- Exterior en tierras del interior, aire urbano normal — anodizado AA20 o recubrimiento en polvo conforme a la EN 12206-1. Ambos son defendibles; decida por el aspecto y por cómo se gestionará la reparación en obra.
- Exterior, costero o de alta radiación UV, el color debe perdurar — PVDF conforme a la AAMA 2605. Este es el caso para el que existe la especificación.
- Aspecto anodizado con mayor lisura superficial y resistencia a la corrosión — anodizado más electroforesis.
- Aspecto de madera, bajo mantenimiento — sublimación de imitación de madera sobre recubrimiento en polvo.
Las dos preguntas que deciden la mayoría de los proyectos
Primera: ¿se fabricará la pieza después del acabado? Cortar, taladrar, soldar y plegar rompen cualquier película superficial. El anodizado sobrevive a la fabricación por ser una superficie convertida; un recubrimiento deja metal desnudo en cada corte y necesita retoques. Segunda: ¿qué aspecto tendrá la superficie dentro de diez años y quién responde si no es así? Esa pregunta convierte la AAMA 2603 / 2604 / 2605 de una partida en la especificación, y merece escribirse en el pedido en lugar de dejarla al proveedor de polvo.
Envíenos el plano y la exposición a la que se verá sometido el perfil, y cotizaremos el acabado con arreglo a la norma y no a un nombre de color, incluidos los casos en que no usaríamos alguna de estas opciones en su edificio.
Opiniones de clientes
Aún no hay reseñas — sea el primero en opinar Acabados superficiales del perfil de aluminio: anodizado, recubrimiento en polvo y PVDF.
Escriba una reseña
Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.
Seguir leyendo
 Knowledge
Códigos HS y antidumping en la extrusión de aluminio: qué determina su arancel
Las extrusiones de aluminio se clasifican en tres partidas, y la que declare determina si se aplica el derecho antidumping. Guía práctica…
Leer artículo arrow_forward Knowledge
Carcasas de motor extruidas frente a fundidas por inyección: guía del ingeniero para elegir
La extrusión ofrece un metal denso y soldable y aletas altas; la fundición inyectada ofrece jefes complejos y forma casi final. Una…
Leer artículo arrow_forward Knowledge
7075, 7050 y 7005: cuando el 6061 no es lo bastante resistente
La familia 7xxx es el aluminio extrusionable más resistente y alcanza unos 572 MPa en el 7075-T6. Qué aportan el 7050 y el 7005, por qué la…
Leer artículo arrow_forward