
Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF
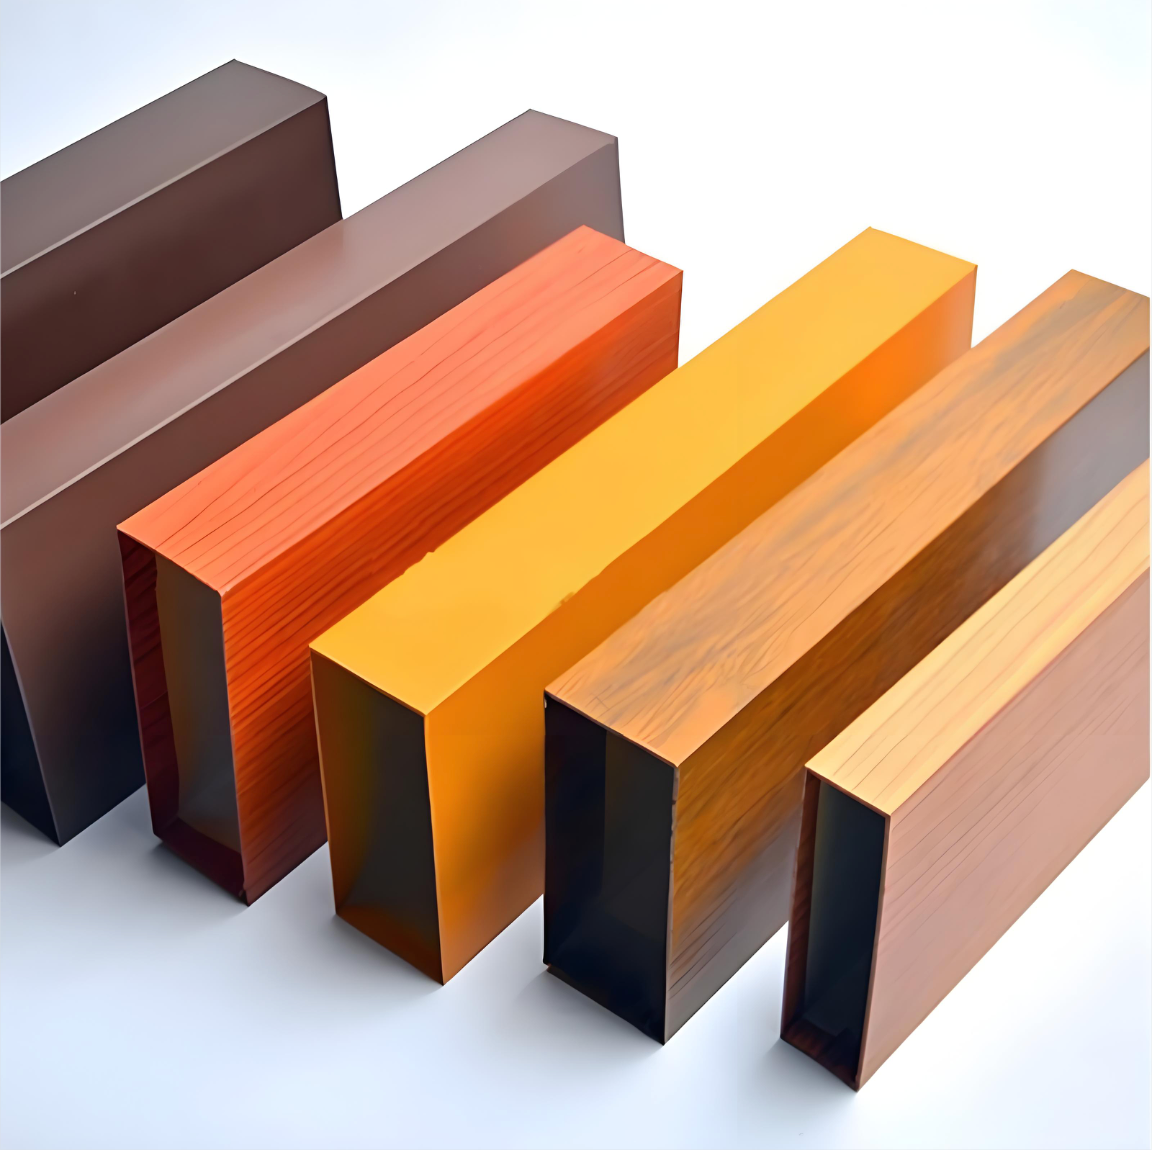
L'anodisation, le thermolaquage, le PVDF, l'électrophorèse, le faux bois et les finitions mécaniques sont spécifiés par des normes différentes, appliqués à des épaisseurs différentes et durent des durées très variables en bord de mer. Voici comment choisir entre eux.
Deux lignes d'extrusion peuvent produire des profilés d'alliage identique, de tolérances identiques et de propriétés mécaniques identiques, et les pièces finies peuvent malgré tout défaillir différemment sur le même bâtiment. La différence tient presque toujours à la finition de surface — et au fait que la finition a été choisie sur un nuancier de couleurs plutôt que selon une norme.
Cette page expose les familles de finition que nous appliquons, la norme qui définit chacune, l'épaisseur de revêtement que cette norme implique, et les cas où chacune constitue la mauvaise réponse.
Brut d'extrusion : la référence de base, pas une finition
Un profilé brut d'extrusion est le produit tel qu'il sort de la presse et refroidit — sans anodisation, sans revêtement. Il porte les lignes d'extrusion visibles et les marques de manipulation du procédé, et sa couche d'oxyde est la fine couche naturelle (quelques nanomètres, qui croît lentement à l'air).
Le brut d'extrusion convient aux profilés qui seront façonnés puis revêtus ou peints par le client, pour les pièces soudées dans des assemblages et finies ensuite, et pour les éléments structurels entièrement dissimulés. C'est la mauvaise réponse partout où le profilé est visible et exposé : sans revêtement, rien n'empêche la surface de se tacher, et l'oxyde naturel n'offre aucune protection véritable en environnement chloruré.
Les tolérances commerciales des profilés extrudés bruts d'extrusion sont définies par EN 755-9 (profilés) et EN 12020-2 (profilés de précision en EN AW-6060/6063).
Anodisation : dure, intégrale, réparable uniquement par ré-anodisation
L'anodisation est une conversion électrochimique de la surface de l'aluminium lui-même en oxyde d'aluminium. Comme l'oxyde se développe à partir du métal plutôt que de reposer dessus, il ne peut ni s'écailler, ni s'effriter, ni se décoller d'un substrat comme le ferait un revêtement. Il est électriquement non conducteur, il ne masque ni les lignes d'extrusion ni le grain du métal, et c'est la seule finition de cette page qui conserve un aspect nettement métallique apparence.
L'anodisation architecturale se spécifie par l'épaisseur du revêtement, selon les désignations AA familières : AA15 nominalement 15 µm et AA20 nominalement 20 µm, pour l'exposition intérieure et extérieure respectivement. Ces désignations et les exigences de performance qui les entourent proviennent de la spécification AAMA 611 pour l'aluminium architectural anodisé. Le contrôle du procédé et la couche d'anodisation elle-même sont décrits dans EN ISO 12373, et la qualité de colmatage de la couche anodisée — épaisseur, taux de colmatage, couleur et résistance à l'abrasion — est ce que l'essai de dissolution acide de ISO 3210 sert à vérifier.
Les compromis sont réels. L'anodisation est un procédé monochrome : la couleur provient de l'alliage, des conditions d'anodisation ou de la coloration électrolytique, de sorte qu'il n'existe aucune correspondance avec un numéro RAL arbitraire. Sur les profilés 6xxx, elle révèle aussi la différence métallurgique entre les lots, et les couleurs foncées la montrent davantage. Les pièces embouties à froid ou fortement formées peuvent fissurer leur couche anodisée aux rayons serrés.
Thermolaquage : l'option la plus souple en matière de couleur
Le thermolaquage est une poudre polymère sèche projetée électrostatiquement et cuite en un film continu, typiquement 60–80 µm pour les applications architecturales. Il peut correspondre à essentiellement n'importe quel RAL, recouvre uniformément la surface extrudée y compris les arêtes, et tolère mieux les dommages de manipulation et de pose qu'un revêtement plus mince.
Pour l'aluminium architectural, la norme de référence est EN 12206-1 (revêtements organiques sur aluminium pour applications architecturales), qui couvre l'épaisseur de film, l'adhérence et le vieillissement accéléré auquel un profilé revêtu doit résister. Les schémas qualité sectoriels Qualicoat (revêtements) et Qualanod (anodisation) s'appuient sur ces normes et sont ce que les prescripteurs demandent généralement par leur nom lorsqu'ils veulent faire auditer la chaîne d'approvisionnement des revêtements plutôt que simplement tester la pièce finie.
Les modes de défaillance sont ceux qu'on attend d'un film polymère : farinage et changement de couleur en surface et — si la préparation de surface était incomplète — corrosion filiforme se propageant depuis une rayure ou une arête coupée. La chimie de préparation de surface, et non la poudre, est l'origine réelle de la plupart des défaillances prématurées de revêtement.
PVDF : spécifié pour l'exposition, tarifé pour le projet
Les revêtements PVDF (polyfluorure de vinylidène) sont des systèmes fluoropolymères appliqués en deux ou trois couches, typiquement 25–40 µm, au-dessus d'un apprêt. Leur rétention de couleur et de brillance sous UV est la raison même de leur existence : AAMA 2605, la plus exigeante des spécifications de revêtement AAMA, est construite autour d'un essai d'exposition de 10 ans en Floride du Sud, contre 5 ans pour AAMA 2604 et un an pour AAMA 2603.
Voilà la base honnête du choix : AAMA 2605 est la spécification à retenir lorsque la façade doit encore correspondre à la couleur d'origine dans dix ans dans un environnement à fort UV ou côtier, et c'est normalement la plus chère des options appliquées au liquide. Spécifier du PVDF pour une cloison intérieure, c'est payer pour un vieillissement qui ne sera jamais mis à l'épreuve.
Électrophorèse (E-coat) et l'aspect anodisé lisse
Le revêtement électrophorétique dépose un film organique à partir d'un bain à base d'eau sous une tension appliquée. Il est fréquemment appliqué par-dessus une couche anodisée, ce qui correspond à la combinaison habituellement désignée par « finition électrophorèse » : l'anodisation apporte dureté et couleur, et l'E-coat ferme la surface, supprime le toucher collant que peut laisser le colmatage traditionnel et augmente la résistance à la corrosion. Le résultat est une surface très lisse, régulière et très brillante qui tient mieux que l'anodisation simple dans un air pollué ou légèrement côtier, au prix d'une étape de procédé supplémentaire et d'un bain de plus à contrôler.
Faux bois et bronze : des finitions qui imitent d'autres matériaux
Le faux bois est un transfert par sublimation sur un profilé thermolaqué : le revêtement cuit est chauffé avec un film imprimé pour que le motif diffuse dans le revêtement. Il existe pour satisfaire les autorités d'urbanisme et les clients qui veulent l'aspect du bois sans son entretien, et il se destine aux systèmes de fenêtres et de portes et aux détails de façade où le motif se poursuit au droit d'un joint visible.
Le bronze anodisé couvre la gamme du brun au noir produite par coloration électrolytique (des bains de sels d'étain ou de nickel déposent du métal dans les pores de la couche anodisée avant le colmatage) ou par teinture. C'est la couleur traditionnelle de l'aluminium architectural, elle masque mieux les marques de manipulation que l'anodisation incolore et — comme toute anodisation — elle tolère la fabrication, car la couche fait partie du métal.
Finitions mécaniques : polissage et sablage
Le polissage est un brillantage mécanique et/ou chimique, utilisé pour les moulures, les réflecteurs et les profilés qui doivent apparaître comme du métal poli. Il est normalement suivi d'une couche protectrice anodisée ou d'E-coat, car une surface polie nue se raye et s'oxyde rapidement. Le sablage est l'intention inverse : un traitement abrasif contrôlé qui produit une texture mate uniforme, généralement comme préparation de surface avant anodisation lorsqu'on veut une surface diffusée et non réfléchissante et que les lignes d'extrusion doivent disparaître.
La rupture de pont thermique n'est pas une finition
Cela mérite d'être distingué explicitement, car cela apparaît souvent dans la même liste de matériaux : une rupture de pont thermique est une construction, pas un revêtement. Le profilé est extrudé en deux parties puis réuni par une barrette en polyamide (généralement PA66 avec 25 % de fibre de verre) qui interrompt le passage de la chaleur et du son. Ces assemblages sont testés comme des systèmes, pour la résistance mécanique et pour la performance thermique, plutôt que comme des finitions — voir les profilés de fenêtres et de portes et les profilés de murs-rideaux où nous les produisons.
Choisir : adapter la finition à l'exposition, puis au budget
- Intérieur, non visible, ou à revêtir ultérieurement — brut d'extrusion.
- Intérieur, visible, aspect métallique — anodisation incolore AA15 ; thermolaquage si la couleur doit correspondre à une spécification.
- Extérieur à l'intérieur des terres, air urbain normal — anodisation AA20, ou thermolaquage selon EN 12206-1. Les deux se défendent ; choisissez selon l'aspect et selon la manière dont la réparation sera traitée sur site.
- Extérieur, côtier ou à fort UV, couleur devant durer — PVDF selon AAMA 2605. C'est le cas pour lequel la spécification existe.
- Aspect anodisé avec une meilleure régularité de surface et une meilleure résistance à la corrosion — anodisation plus électrophorèse.
- Aspect bois, faible entretien — sublimation de faux bois sur thermolaquage.
Les deux questions qui décident de la plupart des projets
Premièrement : la pièce sera-t-elle façonnée après la finition ? Le découpage, le perçage, le soudage et le pliage brisent tous un film de surface. L'anodisation survit à la fabrication en tant que surface convertie ; un revêtement laisse du métal nu à chaque coupe et doit être retouché. Deuxièmement : à quoi ressemblera la surface dans dix ans, et qui en est responsable si ce n'est pas le cas ? Cette question transforme AAMA 2603 / 2604 / 2605 d'un poste de dépense en spécification, et il vaut la peine de l'inscrire dans le bon de commande plutôt que de la laisser au fournisseur de poudre.
Envoyez-nous le plan et l'exposition auxquels le profilé sera soumis, et nous coterons la finition par rapport à la norme plutôt qu'à un nom de couleur — y compris celles de ces options que nous n'utiliserions pas sur votre bâtiment.
Avis clients
Pas encore d'avis — soyez le premier à en donner un Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF.
Rédiger un avis
Les avis sont lus par notre équipe avant d'être publiés ici, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture
 Knowledge
Codes SH et antidumping des profilés en aluminium : ce qui détermine vos droits
Les profilés en aluminium relèvent de trois positions, et celle que vous déclarez détermine si le droit antidumping s'applique. Un guide…
Lire l'article arrow_forward Knowledge
Carters moteur extrudés ou moulés sous pression : le guide de choix de l'ingénieur
L'extrusion offre un métal dense et soudable avec des ailettes hautes ; le moulage sous pression offre des bossages complexes et une forme…
Lire l'article arrow_forward Knowledge
7075, 7050 et 7005 : quand le 6061 ne suffit plus
La famille 7xxx est l'aluminium extrudable le plus résistant, atteignant environ 572 MPa en 7075-T6. Ce qu'apportent le 7050 et le 7005…
Lire l'article arrow_forward