
Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF
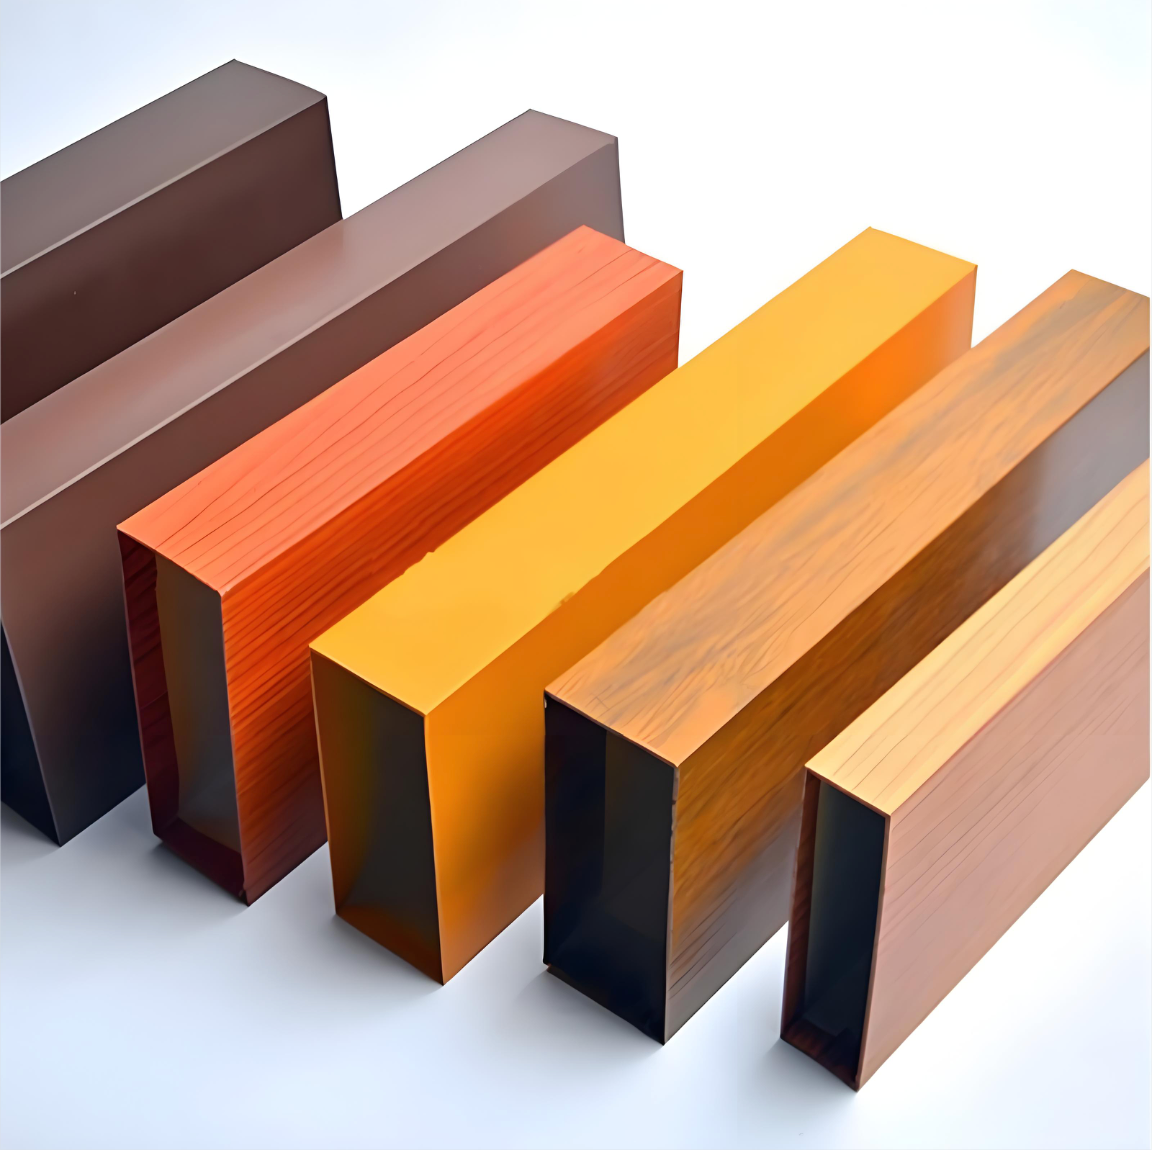
A anodização, a pintura a pó, o PVDF, a eletroforese, o efeito madeira e os acabamentos mecânicos são especificados por normas diferentes, aplicados com espessuras diferentes e duram tempos muito diferentes à beira-mar. Eis como escolher entre eles.
Duas linhas de extrusão podem produzir perfis com liga idêntica, tolerâncias idênticas e propriedades mecânicas idênticas, e as peças acabadas podem ainda assim falhar de forma diferente no mesmo edifício. A diferença é quase sempre o acabamento da superfície — e o facto de o acabamento ter sido escolhido a partir de uma carta de cores em vez de uma norma.
Esta página apresenta as famílias de acabamento que executamos, a norma que define cada uma, a espessura de revestimento que essa norma implica e onde cada uma é a resposta errada.
Acabamento natural: a base, não um acabamento
Um perfil de acabamento natural é a extrusão tal como sai da prensa e arrefece — sem anodização, sem revestimento. Apresenta as linhas de extrusão visíveis e as marcas de manuseamento do processo, e a sua camada de óxido é a fina camada natural (alguns nanómetros, que cresce lentamente ao ar).
O acabamento natural é correto para perfis que serão fabricados e depois revestidos ou pintados pelo cliente, para peças soldadas em conjuntos e acabadas posteriormente, e para elementos estruturais totalmente ocultos. É a resposta errada em qualquer situação em que o perfil esteja visível e exposto: sem um revestimento não há nada que impeça a superfície de manchar, e o óxido natural não oferece proteção significativa num ambiente com cloretos.
As tolerâncias comerciais para perfis extrudidos de acabamento natural são definidas pela EN 755-9 (perfis) e pela EN 12020-2 (perfis de precisão em EN AW-6060/6063).
Anodização: dura, integral, reparável apenas por nova anodização
A anodização é uma conversão eletroquímica da própria superfície de alumínio em óxido de alumínio. Como o óxido cresce a partir do metal em vez de assentar sobre ele, não pode lascar, fragmentar-se ou descolar-se de um substrato como um revestimento pode. É eletricamente não condutora, não oculta as linhas de extrusão nem o grão do metal, e é o único acabamento nesta página que mantém um aspeto claramente metálico.
A anodização para fins arquitetónicos é especificada pela espessura do revestimento, utilizando as conhecidas designações AA: AA15 nominalmente 15 µm e AA20 nominalmente 20 µm, para exposição interior e exterior, respetivamente. Essas designações e os requisitos de desempenho associados provêm da especificação AAMA 611 para alumínio arquitetónico anodizado. O controlo do processo e a própria camada de anodização são descritos na EN ISO 12373, e a qualidade de selagem da camada anodizada — espessura, razão de selagem, cor e resistência à abrasão — é o que o ensaio de dissolução ácida da ISO 3210 serve para verificar.
Os compromissos são reais. A anodização é um processo de cor única: a cor vem da liga, das condições de anodização ou da coloração eletrolítica, pelo que não há forma de corresponder a um número RAL arbitrário. Nas extrusões 6xxx revela também a diferença metalúrgica entre lotes, e as cores mais escuras evidenciam-na mais. As peças estampadas em profundidade ou sujeitas a forte conformação podem fissurar a sua camada anodizada em raios apertados.
Pintura a pó: a opção mais flexível em termos de cor
A pintura a pó é um pó polimérico seco pulverizado eletrostaticamente e curado numa película contínua, normalmente 60–80 µm para trabalho arquitetónico. Pode corresponder essencialmente a qualquer RAL, cobre a superfície da extrusão de forma uniforme, incluindo as arestas, e tolera danos de manuseamento e instalação melhor do que um revestimento mais fino.
Para o alumínio arquitetónico, a norma que define é a EN 12206-1 (revestimentos orgânicos sobre alumínio para aplicações arquitetónicas), que abrange a espessura da película, a aderência e o envelhecimento acelerado a que um perfil revestido tem de resistir. Os esquemas de qualidade da indústria Qualicoat (revestimentos) e Qualanod (anodização) assentam por cima dessas normas e são o que os especificadores habitualmente pedem pelo nome quando querem que a cadeia de fornecimento do revestimento seja auditada, em vez de se testar apenas a peça acabada.
Os modos de falha são os que se esperariam de uma película polimérica: pulverulência e alteração de cor à superfície e — se o pré-tratamento foi incompleto — corrosão filiforme que se propaga a partir de um risco ou de uma aresta cortada. É na química do pré-tratamento, e não no pó, que a maioria das falhas prematuras de revestimento tem realmente origem.
PVDF: especificado para a exposição, com preço para o projeto
Os revestimentos de PVDF (fluoreto de polivinilideno) são sistemas de fluoropolímero aplicados numa construção de duas ou três camadas, normalmente 25–40 µm, sobre um primário. A sua retenção de cor e brilho sob radiação UV é a razão da sua existência: a AAMA 2605, a mais exigente das especificações AAMA de revestimento, baseia-se em ensaios de exposição de 10 anos no Sul da Florida, contra 5 anos para a AAMA 2604 e um ano para a AAMA 2603.
É essa a base honesta para a escolha: a AAMA 2605 é a especificação a escrever quando a fachada tem de ainda corresponder à cor original daqui a uma década num ambiente de elevada radiação UV ou costeiro, e é normalmente a mais dispendiosa das opções de aplicação líquida. Especificar PVDF para uma divisória interior é pagar por um envelhecimento que nunca será testado.
Eletroforese (E-coat) e o aspeto anodizado suave
O revestimento eletroforético deposita uma película orgânica a partir de um banho à base de água sob uma tensão aplicada. É frequentemente aplicado sobre uma camada anodizada, que é a combinação habitualmente designada por "acabamento por eletroforese": a anodização confere dureza e cor, e o E-coat fecha a superfície, elimina a sensação pegajosa que a selagem tradicional pode deixar e aumenta a resistência à corrosão. O resultado é uma superfície muito lisa, uniforme e de alto brilho que resiste melhor do que a anodização simples em ambientes poluídos ou ligeiramente costeiros, à custa de mais uma etapa de processo e mais um banho a controlar.
Efeito madeira e bronze: acabamentos que imitam outros materiais
O efeito madeira é uma transferência por sublimação sobre um perfil pintado a pó: a película curada é aquecida com um filme impresso para que o padrão se difunda nela. Existe para satisfazer as autoridades de licenciamento e os clientes que querem o aspeto da madeira sem a sua manutenção, e aplica-se a sistemas de janelas e portas e em detalhes de fachada onde o padrão atravessa uma junta visível.
O bronze anodizado abrange a gama do castanho ao negro produzida por coloração eletrolítica (banhos de sais de estanho ou níquel depositam metal nos poros da camada anodizada antes da selagem) ou por tingimento. É a cor tradicional do alumínio arquitetónico, oculta as marcas de manuseamento melhor do que a anodização incolor e — como toda a anodização — é tolerante ao fabrico porque a camada faz parte do metal.
Acabamentos mecânicos: polimento e jato de areia
O polimento é um brilho mecânico e/ou químico, utilizado em remates, refletores e perfis que têm de parecer metal polido. É normalmente seguido de uma camada protetora anodizada ou de E-coat, porque uma superfície polida nua risca-se e oxida rapidamente. O jato de areia tem a intenção oposta: um tratamento abrasivo controlado que produz uma textura mate uniforme, habitualmente como pré-tratamento da anodização quando se pretende uma superfície difusa e não refletora e as linhas de extrusão têm de desaparecer.
A rutura térmica não é um acabamento
Vale a pena separar explicitamente, porque aparece frequentemente na mesma lista de materiais: uma rutura térmica é uma construção, não um revestimento. O perfil é extrudido em duas partes e reunido por uma barra de poliamida (tipicamente PA66 com 25% de fibra de vidro) que interrompe o percurso do calor e do som. Esses conjuntos são testados como sistemas, quanto à resistência mecânica e ao desempenho térmico, e não como acabamentos — ver os perfis de janelas e portas e os perfis de parede cortina onde os executamos.
Escolher: adequar o acabamento à exposição e depois ao orçamento
- Interior, não visível, ou a revestir posteriormente — acabamento natural.
- Interior, visível, aspeto metálico — anodização incolor AA15; pintura a pó se a cor tiver de corresponder a uma especificação.
- Exterior no interior, ar urbano normal — anodização AA20 ou pintura a pó segundo a EN 12206-1. Ambas são defensáveis; escolha em função do aspeto e de como a reparação será tratada no local.
- Exterior, costeiro ou de elevada radiação UV, a cor tem de resistir — PVDF segundo a AAMA 2605. É para este caso que a especificação existe.
- Aspeto anodizado com melhor lisura superficial e resistência à corrosão — anodização mais eletroforese.
- Aspeto de madeira, baixa manutenção — sublimação de efeito madeira sobre pintura a pó.
As duas perguntas que decidem a maioria dos projetos
Primeira: a peça será fabricada após o acabamento? Cortar, furar, soldar e dobrar quebram todos uma película superficial. A anodização sobrevive ao fabrico como superfície convertida; um revestimento deixa metal nu em cada corte e necessita de retoques. Segunda: como estará a superfície dentro de dez anos e quem é responsável se não estiver? Essa pergunta transforma a AAMA 2603 / 2604 / 2605 de uma rubrica na especificação, e vale a pena escrevê-la no pedido de compra em vez de a deixar ao fornecedor do pó.
Envie-nos o desenho e a exposição a que o perfil estará sujeito, e cotaremos o acabamento em função da norma e não de um nome de cor — incluindo quais destas opções não utilizaríamos no seu edifício.
Avaliações de clientes
Ainda sem avaliações — seja o primeiro a avaliar Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF.
Escreva uma avaliação
As avaliações são lidas pela nossa equipa antes de aparecerem aqui, normalmente no prazo de um dia útil. Publicamos o que os clientes escrevem; só removemos spam e abuso.
Continue lendo
 Knowledge
Códigos HS da extrusão de alumínio e anti-dumping: o que determina os seus direitos aduaneiros
As extrusões de alumínio entram sob três posições, e a que declarar decide se se aplicam direitos anti-dumping. Um guia prático sobre o…
Ler artigo arrow_forward Knowledge
Carcaças de motor extrudidas vs. fundidas por injeção: guia do engenheiro para a escolha
A extrusão produz metal denso e soldável e aletas altas; a fundição por injeção produz bosses complexos e forma quase final. Uma comparação…
Ler artigo arrow_forward Knowledge
7075, 7050 e 7005: quando o 6061 já não é suficientemente resistente
A família 7xxx é o alumínio extrusável mais resistente, atingindo cerca de 572 MPa no 7075-T6. O que o 7050 e o 7005 acrescentam, por que…
Ler artigo arrow_forward