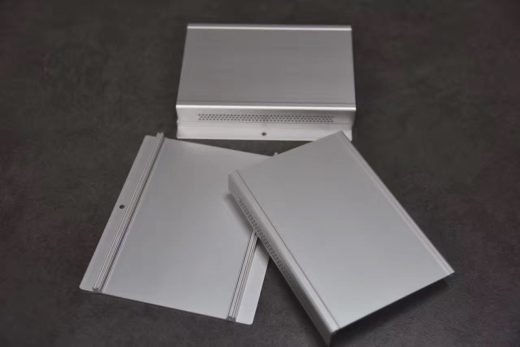
Uma caixa de inversor solar ou um suporte para otimizador tem de cumprir três funções em simultâneo: dissipar o calor da eletrónica de potência, manter a estanquidade às intempéries com classificação IP durante mais de 20 anos de exposição a UV e nevoeiro salino, e ser maquinada com uma tolerância que permita assentar a tampa sem retrabalho. É por isso que os fabricantes de inversores de primeira linha constroem a caixa a partir de uma secção de alumínio extrudido e a acabam com maquinagem CNC multi-eixo numa única fixação, em vez de soldarem caixas de chapa metálica. Esta página mostra como o fazemos na LINKEDALU METAL: seleção de liga e têmpera para serviço exterior, tolerâncias de CNC que mantemos diariamente (corte ±0,1 mm, posição dos orifícios ±0,05 mm, planeza de fresagem 0,05 mm), seleção de acabamento de superfície para serviço exterior, e o fluxo de trabalho desde o desenho até ao contentor.
Porquê Alumínio Extrudido para Caixas de Inversores Solares?
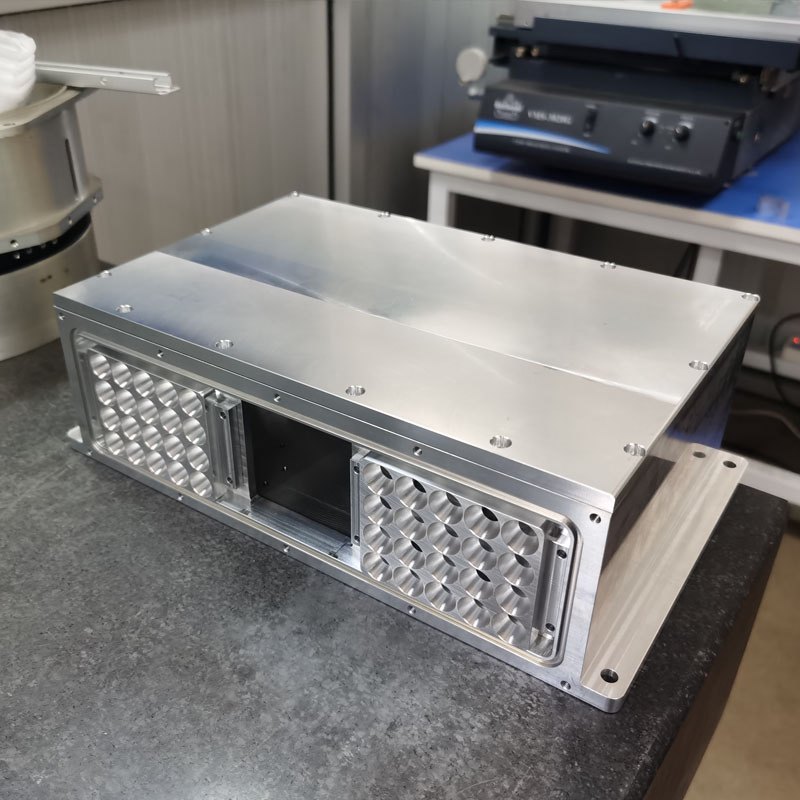
Uma secção de alumínio extrudido confere à caixa uma geometria de dissipação de calor integrada. A fieira pode colocar alhetas na traseira da caixa, bossas de fixação nas laterais e uma face de vedação plana na frente, num único perfil contínuo, sem soldaduras nem elementos de fixação. A maquinagem CNC abre depois as entradas de cabos, fura o padrão de fixação e fresca a face de vedação da tampa com uma tolerância que a chapa metálica dificilmente consegue igualar.
Os números são importantes. Uma caixa de inversor em chapa metálica utiliza tipicamente aço galvanizado de 1,2 mm a 6,5 kg/m², tem 18–24 elementos de fixação em torno da tampa e necessita de um cordão de silicone mais uma junta de espuma para atingir IP65. Uma caixa equivalente em alumínio extrudido, com parede de 2,5 mm, pesa 2,1 kg/m², utiliza 8 parafusos prisioneiros e atinge IP65 com uma única junta de EPDM sobre uma face fresada. A versão em alumínio dissipa 35–40 % mais calor através da raiz das alhetas, porque a secção constitui um único percurso térmico e não uma caixa de aço aparafusada a um dissipador de alumínio separado.
O senão é que a extrusão exige compromisso: um novo perfil requer uma fieira, e a ferramentaria da fieira é orçamentada para o projeto e amortizada sobre o volume da peça. Para produções superiores a 5 000 caixas por ano, as contas favorecem quase sempre a extrusão. Abaixo disso, diremos para considerar chapa metálica ou uma alternativa estampada em profundidade — produzimos ambas, mas não lhe venderemos uma fieira que não consiga amortizar.
Que Ligas e Têmperas Utilizam para Caixas de Inversores e Suportes para Otimizadores?
| Peça | Liga / Têmpera | Porquê |
|---|
| Corpo da caixa (visível, com alhetas) | 6063-T6 | Melhor estabilidade de cor na anodização; extrudível para paredes finas de 1,5 mm; condutividade térmica ~200 W/m·K |
| Suporte de fixação, suporte para otimizador | 6061-T6 | Limite de cedência de 276 MPa para insertos roscados e calhas estruturais; melhor maquinabilidade do que o 6063 |
| Subestrutura soldada ou estrutura para montagem em poste | 6005A-T6 | Soldável sem perder resistência na ZTA; grau estrutural (disponível a pedido) |
| Placa de base de dissipação de calor sob a eletrónica de potência | 6063-T6 ou 6061-T6, anodizado | Um único percurso térmico desde a eletrónica de potência até à raiz das alhetas; anodização dura a pedido |
| Tampa (peça separada, fresada plana) | Chapa de 6063-T5 ou 6061-T6 | Chapa maquinada por CNC e depois ajustada à face da caixa |
Para locais costeiros ou de ar salino, todas as ligas acima também aceitam uma subcamada de conversão por cromatização antes do revestimento. Esta acrescenta 0,5–1,5 µm de revestimento de conversão e melhora a adesão do revestimento e o desempenho contra a corrosão, sem alterar as dimensões da peça.
Que Tolerâncias de CNC Mantêm nas Caixas de Inversores?
| Operação | Tolerância padrão | Utilização típica |
|---|
| Corte de precisão (direito ou à meia-esquadria) | ±0,1 mm | Batentes de comprimento, juntas à meia-esquadria nos cantos |
| Furação CNC | posição dos orifícios ±0,05 mm | Padrões de fixação, prensa-cabos, elementos de fixação |
| Fresagem CNC — planeza na face de vedação | 0,05 mm em toda a face maquinada | Superfície de vedação entre a tampa e a caixa |
| Rosqueamento | M3 a M16, interno, classe 6H | Parafusos da tampa, fixação a calha ou parede |
| Rugosidade superficial nas faces de vedação | Ra 0,8 µm (fina) a Ra 1,6 µm (padrão) | Superfícies de contacto da junta |
| Comprimento máximo do perfil | 6 m padrão; 12 m em equipamento de mesa longa | Caixas de inversor em formato de calha longa |
| Tolerâncias de furo (prensa-cabos, suportes de sensores) | H7 (+0,015 / 0 mm num furo de 30 mm) | Componentes ajustados por pressão |
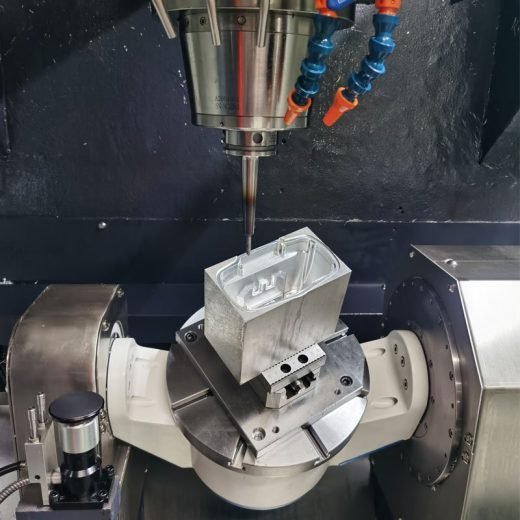
Toda a furação e fresagem das faces de vedação da tampa, dos orifícios de fixação e das entradas de cabos é efetuada numa única fixação num centro de maquinagem CNC de 3 ou 4 eixos. Isso mantém a relação entre o rasgo da junta e os orifícios dos parafusos dependente da precisão de posicionamento da máquina, e não da exatidão com que um operador volta a fixar a peça entre operações.
Que Acabamento de Superfície Sobrevive a Mais de 20 Anos no Exterior?
Dois acabamentos cobrem a maioria das aplicações de inversores no exterior. Escolhemos com base na prioridade visual e na severidade da atmosfera, e não no custo.
Anodização (Tipo II, 10–25 µm)
A solução predefinida para caixas visíveis. A anodização incolor sobre 6063-T6 mantém a cor durante mais de 15 anos em climas temperados; a anodização champanhe e preta é estável em termos de cor durante mais de 20 anos. A camada anódica faz parte do próprio alumínio, pelo que não pode descascar, e não lasca nas extremidades como pode acontecer com um revestimento aplicado.
Pintura em Pó (60–120 µm, poliéster ou PVDF)
Especificada quando a atmosfera é mais agressiva para o acabamento do que a anodização consegue tolerar — locais costeiros, industriais ou desérticos — ou quando é exigida uma cor RAL específica. Aplicada sobre uma subcamada de conversão por cromatização para garantir adesão. O PVDF tem a garantia de cor e brilho mais longa dos dois; o poliéster é a opção de menor custo para instalações menos expostas. Ambos representam um custo superior à anodização e são orçamentados por projeto, em vez de serem oferecidos como opção predefinida.
A anodização dura está disponível quando uma peça também serve como placa de base de dissipação de calor, mas raramente é especificada em caixas de inversores e é orçamentada a pedido.
Como Maquinam uma Caixa de Inversor Sem Empenamento?
Três controlos, aplicados em conjunto, mantêm a caixa dentro da tolerância após a maquinagem.
- Desbaste, alívio de tensões, acabamento. O corpo da caixa é maquinado em desbaste, deixando 0,3–0,5 mm de material na face de vedação da tampa e em qualquer superfície plana de grandes dimensões. É depois submetido a um ciclo térmico de alívio de tensões (tipicamente 1 h a 350 °C para o 6063, com arrefecimento mais lento). A maquinagem de acabamento remove então a camada de tensões aliviadas até à dimensão final.
- Maquinagem numa única fixação. A face de vedação da tampa, os orifícios de fixação e as entradas de cabos são maquinados numa única fixação num centro de 3 ou 4 eixos. A planeza e a posição dos orifícios ficam associadas a um único datum — a própria precisão de posicionamento da máquina — em vez de acumularem erro resultante de nova fixação.
- Garras macias e mandris expansíveis em secções ocas. Uma fixação rígida numa caixa de alumínio de parede fina deforma a parede numa ovalidade de 0,05–0,10 mm, o suficiente para provocar fugas. Garras macias em forma de cunha e mandris expansíveis distribuem a força de fixação em torno do furo ou da circunferência, para que a peça mantenha a forma enquanto as características são maquinadas.
O resultado, medido numa caixa de 1,5 m: planeza de 0,05 mm na face de vedação da tampa, ±0,05 mm na posição dos orifícios de fixação e uma taxa de aprovação no teste de fugas superior a 99 % na primeira peça.
Como Mantêm uma Caixa de Inversor Estanque às Intempéries Após a Maquinagem?
O IP65 é alcançável numa caixa de alumínio maquinada por CNC quando se cumprem três condições:
- A face de vedação da tampa é fresada plana com 0,05 mm e uma rugosidade superficial de Ra 0,8 µm ou mais fina.
- É cortado um rasgo contínuo para junta de EPDM ou silicone na mesma fixação, de modo que a junta assente no mesmo datum que os orifícios dos parafusos.
- As entradas de cabos utilizam placas de prensa-cabos ou acessórios de compressão com classificação IP, e não orifícios simplesmente furados.
Efetuamos um controlo de fugas a 100 % em cada lote de caixas: pressurizamos a caixa a 30 kPa durante 60 segundos e monitorizamos a queda de pressão. Qualquer queda superior a 50 Pa rejeita a peça. Para classificação IP67 ou superior, adicionamos um segundo percurso de vedação na placa de entrada de cabos e voltamos a testar à profundidade de imersão nominal.
Como É o Fluxo de Trabalho Desde o Desenho até à Entrega?
| Passo | Atividade | Duração típica |
|---|
| 1. Revisão do desenho | STEP / IGES / DWG / PDF verificados quanto à extrudibilidade, tolerâncias, espessura de parede e raio de canto | 1 dia útil |
| 2. Feedback de DFM | Relatório de conceção para fabrico (DFM) com sugestões de redução de custos (orientação, tolerâncias, colocação dos elementos de fixação) | 1–2 dias úteis |
| 3. Conceção e corte da fieira de extrusão | Fieira H13, nitrurada, fluxo equilibrado; extrusões de amostra produzidas na prensa de extrusão | 10–15 dias úteis para uma fieira nova |
| 4. Prototipagem | Maquinagem CNC em configuração de 3 ou 4 eixos, lote de protótipo de 1–10 peças, relatório de inspeção completo | 3–7 dias úteis |
| 5. Inspeção da primeira peça | Verificação dimensional por CMM, validação do acabamento em peças de amostra, teste de fugas com classificação IP | 2 dias úteis |
| 6. Produção em série | Auditoria em processo a 100 %, inspeção dimensional e visual final completa, relatório de inspeção do lote | 15–25 dias após aprovação da fieira |
| 7. Embalagem e entrega | Envoltura individual, acolchoamento com algodão pérola, cartão de exportação ou caixa marítima; FOB Shenzhen / Guangzhou (CIF a pedido) | 1–2 dias úteis |
Os certificados de material do bilete de alumínio (composição química e propriedades mecânicas) são fornecidos com cada expedição. Os registos de espessura do acabamento de superfície e os dados de inspeção por CMM são emitidos a pedido para clientes OEM.
Local de produção: Foshan, Guangdong, China. A conceção das fieiras, a extrusão, o acabamento e o fabrico funcionam num único local, e os contentores são carregados em Shenzhen (Yantian / Shekou) ou Guangzhou; é por isso que cotamos FOB Shenzhen / Guangzhou por predefinição, e também podemos cotar CIF para a maioria dos grandes portos da Europa, das Américas, do Médio Oriente e de África, a pedido. O nosso escritório de Santiago serve clientes em toda a América do Sul no seu próprio fuso horário.
Peça um orçamento para a sua caixa de inversor ou suporte para otimizador
Envie um ficheiro STEP e a sua especificação de acabamento de superfície. Devolveremos uma revisão DFM, um orçamento detalhado e o prazo de prototipagem num prazo de 24 horas.
Pedir orçamento · Todas as Peças de Maquinagem CNC · Maquinagem CNC de Perfis de Alumínio

 Peças de Maquinagem CNC