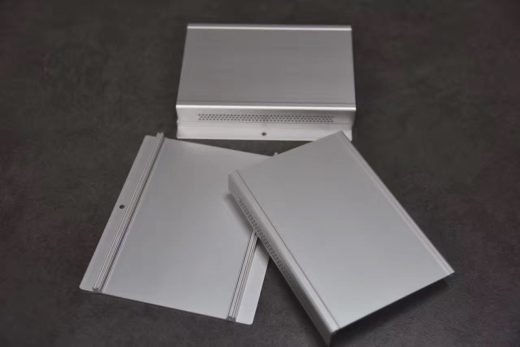
Un boîtier d'onduleur solaire ou un support d'optimiseur doit remplir trois fonctions à la fois : dissiper la chaleur de l'électronique de puissance, assurer une étanchéité aux intempéries conforme à l'indice IP pendant plus de 20 ans d'exposition aux UV et au brouillard salin, et être usiné selon une tolérance qui permette de poser le couvercle sans reprise. C'est pourquoi les fabricants d'onduleurs de rang 1 construisent le boîtier à partir d'un profilé d'aluminium extrudé et le finissent par un usinage CNC multiaxe en un seul montage, plutôt que de souder des caisses en tôle. Cette page montre comment nous procédons chez LINKEDALU METAL : la sélection de l'alliage et de l'état de traitement pour un usage extérieur, les tolérances CNC que nous tenons au quotidien (tronçonnage ±0,1 mm, position des trous ±0,05 mm, planéité fraisée 0,05 mm), la sélection de la finition de surface pour un usage extérieur, et le déroulé du plan au conteneur.
Pourquoi l'aluminium extrudé pour les boîtiers d'onduleurs solaires ?
Une section d'aluminium extrudé confère au boîtier une géométrie intégrée de dissipation thermique. La filière peut disposer des ailettes à l'arrière du boîtier, des bossages de montage sur les côtés et une face d'étanchéité plane à l'avant dans un seul profilé continu, sans soudures ni fixations. L'usinage CNC ouvre ensuite les entrées de câbles, perce le schéma de fixation et fraise la face d'étanchéité du couvercle selon une tolérance que la tôle peine à atteindre.
Les chiffres comptent. Une caisse d'onduleur en tôle utilise typiquement de l'acier galvanisé de 1,2 mm à 6,5 kg/m², comporte 18–24 fixations autour du couvercle et nécessite un cordon de silicone plus un joint en mousse pour atteindre l'IP65. Un boîtier équivalent en aluminium extrudé à paroi de 2,5 mm pèse 2,1 kg/m², utilise 8 vis imperdables et atteint l'IP65 avec un simple joint EPDM sur une face fraisée. La version aluminium dissipe 35–40 % de chaleur en plus au niveau de la racine des ailettes, car la section constitue un seul chemin thermique et non une caisse en acier boulonnée à un dissipateur aluminium séparé.
Le revers de la médaille est que l'extrusion exige un engagement : un nouveau profilé nécessite une filière, et l'outillage de filière est chiffré pour le projet et amorti sur le volume de pièces. Pour des séries supérieures à 5 000 boîtiers par an, le calcul favorise presque toujours l'extrusion. En deçà, nous vous inviterons à envisager la tôle ou une solution emboutie en creux — nous pratiquons les deux, mais nous ne vous vendrons pas une filière que vous ne pouvez pas amortir.
Quels alliages et états de traitement utilisez-vous pour les boîtiers d'onduleurs et les supports d'optimiseurs ?
| Pièce | Alliage / État de traitement | Pourquoi |
|---|
| Corps du boîtier (visible, à ailettes) | 6063-T6 | Meilleure stabilité de couleur à l'anodisation ; extrudable en parois fines de 1,5 mm ; conductivité thermique ~200 W/m·K |
| Support de montage, support d'optimiseur | 6061-T6 | Limite d'élasticité de 276 MPa pour les inserts filetés et les rails porteurs ; meilleure usinabilité que le 6063 |
| Sous-châssis soudé ou structure de montage sur mât | 6005A-T6 | Soudable sans perte de résistance dans la ZAT ; qualité structurelle (disponible sur demande) |
| Plaque de base de dissipation thermique sous l'électronique de puissance | 6063-T6 ou 6061-T6, anodisé | Un seul chemin thermique de l'électronique de puissance à la racine des ailettes ; anodisation dure sur demande |
| Couvercle (pièce séparée, fraisée plane) | Plaque 6063-T5 ou 6061-T6 | Plaque brute usinée par CNC, puis adaptée à la face du boîtier |
Pour les sites côtiers ou exposés à l'air salin, chacun des alliages ci-dessus accepte aussi une sous-couche de conversion chromique avant revêtement. Celle-ci ajoute 0,5–1,5 µm de couche de conversion et améliore l'adhérence du revêtement et la tenue à la corrosion sans modifier les dimensions de la pièce.
Quelles tolérances CNC tenez-vous sur les boîtiers d'onduleurs ?
| Opération | Tolérance standard | Usage typique |
|---|
| Tronçonnage de précision (droit ou d'onglet) | ±0,1 mm | Butées de longueur, assemblages d'onglet aux angles |
| Perçage CNC | ±0,05 mm position des trous | Schémas de fixation, presse-étoupes, fixations |
| Fraisage CNC — planéité sur la face d'étanchéité | 0,05 mm sur la face usinée | Surface d'étanchéité entre couvercle et boîtier |
| Taraudage | M3 à M16, intérieur, classe 6H | Vis de couvercle, fixation sur rail ou mur |
| Rugosité de surface sur les faces d'étanchéité | Ra 0,8 µm (fin) à Ra 1,6 µm (standard) | Surfaces de contact des joints |
| Longueur maximale de profilé | 6 m en standard ; 12 m sur équipement à banc long | Boîtiers d'onduleurs au format rail long |
| Tolérances d'alésage (presse-étoupes, supports de capteurs) | H7 (+0,015 / 0 mm sur alésage de 30 mm) | Composants montés en force |
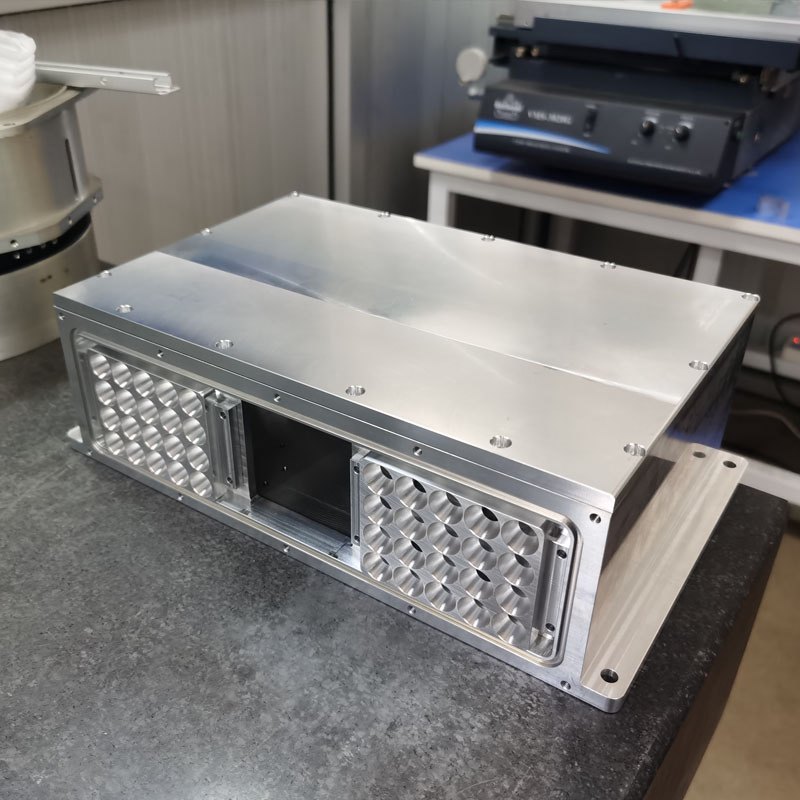
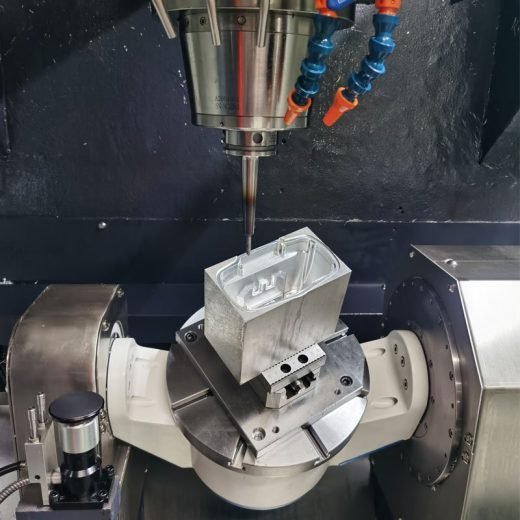
Tout le perçage et le fraisage des faces d'étanchéité du couvercle, des trous de fixation et des entrées de câbles est réalisé en un seul montage sur un centre d'usinage CNC à 3 ou 4 axes. Cela maintient la relation entre la gorge du joint et les trous de boulons sous la dépendance de la précision de positionnement de la machine, et non de la précision avec laquelle un opérateur resserre la pièce entre deux opérations.
Quelle finition de surface résiste plus de 20 ans en extérieur ?
Deux finitions couvrent la plupart des applications d'onduleurs en extérieur. Nous les choisissons en fonction de la priorité visuelle et de la sévérité de l'atmosphère, et non du coût.
Anodisation (type II, 10–25 µm)
La solution par défaut pour les boîtiers visibles. L'anodisation incolore sur 6063-T6 tient sa couleur plus de 15 ans en climat tempéré ; les anodisations champagne et noire restent stables en couleur plus de 20 ans. La couche anodique fait partie de l'aluminium lui-même, elle ne peut donc pas se décoller et ne s'écaille pas sur les bords comme peut le faire un revêtement appliqué.
Thermolaquage (60–120 µm polyester ou PVDF)
Spécifié lorsque l'atmosphère est plus agressive pour la finition que ce que l'anodisation tolère — sites côtiers, industriels ou désertiques — ou lorsqu'un coloris RAL précis est exigé. Appliqué sur une sous-couche de conversion chromique pour l'adhérence. Le PVDF bénéficie de la garantie couleur et brillance la plus longue des deux ; le polyester est l'option la moins coûteuse pour les installations moins exposées. Les deux représentent un surcoût par rapport à l'anodisation et sont chiffrés par projet plutôt que proposés par défaut.
L'anodisation dure est disponible lorsqu'une pièce sert également de plaque de base de dissipation thermique, mais elle est rarement spécifiée sur les boîtiers d'onduleurs et est chiffrée sur demande.
Comment usinez-vous un boîtier d'onduleur sans déformation ?
Trois maîtrises, appliquées ensemble, maintiennent le boîtier dans la tolérance après usinage.
- Ébauche, détente des contraintes, finition. Le corps du boîtier est ébauché avec 0,3–0,5 mm de surépaisseur laissée sur la face d'étanchéité du couvercle et sur toute grande surface plane. Il passe ensuite par un cycle thermique de détente des contraintes (typiquement 1 h à 350 °C pour le 6063, refroidissement plus lent). La finition usinée retire alors la couche libérée de ses contraintes jusqu'à la cote finale.
- Usinage en un seul montage. La face d'étanchéité du couvercle, les trous de fixation et les entrées de câbles sont usinés en un seul montage sur un centre à 3 ou 4 axes. La planéité et la position des trous restent rattachées à une seule référence — la précision de positionnement propre à la machine — au lieu d'accumuler les erreurs de serrages successifs.
- Mors doux et mandrins expansibles sur les sections creuses. Un serrage rigide sur un boîtier en aluminium à paroi mince ovalise la paroi de 0,05–0,10 mm, ce qui suffit à provoquer une fuite. Des mors doux en forme de secteur et des mandrins expansibles répartissent l'effort de serrage autour de l'alésage ou de la circonférence, de sorte que la pièce conserve sa forme pendant l'usinage des détails.
Le résultat, mesuré sur un boîtier de 1,5 m : une planéité de 0,05 mm sur la face d'étanchéité du couvercle, ±0,05 mm sur les positions des trous de fixation et un taux de réussite au test d'étanchéité supérieur à 99 % sur la première pièce.
Comment garantissez-vous l'étanchéité d'un boîtier d'onduleur après usinage ?
L'IP65 est atteignable sur un boîtier en aluminium usiné par CNC lorsque trois conditions sont réunies :
- La face d'étanchéité du couvercle est fraisée plane à 0,05 mm avec une rugosité de surface de Ra 0,8 µm ou plus fine.
- Une gorge continue pour joint EPDM ou silicone est usinée dans le même montage, de sorte que le joint repose sur la même référence que les trous de boulons.
- Les entrées de câbles utilisent des plaques de presse-étoupes ou des raccords à compression conformes à l'indice IP, et non des trous bruts.
Nous effectuons un contrôle d'étanchéité à 100 % sur chaque lot de boîtiers : mise sous pression du boîtier à 30 kPa pendant 60 secondes, surveillance de la chute de pression. Toute chute supérieure à 50 Pa entraîne le rejet de la pièce. Pour les indices IP67 ou supérieurs, nous ajoutons un second chemin de joint sur la plaque d'entrée de câbles et effectuons un nouveau test à la profondeur d'immersion nominale.
À quoi ressemble le déroulé du plan à la livraison ?
| Étape | Activité | Durée typique |
|---|
| 1. Revue du plan | Fichiers STEP / IGES / DWG / PDF vérifiés pour l'extrudabilité, les tolérances, l'épaisseur de paroi et le rayon d'angle | 1 jour ouvré |
| 2. Retour DFM | Rapport de conception pour la fabricabilité avec suggestions de réduction des coûts (orientation, tolérances, placement des fixations) | 1–2 jours ouvrés |
| 3. Conception & découpe de la filière d'extrusion | Filière H13, nitrurée, flux équilibré ; profilés d'essai produits sur la presse d'extrusion | 10–15 jours ouvrés pour une nouvelle filière |
| 4. Prototypage | Usinage CNC en montage 3 ou 4 axes, lot prototype de 1–10 pièces, rapport d'inspection complet | 3–7 jours ouvrés |
| 5. Inspection de la première pièce | Contrôle dimensionnel par MMT, validation de la finition sur les pièces d'essai, test d'étanchéité selon l'indice IP | 2 jours ouvrés |
| 6. Production en série | Audit à 100 % en cours de process, inspection dimensionnelle et visuelle finale complète, rapport d'inspection de lot | 15–25 jours après approbation de la filière |
| 7. Emballage & livraison | Emballage individuel, rembourrage en coton perlé, carton d'export ou caisse maritime ; FOB Shenzhen / Guangzhou (CIF sur demande) | 1–2 jours ouvrés |
Les certificats matière du billet d'aluminium (composition chimique et propriétés mécaniques) sont fournis avec chaque expédition. Les relevés d'épaisseur de finition de surface et les données d'inspection MMT sont délivrés sur demande pour les clients OEM.
Site de production : Foshan, Guangdong, Chine. La conception des filières, l'extrusion, la finition et la fabrication se déroulent sur un même site, et les conteneurs sont chargés à Shenzhen (Yantian / Shekou) ou à Guangzhou ; c'est pourquoi nous chiffrons par défaut en FOB Shenzhen / Guangzhou, et pouvons aussi chiffrer en CIF vers la plupart des grands ports d'Europe, des Amériques, du Moyen-Orient et d'Afrique sur demande. Notre bureau de Santiago sert les clients de toute l'Amérique du Sud dans leur propre fuseau horaire.
Demandez un devis pour votre boîtier d'onduleur ou support d'optimiseur
Envoyez un fichier STEP et votre spécification de finition de surface. Nous vous renverrons une revue DFM, un devis détaillé et le délai de prototype sous 24 heures.
Demander un devis · Toutes les pièces d'usinage CNC · Usinage CNC de profilés en aluminium

 Pièces d'usinage CNC