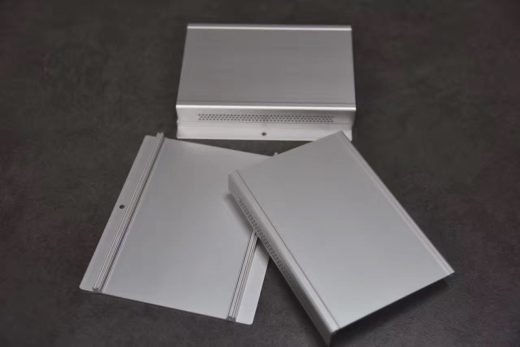
Extrusion et usinage sous un même toit
Un profilé d'aluminium brut n'est pas un composant tant qu'il n'a pas été coupé, percé, taraudé et fini conformément au plan. Linkedalu Metal Group Co., Ltd exploite un atelier indépendant de transformation profonde CNC en parallèle de ses presses d'extrusion, de sorte que l'installation qui produit la section l'usine aussi en une pièce qui peut être boulonnée directement dans votre machine, votre châssis d'automatisation ou votre structure. Cela élimine les dommages de manutention, les coûts de fret et les risques de planning liés à l'envoi de profilés bruts à un atelier d'usinage tiers.
Comme la géométrie du profilé et le procédé d'usinage sont planifiés ensemble, la section peut être optimisée pour l'outillage qui suivra. Le problème classique du profilé qui s'usine mal dans un atelier séparé ne se pose pas lorsque le concepteur de filière et l'ingénieur de procédé travaillent dans le même bâtiment.
Capacités d'usinage et tolérances publiées
| Procédé | Capacité | Tolérance |
|---|
| Tronçonnage de précision | Coupes d'onglet et droites sans bavure avec un bel état de surface | +/-0,1 mm |
| Perçage CNC | Perçage multi-faces en un seul montage pour l'alignement | +/-0,05 mm |
| Taraudage | Filetages intérieurs métriques et standard pour la fixation de la quincaillerie | M3 à M16 |
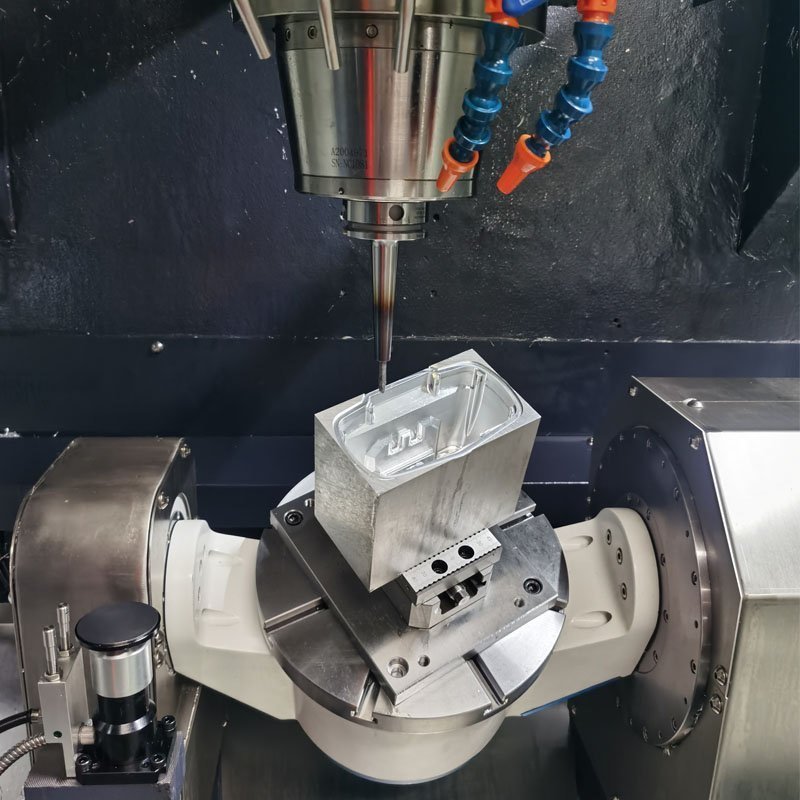
| Fraisage CNC | Fraisage de faces et de côtés, rainurage, poches étagées | planéité 0,05 mm |
| Estampage et poinçonnage | Poinçonnage hydraulique grande série pour des réseaux de trous uniformes | Selon spécification |
| Cintrage de profilés | Cintrage par étirage et cintrage par galets pour les géométries courbes | Selon spécification |
Les lignes d'usinage standard traitent des profilés jusqu'à 6 m de long. Pour les pièces industrielles lourdes, un équipement à banc long étend cette capacité à 12 m, sous réserve d'une évaluation du plan de section. La rugosité de surface sur les faces d'étanchéité et d'appui est généralement tenue entre Ra 0,8 et Ra 1,6 micromètre lorsque le plan l'exige.
À l'intérieur de l'atelier de transformation profonde
L'atelier d'usinage couvre 3 000 mètres carrés et abrite plus de 20 centres d'usinage CNC verticaux et horizontaux avancés. Les lignes de perçage et de taraudage à broches multiples haute vitesse atteignent une capacité supérieure à 300 trous par heure, ce qui rend économiques, plutôt que limitants, les réseaux de trous à haute densité sur les longs profilés. La métrologie comprend des machines à mesurer tridimensionnelles, des systèmes de mesure optique par vidéo, des jauges de hauteur numériques et des calibres à filets vérifiés.
Le contrôle qualité suit un protocole fixe : inspection de la première pièce avant libération d'un lot, audits itinérants en cours de production tout au long de la série, et contrôle de conformité final à 100 pour cent étayé par des rapports d'inspection de lot complets. Lorsqu'un plan spécifie une limite de position ou de planéité, la gamme de production est établie pour respecter cette limite plutôt que d'être ajustée après fabrication des pièces.
Pourquoi l'usinage en un seul montage est important
La cotation et le tolérancement géométriques sont à l'origine de la plupart des problèmes d'assemblage. Si un plan de montage de guidage linéaire est fraisé en un montage et que les goujons de positionnement voisins sont percés dans un second, la relation entre eux dépend de la précision avec laquelle la pièce a été resserrée. L'usinage des faces d'appui critiques en un seul montage préserve le parallélisme et la perpendicularité, de sorte que l'assemblage fini s'ajuste sans alignement sur site. Là où les filetages en aluminium doivent être assemblés et démontés à plusieurs reprises, le fraisage de filets et les inserts en acier inoxydable offrent un assemblage plus durable qu'un trou taraudé classique.
Assistance à la conception pour la fabricabilité
Envoyez des fichiers STEP, IGES, DWG ou PDF et notre équipe d'ingénierie renvoie une revue de conception pour la fabricabilité gratuite visant à réduire le coût unitaire sans modifier la fonction. Les recommandations typiques portent sur les épaisseurs de paroi qui vibreront pendant l'usinage, les filetages placés trop près d'un bord, les tolérances que l'assemblage n'utilise pas réellement et les détails qui peuvent être produits moins cher dans une autre orientation. Si aucun plan numérique n'existe, un échantillon physique peut être envoyé et l'équipe de métrologie le rétro-concevra en un plan de production approuvé avant de chiffrer.
Finitions, secteurs et types de composants
L'anodisation, le thermolaquage et l'anodisation dure sont planifiés en phase avec l'usinage, de sorte qu'une pièce peut être anodisée avant fraisage pour produire un aspect métallique contrasté sur les faces usinées, ou après usinage pour une protection complète des bords. L'ordonnancement est géré en interne, ce qui rend les délais prévisibles.
Les composants typiques comprennent des poutres de portique robotisé, des actionneurs de modules linéaires, des supports de capteurs automatisés et des châssis pour l'automatisation d'usine ; des rails de convoyeur de machines de placement SMT, des gabarits d'assemblage et des bancs de test pour la fabrication électronique ; des châssis de machines à bobinage de batteries lithium, des rails de guidage d'empilage et des racks de distribution électrique pour les équipements de nouvelle énergie ; et des châssis de véhicules à guidage automatique, des pistes de guidage de convoyeur, des raccords de racks d'entrepôt et des structures de lits médicaux pour les clients de la logistique et du médical.
Déroulé et délais
- Consultation technique, généralement un jour ouvré.
- Revue et optimisation DFM, un à deux jours ouvrés.
- Prototypage CNC rapide, trois à sept jours ouvrés.
- Production en série et contrôle qualité selon le calendrier prévu.
- Emballage spécialisé et livraison, un à deux jours ouvrés.
Pour les pièces standard accompagnées de plans complets, un devis détaillé est émis sous 24 heures ; les pièces multiaxes complexes impliquant plusieurs sous-processus prennent un à deux jours ouvrés. Les devis détaillent séparément le coût de la matière, les frais d'usinage et le traitement de surface afin que les facteurs de coût soient visibles.
Les commandes de prototypage sont acceptées à partir d'une seule unité, et la quantité minimale de commande pour les séries de production est de 100 pièces. La protection esthétique pendant l'usinage fait appel à des montages à mors doux sur mesure, des patins de serrage non marquants et un film protecteur, et les pièces finies voyagent emballées individuellement dans un rembourrage en coton perlé à l'intérieur de cartons afin d'arriver sans dommage.

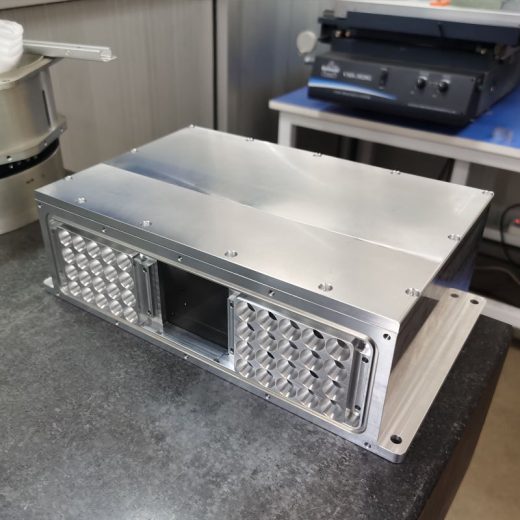 Pièces d'usinage CNC