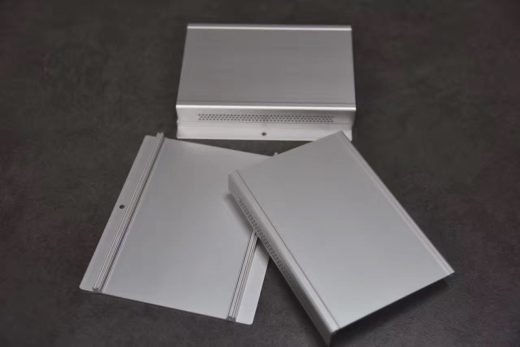
يتعيّن على هيكل عاكس الألواح الشمسية أو حامل المحسّن أن يؤدي ثلاث وظائف في آن واحد: تصريف الحرارة من إلكترونيات القدرة، والحفاظ على إحكام عازل بمستوى تصنيف IP لمدة تزيد على 20 عاماً من التعرّض للأشعة فوق البنفسجية وضباب الملح، وأن يُصنَّع بتفاوت يسمح بتركيب الغطاء دون إعادة عمل. ولهذا يبني مصنّعو العاكسات من الفئة الأولى الهيكل من مقطع ألومنيوم مبثوق ويكملونه بمعالجة CNC متعددة المحاور في تثبيت واحد، بدلاً من لحام صناديق الصفائح المعدنية. توضح هذه الصفحة كيف نفعل ذلك في LINKEDALU METAL: اختيار السبيكة والمعالجة الحرارية للخدمة الخارجية، وتفاوتات CNC التي نلتزم بها يومياً (قطع المنشار ±0.1 mm، وموضع الثقب ±0.05 mm، واستواء التفريز 0.05 mm)، واختيار التشطيب السطحي للخدمة الخارجية، وسير العمل من الرسم حتى الحاوية.
لماذا الألومنيوم المبثوق في هياكل عاكسات الألواح الشمسية؟
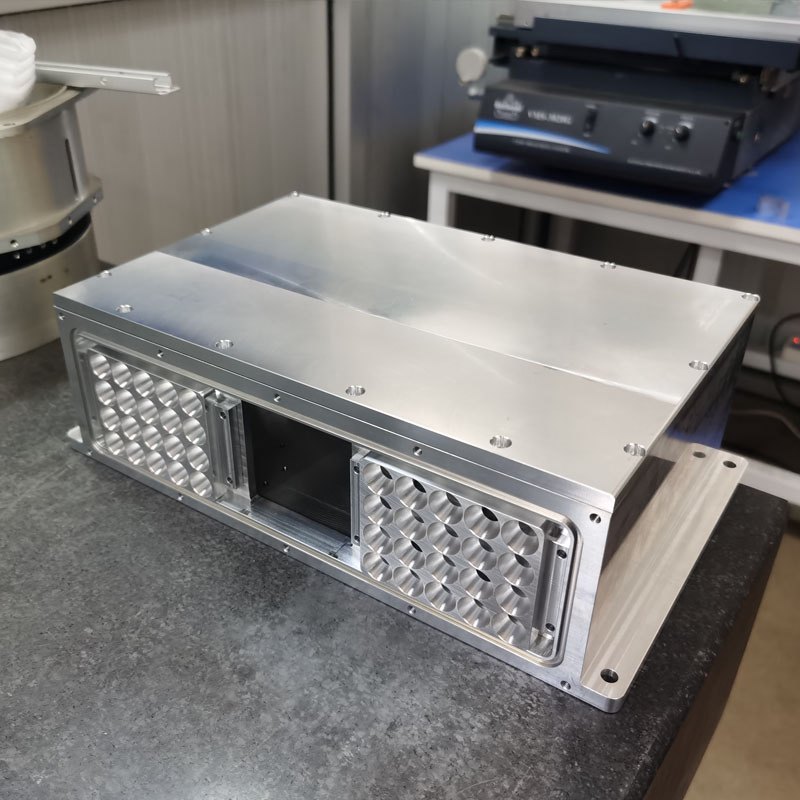
يمنح مقطع الألومنيوم المبثوق الهيكل هندسة مدمجة لنشر الحرارة. فيمكن للقالب أن يضع زعانف في الجزء الخلفي للهيكل، وقواعد تثبيت على الجانبين، وسطح إحكام مسطّح في المقدمة ضمن قاطع متصل واحد، دون لحامات أو مثبتات. ثم تفتح معالجة CNC مداخل الكابلات، وتثقب نمط التثبيت، وتفرّز سطح إحكام الغطاء بتفاوت يصعب على الصفائح المعدنية مجاراته.
الأرقام مهمة. يستخدم صندوق عاكس من الصفائح المعدنية عادةً فولاذاً مجلفناً بسماكة 1.2 mm ووزن 6.5 kg/m²، ويضم من 18 إلى 24 مثبتاً حول الغطاء، ويحتاج إلى شريط سيليكون مع حشوة إسفنجية للوصول إلى IP65. أما هيكل ألومنيوم مبثوق مكافئ بسماكة جدار 2.5 mm فيزن 2.1 kg/m²، ويستخدم 8 براغي أسيرة، ويبلغ IP65 بحشوة EPDM واحدة على سطح مفروز. وتصرّف النسخة الألومنيومية حرارة أكثر بنسبة 35–40 % عبر جذر الزعنفة لأن المقطع مسار حراري واحد، وليس صندوقاً فولاذياً مربوطاً بمشتت حراري ألومنيومي منفصل.
المشكلة أن البثق يتطلب التزاماً: فالقاطع الجديد يحتاج قالباً، وتُسعَّر أدوات القالب للمشروع وتُستهلَك على حجم القطع. وبالنسبة للكميات التي تتجاوز 5,000 هيكل سنوياً، ترجّح الحسابات البثق في الغالب. ومن دون ذلك، سننصحك بالنظر في الصفائح المعدنية أو بديل السحب العميق — فنحن نُشغّل كليهما، لكننا لن نبيعك قالباً لا تستطيع استرداد تكلفته.
ما السبائك والمعالجات الحرارية التي تستخدمونها في هياكل العاكسات وحوامل المحسّنات؟
| الجزء | السبيكة / المعالجة الحرارية | السبب |
|---|
| جسم الهيكل (ظاهر، مزعنف) | 6063-T6 | أفضل ثبات للون الأنودة؛ قابل للبثق بجدران رقيقة 1.5 mm؛ الموصلية الحرارية ~200 W/m·K |
| حامل التثبيت، حامل المحسّن | 6061-T6 | مقاومة خضوع 276 MPa لحشوات اللولب والقضبان الحاملة؛ قابلية تشغيل أفضل من 6063 |
| هيكل فرعي ملحوم أو بنية تركيب على عمود | 6005A-T6 | قابل للحام دون فقدان المتانة في منطقة HAZ؛ درجة إنشائية (متاحة عند الطلب) |
| قاعدة ناشرة للحرارة تحت إلكترونيات القدرة | 6063-T6 أو 6061-T6، مؤكسد | مسار حراري واحد من إلكترونيات القدرة إلى جذر الزعنفة؛ أنودة صلبة عند الطلب |
| الغطاء (جزء منفصل، مفروز مستوياً) | صفيحة 6063-T5 أو 6061-T6 | صفيحة خام تُعالج بالـ CNC ثم تُطابق سطح الهيكل |
بالنسبة للمواقع الساحلية أو ذات الهواء المالح، تقبل كل السبائك المذكورة أعلاه أيضاً طبقة أساسية من التحويل الكروماتي قبل الطلاء. ويضيف ذلك 0.5–1.5 µm من الطلاء التحويلي ويحسّن التصاق الطلاء وأداء مقاومة التآكل دون تغيير أبعاد القطعة.
ما تفاوتات CNC التي تلتزمون بها في هياكل العاكسات؟
| العملية | التفاوت القياسي | الاستخدام المعتاد |
|---|
| قطع المنشار الدقيق (مستقيم أو مائل) | ±0.1 mm | مصدّات الطول، وصلات مائلة عند الزوايا |
| ثقب CNC | موضع الثقب ±0.05 mm | أنماط التثبيت، غدد الكابلات، المثبتات |
| تفريز CNC — الاستواء على سطح الإحكام | 0.05 mm على السطح المفروز | سطح الإحكام بين الغطاء والهيكل |
| لولبة الأسنان | M3 إلى M16، داخلية، فئة 6H | براغي الغطاء، التثبيت على القضيب أو الجدار |
| خشونة السطح على أسطح الإحكام | Ra 0.8 µm (ناعم) إلى Ra 1.6 µm (قياسي) | أسطح تلامس الحشوة |
| الحد الأقصى لطول القاطع | 6 m قياسي؛ 12 m على معدّات ذات سرير طويل | هياكل عاكسات بصيغة قضيب طويل |
| تفاوتات التجاويف (غدد الكابلات، مثبتات الحساسات) | H7 (+0.015 / 0 mm على تجويف 30 mm) | مكونات بالتركيب الكبسي |
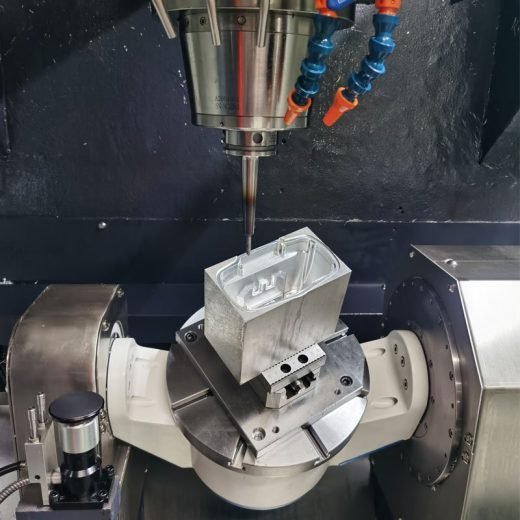
تُنفَّذ كل عمليات الثقب والتفريز لأسطح إحكام الغطاء وثقوب التثبيت ومداخل الكابلات في تثبيت واحد على مركز CNC بثلاثة أو أربعة محاور. ويُبقي ذلك العلاقة بين مجرى الحشوة وثقوب البراغي محكومة بدقة تحديد الموضع في الماكينة، لا بمدى دقة إعادة تثبيت العامل للقطعة بين العمليات.
أي تشطيب سطحي يصمد أكثر من 20 عاماً في الهواء الطلق؟
يغطي تشطيبان معظم تطبيقات العاكسات الخارجية. ونختار بناءً على الأولوية البصرية وشدّة الجو، لا على التكلفة.
الأنودة (النوع II، 10–25 µm)
الخيار الافتراضي للهياكل الظاهرة. تحافظ الأنودة الشفافة على 6063-T6 على لونها لأكثر من 15 عاماً في المناخات المعتدلة؛ أما الأنودة بالشامبانيا والأسود فتبقى ثابتة اللون لأكثر من 20 عاماً. وطبقة الأكسيد جزء من الألومنيوم نفسه، فلا يمكن أن تتقشر، ولا تتشقق عند الحواف كما قد يفعل الطلاء المطبّق.
الطلاء البودري (60–120 µm بوليستر أو PVDF)
يُحدَّد حيث يكون الجو أقسى على التشطيب مما تتحمله الأنودة — مواقع ساحلية أو صناعية أو صحراوية — أو حيث يُطلب لون RAL محدد. ويُطبَّق فوق طبقة أساسية من التحويل الكروماتي لضمان الالتصاق. ويحمل PVDF الضمان الأطول للون واللمعان من بين الاثنين؛ أما البوليستر فهو الخيار الأقل تكلفة للتركيبات الأقل تعرضاً. وكلاهما يمثل علاوة تكلفة على الأنودة ويُسعَّر لكل مشروع بدلاً من تقديمه كخيار افتراضي.
تتوفر الأنودة الصلبة حيث يؤدي الجزء أيضاً دور قاعدة ناشرة للحرارة، لكنها نادراً ما تُحدَّد في هياكل العاكسات وتُسعَّر عند الطلب.
كيف تعالجون هيكل العاكس دون التواء؟
ثلاثة ضوابط، تُطبَّق معاً، تُبقي الهيكل ضمن التفاوت بعد المعالجة.
- تخشين، ثم تخفيف الإجهاد، ثم تشطيب. يُخشَّن جسم الهيكل مع ترك 0.3–0.5 mm من المادة على سطح إحكام الغطاء وأي سطح مستوٍ كبير، ثم يمرّ بدورة تخفيف إجهاد حراري (عادةً ساعة واحدة عند 350 °C لسبيكة 6063، مع تبريد أبطأ). وتُزيل عملية التشطيب بعد ذلك طبقة الإجهاد المتحرر إلى البعد النهائي.
- المعالجة في تثبيت واحد. يُعالج سطح إحكام الغطاء وثقوب التثبيت ومداخل الكابلات في إعداد واحد على مركز بثلاثة أو أربعة محاور. ويبقى الاستواء وموضع الثقب مرتبطين بمرجع واحد — دقة تحديد الموضع في الماكينة نفسها — بدلاً من تراكم الخطأ الناتج عن إعادة التثبيت.
- الفكوك اللينة والمراود القابلة للتوسّع على المقاطع المجوّفة. إن التثبيت الصلب على هيكل ألومنيومي رقيق الجدار سيسحب الجدار إلى شكل بيضوي بمقدار 0.05–0.10 mm، وهو ما يكفي للتسرب. وتوزّع الفكوك اللينة على شكل قطاعات والمراود القابلة للتوسّع قوة التثبيت حول التجويف أو المحيط، فيحافظ الجزء على شكله أثناء معالجة المعالم.
والنتيجة، مقيسة على هيكل بطول 1.5 m: استواء 0.05 mm على سطح إحكام الغطاء، و±0.05 mm في مواضع ثقوب التثبيت، ومعدل اجتياز اختبار التسرب يزيد على 99 % في القطعة الأولى.
كيف تحافظون على إحكام هيكل العاكس ضد العوامل الجوية بعد المعالجة؟
يمكن تحقيق IP65 على هيكل ألومنيومي معالج بالـ CNC عند استيفاء ثلاثة شروط:
- أن يكون سطح إحكام الغطاء مفروزاً مستوياً إلى 0.05 mm بخشونة سطح Ra 0.8 µm أو أدق.
- أن يُقطع مجرى حشوة EPDM أو سيليكون متصل في الإعداد نفسه، بحيث تستقر الحشوة على المرجع نفسه الذي تستقر عليه ثقوب البراغي.
- أن تستخدم مداخل الكابلات ألواح غدد أو وصلات ضغط بمستوى تصنيف IP، لا ثقوباً مثقوبة خاماً.
نجري فحص تسرب بنسبة 100 % على كل دفعة هياكل: نضغط الهيكل إلى 30 kPa لمدة 60 ثانية وندقق انخفاض الضغط. وأي انخفاض يتجاوز 50 Pa يرفض القطعة. أما تصنيفات IP67 أو الأعلى، فنضيف مسار حشوة ثانياً على لوح مدخل الكابلات ونعيد الاختبار عند عمق الغمر المقرر.
كيف يبدو سير العمل من الرسم حتى التسليم؟
| الخطوة | النشاط | المدة المعتادة |
|---|
| 1. مراجعة الرسم | فحص STEP / IGES / DWG / PDF من حيث قابلية البثق والتفاوتات وسماكة الجدار ونصف قطر الزاوية | يوم عمل واحد |
| 2. ملاحظات DFM | تقرير قابلية التصنيع للتصميم مع اقتراحات خفض التكلفة (التوجيه، التفاوتات، موضع المثبتات) | 1–2 يوم عمل |
| 3. تصميم قالب البثق وقطعه | قالب H13، مُنَتَرَد، بتدفق متوازن؛ إنتاج مقاطع عينية على مكبس البثق | 10–15 يوم عمل لقالب جديد |
| 4. النماذج الأولية | معالجة CNC في إعداد بثلاثة أو أربعة محاور، دفعة نموذجية من 1–10 قطع، تقرير تفتيش كامل | 3–7 أيام عمل |
| 5. تفتيش القطعة الأولى | فحص أبعادي بـ CMM، والتحقق من التشطيب على قطع عينية، واختبار تسرب بمستوى IP | يومان عمل |
| 6. الإنتاج الكمي | تدقيق داخل العملية بنسبة 100 %، وفحص نهائي كامل أبعادي وبصري، وتقرير تفتيش للدفعة | 15–25 يوماً بعد اعتماد القالب |
| 7. التغليف والتسليم | لفّ فردي، وبطانة قطن اللؤلؤ، وكرتون تصدير أو صندوق صالح للنقل البحري؛ FOB Shenzhen / Guangzhou (CIF عند الطلب) | 1–2 يوم عمل |
تُورَّد شهادات مادة بيليت الألومنيوم (التركيب الكيميائي والخصائص الميكانيكية) مع كل شحنة. وتُصدر سجلات سماكة التشطيب السطحي وبيانات فحص CMM عند الطلب لعملاء OEM.
موقع الإنتاج: فوشان، غوانغدونغ، الصين. يجري تصميم القوالب والبثق والتشطيب والتصنيع في موقع واحد، وتُشحن الحاويات من Shenzhen (Yantian / Shekou) أو Guangzhou؛ ولهذا نسعّر FOB Shenzhen / Guangzhou افتراضياً، ويمكننا أيضاً التسعير CIF إلى معظم الموانئ الرئيسية في أوروبا والأمريكتين والشرق الأوسط وأفريقيا عند الطلب. ويخدم مكتبنا في سانتياغو العملاء في أمريكا الجنوبية كافةً بمنطقتهم الزمنية.
احصل على عرض سعر لهيكل عاكسك أو حامل المحسّن
أرسل ملف STEP ومواصفة التشطيب السطحي لديك. وسنعيد إليك مراجعة DFM وعرض سعر مفصّلاً ومدة إنجاز النموذج الأولي في غضون 24 ساعة.
اطلب عرض سعر · كل قطع المعالجة بالـ CNC · المعالجة بالـ CNC لقواطع الألومنيوم

 أجزاء التشغيل على ماكينات CNC