أجزاء ألومنيوم متحركة
تتحرك أذرع الروبوت، وتحمل مركبات AGV الأحمال، وتفحص أنظمة الرؤية بدقة تبلغ مستوى الميكرون. والأجزاء الألومنيوم داخل هذه الآلات ليست سلبية: فهي تحت إجهاد، وفي حركة، وهي تضع السقف لمستوى دقة النظام بأكمله. تشغّل Linkedalu Metal Group Co., Ltd هذه المكوّنات بالكميات المنخفضة والمتوسطة التي تشتريها شركات الروبوتات فعلًا.
تتشارك هذه الأجزاء سمات مشتركة: فهي ليست أصنافًا في الكتالوج، وغالبًا لها جدران رقيقة وتجاويف ضيقة، ويجب أن تكون عدة أسطح متعامدة بعضها على بعض، وغالبًا يكون الطلب خمسين قطعة هذا الشهر ومئة في الربع القادم. أرسل ملف STEP ويُشغَّل الجزء ويُعالج بالأنودة ويُشحن من مورّد واحد.
هياكل مفاصل أذرع الروبوت والأذرع الرابطة
تشكّل هياكل المفاصل الهيكل العظمي لذراع تعاوني أو صناعي. وهي عادةً أسطوانية أو صندوقية الشكل مع تجويف محمل في كل طرف وحواف تثبيت على الجانبين. والمشكلة المتكررة هي أن الجدار قد يكون 3 mm أو أقل، وبمجرد تثبيت الجزء للتجويف يتشوه قليلًا. فيُنتهى التجويف، ويُحرَّر التثبيت، فيرتد الثقب خارج الاستدارة، فلا يستقر المحمل بشكل سليم ويكون في المفصل خلوص من اليوم الأول.
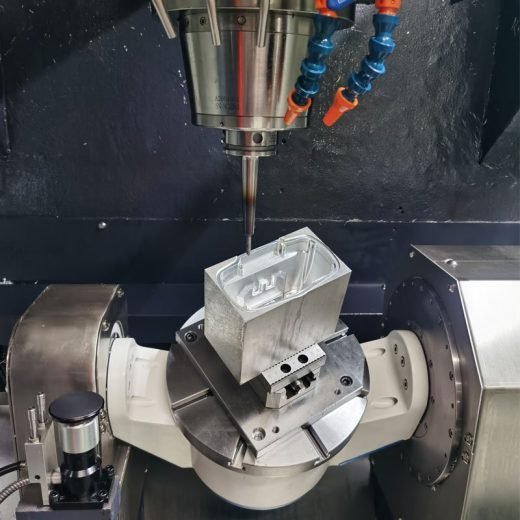
الحل هو التثبيت. فالفكوك اللينة بشكل قطاعي والمغزل الممتد تنشر قوة التثبيت بالتساوي حول المحيط، فتثبت الجزء دون أن تسحقه إلى شكل بيضاوي. تُجوَّف تجاويف المحامل في الطرفين تجويفًا نهائيًا في تثبيتة واحدة على ماكينة رباعية المحاور، لذا تكون المحورية محكومة بمحاذاة الماكينة نفسها لا بإعادة التثبيت، وتُفرَّز حِواف الحواف مستوية في نفس التثبيتة لتبقى عمودية على محور التجويف.
ألواح قاعدة المشغّل الخطي وتخفيف الإجهاد
لوح قاعدة الوحدة الخطية هو اللوح الألومنيوم الطويل الذي يُربط به كل شيء: السكة في الأعلى، وكتل المحامل، وحامل المحرك في أحد الطرفين. ويتصرف لوح بطول نحو 1.5 m بشكل جيد أثناء التشغيل وبشكل سيئ بعده. فتُطلق عمليات الخشونة الإجهاد المتبقي في اللوح من مصنع الألومنيوم، ويخرج الباقي ببطء، فيمكن أن ينحني اللوح بمقدار يصل إلى 0.1 mm خلال الأسابيع التالية، وهو ما يكفي لتعطيل منصة دقيقة.
نشغّل اللوح بالخشونة تاركين نحو 0.5 mm على الأسطح الحرجة، ونجعله يمر بدورة تخفيف إجهاد حراري، ثم ننهيه بالتشغيل. يُفرَّز سطح تركيب السكة ومقاعد هيكل المحمل في تثبيتة واحدة، ويُفحص الاستواء على لوح سطح من الغرانيت بمقياس قرصي. ولوح بطول 1.5 m نحقق فيه استواء 0.05 mm. وثقوب مسامير السكة تُسنَّن بالتفريز بدلًا من التسنيين لتستقر على الموضع تمامًا وعمودية على سطح التركيب.
إطارات أنظمة الرؤية وحوامل الكاميرات
تُستخدم الرؤية الآلية في الفحص والانتقاء والوضع والتوجيه الذاتي، وتُحمَل الكاميرا والإضاءة على إطارات ألومنيوم تضعها عند زوايا ومسافات دقيقة من الهدف. فإذا كان الحامل منحرفًا بمقدار 0.2 mm، كانت المعايرة منحرفة. وعادةً ما تحتوي هذه الإطارات على عدة أسطح تثبيت بزوايا مختلفة للكاميرا والإضاءة والجسر المتحرك.
نشغّلها على ماكينات CNC بثلاثة وأربعة وخمسة محاور لتتم الوصول إلى أسطح متعددة دون إعادة التثبيت. وتُشغَّل كل ثقوب التثبيت الحرجة من نفس المرجع، فتُضبط مواضعها النسبية بدقة تحديد الموضع في الماكينة لا بمقدار العناية في إعادة تثبيت الجزء. وتُزال الحواف بالتنعيم حتى لا تقطع حزوز تمرير الكابلات الأسلاك. وتُجرى الأنودة داخليًا؛ والإطارات المؤكسدة السوداء شائعة في أنظمة الرؤية لأنها تقلل الانعكاسات الشاردة.
ألواح هيكل AGV و AMR
تعمل الروبوتات المتنقلة الذاتية على هياكل ألومنيوم مبنية من لوح قاعدة وسطح علوي وألواح جانبية وإطار حجيرة بطارية. وقد يكون لوح القاعدة النموذجي 1,200 mm × 800 mm مع أنماط تثبيت لعجلات الدفع والبكرات وآليات الرفع وحوامل الاستشعار. واللوح المنحني يجعل المركبة تسير بشكل معوجّ، ونمط ثقوب وحدة دفع غير دقيق يهترئ الإطارات بشكل غير متساوٍ.
تُثبَّت الألواح الكبيرة على طاولة تفريغ هوائي حتى لا يشوّه أي ماسك الحواف، وتُبرمج كل أنماط الثقوب من زاوية مرجعية واحدة، فترتبط ثقوب وحدة الدفع والبكرات وحوامل الاستشعار بنفس نقطة الأصل دون خطأ متراكم. ومعظم أجزاء AGV من السبيكة 6061-T6.
حوامل الاستشعار والتثبيتات الدقيقة
تضع الأجزاء الصغيرة الدقيقة المستشعرات والكاميرات وأدوات المحاذاة على خط آلي. ويحتاج مستشعر المسافة بالليزر أن يثبته حامله على الارتفاع والزاوية الصحيحين تمامًا، ويحتاج مفتاح التقارب أن يكون ثقب تثبيته في منتصف مسار الهدف بالضبط. وقد تكون الأجزاء 50 mm × 30 mm × 20 mm مع ثقب مسمار تثبيت عند 6H7، وهو ما يترك خلوصًا يقاس بالميكرونات فقط.
تُشغَّل هذه على CNC بالدفعات مع محطات تثبيت متعددة. وبمجرد إثبات صحة البرنامج على القطعة الأولى تخرج البقية متطابقة، وتُبرى ثقوب المسامير بريًا نهائيًا بدلًا من ثقبها فقط، وتُفرَّز الأسنان للاتساق.
التفاوتات التي نحققها يوميًا
| الخاصية | ما نحققه | كيف يُفحص |
|---|
| قطر تجويف المحمل | H7 (+0.015 / 0 mm على تجويف 30 mm) | مقياس تجويف معايَر بمعيار حلقي |
| محورية التجويف | 0.02 mm أو أفضل بين مقعدي محمل | CMM أو قضيب اختبار بمقياس قرصي |
| الاستواء على سطح تركيب السكة | 0.05 mm على مسافة 1,500 mm | لوح سطح من الغرانيت مع مقياس قرصي |
| موضع الثقب | +/-0.05 mm من المرجع | CMM أو مقياس ارتفاع |
| جودة الأسنان اللولبية | الصنف 6H، دون تمزق | مقياس أسنان يمر / لا يمر |
| إنهاء السطح على أسطح الإحكام | Ra 0.8 إلى Ra 1.6 um | جهاز اختبار خشونة السطح |
تشمل المواد المتوفرة في المخزون 6061-T6 للروبوتات العامة وأجزاء AGV والحوامل؛ و 7075-T6 لوصلات الأذرع عالية الإجهاد والأجزاء الإنشائية رقيقة الجدار؛ و 6063-T5 لأجزاء الأغلفة والأغطية الجمالية؛ و MIC-6 المصبوب لوحًا لقواعد الرؤية الحرجة الاستواء.
الكميات والملفات والإنهاء
لا يحمل التشغيل بـ CNC تكلفة عدة كما في البثق أو الصب في القوالب، لذا تكون الدفعات الصغيرة منطقية. وتُعالَج كميات النموذج الأولي ودورات الإنتاج بالمئات على نفس المعدات، مع تحديد الحد الأدنى للطلب عند 50 قطعة. وصيغ الملفات المقبولة هي STEP للهندسة المجسمة، و IGES و Parasolid، ورسومات 2D بصيغة PDF أو DXF للأجزاء الأبسط؛ وإذا وُجد رسم فقط، فيمكن إنشاء المجسم مع السماح بيوم إضافي لعمل CAD.
تُجرى الأنودة والأنودة الصلبة داخليًا، فلا تخرج الأجزاء من المبنى بين التشغيل والإنهاء. وتُغطى الأسطح الجمالية أثناء التثبيت بفكوك لينة أو غشاء واقٍ، وتُغلّف الأجزاء المنتهية فرديًا بدلًا من رميها في صندوق سائب، وهو ما يتجنب الخدوش التي تسبب الرفض عند فحص الاستلام.

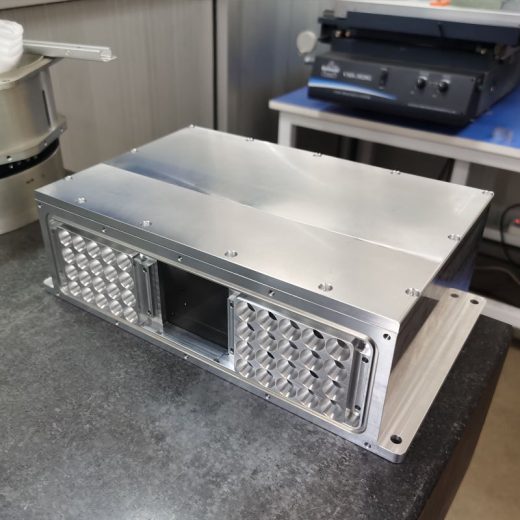 أجزاء التشغيل على ماكينات CNC