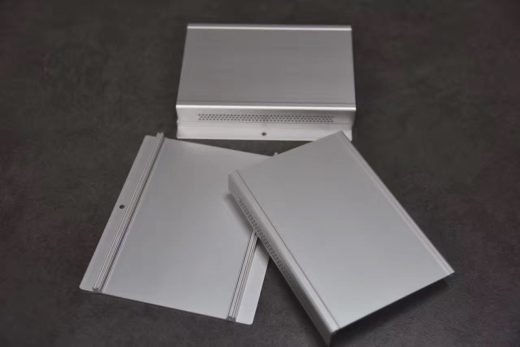
Una carcasa de inversor solar o un soporte de optimizador debe cumplir tres funciones a la vez: disipar el calor de la electrónica de potencia, mantener la estanqueidad a la intemperie con clasificación IP durante 20+ años de exposición a radiación UV y niebla salina, y mecanizarse con una tolerancia que permita colocar la tapa sin retrabajos. Por eso los fabricantes de inversores de primer nivel construyen la carcasa a partir de una sección de aluminio extruido y la acaban con mecanizado CNC multieje en una sola sujeción, en lugar de soldar cajas de chapa metálica. Esta página muestra cómo lo hacemos en LINKEDALU METAL: selección de aleación y temple para servicio en exteriores, las tolerancias de CNC que mantenemos a diario (corte ±0.1 mm, posición de taladro ±0.05 mm, planitud fresada 0.05 mm), selección de acabado superficial para servicio en exteriores y el flujo de trabajo desde el plano hasta el contenedor.
¿Por qué aluminio extruido para las carcasas de inversores solares?
Una sección de aluminio extruido dota a la carcasa de una geometría integrada de disipación de calor. La hilera puede incorporar aletas en la parte posterior de la carcasa, mamelones de montaje en los laterales y una cara de sellado plana en la parte frontal en un solo perfil continuo, sin soldaduras ni elementos de fijación. El mecanizado CNC abre entonces las entradas de cables, taladra el patrón de montaje y fresa la cara de sellado de la tapa con una tolerancia que la chapa metálica difícilmente alcanza.
Las cifras importan. Una caja de inversor de chapa metálica suele emplear acero galvanizado de 1.2 mm con 6.5 kg/m², tiene de 18–24 elementos de fijación alrededor de la tapa y necesita un cordón de silicona más una junta de espuma para alcanzar IP65. Una carcasa equivalente de aluminio extruido con pared de 2.5 mm pesa 2.1 kg/m², utiliza 8 tornillos cautivos y alcanza IP65 con una sola junta de EPDM sobre una cara fresada. La versión de aluminio disipa un 35–40 % más de calor a través de la base de las aletas porque la sección es una única trayectoria térmica, no una caja de acero atornillada a un disipador de aluminio independiente.
El inconveniente es que la extrusión exige compromiso: un perfil nuevo necesita una hilera, y la matricería se presupuesta para el proyecto y se amortiza sobre el volumen de piezas. Para series superiores a 5,000 carcasas al año, los números casi siempre favorecen la extrusión. Por debajo de esa cifra, le recomendaremos considerar la chapa metálica o una alternativa de embutición profunda: fabricamos ambas, pero no le venderemos una hilera que no pueda amortizar.
¿Qué aleaciones y temples utilizan para carcasas de inversores y soportes de optimizador?
| Pieza | Aleación / Temple | Motivo |
|---|
| Cuerpo de la carcasa (visible, con aletas) | 6063-T6 | Mejor estabilidad de color en anodizado; extruible en paredes finas de 1.5 mm; conductividad térmica ~200 W/m·K |
| Soporte de montaje, soporte de optimizador | 6061-T6 | Límite elástico de 276 MPa para insertos roscados y guías portantes; mejor mecanabilidad que el 6063 |
| Subestructura soldada o estructura de montaje sobre poste | 6005A-T6 | Soldable sin perder resistencia en la ZAT; grado estructural (disponible bajo pedido) |
| Placa base de disipación de calor bajo la electrónica de potencia | 6063-T6 o 6061-T6, anodizado | Una única trayectoria térmica desde la electrónica de potencia hasta la base de las aletas; anodizado duro bajo pedido |
| Tapa (pieza independiente, mecanizada plana) | Placa de 6063-T5 o 6061-T6 | Placa mecanizada por CNC y luego ajustada a la cara de la carcasa |
Para emplazamientos costeros o en atmósferas salinas, todas las aleaciones anteriores admiten además una capa de conversión con cromato antes del recubrimiento. Esto añade de 0.5–1.5 µm de recubrimiento de conversión y mejora la adherencia del recubrimiento y el comportamiento frente a la corrosión sin modificar las dimensiones de la pieza.
¿Qué tolerancias de CNC mantienen en las carcasas de inversores?
| Operación | Tolerancia estándar | Uso típico |
|---|
| Corte de precisión (recto o a inglete) | ±0.1 mm | Topes de longitud, juntas a inglete en las esquinas |
| Taladrado CNC | ±0.05 mm de posición de taladro | Patrones de montaje, prensaestopas, elementos de fijación |
| Fresado CNC — planitud de la cara de sellado | 0.05 mm sobre la cara mecanizada | Superficie de sellado entre tapa y carcasa |
| Roscado de agujeros | M3 a M16, interior, clase 6H | Tornillos de la tapa, montaje a guía o pared |
| Rugosidad superficial en las caras de sellado | Ra 0.8 µm (fino) a Ra 1.6 µm (estándar) | Superficies de contacto de la junta |
| Longitud máxima del perfil | 6 m estándar; 12 m en equipos de bancada larga | Carcasas de inversor en formato de guía larga |
| Tolerancias de taladro (prensaestopas, soportes de sensores) | H7 (+0.015 / 0 mm en taladro de 30 mm) | Componentes de ajuste a presión |
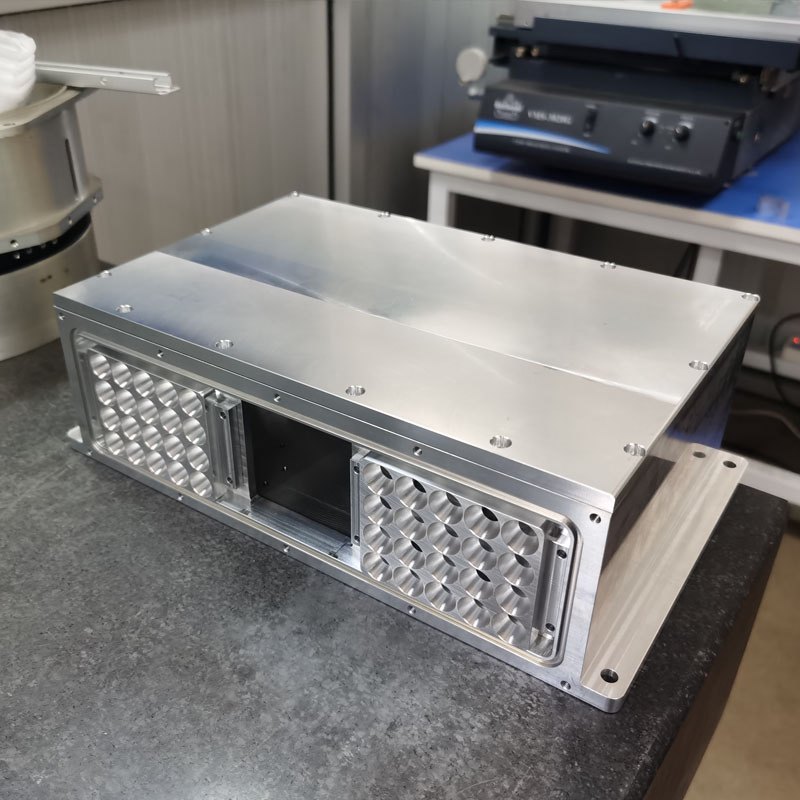
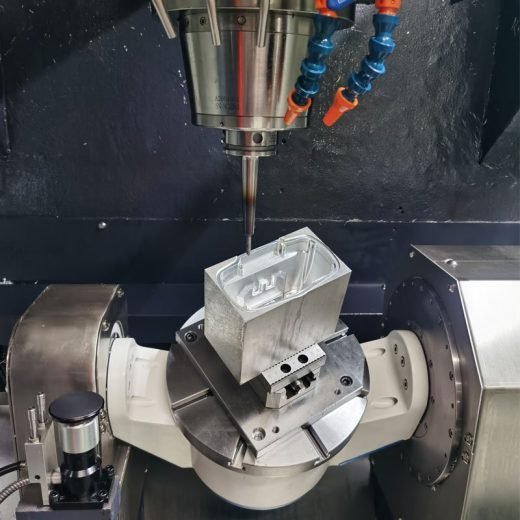
Todo el taladrado y fresado de las caras de sellado de la tapa, los agujeros de montaje y las entradas de cables se realiza en una sola sujeción en un centro CNC de 3 o 4 ejes. Así, la relación entre la ranura de la junta y los agujeros para pernos depende de la precisión de posicionamiento de la máquina, no de la precisión con que un operario vuelve a fijar la pieza entre operaciones.
¿Qué acabado superficial resiste más de 20 años a la intemperie?
Dos acabados cubren la mayoría de las aplicaciones de inversores en exteriores. Los elegimos en función de la prioridad visual y de la severidad de la atmósfera, no del coste.
Anodizado (tipo II, 10–25 µm)
La opción por defecto para carcasas visibles. El anodizado incoloro sobre 6063-T6 mantiene su color durante 15+ años en climas templados; el anodizado champán y negro es estable en color durante 20+ años. La capa anódica forma parte del propio aluminio, por lo que no puede desprenderse, y no se astilla en los bordes como puede hacerlo un recubrimiento aplicado.
Recubrimiento en polvo (poliéster o PVDF, 60–120 µm)
Se especifica donde la atmósfera castiga el acabado más de lo que el anodizado tolera —emplazamientos costeros, industriales o desérticos— o cuando se exige un color RAL concreto. Se aplica sobre una capa de conversión con cromato para la adherencia. El PVDF ofrece la garantía de color y brillo más larga de los dos; el poliéster es la opción de menor coste para instalaciones menos expuestas. Ambos suponen un sobrecoste respecto al anodizado y se presupuestan por proyecto en lugar de ofrecerse por defecto.
El anodizado duro está disponible cuando una pieza sirve además como placa base de disipación de calor, pero rara vez se especifica en carcasas de inversores y se presupuesta bajo pedido.
¿Cómo mecanizan una carcasa de inversor sin que se deforme?
Tres controles aplicados en conjunto mantienen la carcasa dentro de tolerancia tras el mecanizado.
- Desbaste, alivio de tensiones, acabado. The housing body is rough-machined with 0.3–0.5 mm stock left on the cover-sealing face and any large flat. It is then sent through a thermal stress-relief cycle (typically 1 h at 350 °C for 6063, slower cooling). Finish machining then removes the released-stress layer to final dimension.
- Mecanizado en una sola sujeción. The cover-sealing face, mounting holes and cable entries are machined in one setup on a 3- or 4-axis center. Flatness and hole position stay tied to one datum — the machine's own positioning accuracy — instead of accumulating error from re-clamping.
- Mordazas blandas y mandriles expansibles en secciones huecas. A rigid clamp on a thin-walled aluminum housing will pull the wall oval by 0.05–0.10 mm, which is enough to leak. Pie-shaped soft jaws and expanding mandrels spread clamping force around the bore or circumference, so the part holds shape while features are machined.
El resultado, medido en una carcasa de 1.5 m: 0.05 mm de planitud en la cara de sellado de la tapa, ±0.05 mm en la posición de los agujeros de montaje y una tasa de aprobación en la prueba de fugas superior al 99 % en la primera pieza.
¿Cómo mantienen una carcasa de inversor estanca tras el mecanizado?
El IP65 es alcanzable en una carcasa de aluminio mecanizada por CNC cuando se cumplen tres condiciones:
- La cara de sellado de la tapa se fresa plana a 0.05 mm con una rugosidad superficial de Ra 0.8 µm o más fina.
- Se mecaniza una ranura continua para junta de EPDM o silicona en la misma sujeción, de modo que la junta se asienta sobre el mismo datum que los agujeros para pernos.
- Las entradas de cables utilizan placas pasacables o racores de compresión con clasificación IP, no agujeros taladrados en bruto.
Realizamos una comprobación de fugas al 100 % en cada lote de carcasas: se presuriza la carcasa a 30 kPa durante 60 segundos y se controla la caída de presión. Cualquier caída superior a 50 Pa rechaza la pieza. Para clasificaciones IP67 o superiores, añadimos una segunda junta en la placa de entrada de cables y repetimos el ensayo a la profundidad de inmersión nominal.
¿Cómo es el flujo de trabajo desde el plano hasta la entrega?
| Paso | Actividad | Duración típica |
|---|
| 1. Revisión del plano | Comprobación de STEP / IGES / DWG / PDF en cuanto a extruibilidad, tolerancias, espesor de pared y radio de esquina | 1 día laborable |
| 2. Comentarios de DFM | Informe de diseño para la fabricabilidad con sugerencias de reducción de costes (orientación, tolerancias, colocación de elementos de fijación) | 1–2 días laborables |
| 3. Diseño y corte de la hilera de extrusión | Hilera de H13, nitrurada, flujo equilibrado; extrusiones de muestra producidas en la prensa de extrusión | 10–15 días laborables para una hilera nueva |
| 4. Creación de prototipos | Mecanizado CNC en configuración de 3 o 4 ejes, lote de prototipo de 1–10 piezas, informe de inspección completo | 3–7 días laborables |
| 5. Inspección de la primera pieza | Verificación dimensional con CMM, validación del acabado en piezas de muestra, prueba de fugas con clasificación IP | 2 días laborables |
| 6. Producción en serie | Auditoría en proceso al 100 %, inspección dimensional y visual final completa, informe de inspección por lote | 15–25 días tras la aprobación de la hilera |
| 7. Embalaje y entrega | Envoltura individual, acolchado de guata perlada, caja de exportación o caja marítima; FOB Shenzhen / Guangzhou (CIF bajo pedido) | 1–2 días laborables |
Con cada envío se suministran los certificados de material del tocho de aluminio (composición química y propiedades mecánicas). Los registros de espesor del acabado superficial y los datos de inspección con CMM se emiten bajo pedido para clientes OEM.
Centro de producción: Foshan, Guangdong (China). El diseño de hileras, la extrusión, el acabado y el mecanizado se realizan en un mismo centro, y los contenedores se cargan en Shenzhen (Yantian / Shekou) o Guangzhou; por eso presupuestamos por defecto FOB Shenzhen / Guangzhou, y también podemos presupuestar CIF a la mayoría de los principales puertos de Europa, América, Oriente Medio y África bajo pedido. Nuestra oficina de Santiago atiende a clientes de toda Sudamérica en su propio huso horario.
Solicite presupuesto para su carcasa de inversor o soporte de optimizador
Envíe un archivo STEP y su especificación de acabado superficial. Le devolveremos una revisión de DFM, un presupuesto detallado y el plazo de entrega del prototipo en 24 horas.
Solicitar presupuesto · Todas las piezas mecanizadas por CNC · Mecanizado CNC de perfiles de aluminio

 Piezas mecanizadas por CNC