
تشطيبات سطح مقاطع الألمنيوم: التأكسد، الطلاء المسحوقي، PVDF
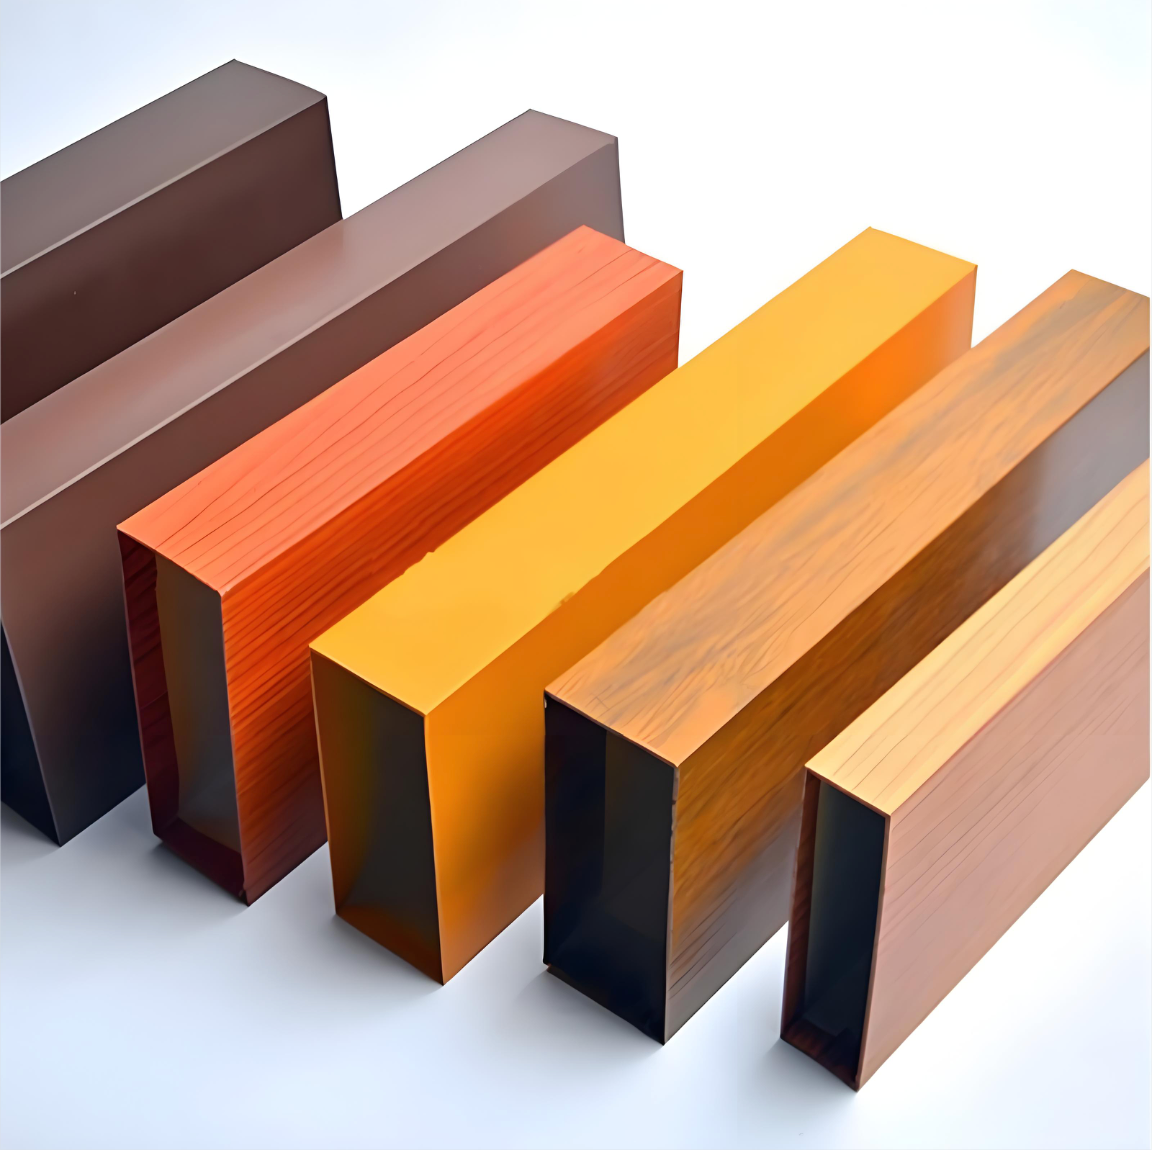
التأكسد والطلاء المسحوقي وPVDF والطلاء الكهربائي وعروق الخشب والتشطيبات الميكانيكية تُحدَّد بمعايير مختلفة، وتُطبَّق بسماكات مختلفة، وتدوم مددًا متباينة جدًا عند الساحل. إليك كيف تختار بينها.
يمكن لخطَّي بثق أن يُنتجا مقاطع بسبيكة متطابقة وتفاوتات متطابقة وخصائص ميكانيكية متطابقة، ومع ذلك تفشل الأجزاء المنتهية بطرق مختلفة في المبنى نفسه. والفرق يكمن دائمًا تقريبًا في تشطيب السطح — وفي كون التشطيب اختير من مخطط ألوان بدلًا من اختياره من معيار.
تعرض هذه الصفحة عائلات التشطيب التي نُشغّلها، والمعيار الذي يعرّف كل واحدة منها، وسماكة الطلاء التي يستلزمها ذلك المعيار، والموضع الذي تكون فيه كل واحدة جوابًا خاطئًا.
تشطيب المصنع: المرجع الأساسي، لا تشطيب
مقطع تشطيب المصنع هو المقطع المبثوق كما يخرج من المكبس ويبرد — بلا تأكسد وبلا طلاء. ويحمل خطوط البثق الظاهرة وآثار المناولة التي تخلّفها العملية، وطبقة أكسيده هي الطبقة الطبيعية الرقيقة (بضعة نانومترات، تنمو ببطء في الهواء).
تشطيب المصنع صحيح للمقاطع التي يصنّعها العميل ثم يكسوها أو يطليها، وللأجزاء التي تُلحَم في مجمّعات وتُشطَّب بعد ذلك، وللعناصر الإنشائية المخفية كليًا. وهو جواب خاطئ في أي موضع يكون فيه المقطع ظاهرًا ومكشوفًا: فبدون طلاء لا شيء يمنع السطح من التبقّع، ولا يقدم الأكسيد الطبيعي حماية ذات معنى في بيئة كلوريدية.
التفاوتات التجارية لمقاطع تشطيب المصنع المبثوقة تُحدّدها EN 755-9 (المقاطع) وEN 12020-2 (المقاطع الدقيقة في EN AW-6060/6063).
التأكسد: صلب، ومتأصّل، ولا يُصلَح إلا بإعادة التأكسد
التأكسد تحويل كهركيميائي لسطح الألمنيوم نفسه إلى أكسيد ألمنيوم. ولأن الأكسيد ينمو من داخل المعدن لا يستقر فوقه، فهو لا يتقشّر ولا يتشظّى ولا ينفصل عن الركيزة كما يفعل الطلاء. وهو غير موصل كهربائيًا، ولا يخفي خطوط البثق ولا تعريق المعدن، وهو التشطيب الوحيد في هذه الصفحة الذي يحافظ على مظهر معدني واضح.
يُحدَّد التأكسد المعماري بسماكة الطلاء، باستخدام تسميات AA المألوفة: AA15 بحد اسمي 15 µm وAA20 بحد اسمي 20 µm، للتعرض الداخلي والخارجي على التوالي. وهذه التسميات ومتطلبات الأداء المحيطة بها مصدرها مواصفة AAMA 611 للألمنيوم المعماري المؤكسد. وتُوصف ضبط العملية وطبقة التأكسد نفسها في EN ISO 12373، وجودة الإغلاق لطبقة الأكسدة — السماكة ونسبة الإغلاق واللون ومقاومة التآكل السحجي — هي ما يُستخدم اختبار الذوبان الحمضي في ISO 3210 للتحقق منه.
المقايضات حقيقية. فالتأكسد عملية بلون واحد: يأتي اللون من السبيكة، أو من ظروف التأكسد، أو من التلوين الإلكتروليتي، لذا لا وجود لمطابقة رقم RAL عشوائي. وعلى مقاطع 6xxx يُظهر كذلك الفرق الميتالورجي بين الدفعات، والألوان الأغمق تُظهره أكثر. وقد تشقّ الأجزاء المسحوبة عميقًا أو المشكّلة بشدة طبقتها المؤكسدة عند أنصاف الأقطار الضيقة.
الطلاء المسحوقي: أكثر الخيارات مرونة في اللون
الطلاء المسحوقي مسحوق بوليمري جاف يُرشّ إلكتروستاتيكيًا ويُعالَج حراريًا ليصير غشاءً متصلًا، بسماكة عادةً 60–80 µm للأعمال المعمارية. ويمكنه مطابقة أي لون RAL تقريبًا، ويغطي سطح المقطع بانتظام بما في ذلك الحواف، ويتحمّل أضرار المناولة والتركيب أفضل من طلاء أرقّ.
بالنسبة للألمنيوم المعماري، المعيار المُحدِّد هو EN 12206-1 (الطلاءات العضوية على الألمنيوم للتطبيقات المعمارية)، الذي يغطي سماكة الغشاء والالتصاق والتعتيق المتسارع الذي يجب أن يتحمّله المقطع المكسوّ. وتقوم خطط الجودة الصناعية Qualicoat (الطلاءات) وQualanod (التأكسد) فوق تلك المعايير، وهي ما يطلبه المحدِّدون عادةً بالاسم عندما يريدون تدقيق سلسلة توريد الطلاء لا مجرد اختبار الجزء المنتهي.
أنماط الفشل هي ذاتها التي تتوقعها من غشاء بوليمري: تطفّح وتغيّر لوني عند السطح، وإذا كانت المعالجة المسبقة ناقصة فتآكل خيطي يزحف من خدش أو حافة مقطوعة. وكيمياء المعالجة المسبقة، لا المسحوق، هي المصدر الفعلي لمعظم حالات فشل الطلاء المبكّر.
PVDF: مُحدَّد حسب التعرض، ومُسعّر حسب المشروع
طلاءات PVDF (فلوريد البولي فينيلدين) أنظمة بوليمرية فلورية تُطبَّق كبناء من طبقتين أو ثلاث طبقات، بسماكة عادةً 25–40 µm، فوق طبقة تمهيدية. والسبب في وجودها هو احتفاظها باللون واللمعان تحت الأشعة فوق البنفسجية: فمواصفة AAMA 2605، وهي الأكثر صرامة بين مواصفات طلاء AAMA، مبنية حول اختبار تعرّض جنوب فلوريدا لمدة 10 سنوات، مقابل 5 سنوات لـ AAMA 2604 وسنة واحدة لـ AAMA 2603.
وهذا هو الأساس الصادق للاختيار: مواصفة AAMA 2605 هي التي تُكتب عندما يجب أن تظل الواجهة مطابقة للون الأصلي بعد عقد من الزمن في بيئة عالية الأشعة فوق البنفسجية أو ساحلية، وهي عادةً الأغلى بين الخيارات السائلة التطبيق. وتحديد PVDF لقاطع داخلي يعني الدفع مقابل تعتيق لن يُختبر أبدًا.
الطلاء الكهربائي (E-coat) والمظهر المؤكسد الأملس
يرسّب الطلاء الإلكتروفوري غشاءً عضويًا من حوض مائي تحت جهد مطبَّق. ويُطبَّق كثيرًا فوق طبقة مؤكسدة، وهو المزيج الذي يُقصد به عادةً "تشطيب الطلاء الكهربائي": فالتأكسد يمنح الصلادة واللون، ويغلق الـ E-coat السطح، ويزيل الملمس اللزج الذي قد يتركه الإغلاق التقليدي، ويرفع مقاومة التآكل. والنتيجة سطح أملس جدًا ومنتظم وعالي اللمعان يصمد أفضل من التأكسد المجرد في الهواء الملوّث أو شبه الساحلي، مقابل خطوة تصنيع أخرى وحوض آخر يجب التحكم فيه.
عروق الخشب والبرونز: تشطيبات تحاكي مواد أخرى
عروق الخشب نقل بالتسامي على مقطع مكسوّ بالطلاء المسحوقي: يُسخَّن الطلاء المعالَج مع غشاء مطبوع فينتشر النمط داخله. وهو موجود لإرضاء سلطات التخطيط والعملاء الذين يريدون مظهر الخشب دون صيانته، وهو مناسب لأنظمة النوافذ والأبواب ولتفاصيل الواجهات حيث يمتد النمط عبر وصلة ظاهرة.
البرونز المؤكسد يغطي النطاق من البني إلى الأسود الناتج عن التلوين الإلكتروليتي (أحواض أملاح القصدير أو النيكل ترسّب المعدن في مسام الطبقة المؤكسدة قبل الإغلاق) أو عن الصباغة. وهو اللون التقليدي للألمنيوم المعماري، ويخفي آثار المناولة أفضل من التأكسد الشفاف، ومثل كل تأكسد يتحمّل التصنيع لأن الطبقة جزء من المعدن.
التشطيبات الميكانيكية: التلميع والسفع الرملي
التلميع هو تفتيح ميكانيكي و/أو كيميائي، يُستخدم للحواف والعواكس والمقاطع التي يجب أن تبدو معدنية مصقولة. ويُتبع عادةً بطبقة مؤكسدة أو E-coat واقية، لأن السطح المصقول العاري يخدش ويتأكسد سريعًا. أما السفع الرملي فمقصده معاكس: معالجة كاشطة مضبوطة تُنتج ملمسًا مطفيًا منتظمًا، وتكون عادةً المعالجة المسبقة للتأكسد عندما يُراد سطح منتشر غير عاكس ويجب أن تختفي خطوط البثق.
القطع الحراري ليس تشطيبًا
يجدر الفصل صراحةً، لأنه يظهر غالبًا في القائمة نفسها من المواد: فالقطع الحراري بنية إنشائية، لا طلاء. فالمقطع يُبثق في جزأين ويُعاد ضمهما بشريط بولي أميد (عادةً PA66 مع 25% ألياف زجاجية) يقطع مسار الحرارة والصوت. وتُختبر تلك المجمّعات كأنظمة، من حيث المقاومة الميكانيكية والأداء الحراري، لا كتشطيبات — انظر مقاطع النوافذ والأبواب ومقاطع الحوائط الساتر حيث نُشغّلها.
الاختيار: طابق التشطيب مع التعرض، ثم مع الميزانية
- داخلي، غير ظاهر، أو سيُكسى لاحقًا — تشطيب المصنع.
- داخلي، ظاهر، بمظهر معدني — تأكسد شفاف AA15؛ طلاء مسحوقي إذا كان اللون يجب أن يطابق مواصفة.
- خارجي داخل البلاد، هواء حضري عادي — تأكسد AA20، أو طلاء مسحوقي وفق EN 12206-1. كلاهما مقبول؛ اختر على أساس المظهر وكيف ستُعالَج الإصلاحات في الموقع.
- خارجي، ساحلي أو عالي الأشعة فوق البنفسجية، ويجب أن يصمد اللون — PVDF وفق AAMA 2605. هذه هي الحالة التي وُجدت المواصفة من أجلها.
- مظهر مؤكسد بسطح أملس ومقاومة تآكل أفضل — التأكسد مع الطلاء الكهربائي.
- مظهر خشبي، صيانة منخفضة — نقل بالتسامي بعروق الخشب فوق طلاء مسحوقي.
السؤالان اللذان يحسمان معظم المشاريع
أولًا: هل سيُصنَّع الجزء بعد التشطيب؟ فالقطع والتخريم واللحام والثني كلها تكسر غشاء السطح. فالتأكسد يصمد أمام التصنيع لأنه سطح مُحوَّل؛ أما الطلاء فيترك معدنًا عاريًا عند كل قطع ويحتاج إلى ترميم. ثانيًا: كيف سيبدو السطح بعد عشر سنوات، ومن يُساءل إن لم يبدُ كذلك؟ هذا السؤال يحوّل AAMA 2603 / 2604 / 2605 من بند جدولي إلى مواصفة، ويستحق الكتابة في أمر الشراء بدلًا من تركه لمورّد المسحوق.
أرسل إلينا المخطط والتعرض الذي سيراه المقطع، وسنسعّر التشطيب مقابل المعيار لا مقابل اسم لون — بما في ذلك أي من هذه الخيارات كنا لن نستخدمه في مبناك.
مراجعات العملاء
لا توجد مراجعات بعد — كن أول من يقيّم تشطيبات سطح مقاطع الألمنيوم: التأكسد، الطلاء المسحوقي، PVDF.
اكتب مراجعة
يراجع فريقنا المراجعات قبل عرضها هنا، وعادةً خلال يوم عمل واحد. ننشر ما يكتبه العملاء؛ ولا نحذف سوى الرسائل المزعجة والإساءة.
واصل القراءة
 Knowledge
رموز HS لبثق الألمنيوم ومكافحة الإغراق: ما الذي يحدد رسومك الجمركية
تدخل مقاطع الألمنيوم المبثوقة تحت ثلاثة بنود، والبند الذي تُصرّح به يحدد ما إذا كان رسم مكافحة الإغراق ينطبق. دليل عملي للنطاق، وأي الأسواق…
اقرأ المقال arrow_forward Knowledge
الأغلفة المبثوقة مقابل المسبوكة بالقالب للمحركات: دليل المهندس للاختيار
يمنح البثق معدنًا كثيفًا قابلًا للحام وزعانف طويلة؛ فيما تمنح السباكة بالقالب بروزات معقدة وشكلًا شبه نهائي. مقارنة عملية للأداء الحراري…
اقرأ المقال arrow_forward Knowledge
7075 و7050 و7005: عندما لا يكون 6061 قويًا بما يكفي
عائلة 7xxx هي أقوى أنواع الألمنيوم القابلة للبثق، إذ تبلغ نحو 572 MPa في 7075-T6. ما الذي يضيفه 7050 و7005، ولماذا يجري بثق 7xxx بمعدل 2-5…
اقرأ المقال arrow_forward