
7075, 7050 et 7005 : quand le 6061 ne suffit plus
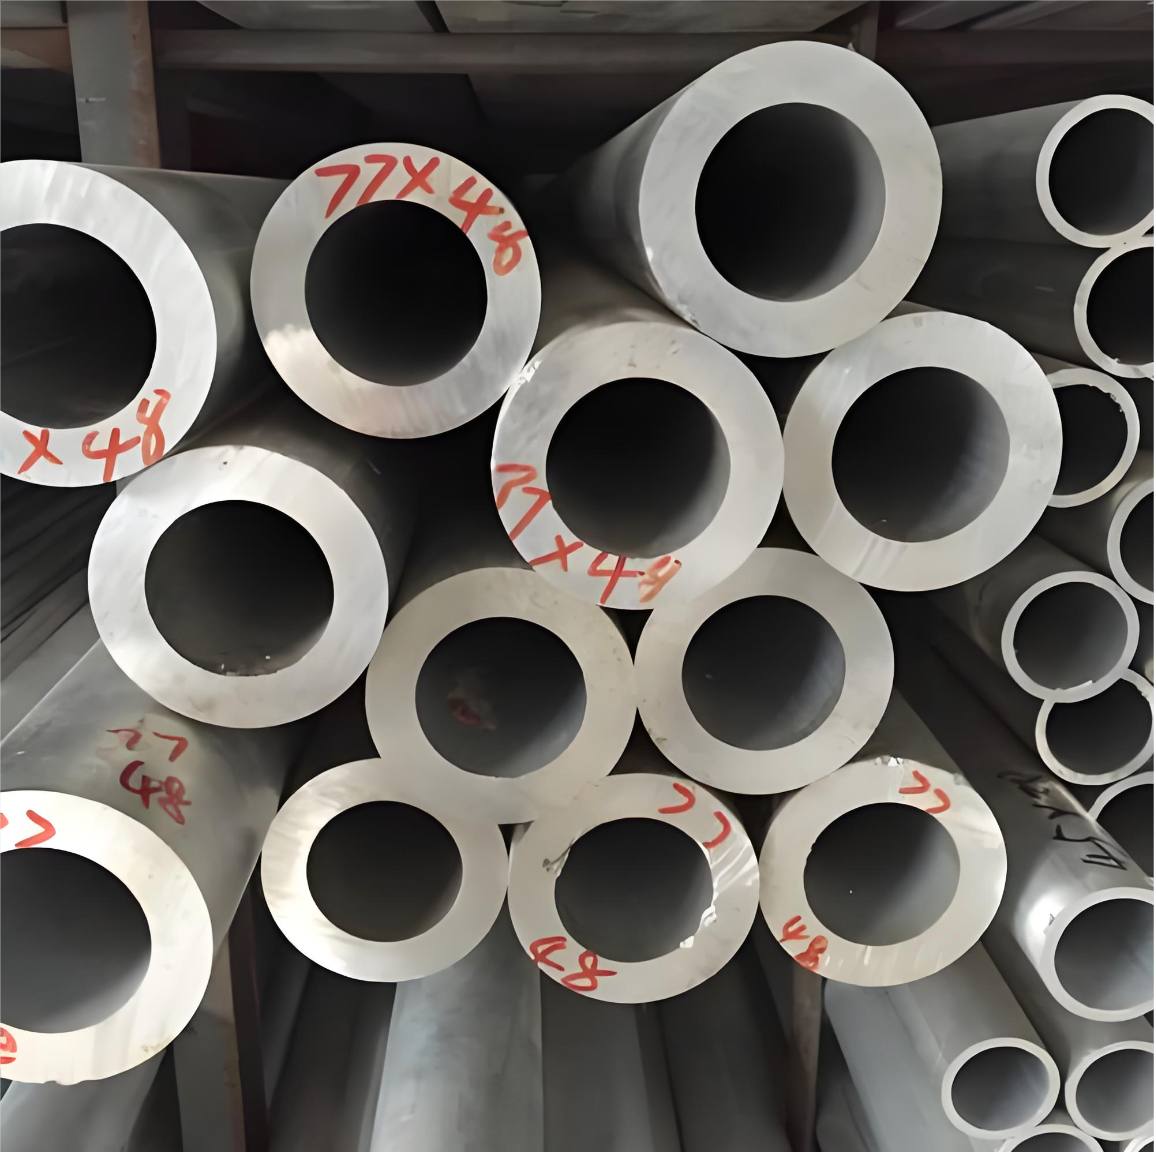
La famille 7xxx est l'aluminium extrudable le plus résistant, atteignant environ 572 MPa en 7075-T6. Ce qu'apportent le 7050 et le 7005, pourquoi l'extrusion des 7xxx se fait à 2-5 m/min, et comment peser les compromis avant de le spécifier.
Quand les 6xxx manquent de résistance
La plupart des profilés en aluminium sortent d'une usine d'extrusion en 6063 ou 6061. Ils s'extrudent proprement, s'anodisent uniformément et coûtent ce que les clients s'attendent à payer. Puis un plan arrive avec une note différente : 7075-T6. C'est le moment où le projet change de nature, car la famille 7xxx est le groupe d'alliages d'extrusion d'aluminium à la plus haute résistance en usage commercial.
À l'état T6, le 7075 atteint une résistance à la traction d'environ 572 MPa, près du double du 6061-T6 et proche d'un acier de construction doux. Cela ouvre des applications exigeantes où l'aluminium ne peut normalement pas rivaliser. Cela apporte aussi une série difficile de problèmes de fabrication qui font paraître l'extrusion des 6xxx facile. Ce guide couvre les trois alliages 7xxx les plus fréquemment rencontrés : 7075, 7050 et 7005.
Les trois alliages en un coup d'œil
| Alliage et état | Traction | Limite d'élasticité | Soudabilité | Avantage principal | Usage typique |
|---|---|---|---|---|---|
| 7075-T6 | env. 572 MPa | env. 503 MPa | Non soudable par fusion | Résistance la plus élevée disponible | Raccords d'avion, pièces structurelles à forte charge, équipements sportifs |
| 7050-T74 | env. 524 MPa | env. 469 MPa | Non soudable par fusion | Résistance à la corrosion sous contrainte et uniformité en fortes épaisseurs | Cadres aérospatiaux, sections structurelles épaisses |
| 7005-T6 | env. 350 MPa | env. 290 MPa | Facilement soudable | Haute résistance et soudabilité par fusion | Cadres de vélo soudés, fourches de moto, équipements sportifs |
| 6061-T6 (référence) | env. 290 MPa | env. 240 MPa | Soudable | Alliage structurel de référence | Charpentes générales, automobile, machines |
7075 : la référence en matière de résistance
Le 7075 combine du zinc (5,1 à 6,1 %), du magnésium (2,1 à 2,9 %) et du cuivre (1,2 à 2,0 %), formant de fins précipités de MgZn2 qui confèrent à la matrice ses performances extraordinaires. C'est l'alliage vers lequel les ingénieurs se tournent en premier lorsque la résistance prime sur toute autre considération.
Les compromis sont sévères. Le 7075 résiste fortement à l'extrusion, use agressivement les filières et présente un risque élevé de rebut sur les sections complexes. L'anodisation produit un fini gris jaunâtre terne plutôt que l'aspect métallique brillant du 6063, ce qui en fait un mauvais choix pour les ouvrages décoratifs visibles. Il offre également une faible résistance à la corrosion sous contrainte à l'état T6 lorsqu'il est chargé en continu dans un environnement corrosif, ce qui est exactement le problème que le 7050 a été créé pour résoudre.
7050 : la montée en gamme pour l'aérospatial
Le 7050 réduit la teneur globale en cuivre et remplace le chrome par du zirconium (0,08 à 0,15 %) comme dispersoïde d'affinage du grain. Il en résulte une famille d'états qui conserve l'essentiel de la limite d'élasticité du 7075 tout en améliorant considérablement la résistance à la corrosion sous contrainte lorsqu'il est fourni à l'état surmaturé T74.
- Résistance à la corrosion sous contrainte - à l'état surmaturé, le 7050 dépasse de loin le 7075-T6, ce qui explique sa prédominance dans les sections structurelles aérospatiales épaisses.
- Faible sensibilité à la trempe - le 7050 conserve des propriétés plus uniformes à travers les parois épaisses, là où le 7075 présente une baisse notable de la surface au cœur.
- Tolérance aux dommages - meilleure ténacité à la rupture et meilleur comportement en fatigue à résistance équivalente.
- Coût et disponibilité - approvisionnement restreint en provenance des usines, fenêtres de process plus étroites et coût unitaire plus élevé que tout alliage 6xxx.
7005 : le membre soudable de la famille
Le 7005 est l'exception pratique du groupe 7xxx : il peut être soudé par fusion sans la perte catastrophique de propriétés qui rend le 7075 et le 7050 inadaptés aux structures soudées. Ses teneurs en zinc et en magnésium sont plus faibles et il utilise du zirconium pour contrôler le grain, donnant une traction d'environ 350 MPa en T6 avec une limite d'élasticité d'environ 290 MPa.
C'est cette combinaison qui fait que les cadres de vélo soudés, les composants de moto et les équipements sportifs de haute performance sont fréquemment fabriqués en 7005. Vous obtenez un niveau de résistance qui dépasse confortablement le 6061-T6 tout en conservant la capacité de souder l'ensemble, moyennant un surcoût important mais gérable.
Pourquoi l'extrusion des alliages 7xxx est difficile
Contrainte d'écoulement considérable
À des températures d'extrusion d'environ 380-420 °C, les alliages 7xxx présentent une contrainte d'écoulement bien plus élevée que les 6xxx. Une presse qui pousse confortablement une billette de 6063 peut se retrouver à sa limite de tonnage absolue sur un profil identique en 7075.
Une production plus lente d'un ordre de grandeur
Là où le 6063 tourne à 30-50 m/min sur une géométrie donnée, le 7075 sur le même outillage ne tourne souvent qu'à environ 2-5 m/min. Le débit s'effondre, et l'argument du coût au kilogramme en faveur de l'aluminium aussi.
Usure extrême de l'outillage
Le 7075 contient des composés intermétalliques durs tels que Al2CuMg et MgZn2 qui se comportent comme des micro-abrasifs sous l'effet de la chaleur et de la pression. Une filière qui produit 60-80 tonnes de profilé 6063 peut sortir des tolérances après seulement 15-25 tonnes de 7075.
Fenêtre thermique étroite à la sortie
Le contrôle de la température de sortie est critique. Trop chaud, le profilé se déchire ou se fissure ; trop froid, la presse cale ou la surface se déchire au niveau du plan de filière. La trempe doit alors être assez rapide pour développer les propriétés sans induire de déformation dans les parois minces.
Réalités de finition et de corrosion
L'anodisation des alliages 7xxx ne produit pas le film propre et brillant que les clients attendent du 6063. La teneur en cuivre entraîne un aspect terne et plus sombre et, dans le haut de la plage, la qualité de l'oxyde est plus difficile à contrôler. Des épaisseurs de film anodisé architectural de 10-25 µm sont la pratique courante sur les profilés 6xxx ; appliquer la même spécification au 7075 est techniquement possible mais satisfait rarement une exigence d'aspect. Le thermolaquage à 40-120 µm couvre la surface de manière fiable et constitue la voie la plus courante pour les pièces 7xxx qui doivent être esthétiques, tandis que les systèmes de conversion chimique et de primaire sont la norme pour les pièces aérospatiales destinées à être peintes.
Liste de contrôle technique de l'acheteur
- Confirmez que l'exigence de résistance exclut réellement le 6061-T6. De nombreuses demandes de 7075 se dissipent une fois calculé le cas de charge réel.
- Préparez-vous à de longs délais : l'approvisionnement en billettes 7xxx est plus restreint que celui des 6063 ou 6061.
- Optimisez l'épaisseur de paroi pour l'extrudabilité. Des parois qui se remplissent sans effort en 6063 peuvent ne pas se remplir ou se déchirer en 7075.
- Renseignez-vous sur le matériau des filières et la politique de maintenance, car la durée de vie des outillages se mesure en dizaines de tonnes, pas en centaines.
- Décidez de la finition avant de finaliser l'alliage, pas après.
- Confirmez l'état explicitement. T6, T651, T73 et T74 ne sont pas interchangeables, et l'état de traitement thermique détermine à la fois la résistance et la performance en corrosion.
En définitive
Les profilés en alliage 7xxx occupent une place réelle et nécessaire dans l'ingénierie structurelle. Lorsqu'une conception a besoin d'un profilé en aluminium qui rivalise avec l'acier de construction en limite d'élasticité tout en réduisant substantiellement le poids des composants, et lorsque l'économie de poids justifie le coût et la lenteur de l'extrusion, le 7xxx est la réponse définitive. Là où il n'est pas nécessaire, le 6061-T6 ou le 6005A-T6 feront le travail pour une fraction des difficultés.
Avis clients
Pas encore d'avis — soyez le premier à en donner un 7075, 7050 et 7005 : quand le 6061 ne suffit plus.
Rédiger un avis
Les avis sont lus par notre équipe avant d'être publiés ici, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture
 Knowledge
Codes SH et antidumping des profilés en aluminium : ce qui détermine vos droits
Les profilés en aluminium relèvent de trois positions, et celle que vous déclarez détermine si le droit antidumping s'applique. Un guide…
Lire l'article arrow_forward Knowledge
Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF
L'anodisation, le thermolaquage, le PVDF, l'électrophorèse, le faux bois et les finitions mécaniques sont spécifiés par des normes…
Lire l'article arrow_forward Knowledge
Carters moteur extrudés ou moulés sous pression : le guide de choix de l'ingénieur
L'extrusion offre un métal dense et soudable avec des ailettes hautes ; le moulage sous pression offre des bossages complexes et une forme…
Lire l'article arrow_forward