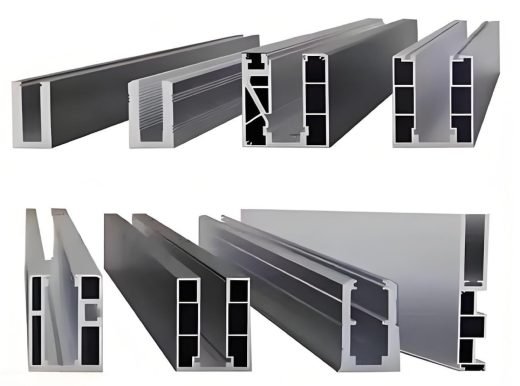
Des ossatures de murs-rideaux conçues pour les bâtiments de grande hauteur
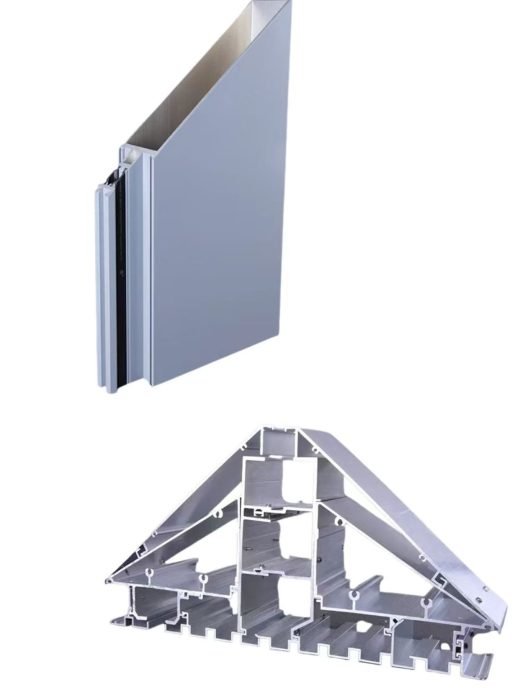
Linkedalu Metal Group Co., Ltd extrude des ossatures de murs-rideaux sur mesure pour projets de grande hauteur : meneaux verticaux, traverses horizontales, plats de pression extérieurs et capots de couverture. Dans un bâtiment de grande hauteur, le mur-rideau n'est pas une enveloppe appliquée sur une ossature — il se déplace avec cette ossature, résiste à la même charge de vent et doit assurer l'étanchéité à l'eau et à l'air tout en le faisant. Nous travaillons à partir de vos plans d'exécution et extrudons selon l'alliage, l'état métallurgique et le revêtement prescrits par le cahier des charges, afin que l'ingénieur qui approuve ces plans reçoive exactement la matière livrée sur site.
Un seul lot de matière, trois normes
Les cahiers des charges de grande hauteur voyagent. Une tour en Amérique du Sud peut être rédigée selon un code national, tandis que le même lot de façade est acheté selon des normes de matériaux européennes ou américaines. Nous utilisons un seul jeu de filières, un seul lot de billettes et une seule ligne de revêtement, puis délivrons des certificats d'essai d'usine selon GB/T 5237, EN 755-9 et ASTM B221 pour cette même matière. Le résultat est un lot unique documenté, acceptable selon la norme qui régit le projet, sans seconde passe d'extrusion ni écart de couleur entre les livraisons.
Concevoir pour la région, pas seulement pour le produit
Les performances d'un mur-rideau sont régionales. Les charges déterminantes, le code applicable et l'environnement de corrosion diffèrent, aussi ajustons-nous le profilé en conséquence :
- Zones sismiques. Au Chili, où les tours sont conçues selon NCh 433, le mur-rideau doit suivre l'ossature porteuse lors du déplacement inter-étages sans briser le verre, déchirer les joints ni fuir à la jonction. Cela détermine la conception de la feuillure de vitrage, la profondeur d'engagement du meneau et l'amplitude de mouvement autorisée par le plat de pression.
- Air marin chargé de sel. Les sites côtiers du Pacifique et du Golfe exigent un choix d'épaisseur de revêtement et d'alliage déterminé par la corrosion, pas seulement par la couleur.
- Climats chauds et humides et vents violents. Les projets d'Asie du Sud-Est associent des pressions de vent cyclonique à de fortes pluies, de sorte que les chemins de drainage, les déflecteurs et la compression des joints de vitrage comptent autant que la résistance de la section.
Revue de la section avant la taille de la filière
Avant d'engager une filière, nos ingénieurs vérifient la section proposée au regard de vos charges. Le moment d'inertie est comparé à la charge de vent et aux limites de flèche, et lorsque la géométrie le permet, nous suggérons une modification d'épaisseur de paroi ou d'alliage qui atteint la même performance avec moins de matière. Comme la revue a lieu au stade du plan, les modifications ne coûtent rien sur site.
Le parcours d'une commande de grande hauteur dans l'usine
- Vous envoyez les plans d'exécution : coupes transversales, liste de fabrication, finition de surface et norme cible (GB, EN ou ASTM).
- Nous vérifions la section au regard de la charge de vent et des limites de flèche, puis confirmons la filière ou proposons une révision.
- Les billettes sont coulées et enregistrées, et la commande est verrouillée sur un seul lot.
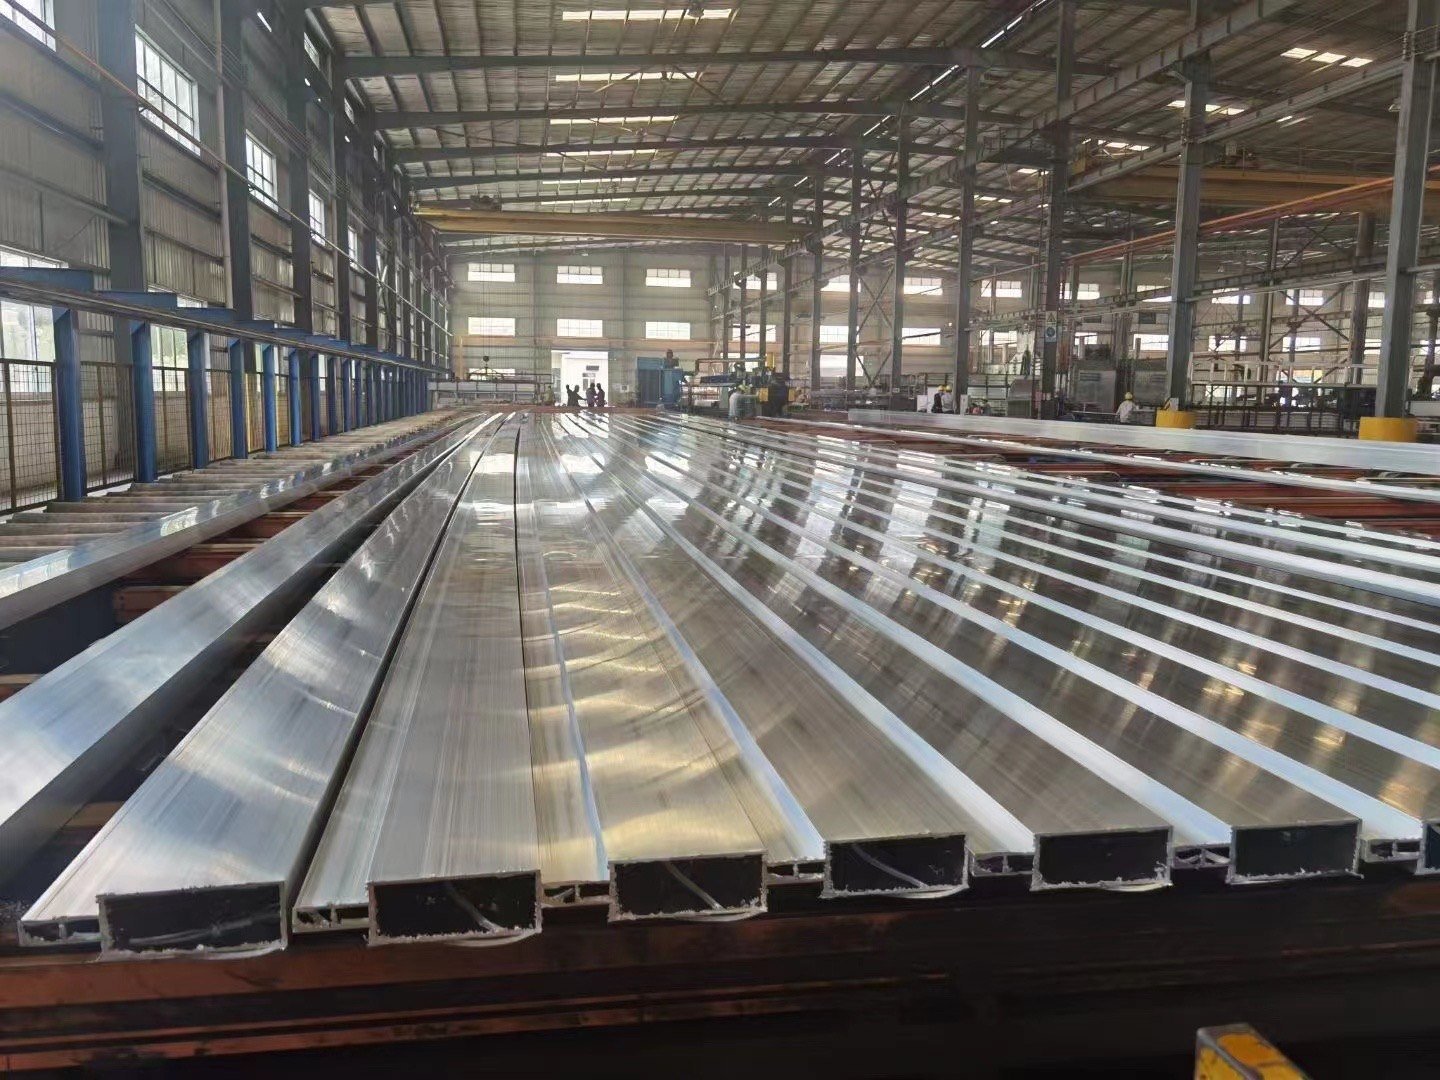
- L'extrusion, le redressage et le tronçonnage à longueur se font en parallèle de la ligne de revêtement pour le même projet.
- L'usinage CNC suit : coupe d'onglet, rainures de drainage, perçage de trous de boulons, taraudage et fraisage.
- Les profilés sont étiquetés et emballés en séquence, avec certificats d'essai d'usine et listes de colisage établis en fonction des étiquettes de paquets.
Traçabilité du paquet à la billette
Les listes de colisage sont liées à vos étiquettes de paquets, de sorte que chaque longueur coupée peut être rattachée au lot de billettes et au passage de revêtement d'origine. Si une question survient sur site au sujet d'un élément d'ossature précis, l'historique de la matière est consultable plutôt que reconstitué.
Options d'alliage et de finition
6063-T5 est l'alliage standard de cette famille de produits : il s'extrude proprement sur des sections de meneaux profondes à cavités multiples et s'anodise de façon homogène. L'anodisation et le PVDF sont les finitions habituelles des façades de grande hauteur, choisies selon l'exposition — l'anodisation là où l'on recherche un aspect métallique et une résistance à l'abrasion, le PVDF là où la stabilité de couleur et la conservation du brillant comptent sur des décennies de soleil et de brouillard salin. Les deux sont appliqués sur le même alliage et le même état métallurgique vérifiés, afin que le certificat et l'aspect correspondent.

 Aluminium architectural
starEn vedette