
7075, 7050 y 7005: cuando el 6061 no es lo bastante resistente
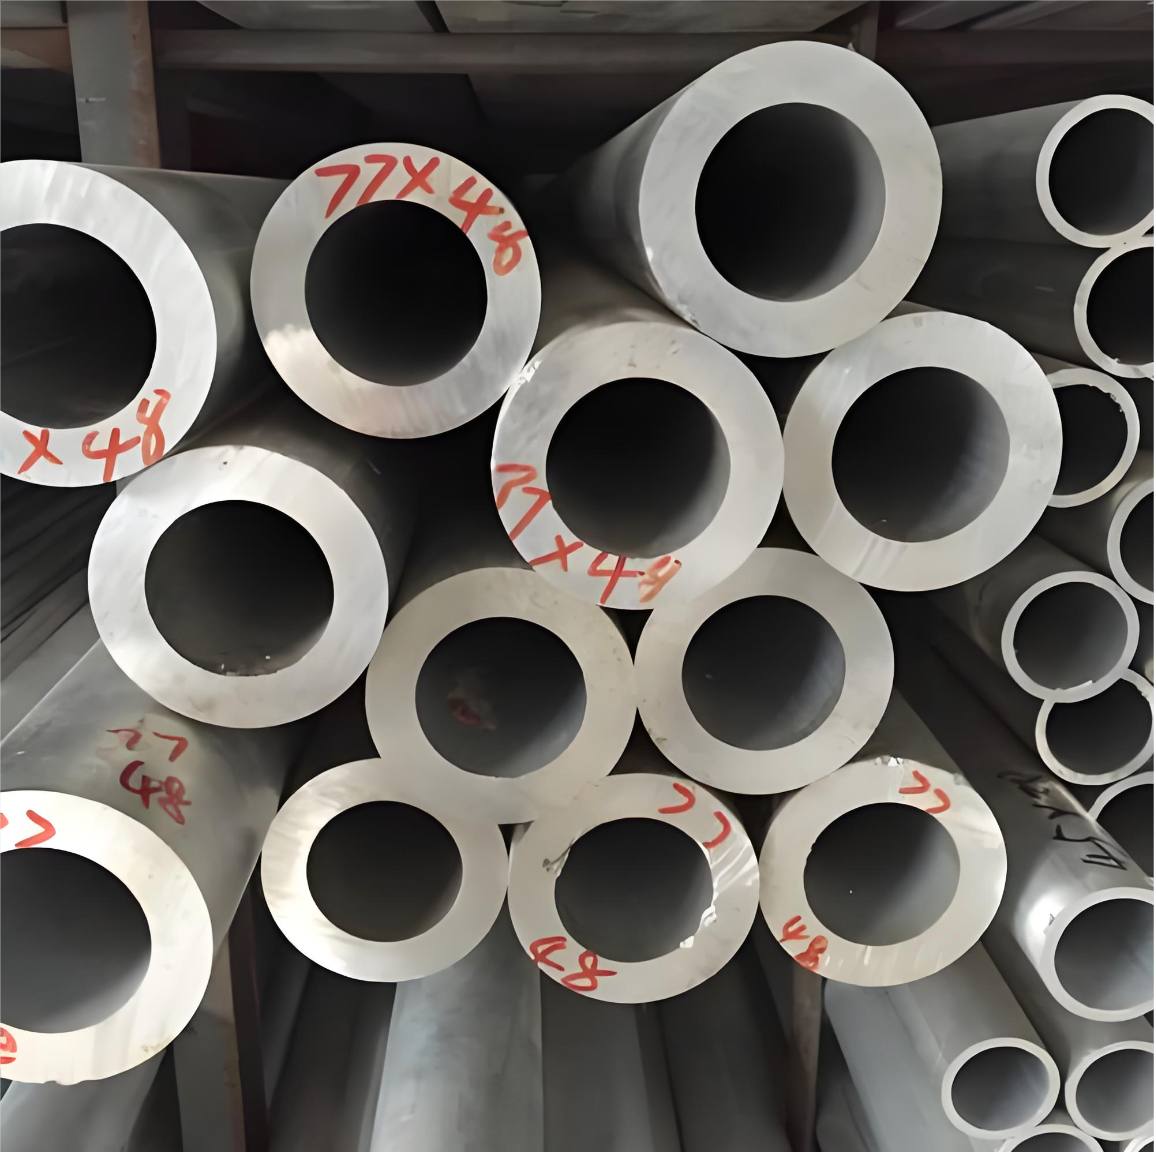
La familia 7xxx es el aluminio extrusionable más resistente y alcanza unos 572 MPa en el 7075-T6. Qué aportan el 7050 y el 7005, por qué la extrusión de la serie 7xxx avanza a 2-5 m/min y cómo sopesar las contrapartidas antes de especificarlo.
Cuando la serie 6xxx se queda sin resistencia
La mayoría de los perfiles de aluminio salen de la planta de extrusión en 6063 o 6061. Se extruyen sin problemas, se anodizan de forma uniforme y cuestan lo que los clientes esperan pagar. Después llega un plano con una nota distinta: 7075-T6. Ahí es donde el proyecto cambia de carácter, porque la familia 7xxx es el grupo de aleaciones de extrusión de aluminio de mayor resistencia de uso comercial.
En el temple T6, el 7075 alcanza una resistencia a tracción de unos 572 MPa, casi el doble que el 6061-T6 y cercana a la del acero estructural dulce. Eso abre aplicaciones exigentes en las que el aluminio normalmente no puede competir. También trae consigo una serie de problemas de fabricación que hacen que la extrusión de la serie 6xxx parezca fácil. Esta guía abarca las tres aleaciones 7xxx más frecuentes: 7075, 7050 y 7005.
Las tres aleaciones de un vistazo
| Aleación y temple | Tracción | Límite elástico | Soldabilidad | Ventaja principal | Uso típico |
|---|---|---|---|---|---|
| 7075-T6 | aprox. 572 MPa | aprox. 503 MPa | No soldable por fusión | Máxima resistencia disponible | Accesorios de aeronaves, piezas estructurales de alta carga, equipamiento deportivo |
| 7050-T74 | aprox. 524 MPa | aprox. 469 MPa | No soldable por fusión | Resistencia a la corrosión bajo tensión y uniformidad en secciones gruesas | Marcos aeroespaciales, secciones estructurales gruesas |
| 7005-T6 | aprox. 350 MPa | aprox. 290 MPa | Fácilmente soldable | Alta resistencia más soldabilidad por fusión | Cuadros de bicicleta soldados, horquillas de moto, equipamiento deportivo |
| 6061-T6 (referencia) | aprox. 290 MPa | aprox. 240 MPa | Soldable | Aleación estructural de referencia | Estructuras generales, automoción, maquinaria |
7075: el referente de resistencia
El 7075 combina zinc (5.1-6.1 por ciento), magnesio (2.1-2.9 por ciento) y cobre (1.2-2.0 por ciento), formando precipitados finos de MgZn2 que confieren a la matriz su extraordinario rendimiento. Es la aleación a la que los ingenieros recurren en primer lugar cuando la resistencia prevalece sobre cualquier otra consideración.
Las contrapartidas son severas. El 7075 opone una gran resistencia a la extrusión, desgasta las matrices de forma agresiva y conlleva un alto riesgo de rechazo en secciones complejas. El anodizado produce un acabado gris amarillento apagado en lugar del aspecto metálico brillante del 6063, por lo que es una mala elección para trabajos decorativos visibles. Además, presenta una mala resistencia a la fisuración por corrosión bajo tensión en el temple T6 cuando se somete a carga continua en un entorno corrosivo, que es justo el problema que el 7050 se creó para resolver.
7050: la mejora aeroespacial
El 7050 reduce el contenido total de cobre y sustituye el cromo por circonio (0.08-0.15 por ciento) como dispersoide refinador de grano. El resultado es una familia de temples que conserva la mayor parte del límite elástico del 7075 y, al mismo tiempo, mejora drásticamente la resistencia a la fisuración por corrosión bajo tensión cuando se suministra en la condición sobremadurada T74.
- Resistencia a la corrosión bajo tensión - en el temple sobremadurado, el 7050 supera con creces al 7075-T6, y por eso domina en las secciones estructurales gruesas aeroespaciales.
- Baja sensibilidad al enfriamiento - el 7050 mantiene propiedades más uniformes en paredes gruesas, donde el 7075 muestra una caída notable de la superficie al núcleo.
- Tolerancia al daño - mejor tenacidad a la fractura y comportamiento a fatiga con una resistencia equivalente.
- Coste y disponibilidad - suministro limitado de las plantas, ventanas de proceso más estrechas y mayor coste unitario que cualquier aleación 6xxx.
7005: el miembro soldable de la familia
El 7005 es la excepción práctica dentro del grupo 7xxx: puede soldarse por fusión sin la pérdida catastrófica de propiedades que hace que el 7075 y el 7050 no sean aptos para estructuras soldadas. Sus niveles de zinc y magnesio son más bajos y utiliza circonio para el control del grano, lo que proporciona una tracción de unos 350 MPa en T6 con un límite elástico de unos 290 MPa.
Esa combinación es la razón por la que los cuadros de bicicleta soldados, los componentes de motocicleta y el equipamiento deportivo de alto rendimiento se fabrican con frecuencia en 7005. Se obtiene un nivel de resistencia que supera con holgura al 6061-T6 y, a la vez, se conserva la capacidad de soldar el conjunto, con un sobrecoste significativo pero asumible.
Por qué es difícil extruir las aleaciones 7xxx
Tensión de fluencia enorme
A temperaturas de extrusión de unos 380-420°C, las aleaciones 7xxx presentan una tensión de fluencia muy superior a la de las 6xxx. Una prensa que empuja cómodamente un tocho de 6063 puede encontrarse en su límite absoluto de tonelaje con el mismo perfil en 7075.
Producción un orden de magnitud más lenta
Donde el 6063 avanza a 30-50 m/min en una geometría determinada, el 7075 con la misma herramienta suele avanzar a solo unos 2-5 m/min. El rendimiento se desploma, y con él el argumento del coste por kilogramo a favor del aluminio.
Desgaste extremo de los útiles
El 7075 contiene compuestos intermetálicos duros como el Al2CuMg y el MgZn2 que actúan como microabrasivos bajo calor y presión. Una matriz que produce 60-80 toneladas de perfil de 6063 puede salirse de tolerancia tras solo 15-25 toneladas de 7075.
Ventana térmica estrecha a la salida
El control de la temperatura de salida es crítico. Si se trabaja demasiado caliente, el perfil se desgarra o se agrieta; si se trabaja demasiado frío, la prensa se bloquea o la superficie se desgarra en el canal de la matriz. El enfriamiento debe ser entonces lo bastante rápido para desarrollar las propiedades sin inducir distorsión en las paredes delgadas.
La realidad del acabado y la corrosión
El anodizado de las aleaciones 7xxx no produce la capa limpia y brillante que los clientes esperan del 6063. El contenido de cobre provoca un aspecto apagado y más oscuro y, en el extremo alto de la gama, la calidad del óxido es más difícil de controlar. Los espesores de capa anodizada arquitectónica de 10-25 µm son práctica habitual en los perfiles 6xxx; aplicar la misma especificación al 7075 es técnicamente posible, pero rara vez satisface un requisito de aspecto. El recubrimiento en polvo de 40-120 µm cubre la superficie de forma fiable y es la vía más común para las piezas 7xxx que deben presentar buen aspecto, mientras que los sistemas de recubrimiento de conversión y de imprimación son estándar para las piezas aeroespaciales que van a pintarse.
Lista de comprobación técnica para el comprador
- Confirme que el requisito de resistencia excluye de verdad al 6061-T6. Muchas consultas sobre el 7075 se disuelven en cuanto se calcula el caso de carga real.
- Prepárese para plazos de entrega largos: los tochos 7xxx tienen un suministro más limitado que el 6063 o el 6061.
- Optimice el espesor de pared para la extrusibilidad. Paredes que se llenan sin esfuerzo en 6063 pueden no llenarse o desgarrarse en 7075.
- Pregunte por el material de la matriz y la política de mantenimiento, porque la vida útil de los útiles se mide en decenas de toneladas, no en cientos.
- Decida el acabado antes de cerrar la aleación, no después.
- Confirme el temple de forma explícita. T6, T651, T73 y T74 no son intercambiables, y la condición del tratamiento térmico determina tanto la resistencia como el comportamiento frente a la corrosión.
Conclusión
Las extrusiones de aleación 7xxx ocupan un lugar real y necesario en la ingeniería estructural. Cuando un diseño necesita un perfil de aluminio que compita con el acero estructural en límite elástico y, a la vez, reduzca de forma sustancial el peso de los componentes, y cuando el ahorro de peso justifica el coste y la lentitud de la extrusión, el 7xxx es la respuesta definitiva. Donde no se necesita, el 6061-T6 o el 6005A-T6 harán el trabajo con una fracción de las complicaciones.
Opiniones de clientes
Aún no hay reseñas — sea el primero en opinar 7075, 7050 y 7005: cuando el 6061 no es lo bastante resistente.
Escriba una reseña
Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.
Seguir leyendo
 Knowledge
Códigos HS y antidumping en la extrusión de aluminio: qué determina su arancel
Las extrusiones de aluminio se clasifican en tres partidas, y la que declare determina si se aplica el derecho antidumping. Guía práctica…
Leer artículo arrow_forward Knowledge
Acabados superficiales del perfil de aluminio: anodizado, recubrimiento en polvo y PVDF
El anodizado, el recubrimiento en polvo, el PVDF, la electroforesis, la imitación de madera y los acabados mecánicos se especifican con…
Leer artículo arrow_forward Knowledge
Carcasas de motor extruidas frente a fundidas por inyección: guía del ingeniero para elegir
La extrusión ofrece un metal denso y soldable y aletas altas; la fundición inyectada ofrece jefes complejos y forma casi final. Una…
Leer artículo arrow_forward