
7075, 7050 e 7005: quando o 6061 já não é suficientemente resistente
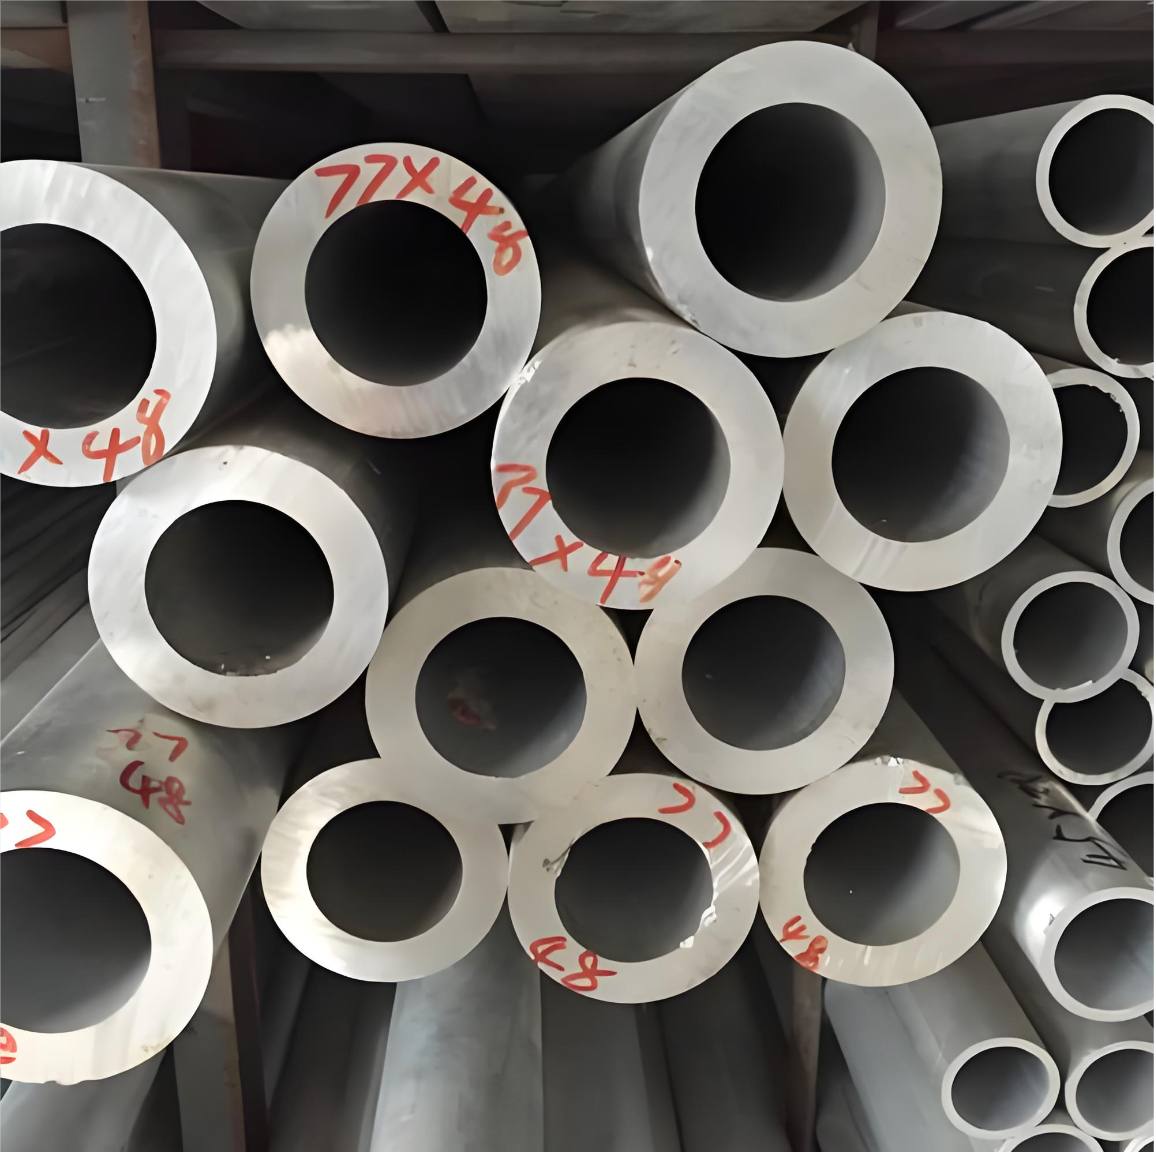
A família 7xxx é o alumínio extrusável mais resistente, atingindo cerca de 572 MPa no 7075-T6. O que o 7050 e o 7005 acrescentam, por que razão a extrusão 7xxx avança a 2-5 m/min e como ponderar os compromissos antes de o especificar.
Quando o 6xxx esgota a sua resistência
A maioria dos perfis de alumínio sai de uma unidade de extrusão em 6063 ou 6061. Extrudam com facilidade, anodizam de forma uniforme e custam o que os clientes esperam pagar. Depois chega um desenho com uma nota diferente: 7075-T6. É o momento em que o projeto muda de carácter, porque a família 7xxx é o grupo de ligas de extrusão de alumínio de maior resistência em uso comercial.
No estado T6, o 7075 atinge uma resistência à tração de cerca de 572 MPa, quase o dobro do 6061-T6 e próximo do aço estrutural macio. Isto abre aplicações exigentes nas quais o alumínio normalmente não consegue competir. Traz também um conjunto difícil de problemas de fabrico que fazem a extrusão 6xxx parecer fácil. Este guia aborda as três ligas 7xxx mais frequentemente encontradas: 7075, 7050 e 7005.
As três ligas num relance
| Liga e estado | Tração | Cedência | Soldabilidade | Principal vantagem | Utilização típica |
|---|---|---|---|---|---|
| 7075-T6 | aprox. 572 MPa | aprox. 503 MPa | Não soldável por fusão | Maior resistência disponível | Acessórios de aeronaves, peças estruturais de elevada carga, equipamento desportivo |
| 7050-T74 | aprox. 524 MPa | aprox. 469 MPa | Não soldável por fusão | Resistência à corrosão sob tensão e uniformidade em secções espessas | Estruturas aeroespaciais, secções estruturais espessas |
| 7005-T6 | aprox. 350 MPa | aprox. 290 MPa | Facilmente soldável | Alta resistência com soldabilidade por fusão | Quadros de bicicleta soldados, forquetas de motociclo, equipamento desportivo |
| 6061-T6 (referência) | aprox. 290 MPa | aprox. 240 MPa | Soldável | Liga estrutural de referência | Estruturas gerais, automóvel, maquinaria |
7075: a referência de resistência
O 7075 combina zinco (5,1-6,1 por cento), magnésio (2,1-2,9 por cento) e cobre (1,2-2,0 por cento), formando precipitados finos de MgZn2 que conferem à matriz o seu desempenho extraordinário. É a liga a que os engenheiros recorrem em primeiro lugar quando a resistência domina todas as outras considerações.
Os compromissos são severos. O 7075 oferece forte resistência à extrusão, desgasta agressivamente as fieiras e acarreta elevado risco de sucata em secções complexas. A anodização produz um acabamento mate amarelo-acinzentado em vez do aspeto metálico brilhante do 6063, pelo que é uma má escolha para trabalho decorativo visível. Tem também fraca resistência à fissuração por corrosão sob tensão no estado T6 quando sujeito a carga contínua num ambiente corrosivo, que é exatamente o problema que o 7050 foi criado para resolver.
7050: a evolução aeroespacial
O 7050 reduz o teor global de cobre e substitui o crómio por zircónio (0,08-0,15 por cento) como dispersoide refinador de grão. O resultado é uma família de estados que mantém a maior parte da tensão de cedência do 7075, melhorando drasticamente a resistência à fissuração por corrosão sob tensão quando fornecido no estado sobre-envelhecido T74.
- Resistência à corrosão sob tensão - no estado sobre-envelhecido, o 7050 supera largamente o 7075-T6, razão pela qual domina as secções estruturais aeroespaciais espessas.
- Baixa sensibilidade ao arrefecimento - o 7050 mantém propriedades mais uniformes ao longo de paredes espessas, ao passo que o 7075 apresenta uma queda notória da superfície para o núcleo.
- Tolerância ao dano - tenacidade à fratura e comportamento à fadiga melhorados com resistência equivalente.
- Custo e disponibilidade - oferta limitada das fábricas, janelas de processo mais estreitas e custo unitário superior ao de qualquer liga 6xxx.
7005: o membro soldável da família
O 7005 é a exceção prática do grupo 7xxx: pode ser soldado por fusão sem a perda catastrófica de propriedades que torna o 7075 e o 7050 inadequados para estruturas soldadas. Os seus teores de zinco e magnésio são mais baixos e utiliza zircónio para controlo de grão, proporcionando cerca de 350 MPa de resistência à tração em T6 com aproximadamente 290 MPa de cedência.
É essa combinação que faz com que quadros de bicicleta soldados, componentes de motociclo e equipamento desportivo de alto desempenho sejam construídos frequentemente em 7005. Obtém-se um nível de resistência que supera confortavelmente o 6061-T6, mantendo a capacidade de soldar o conjunto, com um prémio de custo significativo mas controlável.
Por que razão é difícil extrudir ligas 7xxx
Tensão de escoamento extremamente elevada
A temperaturas de extrusão de cerca de 380-420 °C, as ligas 7xxx apresentam uma tensão de escoamento muito superior à das 6xxx. Uma prensa que empurra confortavelmente um bilete de 6063 pode atingir o seu limite absoluto de tonelagem no mesmo perfil em 7075.
Produção uma ordem de grandeza mais lenta
Onde o 6063 avança a 30-50 m/min numa determinada geometria, o 7075 com a mesma ferramenta avança frequentemente a apenas cerca de 2-5 m/min. O débito colapsa, e com ele o argumento de custo por quilograma a favor do alumínio.
Desgaste extremo das ferramentas
O 7075 contém compostos intermetálicos duros, como Al2CuMg e MgZn2, que atuam como microabrasivos sob calor e pressão. Uma fieira que produz 60-80 toneladas de perfil 6063 pode sair da tolerância após apenas 15-25 toneladas de 7075.
Janela térmica estreita à saída
O controlo da temperatura de saída é crítico. Se correr demasiado quente, o perfil rasga ou fissura; se correr demasiado frio, a prensa bloqueia ou a superfície rasga no bocal da fieira. O arrefecimento deve então ser suficientemente rápido para desenvolver as propriedades sem induzir distorção em paredes finas.
Realidades de acabamento e corrosão
A anodização das ligas 7xxx não produz o filme limpo e brilhante que os clientes esperam do 6063. O teor de cobre origina um aspeto mate e mais escuro e, no extremo superior da gama, a qualidade do óxido é mais difícil de controlar. Espessuras de filme anodizado para fins arquitetónicos de 10-25 µm são prática normal em perfis 6xxx; aplicar a mesma especificação ao 7075 é tecnicamente possível, mas raramente satisfaz um requisito de aspeto. A pintura a pó de 40-120 µm cobre a superfície de forma fiável e é a via mais comum para peças 7xxx que têm de ter bom aspeto, enquanto a conversão química e os sistemas de primário são a norma para peças aeroespaciais que serão pintadas.
Lista de verificação de engenharia do comprador
- Confirmar que o requisito de resistência exclui genuinamente o 6061-T6. Muitos pedidos de 7075 desvanecem-se quando o caso de carga real é calculado.
- Preparar-se para prazos de entrega longos: os biletes 7xxx têm oferta mais reduzida do que o 6063 ou o 6061.
- Otimizar a espessura de parede para a extrusabilidade. Paredes que enchem sem esforço em 6063 podem não encher ou rasgar em 7075.
- Perguntar sobre o material da fieira e a política de manutenção, porque a vida útil da ferramenta mede-se em dezenas de toneladas, não em centenas.
- Decidir o acabamento antes de finalizar a liga, e não depois.
- Confirmar o estado explicitamente. T6, T651, T73 e T74 não são intercambiáveis, e o estado de tratamento térmico determina tanto a resistência como o desempenho frente à corrosão.
Conclusão
As extrusões de liga 7xxx ocupam um lugar real e necessário na engenharia estrutural. Quando um projeto precisa de um perfil de alumínio que compete com o aço estrutural em tensão de cedência reduzindo substancialmente o peso do componente, e quando a poupança de peso justifica o custo e a extrusão lenta, o 7xxx é a resposta definitiva. Onde não é necessário, o 6061-T6 ou o 6005A-T6 fazem o trabalho com uma fração das dificuldades.
Avaliações de clientes
Ainda sem avaliações — seja o primeiro a avaliar 7075, 7050 e 7005: quando o 6061 já não é suficientemente resistente.
Escreva uma avaliação
As avaliações são lidas pela nossa equipa antes de aparecerem aqui, normalmente no prazo de um dia útil. Publicamos o que os clientes escrevem; só removemos spam e abuso.
Continue lendo
 Knowledge
Códigos HS da extrusão de alumínio e anti-dumping: o que determina os seus direitos aduaneiros
As extrusões de alumínio entram sob três posições, e a que declarar decide se se aplicam direitos anti-dumping. Um guia prático sobre o…
Ler artigo arrow_forward Knowledge
Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF
A anodização, a pintura a pó, o PVDF, a eletroforese, o efeito madeira e os acabamentos mecânicos são especificados por normas diferentes…
Ler artigo arrow_forward Knowledge
Carcaças de motor extrudidas vs. fundidas por injeção: guia do engenheiro para a escolha
A extrusão produz metal denso e soldável e aletas altas; a fundição por injeção produz bosses complexos e forma quase final. Uma comparação…
Ler artigo arrow_forward