Pourquoi la cornière aluminium est le profil le plus utilisé en fabrication
Demandez à n'importe quel fabricant quel profil sort le plus souvent du rack et la réponse est toujours la même : la cornière aluminium. Deux ailes formant 90 degrés résistent à la flexion dans deux directions à la fois, dans une section qui pèse environ un tiers de celle de la cornière acier équivalente. Elle contrevente, encadre, garnit, renforce et supporte. Linkedalu Metal Group Co., Ltd file des cornières aluminium sur mesure à ailes égales et inégales pour la construction de châssis, les contreventements, le renforcement d'angles, les rayonnages et les équerres structurelles, avec des certificats de contrôle en usine délivrés selon GB/T 5237, EN 755-9 ou ASTM B221.
Parce que la section est filée plutôt que pliée à la presse à partir de tôle, la section transversale se répète d'un bout à l'autre de la barre, l'angle intérieur est constant et l'épaisseur de paroi est uniforme. C'est cette répétabilité qui permet à une pièce complémentaire de s'emboîter et à un chemin de charge d'être prévisible.
Ailes égales ou ailes inégales : choisissez selon le chemin de charge
- Ailes égales (a/b = 1,0) — 25 x 25, 50 x 50 et 100 x 100 mm sont les valeurs sûres par défaut. Les deux ailes partagent la fonction structurelle, de sorte qu'une charge peut arriver de l'une ou l'autre direction. Choisissez les ailes égales pour le renforcement d'angles de coffret, les châssis de machine à base carrée, les supports d'étagère et les profilés architecturaux où la symétrie visuelle compte.
- Ailes inégales — 50 x 25, 75 x 50 et 100 x 50 mm associent une aile plus longue pour la fixation ou la rigidité à une aile plus courte qui garde le profil compact. Les usages typiques sont les équerres d'étagère murales, les supports de linteau et d'auvent, l'encadrement de bords de panneau et les liaisons asymétriques où la charge est plus lourde dans une direction.
Un mauvais choix se manifeste généralement par du matériau gaspillé ou un ajustement médiocre. En cas de doute, ailes égales pour une sollicitation équilibrée et ailes inégales pour un montage unilatéral.
Alliage et état : 6063-T5, 6060-T5 et 6061-T6
| Propriété | 6063-T5 | 6060-T5 | 6061-T6 |
|---|
| Résistance à la traction Rm | 160 MPa min. | 160 MPa min. | 260 MPa min. |
| Limite d'élasticité Rp0,2 | 110 MPa min. | 120 MPa min. | 240 MPa min. |
| Allongement A50 | 8 % min. | 8 % min. | 8 % min. |
| Aspect anodisé | Brillant et uniforme | Brillant et uniforme | Légèrement grisâtre |
| Soudabilité | Acceptable, usage léger | Acceptable, usage léger | Excellente |
Ce sont des seuils minimaux issus de GB/T 5237.1 et EN 755-2 ; les valeurs qui s'appliquent à votre commande sont les valeurs mesurées figurant sur le certificat de contrôle en usine. Le 6061-T6 présente environ le double de la limite d'élasticité du 6063-T5, ce qui en fait le choix le plus sûr pour les bâtis de machines, les châssis soudés, les barres transversales de galerie de toit et toute cornière qui reprend une charge réelle. Le 6063-T5 se file plus proprement et s'anodise plus uniformément, c'est donc la bonne réponse lorsque la cornière est visible et la sollicitation légère.
Flambement, élancement et règle b/t
Sur une cornière à ailes inégales de 100 x 50 mm en compression, l'aile longue est plus raide car elle porte plus de matière, tandis que l'aile courte est plus élancée et donc plus sujette au flambement local. La section ne rompt pas uniformément ; elle rompt là où l'élancement est le plus élevé. Pour les cornières chargées en compression, préférez les ailes égales lorsque la géométrie le permet. Lorsque les ailes inégales sont nécessaires, dimensionnez l'aile courte de façon que son rapport largeur/épaisseur reste inférieur ou égal à environ 12, ou passez du 6063-T5 au 6061-T6 afin que la section puisse développer sa capacité à la limite d'élasticité avant que le flambement élastique ne commence. La limite d'élasticité seule ne constitue pas une vérification suffisante pour une cornière à paroi mince et ailes inégales.
Poids de référence pour cornière à ailes égales
| Aile x Aile (mm) | Paroi t (mm) | Poids (kg/m) |
|---|
| 25 x 25 | 2,0 | 0,26 |
| 40 x 40 | 3,0 | 0,62 |
| 50 x 50 | 3,0 | 0,78 |
| 60 x 60 | 5,0 | 1,54 |
| 100 x 100 | 6,0 | 3,11 |
| 100 x 100 | 10,0 | 5,08 |
Les valeurs sont des kilogrammes au mètre théoriques et purement indicatives. Le poids réel en usine varie selon les tolérances et le rayon d'angle, de sorte que le poids certifié figure sur le certificat de contrôle en usine.
Quand la cornière aluminium remplace la cornière acier
L'aluminium pèse environ 35 pour cent du poids de l'acier à volume égal, de sorte qu'une équerre de résistance équivalente se transporte et s'installe plus légère et impose moins de charge à la structure sur laquelle elle est boulonnée. La cornière aluminium résiste aussi aux environnements humides, marins et légèrement chimiques sans rouiller, et elle se coupe, se perce, se taraude et s'usine avec de l'outillage standard. L'acier reste toutefois supérieur pour la capacité de charge brute par unité de coût, de sorte que pour un bâti de machine lourd et fixe, ou une colonne structurelle où le poids n'est pas une contrainte, l'acier demeure le choix économique. L'argument en faveur de l'aluminium, c'est le problème qu'il résout plutôt que la résistance qu'il revendique.
Coupe, perçage, taraudage, soudage et finition
La longueur standard en barres est de 6,0 m. Nous coupons selon votre liste de commande avec une tolérance de longueur de plus ou moins 0,5 mm sur les pièces jusqu'à 3 m et de plus ou moins 1,0 mm sur les longueurs en barres plus longues, et des scies à onglet programmables traitent les extrémités en biais et les encoches. Le perçage CNC tient la position des trous à plus ou moins 0,2 mm, et les trous taraudés tels que M5, M6, M8 et M10 sont réalisés avec un ajustement 6H. Lorsqu'un assemblage dépend de trous appariés, les pièces complémentaires sont percées et taraudées dans le même montage afin de s'indexer correctement sur site.
Le 6061-T6 se soude excellemment au TIG ou au MIG avec un métal d'apport 4043 ou 5356 ; la zone affectée thermiquement perd une partie de son état, de sorte que les cornières 6061 soudées sont spécifiées comme base 6061-T6 avec la marge de zone de soudure intégrée à la conception. Le 6063-T5 peut être soudé, mais il est normalement choisi pour les assemblages non soudés.
Les options de finition vont du brut de filage standard à l'anodisation en classe AA10, AA15 ou AA20 pour les applications marines et architecturales visibles, au thermolaquage de qualité architecturale à 60 micromètres et plus, et au PVDF pour les expositions à fort UV ou en bord de mer.
Comment une commande de cornières se déroule à l'usine
- Vous envoyez le plan : longueurs d'aile, épaisseur de paroi, alliage, état, finition et liste de fabrication.
- Nous confirmons la filabilité et renvoyons le poids théorique au mètre et par pièce, en signalant les géométries qui ne se filent pas proprement.
- Filière neuve ou réutilisée, affectée à un seul lot de billettes.
- Filage, dressage, coupe à longueur, perçage CNC, taraudage ou encoche, puis finition et étiquetage.
- Un certificat de contrôle en usine conforme à EN 10204 3.1 est délivré selon GB/T 5237, EN 755-9 ou ASTM B221.
La quantité minimale de commande est de 500 kg pour une filière neuve, des quantités d'essai plus faibles étant examinées au regard de notre bibliothèque de filières existante. Les barres sont fournies sous film rétractable et étiquetées selon votre liste de commande.

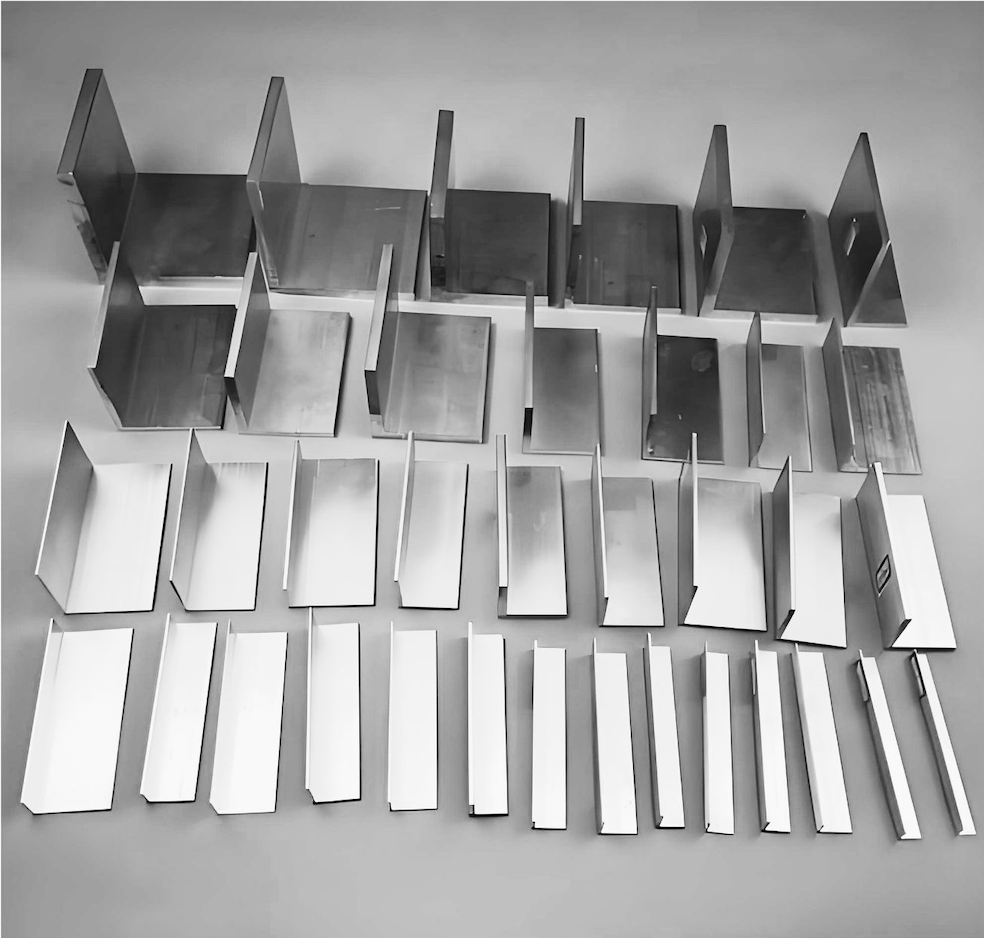
 Profilés standard en aluminium