Porque é que a cantoneira de alumínio é o perfil mais utilizado no fabrico
Pergunte a qualquer fabricante qual é a extrusão que sai mais vezes da prateleira e a resposta é sempre a mesma: cantoneira de alumínio. Dois braços que se encontram a 90 graus resistem à flexão em duas direções ao mesmo tempo, numa secção que pesa cerca de um terço da cantoneira de aço equivalente. Reforça, estrutura, remata, consolida e fixa. A Linkedalu Metal Group Co., Ltd extrude cantoneira de alumínio personalizada em configurações de braços iguais e braços desiguais para estruturas, reforços, consolidação de cantos, prateleiras e suportes estruturais, com certificados de ensaio de fábrica emitidos segundo a GB/T 5237, a EN 755-9 ou a ASTM B221.
Como a secção é extrudida e não dobrada a partir de chapa, a secção transversal repete-se de uma extremidade à outra da barra, o canto interior é consistente e a espessura de parede é uniforme. É essa repetibilidade que permite que um componente acoplado encaixe e que um caminho de carga seja previsto.
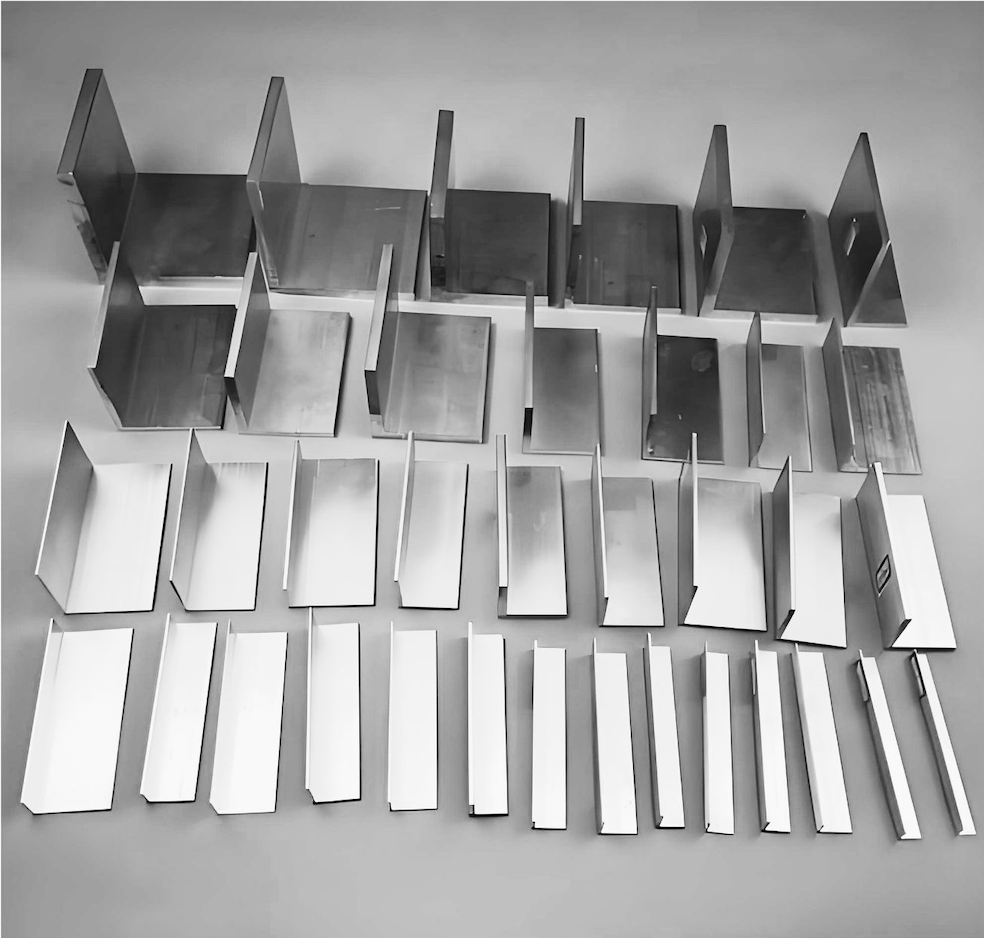
Braços iguais vs braços desiguais: escolha pelo caminho de carga
- Braços iguais (a/b = 1,0) — 25 x 25, 50 x 50 e 100 x 100 mm são os cavalos de batalha por omissão. Ambos os braços partilham o esforço estrutural, pelo que a carga pode chegar de qualquer direção. Especifique braços iguais para consolidação de cantos de invólucros, estruturas de base de máquinas quadradas, suportes de prateleira e remates arquitetónicos em que a simetria visual é importante.
- Braços desiguais — 50 x 25, 75 x 50 e 100 x 50 mm combinam um braço mais longo, para fixação ou rigidez, com um braço mais curto que mantém o perfil compacto. Os usos típicos são suportes de prateleira para parede, apoios de peitoris e toldos, estruturação de bordos de painéis e ligações assimétricas em que a carga é mais pesada numa direção.
Escolher mal costuma revelar-se em material desperdiçado ou num mau encaixe. Em caso de dúvida, braços iguais para esforço equilibrado e braços desiguais para montagem num só lado.
Liga e têmpera: 6063-T5, 6060-T5 e 6061-T6
| Propriedade | 6063-T5 | 6060-T5 | 6061-T6 |
|---|
| Resistência à tração Rm | 160 MPa mín. | 160 MPa mín. | 260 MPa mín. |
| Limite de elasticidade Rp0.2 | 110 MPa mín. | 120 MPa mín. | 240 MPa mín. |
| Alongamento A50 | 8 % mín. | 8 % mín. | 8 % mín. |
| Aspeto anodizado | Brilhante e uniforme | Brilhante e uniforme | Ligeiramente acinzentado |
| Soldabilidade | Aceitável, serviço ligeiro | Aceitável, serviço ligeiro | Excelente |
Estes são os limiares mínimos da GB/T 5237.1 e da EN 755-2; os valores aplicáveis à sua encomenda são os valores medidos no certificado de ensaio de fábrica. O 6061-T6 tem cerca do dobro do limite de elasticidade do 6063-T5, o que o torna a escolha mais segura para bases de máquinas, estruturas soldadas, travessas de barras de tejadilho e qualquer cantoneira que suporte carga real. O 6063-T5 extruda-se com mais limpeza e anodiza-se com mais uniformidade, pelo que é a resposta certa quando a cantoneira é visível e o serviço é ligeiro.
Encurvadura, esbelteza e a regra b/t
Numa cantoneira de braços desiguais de 100 x 50 mm sob compressão, o braço longo é mais rígido porque transporta mais material, enquanto o braço curto é mais esbelto e, por isso, mais suscetível de encurvadura local. A secção não falha de forma uniforme; falha onde a esbelteza é maior. Para cantoneiras carregadas à compressão, prefira braços iguais quando a geometria o permitir. Quando são necessários braços desiguais, dimensione o braço curto para que a sua razão largura-espessura se mantenha igual ou inferior a cerca de 12, ou suba de 6063-T5 para 6061-T6 para que a secção possa desenvolver a sua capacidade de cedência antes de começar a encurvadura elástica. O limite de elasticidade, por si só, não é uma verificação suficiente numa cantoneira de braços desiguais de parede fina.
Pesos de referência para cantoneira de braços iguais
| Braço x Braço (mm) | Parede t (mm) | Peso (kg/m) |
|---|
| 25 x 25 | 2,0 | 0,26 |
| 40 x 40 | 3,0 | 0,62 |
| 50 x 50 | 3,0 | 0,78 |
| 60 x 60 | 5,0 | 1,54 |
| 100 x 100 | 6,0 | 3,11 |
| 100 x 100 | 10,0 | 5,08 |
Os valores são quilogramas por metro teóricos e apenas de referência. O peso real de fábrica varia com a tolerância e o raio de canto, pelo que o peso certificado acompanha o certificado de ensaio de fábrica.
Onde é que a cantoneira de alumínio substitui a cantoneira de aço
O alumínio pesa cerca de 35 por cento do aço em volume, pelo que um suporte de igual resistência é expedido e instalado mais leve e impõe menos carga à estrutura onde é aparafusado. A cantoneira de alumínio também resiste a ambientes húmidos, marinhos e ligeiramente químicos sem enferrujar, e corta-se, fura-se, rosqueia-se e maquina-se com ferramentas padrão. O aço continua a ganhar na capacidade de carga bruta por unidade de custo, pelo que, para uma base de máquina pesada e estacionária ou uma coluna estrutural em que o peso não é uma restrição, o aço continua a ser a escolha económica. O argumento a favor do alumínio é o problema que resolve e não a resistência que reivindica.
Cortar, furar, roscar, soldar e acabar
O comprimento padrão de fábrica é 6,0 m. Cortamos segundo a sua lista de chamada com uma tolerância de comprimento de mais ou menos 0,5 mm em peças até 3 m e mais ou menos 1,0 mm em comprimentos de fábrica maiores, e as serras de esquadria programáveis tratam de extremidades em ângulo e entalhes. A furação CNC mantém a posição dos furos dentro de mais ou menos 0,2 mm, e os furos roscados como M5, M6, M8 e M10 são produzidos com um ajuste 6H. Quando uma montagem depende de furos coincidentes, as peças acopladas são furadas e roscadas na mesma preparação, para indexarem corretamente no local.
O 6061-T6 solda-se excelentemente com TIG ou MIG, usando vareta de adição 4043 ou 5356; a zona termicamente afetada perde alguma têmpera, pelo que as cantoneiras 6061 soldadas são especificadas como base 6061-T6 com a tolerância da zona de soldadura incorporada no projeto. O 6063-T5 pode ser soldado, mas é normalmente escolhido para montagens não soldadas.
As opções de acabamento vão do acabamento bruto padrão, passando pela anodização em Classe AA10, AA15 ou AA20 para trabalho marinho e arquitetónico visível, pelo revestimento em pó de qualidade arquitetónica a partir de 60 micrómetros, e pelo PVDF para exposição elevada a UV ou costeira.
Como é que uma encomenda de cantoneira percorre a fábrica
- Envia o desenho: comprimentos dos braços, espessura de parede, liga, têmpera, acabamento e lista de fabrico.
- Confirmamos a extrudibilidade e devolvemos o peso teórico por metro e por peça, sinalizando a geometria que não extruirá com limpeza.
- Molde novo ou molde reutilizado, fixado a um único lote de billet.
- Extrusão, endireitamento, corte à medida, furação CNC, roscagem ou entalhe, e depois acabamento e etiquetagem.
- É emitido um certificado de ensaio de fábrica segundo a EN 10204 3.1, com base na GB/T 5237, na EN 755-9 ou na ASTM B221.
A quantidade mínima de encomenda é 500 kg para um molde novo, com quantidades de ensaio menores analisadas face à nossa biblioteca de moldes existente. As barras são fornecidas envolvidas em película retrátil e etiquetadas segundo a sua lista de chamada.

 Perfis de Alumínio Standard