Por qué el angular de aluminio es el perfil más utilizado en fabricación
Pregunte a cualquier fabricante qué extrusión sale del almacén con más frecuencia y la respuesta es siempre la misma: el angular de aluminio. Dos alas que se unen a 90 grados resisten la flexión en dos direcciones a la vez en una sección que pesa aproximadamente un tercio del angular de acero equivalente. Sirve de refuerzo, bastidor, remate, rigidizador y soporte. Linkedalu Metal Group Co., Ltd extruye angular de aluminio a medida en configuraciones de alas iguales y alas desiguales para bastidores, refuerzos, refuerzo de esquinas, estanterías y escuadras estructurales, con certificados de ensayo de colada emitidos según GB/T 5237, EN 755-9 o ASTM B221.
Como la sección se extruye y no se pliega con plegadora a partir de chapa, la sección transversal se repite de un extremo a otro de la barra, el ángulo interior es constante y el espesor de pared es uniforme. Esa repetibilidad es lo que permite que una pieza acoplada encaje y que se pueda predecir un camino de carga.
Alas iguales frente a alas desiguales: elija según el camino de carga
- Alas iguales (a/b = 1.0) — 25 x 25, 50 x 50 y 100 x 100 mm son las medidas de referencia. Ambas alas comparten la función estructural, por lo que la carga puede llegar desde cualquier dirección. Elija alas iguales para el refuerzo de esquinas de cerramientos, bastidores cuadrados de bancadas de máquinas, soportes de estantes y remates arquitectónicos donde importa la simetría visual.
- Alas desiguales — 50 x 25, 75 x 50 y 100 x 50 mm combinan un ala más larga para la fijación o la rigidez con un ala más corta que mantiene el perfil compacto. Los usos típicos son escuadras de estante para montaje en pared, soportes de repisas y toldos, bastidores de borde de panel y uniones asimétricas donde la carga es mayor en una dirección.
Elegir mal suele manifestarse como material desaprovechado o un ajuste deficiente. En caso de duda, alas iguales para una función equilibrada y alas desiguales para el montaje en un solo lado.
Aleación y temple: 6063-T5, 6060-T5 y 6061-T6
| Propiedad | 6063-T5 | 6060-T5 | 6061-T6 |
|---|
| Resistencia a tracción Rm | 160 MPa min. | 160 MPa min. | 260 MPa min. |
| Límite elástico Rp0.2 | 110 MPa min. | 120 MPa min. | 240 MPa min. |
| Alargamiento A50 | 8 % min. | 8 % min. | 8 % min. |
| Aspecto anodizado | Brillante y uniforme | Brillante y uniforme | Ligeramente grisáceo |
| Soldabilidad | Aceptable, servicio ligero | Aceptable, servicio ligero | Excelente |
Estos son valores umbral mínimos de GB/T 5237.1 y EN 755-2; las cifras aplicables a su pedido son los valores medidos en el certificado de ensayo de colada. El 6061-T6 tiene aproximadamente el doble de límite elástico que el 6063-T5, lo que lo convierte en la opción más segura para bancadas de máquinas, bastidores soldados, travesaños de baca y cualquier angular que soporte carga real. El 6063-T5 se extruye con más limpieza y se anodiza de forma más uniforme, por lo que es la respuesta correcta cuando el angular queda a la vista y el servicio es ligero.
Pandeo, esbeltez y la regla b/t
En un angular de alas desiguales de 100 x 50 mm sometido a compresión, el ala larga es más rígida porque soporta más material, mientras que el ala corta es más esbelta y, por tanto, más propensa al pandeo local. La sección no falla de forma uniforme; falla donde la esbeltez es mayor. Para angulares sometidos a compresión, prefiera alas iguales cuando la geometría lo permita. Cuando se requiera alas desiguales, dimensione el ala corta de modo que su relación anchura-espesor se mantenga en torno a 12 o por debajo, o pase del 6063-T5 al 6061-T6 para que la sección pueda desarrollar su capacidad de límite elástico antes de que comience el pandeo elástico. El límite elástico por sí solo no es una comprobación suficiente en un angular de alas desiguales de pared fina.
Pesos de referencia para angular de alas iguales
| Ala x Ala (mm) | Pared t (mm) | Peso (kg/m) |
|---|
| 25 x 25 | 2.0 | 0.26 |
| 40 x 40 | 3.0 | 0.62 |
| 50 x 50 | 3.0 | 0.78 |
| 60 x 60 | 5.0 | 1.54 |
| 100 x 100 | 6.0 | 3.11 |
| 100 x 100 | 10.0 | 5.08 |
Los valores son kilogramos por metro teóricos y solo de referencia. El peso real de fábrica varía con la tolerancia y el radio de esquina, por lo que el peso certificado figura en el certificado de ensayo de colada.
Dónde el angular de aluminio sustituye al angular de acero
El aluminio pesa aproximadamente el 35 por ciento del acero por volumen, por lo que una escuadra de igual resistencia se transporta e instala más ligera e impone menos carga sobre la estructura a la que va atornillada. El angular de aluminio también resiste entornos húmedos, marinos y ligeramente químicos sin oxidarse, y se corta, taladra, rosca y mecaniza con utillaje estándar. El acero sigue ganando en capacidad de carga bruta por unidad de coste, por lo que para una bancada de máquina pesada y estacionaria o una columna estructural donde el peso no es una limitación, el acero sigue siendo la opción económica. El argumento a favor del aluminio es el problema que resuelve y no la resistencia que promete.
Corte, taladrado, roscado, soldadura y acabado
La longitud estándar de fábrica es 6.0 m. Cortamos según su lista de despiece con una tolerancia de longitud de más o menos 0.5 mm en piezas de hasta 3 m y de más o menos 1.0 mm en longitudes de fábrica mayores, y las sierras de inglete programables se encargan de los extremos en ángulo y las muescas. El taladrado CNC mantiene la posición de los taladros dentro de más o menos 0.2 mm, y los taladros roscados como M5, M6, M8 y M10 se producen con ajuste 6H. Cuando un conjunto depende de taladros coincidentes, las piezas acopladas se taladran y roscan en la misma puesta a punto para que casen correctamente en obra.
El 6061-T6 se suelda excelentemente con TIG o MIG usando aporte 4043 o 5356; la zona afectada térmicamente pierde parte del temple, por lo que los angulares de 6061 soldados se especifican como base 6061-T6 con el margen de la zona de soldadura incorporado al diseño. El 6063-T5 puede soldarse, pero normalmente se elige para conjuntos no soldados.
Las opciones de acabado van desde el acabado natural estándar hasta el anodizado en clase AA10, AA15 o AA20 para trabajo marino y arquitectónico a la vista, el recubrimiento en polvo de grado arquitectónico de 60 micrómetros o más, y el PVDF para exposición alta a UV o costera.
Cómo avanza un pedido de angular por la fábrica
- Usted envía el plano: longitudes de ala, espesor de pared, aleación, temple, acabado y lista de mecanizado.
- Confirmamos la extruibilidad y le devolvemos el peso teórico por metro y por pieza, señalando la geometría que no se extruya con limpieza.
- Matriz nueva o reutilizada, asignada a un único lote de tochos.
- Extrusión, enderezado, corte a medida, taladrado CNC, roscado o muescado, y después acabado y etiquetado.
- Se emite un certificado de ensayo de colada conforme a EN 10204 3.1 según GB/T 5237, EN 755-9 o ASTM B221.
El pedido mínimo es de 500 kg para una matriz nueva, y las cantidades de prueba menores se estudian según nuestra biblioteca de matrices existente. Las barras se suministran retractiladas y etiquetadas según su lista de despiece.

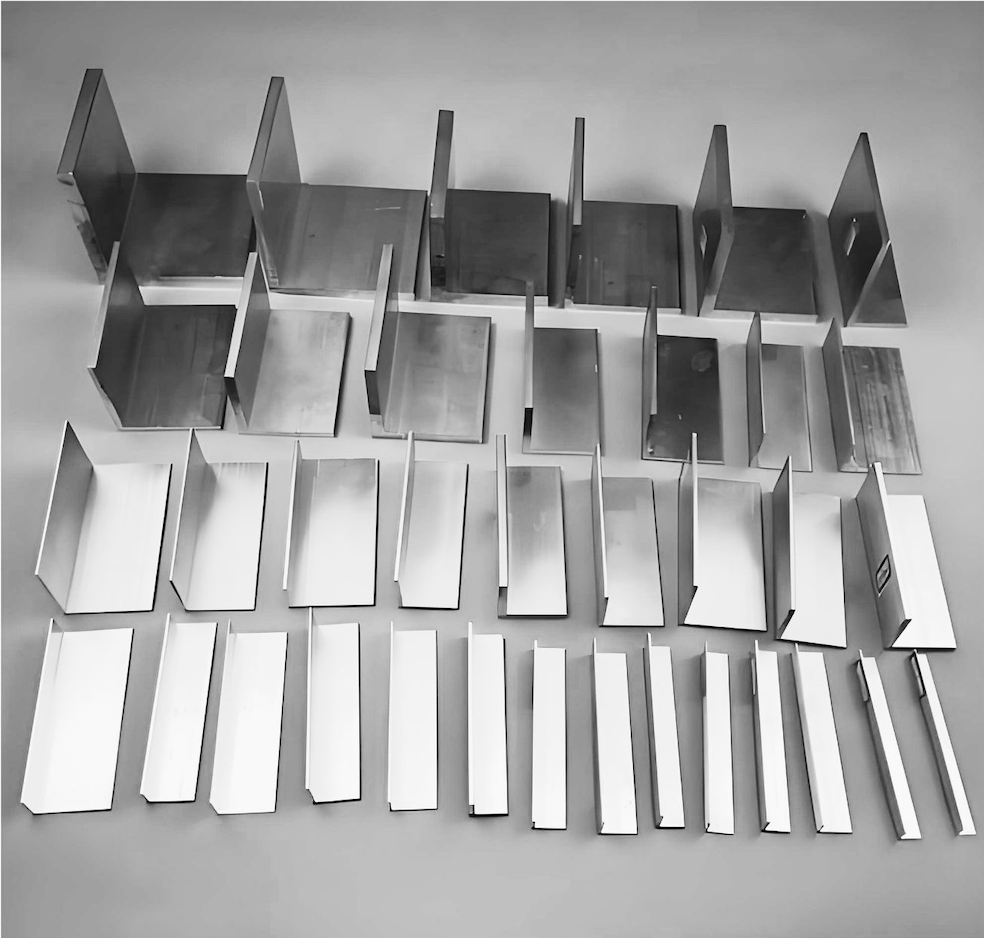
 Perfiles de aluminio estándar