Qué le aporta la extrusión a medida frente al tubo de catálogo
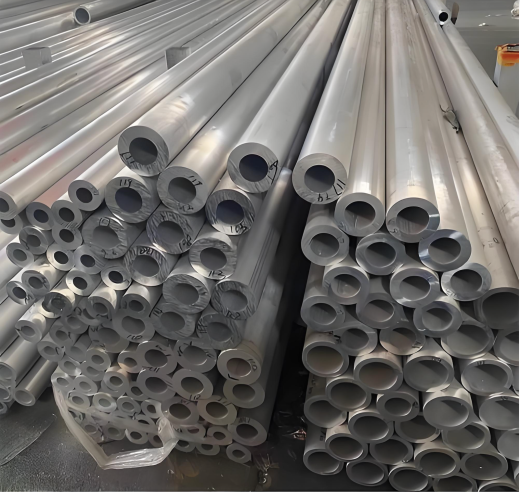
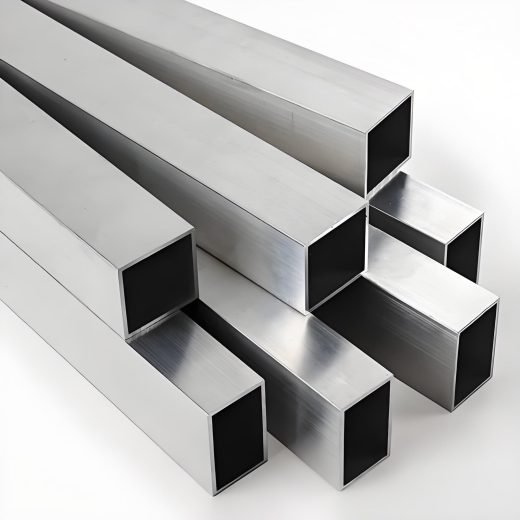
El tubo de catálogo obliga a un compromiso. Cuando un espesor de pared estándar se queda justo por debajo de un punto de carga, la respuesta habitual es saltar al siguiente tamaño de stock, lo que añade peso muerto, eleva el coste del material y aumenta la huella del conjunto. Una matriz dedicada elimina ese compromiso. Linkedalu Metal Group Co., Ltd fabrica tubos rectangulares de aluminio extruidos a medida, también llamados tubos planos o perfiles huecos rectangulares, de modo que la sección transversal puede optimizarse según el trabajo y no según una lista de stock.
Los perfiles huecos extruidos se conforman como una única pieza continua de metal en lugar de laminarse y soldarse a partir de fleje. No existe un cordón longitudinal de soldadura que actúe como zona débil, lo que mejora el comportamiento a fatiga bajo vibración y mantiene la cara visible uniforme a través del anodizado o el recubrimiento en polvo.
Espesor de pared a medida y nervios internos
Dos libertades de diseño valen más que cualquier otra en un tubo rectangular:
- Espesor de pared asimétrico. El material puede concentrarse en las caras que soportan la carga mientras las caras no estructurales permanecen delgadas. Un perfil de canal poco profundo puede engrosarse bajo una unión atornillada y dejarse ligero en todo lo demás.
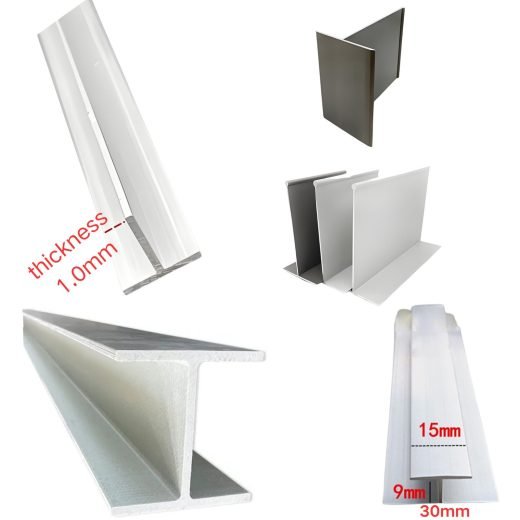
- Nervios y almas integrados. Los separadores internos, los mamparos y los alojamientos de tornillo se conforman en la misma pasada de extrusión. Un único nervio interno puede aumentar el momento de inercia y la resistencia a la torsión de un tubo rectangular en más de un 30 por ciento sin cambiar las dimensiones exteriores.
Los perfiles multi-hueco con nervios internos y mamparos estructurales son un artículo de producción habitual y no una pieza especial, y son la forma más eficiente de rigidizar un bastidor de máquina sin inflarlo.
Elección de la aleación: 6063-T5, 6063-T6, 6061-T6 y 6005-T5
6063-T5 es la más económica y la más extruible del grupo. Conforma geometrías complejas y paredes finas con una superficie lisa que admite el anodizado y el recubrimiento en polvo de forma excelente, lo que la hace idónea para perfiles arquitectónicos, envolventes y estructuras de servicio ligero. 6063-T6 aplica tratamiento térmico de solución y envejecimiento artificial a la misma aleación y eleva su límite elástico en aproximadamente un 30 por ciento manteniendo la superficie nítida, lo que la hace adecuada para bastidores exteriores de carga media y trabajos de soporte acristalado.
6061-T6 es la caballo de batalla estructural. Sus umbrales de resistencia a la tracción y límite elástico rivalizan con el acero dulce de bajo carbono, se suelda y se mecaniza bien, y es el estándar del sector para bastidores de maquinaria pesada, subbases de automatización y chasis de transporte. 6005-T5 se sitúa entre las dos: más resistente que 6063 y más extruible que 6061, con muy poca deformación durante el enfriamiento, razón por la cual domina las vigas estructurales de servicio pesado, el montaje solar y los componentes para ferrocarril.
Ingeniería de superficies para servicio interior y exterior
El anodizado arquitectónico de 10 a 25 micrómetros convierte la superficie en una capa dura de óxido de aluminio en plata, champán, bronce o negro, lo que mejora la resistencia al desgaste y conserva un aspecto metálico. El recubrimiento en polvo industrial de 60 a 100 micrómetros proporciona una barrera gruesa contra impactos, productos químicos y radiación ultravioleta para una vida útil medida en más de una década en entornos comerciales. La electroforesis es la respuesta para perfiles huecos en condiciones de alta humedad o marinas, porque la capa de pintura llega tanto a las paredes internas como a las caras exteriores. La solución de anodizado fluye por toda la cavidad interna, por lo que las superficies interiores también quedan recubiertas, aunque en tubos muy largos o estrechos puede observarse un recubrimiento algo más fino cerca del centro.
Radios de esquina y cavidades internas
Las esquinas internas se diseñan con un radio de acuerdo igual o mayor que el espesor de la pared. Esas esquinas redondeadas evitan la concentración de tensiones y prolongan la vida de la matriz. Cuando un plano exige una esquina interna estrictamente viva, la geometría se revisa en la fase de diseño antes de cortar el utillaje. Los cortes a longitud fija están disponibles de 100 mm a 6,000 mm, y las barras de producción estándar miden 6,000 mm, con 7,000 mm posibles bajo petición.
De la extrusión a piezas listas para atornillar
La extrusión y el mecanizado secundario se realizan bajo un mismo techo, lo que acorta el recorrido desde el tocho hasta la línea de montaje y elimina los daños de manipulación causados por el envío de perfiles en bruto entre proveedores. El corte a inglete de precisión mantiene las longitudes dentro de más o menos 0.1 mm, el taladrado CNC multieje produce patrones de agujeros precisos, las roscas se cortan de M3 a M16 y el plegado por estirado conforma secciones curvas donde el diseño lo requiere. El resultado es un perfil hueco que llega precortado, desbarbado y listo para atornillarse en la máquina, en lugar de una barra en bruto que aún necesita corte, eliminación de recortes y mano de obra en obra.
Rango de tamaños, tolerancias y documentación
El utillaje estándar abarca secciones transversales desde un compacto 10 x 10 mm hasta un gran 200 x 100 mm, con tamaños mayores evaluados bajo petición. El espesor de pared va de 0.8 mm para perfiles ligeros a 10 mm para servicio estructural pesado. La dureza es típicamente 14 más o menos 2 HW. Salvo que un proyecto especifique lo contrario, las dimensiones y tolerancias siguen GB/T 5237, EN 755-9 o ASTM B221 según lo acordado en la revisión del pedido.
Cada envío incluye un certificado de ensayo de fábrica con número de colada, composición química y resultados mecánicos, y la inspección por terceros de SGS o Intertek puede organizarse antes del despacho. Los tubos se envuelven individualmente, se fajan con fleje de acero, se protegen con film impermeable y se embalan en palés o cajas de madera para el transporte marítimo. La cantidad mínima de pedido es de 500 kg para una matriz nueva; las secciones sencillas que ya existen en nuestra biblioteca de matrices pueden tratarse con volúmenes de prueba menores.
Aplicaciones
El tubo rectangular a medida se especifica para bastidores de máquinas y bases de equipos, estructuras de transportadores y pórticos, raíles de montaje solar, bastidores de remolques y vehículos, sistemas de exposición y exhibición, miembros de soporte de muro cortina y cualquier estructura en la que el eje vertical deba soportar flexión mientras el conjunto se mantiene ligero.
Envíe un plano o un boceto con los espesores de pared objetivo claramente marcados. Nuestros ingenieros lo revisan y confirman la viabilidad, el peso teórico y la aleación recomendada antes de cortar la matriz.

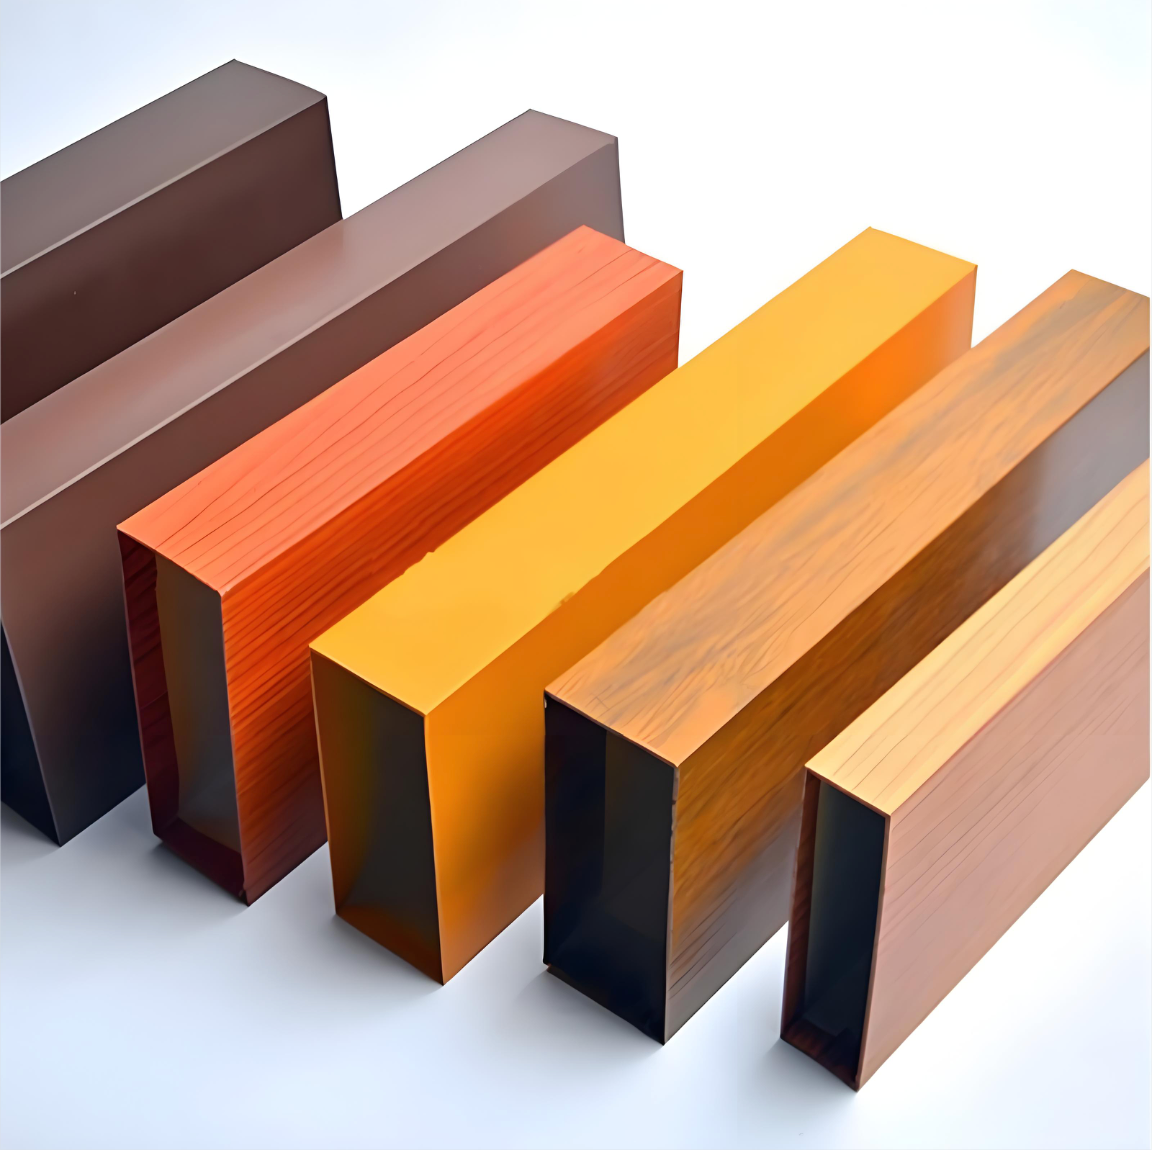
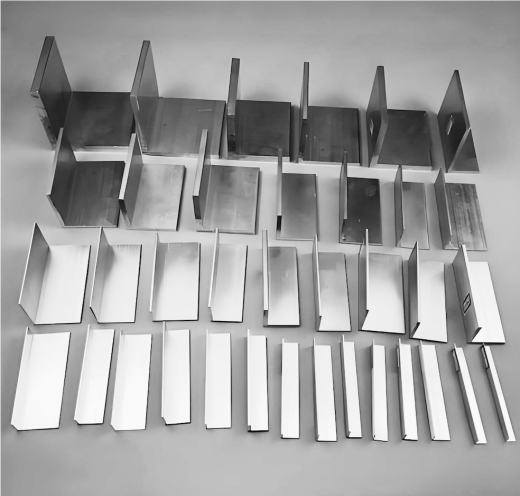 Perfiles de aluminio estándar