Ce que l'extrusion sur mesure vous apporte par rapport au tube de catalogue
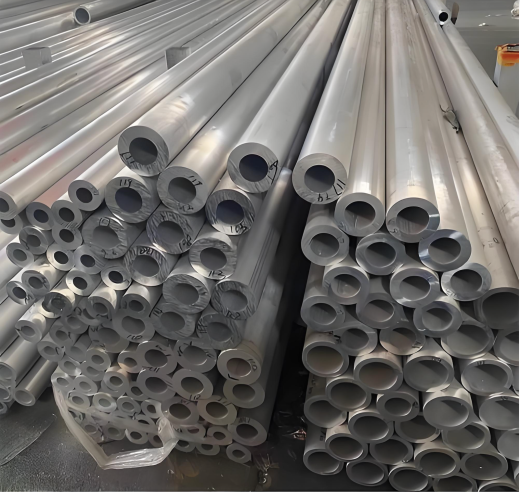
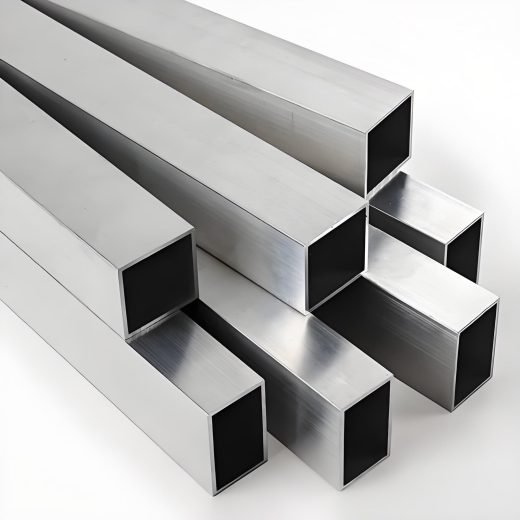
Le tube de catalogue impose un compromis. Lorsqu'une épaisseur de paroi standard s'avère tout juste insuffisante pour un point de charge, la solution habituelle consiste à passer au calibre de stock supérieur, ce qui ajoute du poids mort, augmente le coût de la matière et accroît l'encombrement de l'assemblage. Une filière dédiée supprime ce compromis. Linkedalu Metal Group Co., Ltd produit des tubes rectangulaires en aluminium extrudé sur mesure, également appelés tubes plats ou profilés creux rectangulaires, de sorte que la section peut être optimisée pour l'application plutôt que pour une liste de stock.
Les profilés creux extrudés sont formés d'une seule pièce de métal continue, plutôt que laminés puis soudés à partir de bande. Il n'existe aucune soudure longitudinale susceptible de constituer une zone de faiblesse, ce qui améliore le comportement en fatigue sous vibrations et préserve l'uniformité de la face visible lors de l'anodisation ou du thermolaquage.
Épaisseur de paroi sur mesure et nervures internes
Deux libertés de conception valent plus que toutes les autres sur un tube rectangulaire :
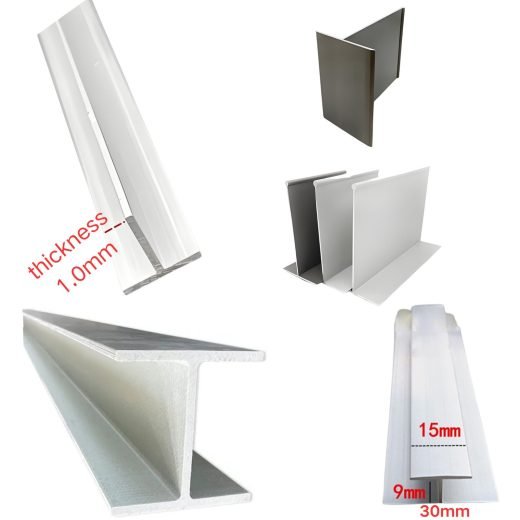
- Épaisseur de paroi asymétrique. La matière peut être concentrée sur les faces qui portent la charge tandis que les faces non structurelles restent fines. Un profilé en U peu profond peut être épaissi sous un assemblage boulonné et rester léger partout ailleurs.
- Nervures et cloisons intégrées. Les séparations internes, les cloisons de renfort et les puits de vissage sont formés au cours de la même passe d'extrusion. Une seule nervure interne peut augmenter le moment d'inertie et la résistance à la torsion d'un tube rectangulaire de plus de 30 % sans modifier les dimensions extérieures.
Les profilés multi-cavités avec nervures internes et cloisons structurelles constituent un article de production courant plutôt qu'une pièce spéciale, et représentent le moyen le plus efficace de rigidifier un bâti de machine sans l'alourdir.
Choisir l'alliage : 6063-T5, 6063-T6, 6061-T6 et 6005-T5
Le 6063-T5 est le plus économique et le plus extrudable du groupe. Il forme des géométries complexes et des parois fines avec une surface lisse qui reçoit magnifiquement l'anodisation et le thermolaquage, ce qui convient aux profilés architecturaux, aux coffrets et aux ossatures légères. Le 6063-T6 applique un traitement thermique de mise en solution et un vieillissement artificiel au même alliage et élève sa limite d'élasticité d'environ 30 % tout en conservant une surface nette, ce qui le destine aux cadres extérieurs à charge moyenne et aux ouvrages de support vitrés.
Le 6061-T6 est la bête de somme structurelle. Ses seuils de résistance à la traction et de limite d'élasticité rivalisent avec l'acier doux à bas carbone, il se soude et s'usine bien, et il constitue la norme de l'industrie pour les bâtis de machines lourdes, les embases d'automatisation et les châssis de transport. Le 6005-T5 se situe entre les deux : plus résistant que le 6063 et plus extrudable que le 6061, avec une déformation très faible lors du refroidissement, ce qui explique sa prédominance dans les poutres structurelles lourdes, les structures de fixation solaire et les composants de transport ferroviaire.
Ingénierie de surface pour usage intérieur et extérieur
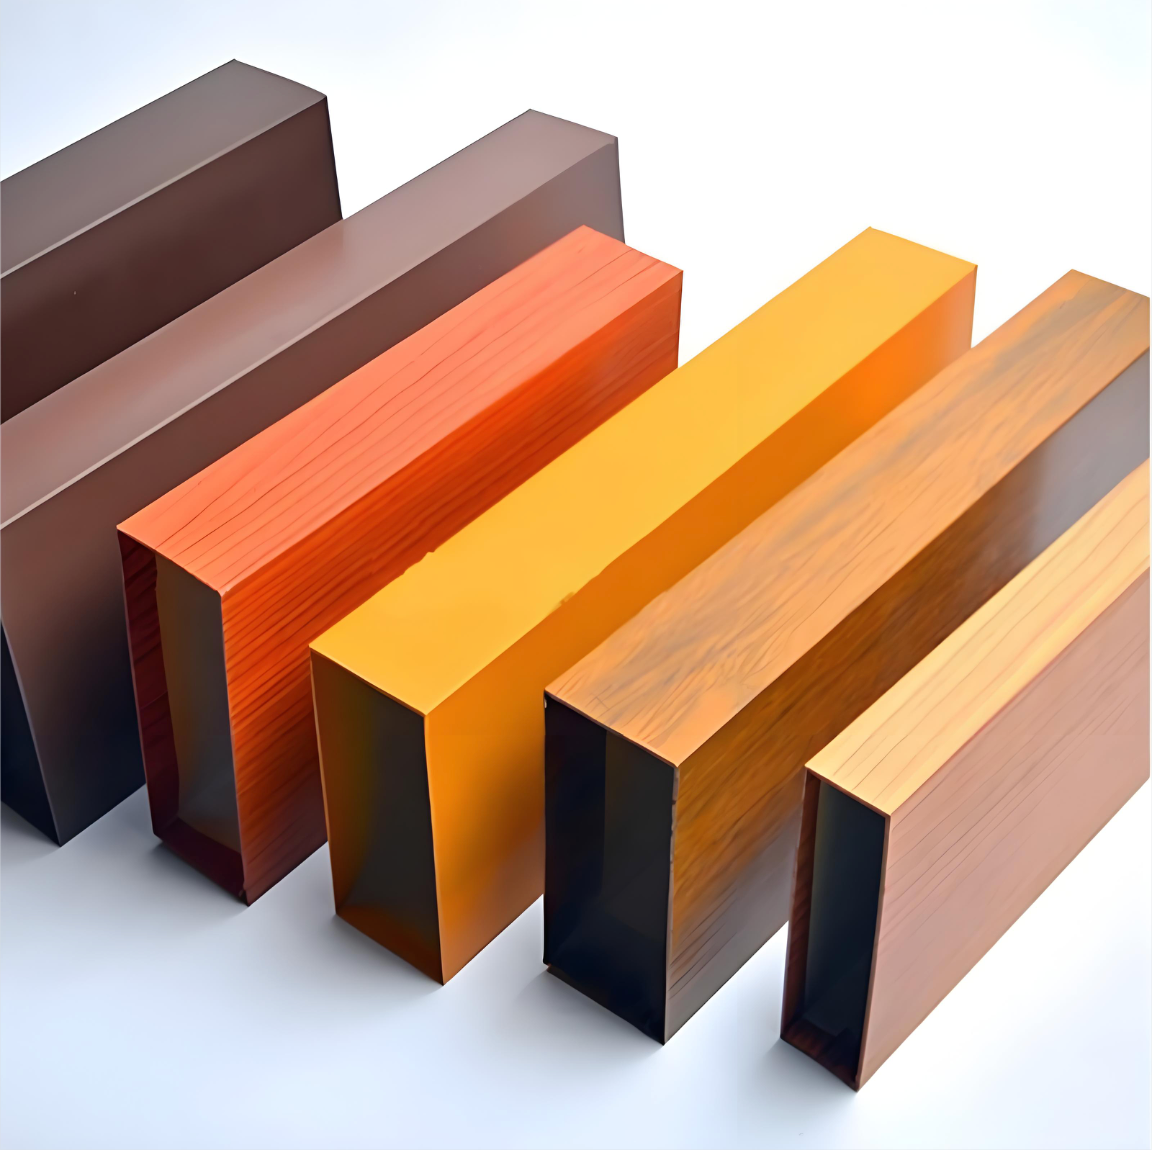
L'anodisation architecturale de 10 à 25 micromètres transforme la surface en une couche d'oxyde d'aluminium dure, en argent, champagne, bronze ou noir, ce qui améliore la résistance à l'usure et préserve un aspect métallique. Le thermolaquage industriel de 60 à 100 micromètres fournit une barrière épaisse contre les impacts, les produits chimiques et le rayonnement ultraviolet, pour une durée de vie supérieure à une décennie en usage commercial. L'électrophorèse est la solution pour les profilés creux en conditions très humides ou marines, car la couche de peinture atteint les parois internes autant que les faces extérieures. La solution d'anodisation circule dans toute la cavité interne, de sorte que les surfaces intérieures sont elles aussi revêtues, bien que les tubes très longs ou étroits puissent présenter un revêtement légèrement plus fin près du centre.
Rayons d'angle et cavités internes
Les angles internes sont conçus avec un rayon de congé égal ou supérieur à l'épaisseur de paroi. Ces angles arrondis évitent la concentration de contraintes et prolongent la durée de vie de la filière. Lorsqu'un plan exige un angle interne strictement vif, la géométrie est étudiée dès la phase de conception avant la réalisation de l'outillage. Les coupes à longueur fixe sont disponibles de 100 mm à 6 000 mm, et les barres de production standard mesurent 6 000 mm, avec 7 000 mm possibles sur demande.
De l'extrusion aux pièces prêtes à boulonner
L'extrusion et l'usinage secondaire se déroulent sous un même toit, ce qui raccourcit le parcours entre le billet et la chaîne d'assemblage et supprime les dommages de manutention causés par l'expédition de profilés bruts entre fournisseurs. Le tronçonnage de précision à la scie à onglets maintient les longueurs à plus ou moins 0,1 mm, le perçage CNC multiaxe produit des schémas de trous précis, les filetages sont réalisés de M3 à M16 et le formage par étirement façonne des sections courbes lorsque la conception l'exige. Le résultat est un profilé creux qui arrive prédécoupé, ébavuré et prêt à être boulonné dans la machine, plutôt qu'une barre brute nécessitant encore du sciage, l'élimination des chutes et de la main-d'œuvre sur site.
Gamme de dimensions, tolérances et documentation
L'outillage standard couvre des sections de 10 x 10 mm à 200 x 100 mm, les dimensions supérieures étant évaluées sur demande. L'épaisseur de paroi va de 0,8 mm pour les profilés légers à 10 mm pour les applications structurelles lourdes. La dureté est typiquement de 14 plus ou moins 2 HW. Sauf spécification contraire du projet, les dimensions et tolérances suivent la GB/T 5237, l'EN 755-9 ou l'ASTM B221, selon ce qui est convenu lors de la revue de commande.
Chaque expédition est accompagnée d'un certificat d'essai en usine avec numéro de coulée, composition chimique et résultats mécaniques, et une inspection par un organisme tiers tel que SGS ou Intertek peut être organisée avant l'expédition. Les tubes sont emballés individuellement, fardelés avec du cerclage acier, protégés par un film étanche et conditionnés sur palettes ou en caisses en bois pour le transport maritime. La quantité minimale de commande est de 500 kg pour une nouvelle filière ; les profilés simples déjà présents dans notre bibliothèque de filières peuvent être étudiés pour des volumes d'essai plus réduits.
Applications
Le tube rectangulaire sur mesure est spécifié pour les bâtis de machines et les embases d'équipement, les structures de convoyeurs et de portiques, les rails de fixation solaire, les châssis de remorques et de véhicules, les systèmes d'exposition et de présentation, les éléments de support de murs-rideaux et toute ossature où l'axe vertical doit reprendre la flexion tout en gardant l'ensemble léger.
Envoyez un plan ou un croquis en indiquant clairement les épaisseurs de paroi cibles. Nos ingénieurs l'étudient et confirment la faisabilité, le poids théorique et l'alliage recommandé avant la découpe de la filière.

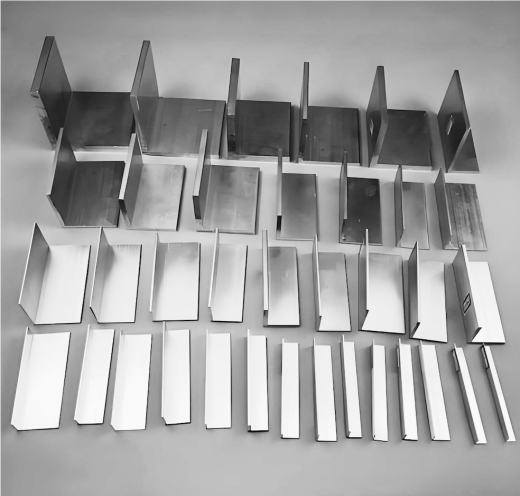 Profilés standard en aluminium