Tubo ou Cano? Especifique Primeiro o Produto Correto
As duas palavras descrevem um cilindro oco, e confundi-las custa a um projeto semanas de acessórios que não assentam. O tubo é especificado pelo seu diâmetro exterior exato e espessura de parede, e as suas normas são a ASTM B210, B221 e B345 para tubo extrudido. O cano é especificado por diâmetro nominal e schedule, segundo a ASTM B241 ou B429, e transporta fluidos e gases.
| Ponto | Tubo | Cano |
|---|
| Especificado por | Diâmetro exterior exato mais espessura de parede | Diâmetro nominal mais schedule |
| Tolerância | Mais apertada, tipicamente 10 por cento na parede | Baseada no schedule, mais folgada no diâmetro interior |
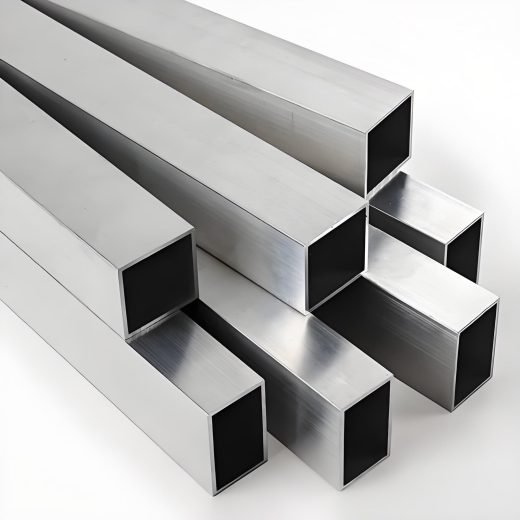
| Forma | Redonda, quadrada, retangular, oval, à medida | Apenas redonda |
| Utilização principal | Estrutural, permutadores de calor, estruturas de precisão, corrimãos | Transporte de fluidos e gases, tubagem de pressão |
A armadilha prática: um cano de 2 inch tem na realidade 2.375 inch de diâmetro exterior. Um tubo encomendado como 2.000 inch de diâmetro exterior não encaixa numa flange de cano de 2 inch. Envie a norma com o pedido, ASTM B221 para tubo ou ASTM B241 para cano, e a ambiguidade desaparece antes de o pedido ser colocado.
Três Processos de Fabrico e o que Cada Um Lhe Oferece
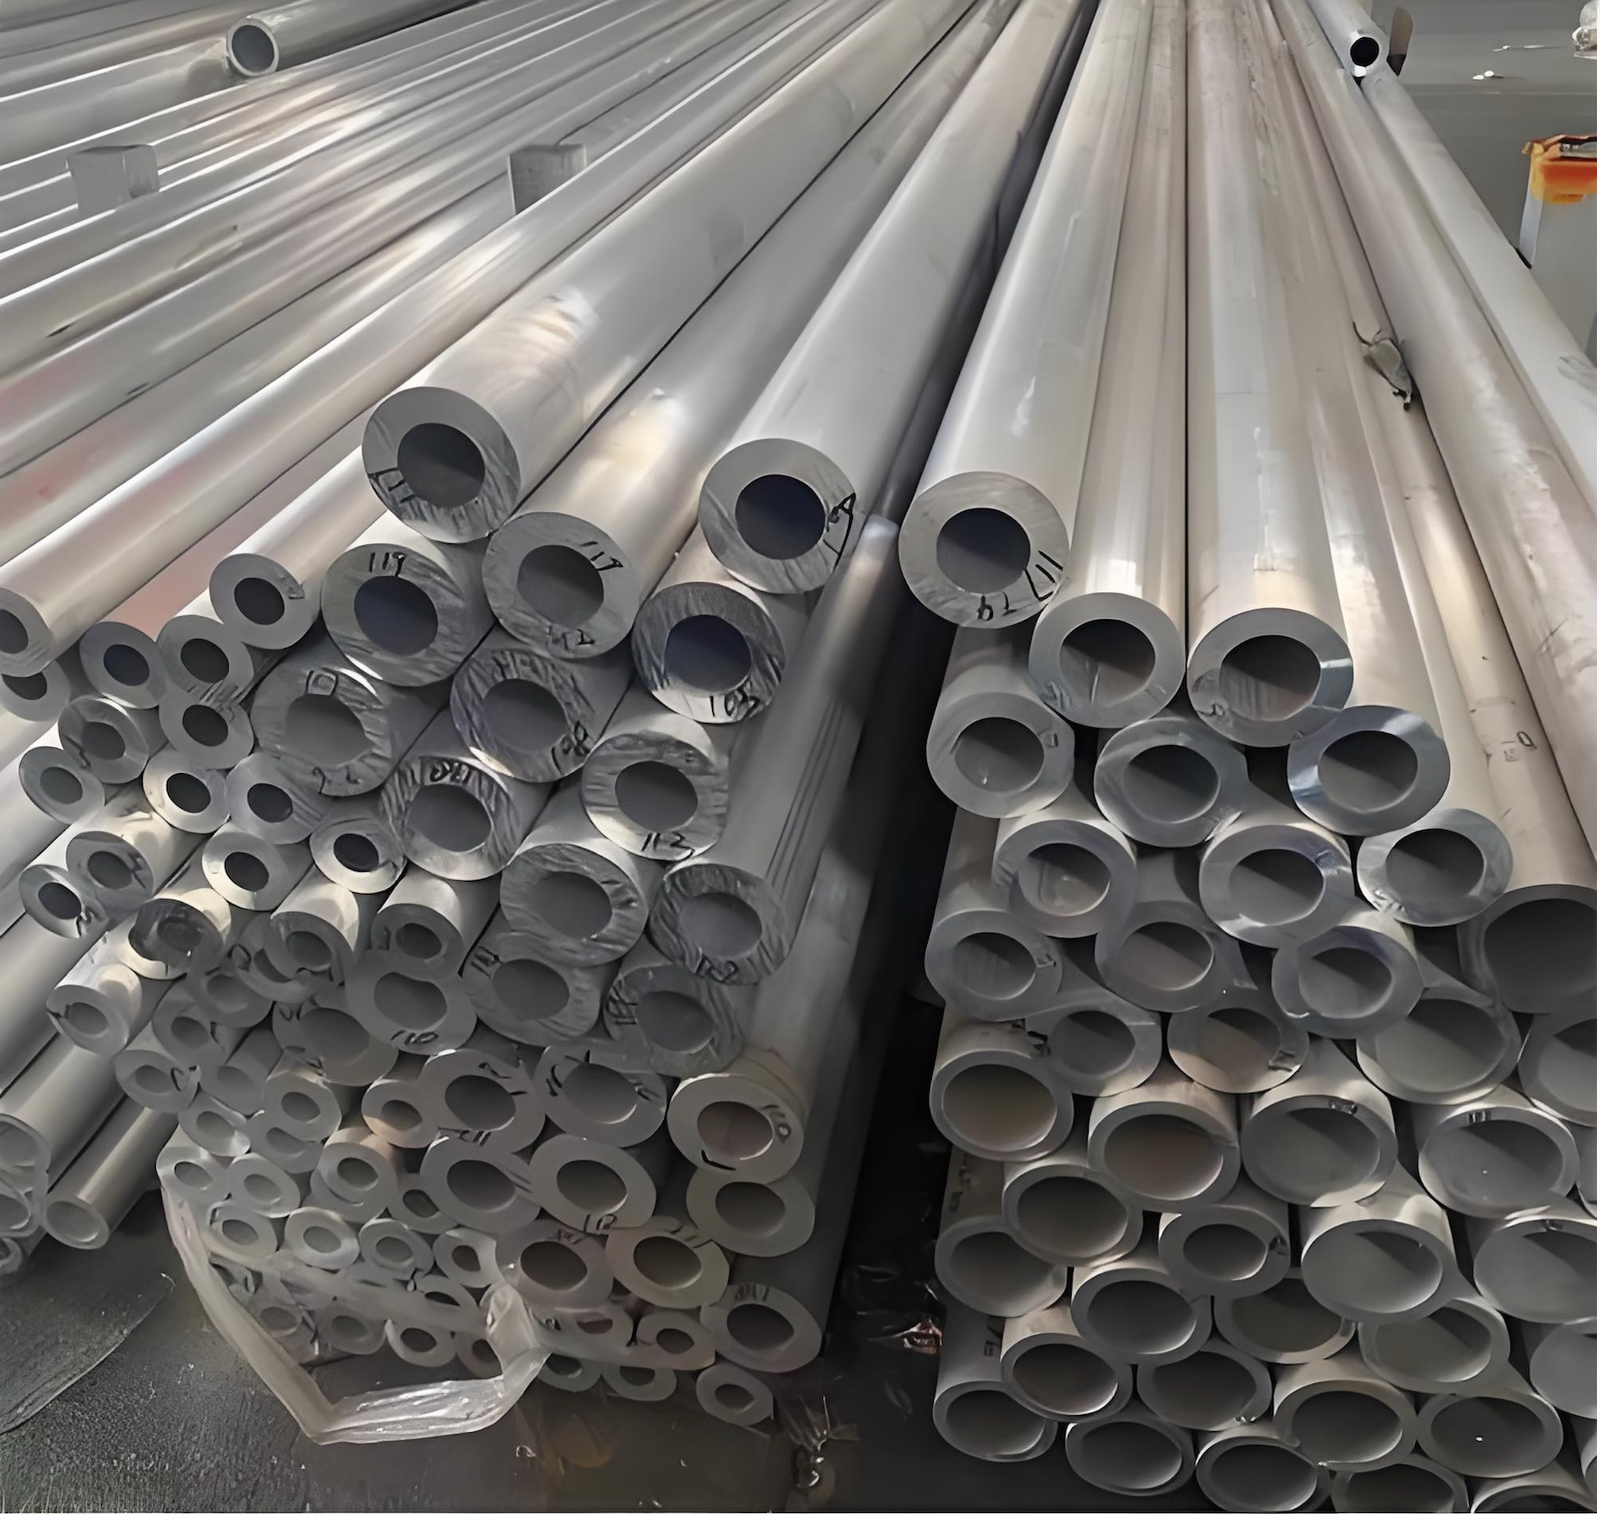
- Tubo extrudido sem costura. Um bilete aquecido é prensado através de um molde em torno de um mandril fixo ou flutuante, de modo que o metal se solda a si próprio à saída e não deixa costura longitudinal. A estrutura de grão é uniforme em torno da circunferência, a concentricidade é excelente e a capacidade de pressão é a mais elevada das três. Este é o processo para linhas hidráulicas, tubo pneumático de alta pressão, elementos de permutadores de calor e elementos estruturais críticos.
- Tubo soldado (ERW). A chapa é perfilada por rolos num cilindro e soldada ao longo da costura longitudinal, sendo o cordão normalmente removido por dentro e por fora. É o processo mais económico, sobretudo acima de cerca de 100 mm de diâmetro exterior. A costura de soldadura é metalurgicamente distinta do metal base, pelo que o ERW deve ficar reservado a corrimãos, mobiliário, tubo estrutural e linhas de fluidos de baixa pressão.
- Tubo estirado sobre mandril (DOM). O tubo soldado é estirado a frio sobre um mandril, o que endurece por deformação a parede, refina o grão e aperta substancialmente as dimensões. O resultado é um diâmetro interior e exterior de precisão, uma superfície mais lisa e propriedades mecânicas superiores às do produto tal como soldado. O DOM é a especificação para tubo de cilindros hidráulicos e pneumáticos e para veios de precisão.
Uma regra determina a escolha quando está envolvida conformação: se o tubo for dobrado, flangeado ou reduzido por estampagem, especifique sem costura ou DOM. A costura de soldadura do tubo ERW tende a fissurar ou a adelgaçar-se no exterior de uma dobra apertada. Se o ERW for inevitável, mantenha a costura sobre o eixo neutro da dobra para reduzir o risco de fissura.
Seleção da Liga em Função da Aplicação
O 6061-T6 é o cavalo de batalha estrutural, com uma tensão de cedência mínima de 240 MPa e uma resistência à tração de 260 MPa; solda e maquina bem e é o valor predefinido para estruturas, corrimãos, chassis de máquinas e equipamento de transporte. A soldadura reduz a zona afetada pelo calor para cerca de 60 a 70 por cento da resistência do T6, pelo que as montagens soldadas necessitam de uma margem de projeto. O 6063-T5, com 110 MPa de cedência e 160 MPa de resistência à tração, extruda com facilidade e recebe o acabamento anodizado mais brilhante, o que o torna adequado a tubo arquitetónico visível, rega, linhas de condensados e perfis decorativos.
O 7075-T6 é a liga mais resistente de uso comercial corrente, com cedência de cerca de 503 MPa e resistência à tração de cerca de 572 MPa, e está reservado a aplicações em que o peso é crítico, como componentes de desporto motorizado e aeroespaciais. A sua resistência à corrosão é fraca e não se solda de forma convencional, pelo que é a resposta errada perto de água salgada ou numa montagem soldada. O 5052 e o 5083 são ligas marítimas não endurecíveis termicamente, com excelente resistência à água salgada e a produtos químicos, e o 5083-H116 atinge cerca de 215 MPa de cedência. O 3003-O é a tubagem estirada clássica para refrigeração, ar condicionado e transporte de fluidos a baixa pressão: baixa resistência, excelente conformabilidade, brasada em coletores e dobrada em serpentinas.
Limites de Pressão, Fadiga e Dobragem
Para tubo de parede fina sob pressão interna, utilize a relação de tensão circunferencial P = (2 x S x t) / D, em que S é a tensão admissível, t é a espessura nominal da parede e D é o diâmetro exterior. Considere um tubo 6061-T6 com 50 mm de diâmetro exterior e 3 mm de parede, uma cedência de 240 MPa e um fator de segurança de 4: a pressão de trabalho admissível resulta em aproximadamente 7.2 MPa, com rutura na cedência em cerca de 28.8 MPa. Utilize um fator de segurança de 3 a 4 para serviço cíclico ou incerto e um fator de 2 apenas para serviço estático e bem conhecido. A tubagem de pressão exige também entrega segundo a ASTM B241 e não apenas a B221.
A dobragem é a segunda verificação. Uma regra comum para a dobragem rotativa a frio por arraste é um raio mínimo de cerca de duas vezes o diâmetro exterior, e os raios até metade do diâmetro exterior exigem dobragem com mandril para evitar que a parede interior enrugue ou colapse. O estado de têmpera domina a conformabilidade: o têmpera O recozido dobra até cerca de uma vez o diâmetro e pode ser envelhecido depois, o T4 dobra até cerca de duas vezes o diâmetro, e o T6 fissura em raios apertados, pelo que não deve ser levado abaixo de cerca de três vezes o diâmetro sem mandril e provavelmente pré-aquecimento. Quando a carga cíclica é o fator determinante do projeto, o 6061-T9, que é o T6 endurecido a frio após envelhecimento, aumenta significativamente a resistência à fadiga à custa da ductilidade; dobre primeiro e envelheça para T9 depois.
Tolerâncias, Concentricidade e Documentos
Segundo a ASTM B221 e a EN 754-7, o diâmetro exterior mantém-se dentro de ±0.10 a 0.25 mm consoante o tamanho, a espessura de parede dentro de ±10 por cento do nominal, a circularidade dentro de 1 por cento do diâmetro exterior ou melhor, e a retidão dentro de 0.8 mm por 1,000 mm. Os cortes padrão mantêm-se dentro de ±1 a 5 mm e os cortes de precisão dentro de ±0.1 a 0.5 mm. A concentricidade é onde o tubo mais difere do perfil em L ou da barra chata: o tubo extrudido sem costura mantém cerca de 5 por cento de variação de parede em torno da circunferência e o tubo DOM cerca de 2 por cento. Para um ajustamento prensado num coletor ou num apoio de precisão, especifique a concentricidade de que necessita em vez de assumir que o valor predefinido é suficientemente apertado.
Cada encomenda é expedida com um certificado de ensaio de fábrica segundo a EN 10204 3.1, que inclui as propriedades mecânicas medidas, a composição química e os registos dimensionais, emitido segundo a ASTM B210, B221, B241 ou EN 754 conforme o projeto exigir. Os acabamentos incluem acabamento de fábrica, anodização em AA10, AA15 ou AA20 para corrimãos visíveis, revestimento em pó a 60 micrómetros e acima, e PVDF para locais com elevada exposição a UV ou costeiros. A quantidade mínima de encomenda é de 500 kg, e as barras padrão são fornecidas em comprimentos de 6 m, embrulhadas em papel kraft.

 Perfis de Alumínio Standard