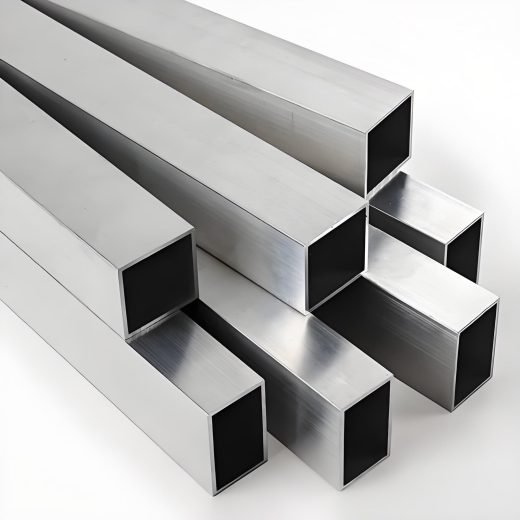
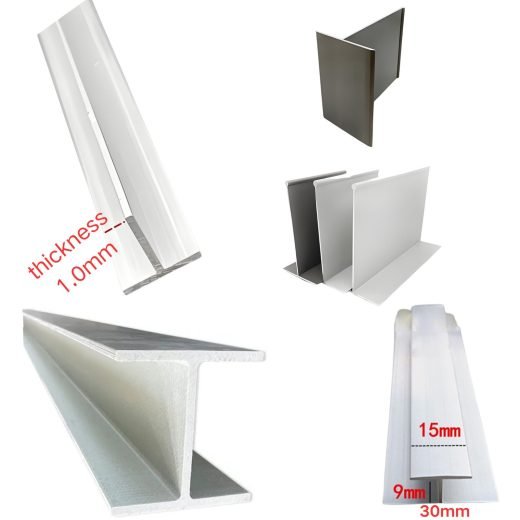
أنبوب أم ماسورة؟ حدِّد المنتج الصحيح أولاً
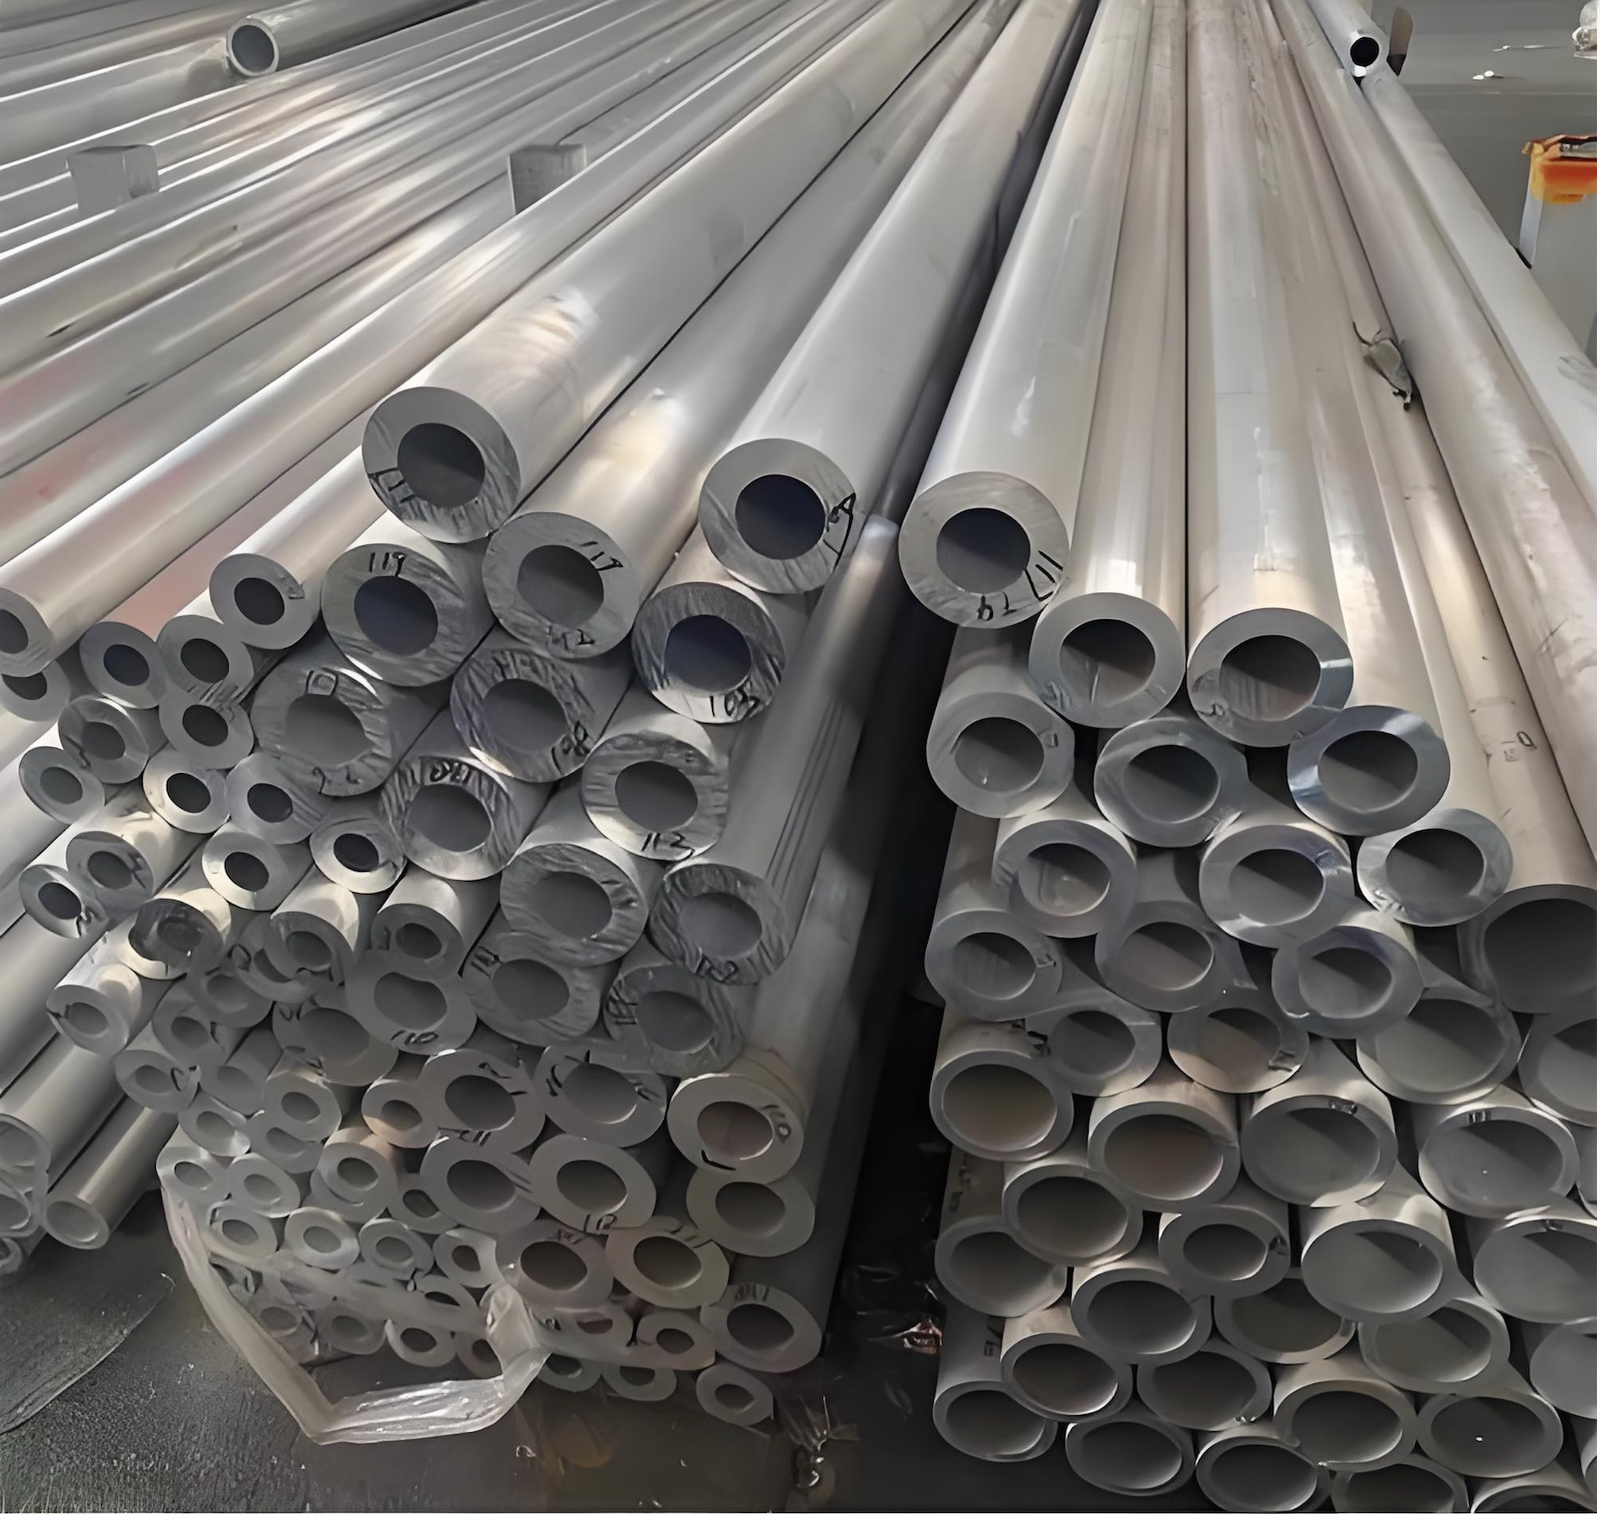
تصف الكلمتان أسطوانة مجوفة، والخلط بينهما يكلّف المشروع أسابيع من الوصلات التي لن تستقر في مكانها. يُحدَّد الأنبوب بقطره الخارجي الدقيق وسماكة جداره، ومعاييره ASTM B210 وB221 وB345 للأنبوب المبثوق. أما الماسورة فتُحدَّد بحجم الماسورة الاسمي والجدول، وفق ASTM B241 أو B429، وهي تنقل السوائل والغازات.
| النقطة | الأنبوب | الماسورة |
|---|
| يُحدَّد بواسطة | القطر الخارجي الدقيق مع سماكة الجدار | حجم الماسورة الاسمي مع الجدول |
| التفاوت | أضيق، عادةً 10 بالمئة على الجدار | قائم على الجدول، أوسع على التجويف |
| الشكل | مستدير، مربع، مستطيل، بيضاوي، مخصص | مستدير فقط |
| الاستخدام الأساسي | إنشائي، مبادلات حرارية، إطارات دقيقة، درابزينات | نقل السوائل والغازات، أنابيب الضغط |
الفخ العملي: الماسورة 2 inch قطرها الخارجي في الواقع 2.375 inch. والأنبوب المطلوب بقطر خارجي 2.000 inch لن يناسب شفة ماسورة 2 inch. أرسل المعيار مع الطلب، ASTM B221 للأنبوب أو ASTM B241 للماسورة، وسيختفي الغموض قبل وضع الطلب.
ثلاثة مسارات تصنيع وما يمنحك كل منها
- أنبوب مبثوق عديم اللحام. تُضغط قطعة أولية مسخّنة عبر قالب حول مغزل ثابت أو عائم، فيلتحم المعدن بنفسه أثناء خروجه ولا يترك خط لحام طولي. وتكون البنية الحبيبية منتظمة حول المحيط، والتمركز ممتازاً، وقدرة تحمل الضغط الأعلى بين الثلاثة. وهذا هو المسار للخطوط الهيدروليكية وأنابيب الهواء المضغوط عالية الضغط وعناصر المبادلات الحرارية والأعضاء الإنشائية الحرجة.
- الأنبوب الملحوم (ERW). تُشكَّل الشريحة بالدلفنة إلى أسطوانة وتُلحم على طول خط اللحام الطولي، مع كشط الحبة عادةً من الداخل والخارج. وهو المسار الاقتصادي، خاصةً فوق نحو 100 mm للقطر الخارجي. ويختلف خط اللحام ميتالورجياً عن المعدن الأساسي، لذا يُفضَّل قصر ERW على الدرابزينات والأثاث والأنابيب الإنشائية وخطوط السوائل منخفضة الضغط.
- الأنبوب المسحوب على مغزل (DOM). يُسحب الأنبوب الملحوم على البارد فوق مغزل، مما يقسّي الجدار بالتشكيل البارد ويُنقّي الحبيبات ويضبط الأبعاد بشكل كبير. والنتيجة تجويف وقطر خارجي دقيقان وسطح أكثر نعومة وخصائص ميكانيكية أعلى من المنتج الملحوم. وDOM هو المواصفة لمواسير الأسطوانات الهيدروليكية والهوائية والأعمدة الدقيقة.
تحكم قاعدة واحدة الاختيار حيثما يلزم التشكيل: إذا كان الأنبوب سيُثنى أو يُوسَّع أو يُطرَق، فحدِّد عديم اللحام أو DOM. فخط لحام أنبوب ERW يميل إلى التشقق أو الترقّق على الوجه الخارجي للثنية الضيقة. وإذا كان ERW لا مفرّ منه، فأبقِ اللحام على المحور المحايد للثنية لتقليل خطر التشقق.
اختيار السبيكة حسب الخدمة
تُعد 6061-T6 حصان العمل الإنشائي بحد أدنى للخضوع 240 MPa وشد 260 MPa؛ فهي تُلحم وتُشغَّل جيداً وهي الافتراضية للإطارات والدرابزينات وإطارات الآلات ومعدات النقل. ويخفض اللحام منطقة التأثر الحراري إلى نحو 60 إلى 70 بالمئة من مقاومة T6، لذا تحتاج الأجزاء الملحومة إلى هامش تصميمي. أما 6063-T5، عند خضوع 110 MPa وشد 160 MPa، فتُبثَق بنظافة وتأخذ أنصع تشطيب مؤنود، ما يناسب الأنابيب المعمارية الظاهرة والريّ وخطوط التكثيف والزخارف.
أما 7075-T6 فهي أقوى سبيكة قيد الاستخدام التجاري الشائع، بخضوع نحو 503 MPa وشد نحو 572 MPa، وهي مخصصة للأعمال الحرجة بالوزن مثل مكونات رياضة السيارات والفضاء. ومقاومتها للتآكل ضعيفة ولا تُلحم بالطرق التقليدية، لذا فهي الخيار الخاطئ قرب مياه البحر أو في جزء ملحوم. و5052 و5083 سبائك بحرية غير قابلة للمعالجة الحرارية بمقاومة ممتازة لمياه البحر والمواد الكيميائية، وتصل 5083-H116 إلى نحو 215 MPa خضوع. و3003-O هي الأنابيب المسحوبة الكلاسيكية للتبريد وتكييف الهواء ونقل السوائل منخفضة الضغط: مقاومة منخفضة وقابلية تشكيل ممتازة، تُلحَم بالنحاس في المجمعات وتُثنى إلى ملفات.
حدود الضغط والإجهاد الدوري والانحناء
للأنبوب رقيق الجدار تحت ضغط داخلي، استخدم علاقة إجهاد الطوق P = (2 x S x t) / D، حيث S الإجهاد المسموح به، وt سماكة الجدار الاسمية، وD القطر الخارجي. خذ أنبوب 6061-T6 بقطر خارجي 50 mm وجدار 3 mm وخضوع 240 MPa ومعامل أمان 4: يخرج ضغط العمل المسموح به نحو 7.2 MPa، مع انفجار عند الخضوع نحو 28.8 MPa. استخدم معامل أمان من 3 إلى 4 للخدمة الدورية أو غير المؤكدة، ومعامل 2 فقط للخدمة الساكنة المفهومة جيداً. كما تحتاج أنابيب الضغط إلى التوريد وفق ASTM B241 بدلاً من B221 وحده.
الانحناء هو الفحص الثاني. القاعدة الشائعة للثني الدوّار البارد بالسحب هي نصف قطر أدنى نحو ضعفَي القطر الخارجي، وتتطلب أنصاف الأقطار حتى نصف القطر الخارجي ثنيّاً بمغزل لمنع تجعّد الجدار الداخلي أو انهياره. ويحكم التصلّب قابلية التشكيل: فالطور O المُلدَّن يُثنى إلى نحو ضعف القطر ويمكن تعتيقه بعد ذلك، وT4 يُثنى إلى نحو ضعفَي القطر، وT6 يتشقق عند أنصاف الأقطار الضيقة لذا لا ينبغي النزول به دون نحو ثلاثة أضعاف القطر بدون مغزل وربما تسخين مسبق. وحيث يكون التحميل الدوري محرّك التصميم، فإن 6061-T9، وهو T6 مُشغَّل على البارد بعد التعتيق، يرفع مقاومة الكلال بشكل كبير على حساب المطيلية؛ فاثنِ أولاً ثم عتّق إلى T9 بعد ذلك.
التفاوتات والتمركز والمستندات
وفق ASTM B221 وEN 754-7، يُضبط القطر الخارجي على زائد أو ناقص 0.10 إلى 0.25 mm حسب المقاس، وسماكة الجدار على زائد أو ناقص 10 بالمئة من الاسمي، والاستدارة على 1 بالمئة من القطر الخارجي أو أفضل، والاستقامة على 0.8 mm لكل 1,000 mm. وتضبط القطعات القياسية زائد أو ناقص 1 إلى 5 mm والقطعات الدقيقة زائد أو ناقص 0.1 إلى 0.5 mm. والتمركز هو الموضع الذي يختلف فيه الأنبوب أكثر ما يختلف عن المقطع الزاوي أو القضيب المسطح: فالأنبوب المبثوق عديم اللحام يحافظ على نحو 5 بالمئة تباين في الجدار حول المحيط، وأنبوب DOM نحو 2 بالمئة. وللتركيب بالضغط في مجمّع أو بروز دقيق، حدِّد التمركز الذي تحتاجه بدلاً من افتراض أن الافتراضي ضيق بما يكفي.
تُشحن كل طلبية مع شهادة اختبار المصنع وفق EN 10204 3.1 تحمل الخصائص الميكانيكية المقيسة والتركيب الكيميائي وسجلات الأبعاد، صادرة وفق ASTM B210 أو B221 أو B241 أو EN 754 حسب ما يتطلبه المشروع. وتشمل التشطيبات تشطيب المصنع والأنودة عند AA10 أو AA15 أو AA20 للدرابزينات الظاهرة والطلاء بالمسحوق عند 60 ميكرومتر وأكثر، وPVDF للمواقع عالية الأشعة فوق البنفسجية أو الساحلية. الحد الأدنى لكمية الطلب 500 kg، وتُورَّد القضبان القياسية بأطوال 6 m ملفوفة بورق بني.

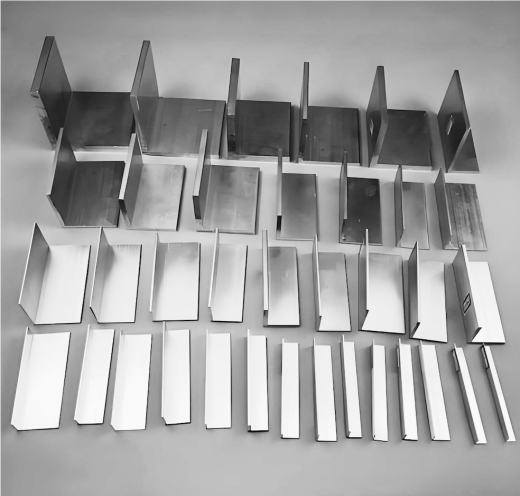 أشكال الألومنيوم القياسية