
Carters moteur extrudés ou moulés sous pression : le guide de choix de l'ingénieur
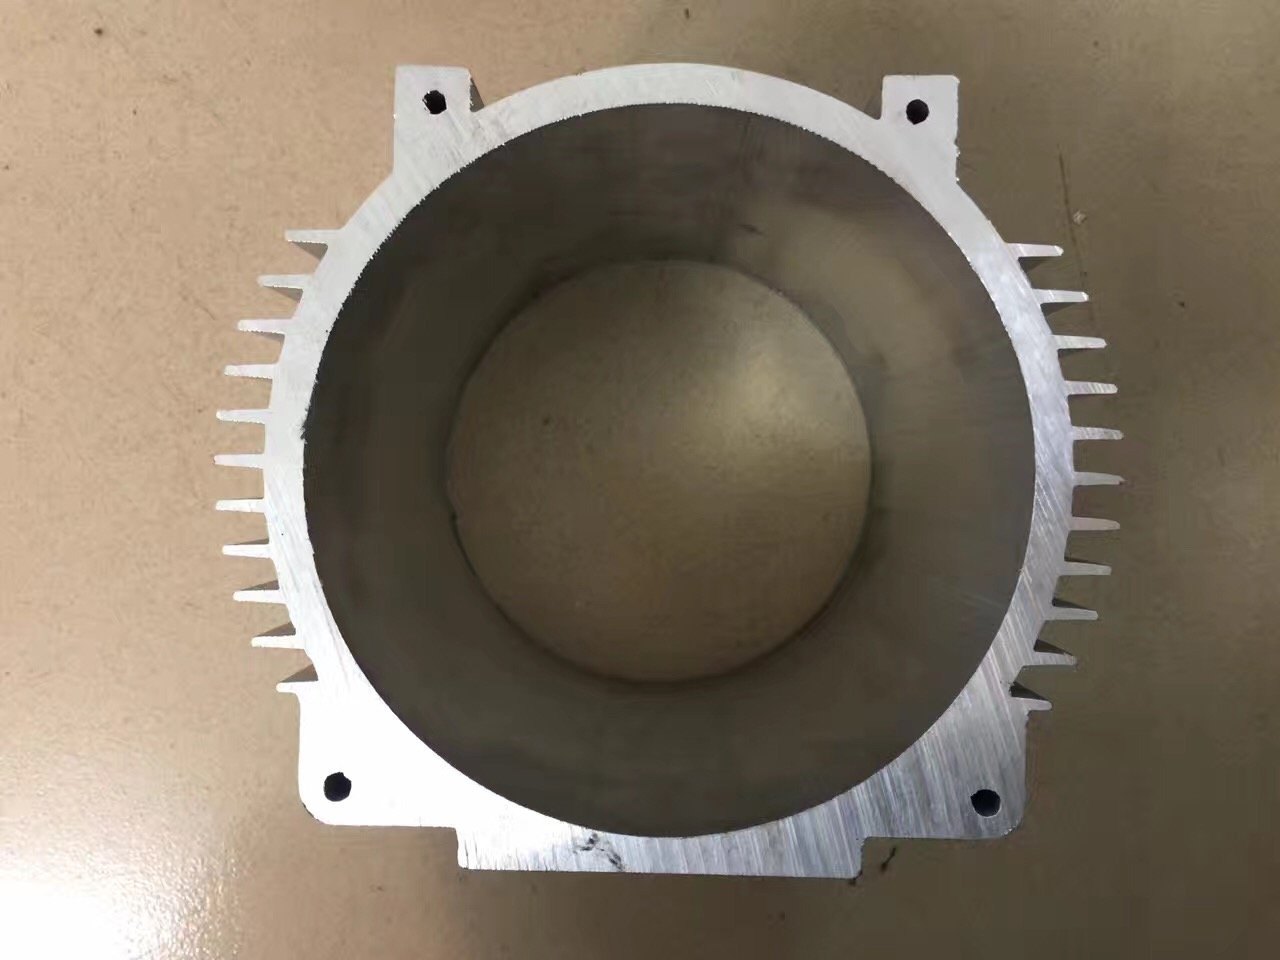
L'extrusion offre un métal dense et soudable avec des ailettes hautes ; le moulage sous pression offre des bossages complexes et une forme quasi finale. Comparaison pratique des performances thermiques, de la porosité, du coût d'outillage, des délais et de la finition pour les carters moteur et servomoteur.
Deux procédés, deux séries de compromis
Lorsque vous spécifiez un carter moteur en aluminium, la première bifurcation n'est ni l'alliage ni la finition de surface, mais le procédé de fabrication. L'extrusion et le moulage sous pression produisent tous deux des enveloppes en aluminium, et c'est à peu près là que s'arrête la similitude. Ils diffèrent par les formes réalisables, par ce que le matériau peut faire sur les plans thermique et structurel, par ce que vous payez d'avance et par la vitesse à laquelle vous pouvez itérer.
L'extrusion pousse une billette d'aluminium chauffée à travers l'ouverture d'une filière profilée sous haute pression. Le profilé sort sous forme d'une longueur continue à section constante ; vous le coupez à la longueur du carter puis usinez l'alésage, les épaulements, les faces d'extrémité et les trous de fixation. Le moulage sous pression injecte de l'aluminium en fusion dans un moule en acier réutilisable sous haute pression, remplissant toute la cavité en quelques secondes pour produire une pièce quasi finie à géométrie externe complexe. L'expression clé est section constante : l'extrusion la fournit, le moulage sous pression n'en a pas besoin.
Performances thermiques : l'avantage de l'extrusion
La chaleur tue les moteurs, et un carter qui retire quelques degrés à la température des bobinages peut ajouter des années de durée de vie à l'isolation.
La densité du matériau compte
L'aluminium extrudé est un matériau corroyé, travaillé à chaud à partir d'une billette de coulée, ce qui affine la structure des grains et ferme les vides internes. L'aluminium moulé sous pression se solidifie à partir de l'état liquide en quelques secondes ; même avec assistance sous vide, il présente une porosité gazeuse microscopique répartie dans la paroi. Ces vides isolent. En pratique, un carter extrudé en 6063 conduit la chaleur environ 10 à 20 % plus efficacement à travers la paroi qu'une même épaisseur de paroi en A380 moulé sous pression.
Flexibilité de la géométrie des ailettes
Avec l'extrusion, la hauteur, l'épaisseur, le pas et la dépouille des ailettes sont intégrés à la filière. Vous pouvez disposer des ailettes à rapport d'aspect élevé sur tout le périmètre, exactement la géométrie avec laquelle un moule de fonderie sous pression a du mal, car le métal se fige avant d'atteindre la pointe de l'ailette. Pour un refroidissement par convection naturelle à haute densité, l'extrusion est la référence, et ce n'est pas un hasard. Le moulage sous pression peut intégrer des ailettes, mais elles sont plus courtes, plus épaisses et dotées de dépouilles généreuses ; et si elles se remplissent, la porosité en pointe réduit leur transfert thermique réel en dessous de la valeur modélisée.
Intégrité structurelle : porosité, étanchéité et fatigue
Les pièces moulées sous pression contiennent toujours une certaine porosité gazeuse. Pour un carter moteur, cela compte lorsque le carter fait partie d'une enceinte étanche et devient un trajet de fuite, lorsque des pattes de fixation sont soudées et que le gaz en expansion provoque un soufflage, et sous vibrations ou cyclage thermique, où la porosité agit comme un concentrateur de contraintes. Le moulage sous pression à haute pression réduit la porosité sans l'éliminer ; le moulage sous vide s'en approche, mais à un coût.
Les profilés extrudés sont par nature exempts de pores. La soudabilité est excellente : un extrudé 6061-T6 se soude proprement, tandis que souder un carter A380 moulé sous pression est un pari. Pour les moteurs de traction de VE ou toute conception où le carter est un élément structurel, ce seul facteur peut décider du procédé.
La résistance et la ductilité diffèrent tant par leur nature que par leur amplitude. L'A380 moulé sous pression a une résistance à la traction respectable, d'environ 324 MPa, mais un allongement très faible, généralement inférieur à 4 %. L'extrudé 6061-T6 offre une résistance à la traction d'environ 290 MPa avec un allongement de 8 à 10 % : il se plie avant de rompre. Dans un moteur soumis à des charges de choc, à des vibrations ou à des contraintes de dilatation thermique, cette marge de ductilité compte.
Liberté de conception : là où le moulage sous pression gagne
- Géométrie externe complexe - brides de fixation avec bossages épais sur deux côtés, boîtier de connecteur intégré et nervures de renfort asymétriques, le tout formé en une seule opération. L'extrusion ne peut pas produire d'éléments latéraux ; ils doivent être usinés dans la masse ou vissés.
- Contre-dépouilles et éléments partiels - les filières d'extrusion peuvent créer des cannelures internes, des bossages taraudés et des alésages nervurés tant qu'ils courent sur toute la longueur du profilé. Le moulage sous pression peut former des poches de profondeur partielle, des trous latéraux et des renfoncements qui ne traversent pas toute la pièce.
- Variabilité d'épaisseur de paroi - le moulage sous pression gère beaucoup plus élégamment une paroi de 2 mm à côté d'un bossage de 10 mm que l'extrusion, même s'il faut maîtriser le retrait de solidification.
- La solution de contournement par extrusion - extrudez une ébauche à paroi plus épaisse et usinez la matière pour créer des poches, des gorges et des éléments de fixation. Cela ajoute une étape, mais conserve les avantages thermiques et structurels tout en ajoutant de la complexité géométrique.
Coût d'outillage, délais et vitesse d'itération
| Facteur | Extrusion | Moulage sous pression |
|---|---|---|
| Coût d'outillage | Plus faible, quelques milliers | Plus élevé, souvent d'un ordre de grandeur de plus |
| Délai jusqu'aux premiers échantillons | Quelques semaines | Deux à trois fois plus long |
| Quantité de commande pour démarrer | Quelques centaines de kilogrammes | Plusieurs centaines à un millier de pièces |
| Modification de conception | Modifier la filière à coût modique | La modification du moule est limitée et coûteuse |
| Risque d'itération | Faible : ajuster le profilé et relancer | Élevé : un moule erroné coûte à nouveau tout le budget d'outillage |
Si vous prévoyez deux ou trois révisions de carter pendant le prototypage, l'extrusion fait gagner des semaines et de l'argent à chaque étape : la filière est un simple disque en acier percé d'une ouverture profilée. Le moulage sous pression est rentable une fois la conception figée et les volumes suffisamment élevés pour que la réduction de l'usinage par pièce compense l'investissement du moule.
Précision dimensionnelle et post-traitement
Les deux procédés nécessitent un usinage secondaire, mais l'ébauche de départ est différente. L'extrusion fournit une ébauche très régulière : l'épaisseur de paroi, la rectitude et la section sont étroitement maîtrisées, car l'ouverture de la filière change à peine au cours d'une série, et aucune contrainte de solidification rapide n'est piégée dans le matériau. Une circularité d'alésage de 0,05 mm ou mieux s'obtient sans difficulté avec un usinage approprié, et une circularité plus fine est possible par rodage.
Le moulage sous pression part d'une forme plus proche du net, donc vous usinez moins, mais le procédé ajoute de la variabilité : bavures de plan de joint, dépouilles et déformation au refroidissement. Les montages d'usinage doivent compenser, ce qui ralentit les temps de cycle, et les alésages de palier critiques portent une surépaisseur de matière pour nettoyer la porosité de surface.
La finition de surface découle de la même différence. Les surfaces extrudées sont denses et prennent magnifiquement l'anodisation : les carters servomoteur extrudés anodisés noirs sont une norme du secteur. L'anodisation d'une pièce moulée sous pression est difficile, car le silicium présent en peau et la porosité sous-jacente provoquent une décoloration et une mauvaise adhérence ; la plupart des carters moteur moulés sous pression sont donc peints, thermolaqués ou laissés bruts de moulage. Si le carter doit être anodisé, la réponse est presque toujours l'extrusion.
Comment décider
- Choisissez l'extrusion lorsque le carter est tubulaire ou prismatique à section constante, lorsque la dissipation thermique exige des ailettes hautes ou denses, lorsqu'une finition anodisée est requise, lorsque le carter peut être soudé ou doit être étanche, ou lorsque vous prototypiez et prévoyez des modifications de conception.
- Choisissez le moulage sous pression lorsque le carter présente une géométrie externe complexe coûteuse à usiner, lorsque les volumes annuels sont élevés et la conception figée, lorsque des éléments doivent varier sur la longueur du carter, ou lorsqu'une finition peinte est acceptable.
- Envisagez l'hybride : un tube de corps extrudé pour les performances thermiques et structurelles, avec des flasques moulées sous pression ou usinées CNC et des pattes de fixation vissées ou soudées par friction-malaxage. Ce n'est pas toujours l'option la moins chère, mais pour les servomoteurs à haute densité de puissance, c'est souvent la plus performante.
L'essentiel
Pour les carters tubulaires à ailettes qui dominent l'univers des servomoteurs et des moteurs pas à pas, l'extrusion est la solution par défaut : supérieure sur le plan thermique, dimensionnellement stable et nettement moins chère à prototyper. Le moulage sous pression s'impose lorsque la forme devient trop complexe pour une section constante et que les volumes justifient l'outillage. Envoyez-nous la section ou le modèle 3D pour une revue DFM ainsi que les coûts d'outillage d'extrusion et de pièce.
Avis clients
Pas encore d'avis — soyez le premier à en donner un Carters moteur extrudés ou moulés sous pression : le guide de choix de l'ingénieur.
Rédiger un avis
Les avis sont lus par notre équipe avant d'être publiés ici, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture
 Knowledge
Codes SH et antidumping des profilés en aluminium : ce qui détermine vos droits
Les profilés en aluminium relèvent de trois positions, et celle que vous déclarez détermine si le droit antidumping s'applique. Un guide…
Lire l'article arrow_forward Knowledge
Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF
L'anodisation, le thermolaquage, le PVDF, l'électrophorèse, le faux bois et les finitions mécaniques sont spécifiés par des normes…
Lire l'article arrow_forward Knowledge
7075, 7050 et 7005 : quand le 6061 ne suffit plus
La famille 7xxx est l'aluminium extrudable le plus résistant, atteignant environ 572 MPa en 7075-T6. Ce qu'apportent le 7050 et le 7005…
Lire l'article arrow_forward