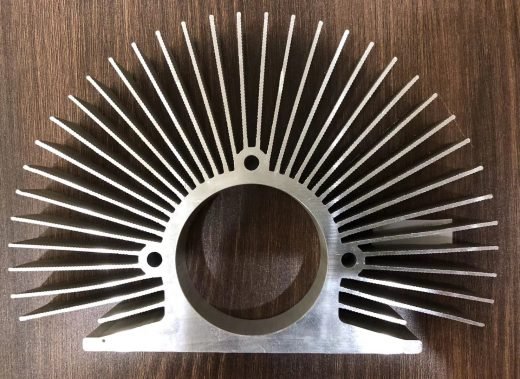
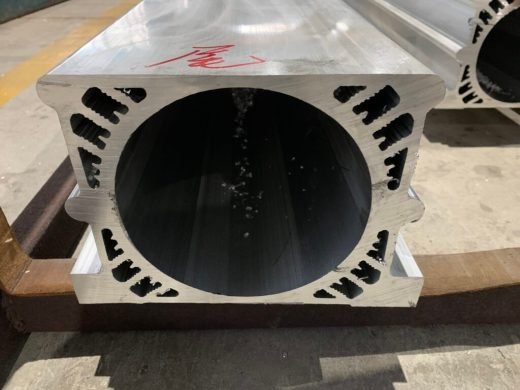
Dissipateurs extrudés pour le refroidissement haute puissance des serveurs IA et des GPU
Le refroidissement des accélérateurs IA a cessé d’être un problème classique de dissipateur depuis quelques générations. La puissance par boîtier a pratiquement doublé deux fois depuis les premiers accélérateurs de classe serveur, une même carte GPU peut désormais porter deux ou quatre boîtiers avec une pile HBM à côté de chaque die, et le régulateur de tension ajoute ses propres pertes. La pièce que nos clients nous demandent d’extruder n’est plus un bloc à ailettes avec un ventilateur devant. C’est soit un empilement d’ailettes à fort rapport d’élancement, soit un diffuseur thermique qui doit déplacer la chaleur latéralement avant de l’évacuer, soit un corps à canaux pour le liquide de refroidissement.
Linkedalu Metal Group Co., Ltd extrude des dissipateurs pour des programmes de serveurs IA, GPU et HPC selon trois voies — extrusion directe, rasage CNC et plaques froides soudées par friction-malaxage — et usine l’interface de puce en interne. La conception de filière, l’extrusion, la finition et la fabrication sont réunies dans une seule usine à Foshan, dans le Guangdong : 26 presses d’extrusion, 100 000 tonnes par an, livraisons vers plus de 50 pays depuis 2005.
Ce que la forte densité de puissance change dans l’extrusion
Nous ne publions pas de spécifications d’accélérateurs. La puissance par boîtier, la surface de die et les cartes de points chauds changent à chaque génération, et ce sont vos données d’entrée de conception, pas notre produit — nous travaillons à partir du chiffre que vous nous envoyez et du mode de refroidissement que vous avez retenu.
Trois choses sont vraies pour chaque dispositif haute puissance que nous extrudons, et c’est ce qui en fait un travail différent d’un dissipateur de 50 W.
La chaleur entre par une petite surface. La puissance est dissipée sur une surface de die mesurée en centaines de millimètres carrés, et non répartie sur toute la semelle du dissipateur. La semelle doit donc étaler la chaleur latéralement avant que les ailettes puissent l’évacuer, ce qui place l’épaisseur de semelle et la résistance d’étalement avant le nombre d’ailettes dans la liste des variables fixées par l’ingénieur filière.
Le refroidissement par air a un plafond pratique par dispositif. Environ 700 W par boîtier est le seuil où l’air cesse d’être la réponse économique dans un châssis monté en rack — la surface d’ailettes et le débit volumétrique nécessaires pour évacuer la chaleur commencent à dépasser ce que les ventilateurs du châssis et la pièce peuvent fournir. Au-delà, le liquide vient jusqu’à la puce, et la pièce extrudée passe d’un empilement d’ailettes à un corps de plaque froide à canaux.
Le châssis fixe l’enveloppe et la boucle fixe le budget de pression. Le calcul haute densité est désormais un problème de conception mécanique de boucle liquide. Une plaque froide est un composant de cette boucle avec une tolérance de perte de charge, et la section extrudée est l’endroit où cette tolérance est soit dépensée, soit économisée.
Le plan doit donc arriver avec quatre chiffres : puissance par boîtier, empreinte du boîtier, mode de refroidissement avec son débit d’air ou son budget débit-pression disponible, et l’enveloppe mécanique. Tout ce qui en découle relève de la conception de filière.
Quand un dissipateur aluminium extrudé reste le meilleur choix
Le cuivre conduit mieux — environ 385–400 W/m·K contre 209 W/m·K pour le 6063-T5 — et reste pourtant le mauvais choix par défaut pour la plupart de ces travaux, pour trois raisons.
- La masse. L’aluminium est à 2,70 g/cm³ contre 8,96 pour le cuivre. Sur une carte déjà à ses limites de charge mécanique et de connexion, un dissipateur cuivre est souvent la pièce qui ne rentre tout simplement pas dans la spécification.
- La construction monobloc. Les ailettes, la semelle, les rainures de montage et les bossages de fixation sortent de la filière en une seule section. Il n’y a ni joint, ni résistance d’interface entre ailette et semelle, ni ligne de collage à qualifier.
- Les fonctions intégrées à l’extrusion. Les guides de carte, gorges de vissage, entretoises de carte et chemins de câblage peuvent être extrudés dans la section. Sur une carte GPU, la géométrie de montage est un problème aussi important que le problème thermique.
Le plafond de densité d’ailettes extrudées est fixé par la filière, pas par le plan que vous envoyez. À titre indicatif : épaisseur de pointe d’ailette de 0,5 mm ou plus brut d’extrusion, hauteur d’ailette jusqu’à 50 mm en standard et jusqu’à 80 mm sur filière dédiée, pas d’ailette de 2,5 mm en standard avec 1,5 mm comme minimum pratique, épaisseur de semelle de 2–20 mm, largeur de section de 10–300 mm sur les presses standard et jusqu’à 420 mm sur la grande presse. Lorsqu’une conception exige plus de surface que ces limites ne le permettent, le rasage CNC produit des ailettes de 0,2–0,4 mm, et les ailettes collées ou rapportées couvrent les très grandes sections.
Envoyez la carte thermique, pas seulement le plan
La cause la plus fréquente d’un mois perdu sur un programme thermique IA est une demande de devis qui contient un plan mais aucune spécification thermique. Un plan nous dit la forme. Il ne nous dit pas pourquoi la forme est celle-là, et sur une pièce haute puissance, la forme découle de la physique.
Ce dont nous avons besoin pour chiffrer correctement :
- puissance par boîtier, en watts, et nombre de boîtiers sur la carte ou la carte-mère
- l’empreinte du die et, lorsqu’elle est disponible, la carte des points chauds à sa surface — pas seulement la moyenne
- le matériau d’interface thermique que vous avez retenu, et sa conductivité nominale à l’épaisseur de collage
- le mode de refroidissement : air, avec le débit d’air ou la vitesse frontale disponible ; ou liquide, avec le type de caloporteur, le débit, la température d’entrée et le budget de perte de charge
- l’ambiante, la température maximale de jonction, et l’enveloppe du rack ou du châssis dans laquelle la pièce doit s’insérer
- les contraintes d’alliage, le traitement de surface et la quantité annuelle
Avec ces chiffres, l’ingénieur filière propose deux ou trois concepts de section — empilement d’ailettes extrudé, ailettes rasées, ou plaque froide à canaux — et précise ce que chacun coûte en outillage et en délai. Si une forme ne se remplit pas correctement, ou si la languette de filière entre deux ailettes ne survivra pas à la série, nous vous le disons avant que quiconque coupe de l’acier.
Ce qui contraint réellement la conception des ailettes au niveau de la filière
Le nombre d’ailettes sur un plan est un souhait ; c’est la filière qui décide de ce qui est réel. La contrainte déterminante n’est pas l’ailette mais la languette d’acier de filière entre deux ailettes. Cette languette doit résister à la pression d’extrusion sans fléchir ni casser, et plus les ailettes sont hautes, plus il y a de languette non soutenue susceptible de céder.
C’est pourquoi le pas ne peut pas être chiffré indépendamment de la hauteur d’ailette. Un empilement d’ailettes de moins de 10 mm de haut tient confortablement un pas serré de 1,5–2 mm. Poussez la hauteur à 50 mm et la géométrie exige environ 3–5 mm d’entraxe, car il y a désormais 50 mm d’acier de filière entre chaque paire d’ailettes. La règle empirique souvent répétée « l’extrusion tient le 15:1 » décrit une combinaison précise d’épaisseur de pointe et de hauteur ; ce n’est pas une autorisation générale de dessiner des ailettes de 0,5 mm hautes de 60 mm, ce qui fait 120:1 et ne s’extrudera pas.
Trois notes pratiques issues de la production :
- L’épaisseur de pointe avant le pas. Une pointe de 0,5 mm sur une ailette de 50 mm tient ; 0,3 mm non, car la pointe doit se remplir avant que le métal situé derrière ne se solidifie.
- La dépouille aide. Une ailette qui s’effile d’une racine plus épaisse vers une pointe de 0,5 mm s’extrude plus facilement qu’une ailette à faces parallèles, au prix d’un compromis thermique que vous pouvez calculer.
- Les rayons d’angle. Les angles internes vifs concentrent les contraintes dans la filière. Un petit rayon ajouté à une racine d’ailette transforme souvent une conception que nous refuserions en une conception que nous extrudons tous les jours.
L’interface de puce : planéité, rugosité et montage
La semelle est une interface thermique avant d’être une pièce de structure, et la planéité brut d’extrusion ne suffit pas pour un semiconducteur. L’extrusion laisse environ 0,2 mm d’écart pour 100 mm ; un die graphique exige un ordre de grandeur de mieux, c’est pourquoi la face de contact est fraisée CNC après extrusion. Notre standard sur ces pièces est une planéité de 0,05 mm ou mieux sur la face de puce, avec une rugosité de surface de Ra 1,6 µm ou plus fin afin que la pâte thermique s’étale uniformément au lieu de s’accumuler.
La résistance d’interface est proportionnelle à l’épaisseur de collage et inversement proportionnelle à la conductivité du matériau d’interface. À titre indicatif, avec une pâte thermique ou un pad classique, chaque 10 µm supplémentaires de collage coûtent environ 0,01–0,03 K·cm²/W. Cela semble peu jusqu’à ce que ce soit multiplié par le flux entrant dans la semelle : sur un boîtier dissipant plusieurs centaines de watts à travers une empreinte de quelques centaines de millimètres carrés, la différence entre une face de contact fraisée et une face brut d’extrusion n’est plus une erreur d’arrondi. C’est toute la raison d’être de la tolérance sur le plan.
Les fonctions de montage sont extrudées dans la section lorsque la géométrie le permet : gorges de vissage, guides de carte, entretoises. Lorsqu’un client concentre la chaleur en un point précis plutôt que de l’étaler sur la semelle, nous pouvons extruder une rainure semi-circulaire pour un caloduc dans les diamètres courants de 6 mm, 8 mm et 10 mm.
Le traitement de surface qui suit l’interface est fonctionnel, non décoratif. La face de contact de puce est normalement laissée nue — tout revêtement ajoute une couche dans le chemin thermique. Les ailettes sont anodisées en noir AA10 ou AA15 lorsque l’on recherche le rayonnement ou la résistance à la corrosion. L’anodisation dure est rarement spécifiée sur ces pièces et est chiffrée sur demande plutôt que proposée en option standard.
Refroidissement liquide : canaux extrudés et soudage par friction-malaxage
Lorsque l’air n’est plus la solution, la pièce est une plaque froide. Nous extrudons le corps comme une section à canaux de 3–8 mm internes, fermons les extrémités et assemblons le couvercle par soudage par friction-malaxage — un procédé à l’état solide qui malaxe l’aluminium en une liaison sans le faire fondre, d’où l’absence de métal d’apport, de flux et de porosité dans la zone soudée susceptible de s’ouvrir sous cyclage thermique. Les plaques froides sont dimensionnées pour une pression de service de 0,5–1,5 MPa avec une résistance à l’éclatement d’au moins 3,0 MPa, et chaque unité est éprouvée en pression à 250 kPa pendant 60 secondes, la fuite devant rester inférieure à 30 Pa.
Deux choix de conception dominent la performance d’une plaque froide de GPU :
- Canaux en serpentin ou en parallèle. Un trajet unique en serpentin est prévisible et assure un débit uniforme, au prix d’une perte de charge plus élevée. Les trajets parallèles réduisent la perte de charge mais sont vulnérables à une mauvaise répartition, si bien qu’une partie du die est sous-alimentée tandis qu’une autre est sur-refroidie. Sur une pièce dont la carte de points chauds est aussi irrégulière que celle d’un die graphique, la mauvaise répartition se traduit directement dans la température de jonction.
- Section de canal contre puissance de pompe. Une vitesse d’écoulement plus élevée améliore le coefficient de transfert thermique et coûte une perte de charge qui varie à peu près avec le carré de la vitesse. Le point de conception pratique découle de votre budget de boucle, c’est pourquoi la valeur de perte de charge figure sur notre liste de données demandées et n’est pas une option.
Indiquez-nous le caloporteur, le débit, la température d’entrée, le budget de perte de charge et la géométrie des raccords : nous proposerons une disposition de canaux avant la découpe de la filière.
Export, contrôle et documents pour les programmes de serveurs IA
Chaque commande est livrée avec un certificat de coulée conforme à GB/T 5237, EN 755-9 ou ASTM B221 portant composition chimique, caractéristiques mécaniques et relevés dimensionnels, plus un rapport de contrôle dimensionnel des fonctions usinées. La tolérance de poids d’extrusion est de ±10 %, ce qui compte sur un programme facturé au poids. La commande minimale est de 500 kg par profilé ; l’outillage de filière est chiffré pour le projet.
Pour les douanes, les profilés extrudés sont normalement classés sous le code HS 7604 et les articles en aluminium usiné généralement sous 7616.99 — mais le classement relève de la décision de votre commissionnaire en douane, pas de la nôtre, et nous fournirons les données de composition et de gamme de fabrication dont il a besoin pour le faire.
Pour les envois à destination de l’UE, notez que le régime définitif du CBAM s’applique à partir du 1er janvier 2026. Les importateurs dépassant 50 tonnes par an doivent détenir le statut de déclarant CBAM autorisé et déclarer les émissions intrinsèques par envoi. Envoyez-nous les champs de données exigés par votre déclarant et nous confirmerons, avant que vous ne passiez commande, ceux que l’usine peut fournir sur la base des relevés de production réels.
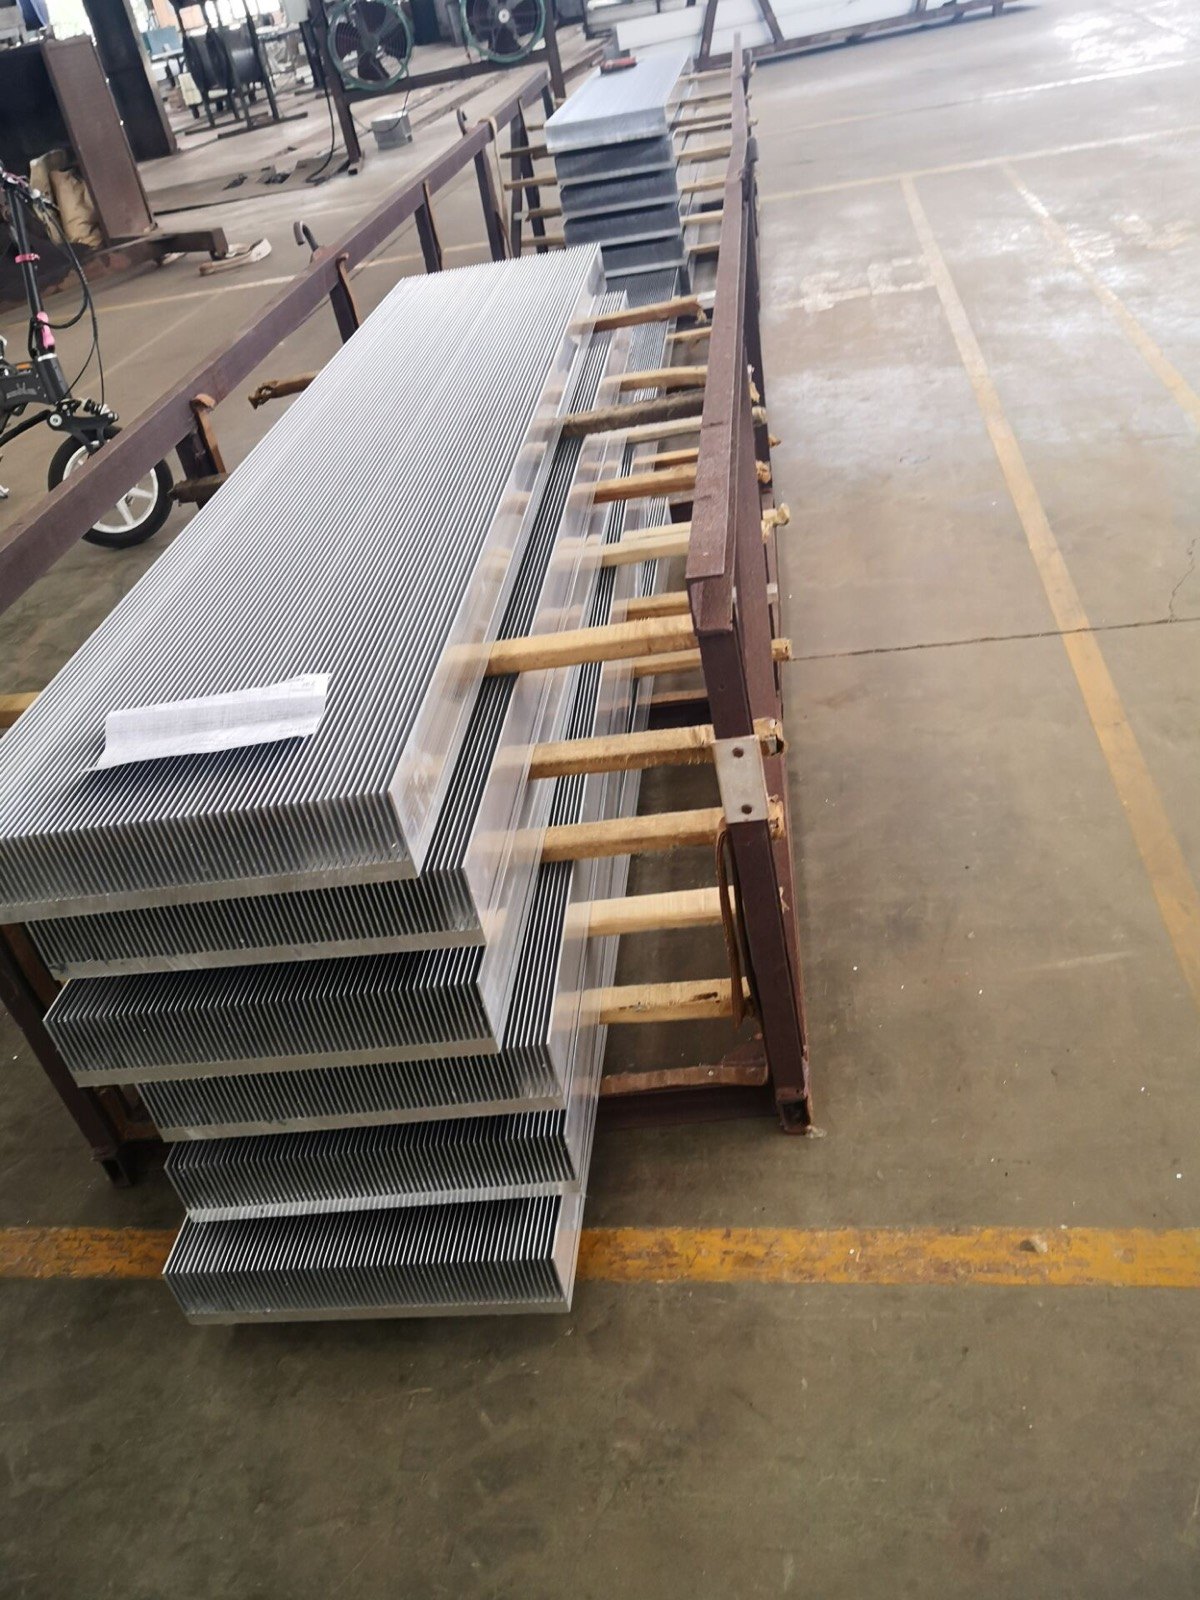
L’emballage est conçu pour les sections longues et fines : profilés intercalés, protection des chants par carton et mousse, bottes cerclées. Un conteneur de 20 pieds accepte des longueurs jusqu’à 5,85 m ; les sections de 6 m partent donc en conteneur de 40 pieds ou sont coupées à une longueur inférieure à 5,85 m — une décision pratique à arrêter au devis, car elle change à la fois le fret et le nombre d’assemblages dans l’ensemble fini. Conditions FOB Shenzhen ou Guangzhou, CIF sur demande.

 Aluminium industriel