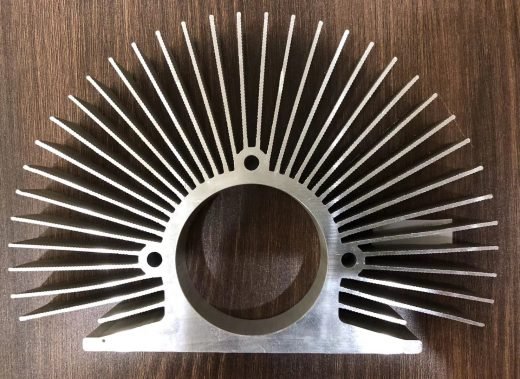
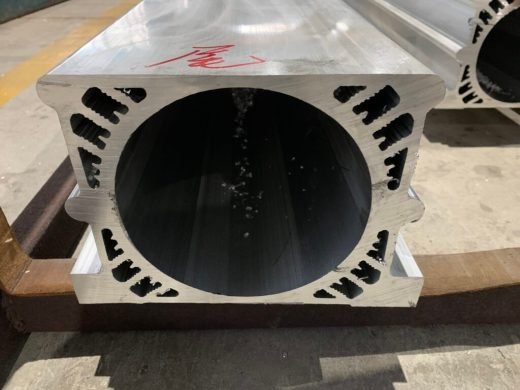
Dissipateurs extrudés sur mesure, conçus à partir de votre cahier thermique
Nous extrudons des profilés de dissipateurs aluminium à la section exacte qu’exige votre conception thermique. Vous pouvez envoyer un plan 3D, un croquis de section, ou simplement les chiffres : puissance dissipée en watts, température ambiante, température maximale de jonction et mode de refroidissement. Nos ingénieurs filière évaluent la hauteur d’ailette, le rapport entre ailettes, le pas, l’épaisseur de semelle et la tolérance au regard de ce qui est réellement extrudable en 6063-T5 à cadence de production. Si une forme ne se remplit pas correctement, ou si la languette de la filière ne survivra pas à la série, nous vous le disons avant que quiconque coupe de l’acier, et nous proposons une solution offrant la même performance thermique.
Les applications typiques incluent les lampadaires LED, les luminaires industriels à grande hauteur et les projecteurs, les onduleurs, les systèmes UPS, les variateurs de fréquence, les refroidisseurs de CPU et de GPU, et les chargeurs embarqués de véhicules électriques.
Pourquoi le 6063-T5 est l’alliage de référence
L’aluminium pur conduit mieux la chaleur, environ 230 W/m·K contre 200 W/m·K pour le 6063, mais il est trop mou. Extrudez des ailettes fines en 1050 ou 1060 : elles se replient à la sortie de la filière ou se plient dès qu’on manipule la pièce. Le 6063-T5 offre environ 85 % de la conductivité thermique avec une résistance mécanique suffisante pour fabriquer et utiliser le composant. C’est le compromis retenu par le secteur, et c’est notre standard pour les dissipateurs. Le 6061-T6 est disponible lorsque le dissipateur fait aussi office d’élément de structure ou doit être soudé, et le 6005A-T6 convient aux assemblages de châssis soudés.
Géométrie des ailettes : une capacité réelle, pas une liste de souhaits
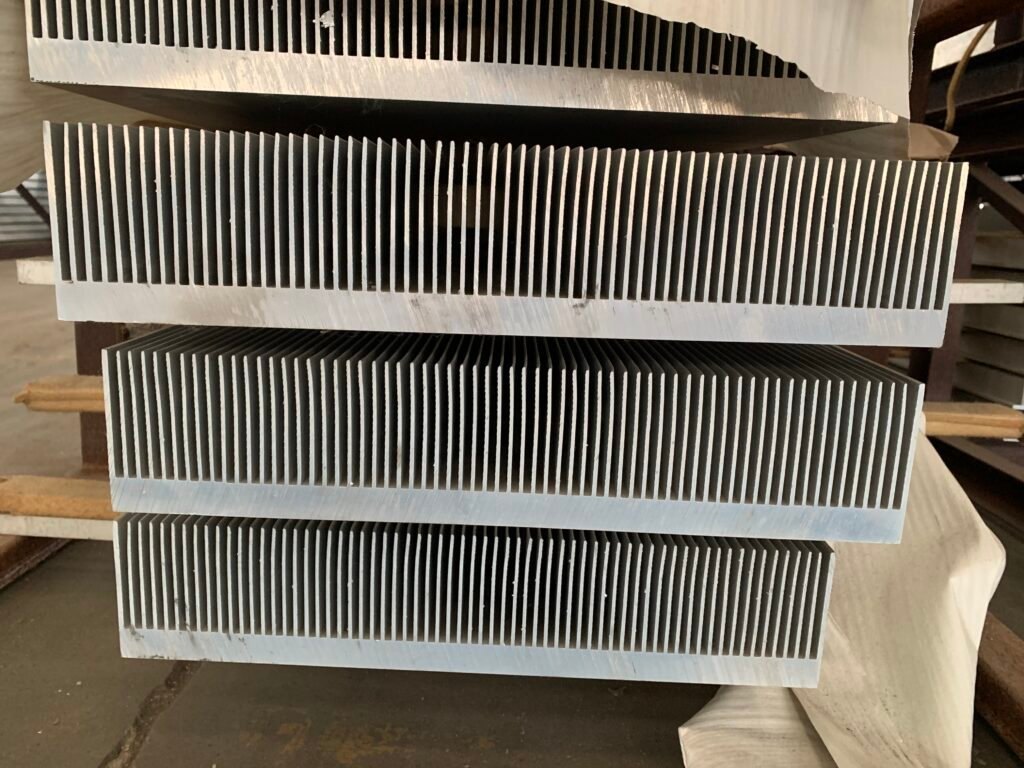
Les limites de densité d’ailettes dépendent de la hauteur d’ailette, pas du pas seul. Une ailette de moins de 10 mm de haut peut tenir un pas serré de 1,5 à 2 mm. Poussez la hauteur à 50 mm et il vous faut environ 3 à 5 mm d’entraxe, car l’acier de filière qui forme chaque espace doit avoir assez de matière pour résister à la pression d’extrusion sans casser. Plages pratiques : pas d’ailette à partir de 2,5 mm en standard avec un minimum de 1,5 mm ; hauteur d’ailette jusqu’à 50 mm, et 80 mm avec une conception de filière soignée ; épaisseur de pointe d’ailette de 0,5 mm ou plus brut d’extrusion ; épaisseur de semelle de 2 mm à 20 mm ; largeur de profilé de 10 mm à 300 mm, les sections plus larges exigeant une presse plus grande. Si votre conception sort de ces plages, envoyez quand même le plan. Parfois une petite modification des rayons d’angle ou de la dépouille des ailettes suffit à la ramener dans des limites extrudables.
Trois façons de former les ailettes
Extrusion directe est la solution de base. Les ailettes et la semelle sortent d’un seul bloc d’aluminium, sans joint ni résistance d’interface thermique entre ailette et semelle. Elle convient aux hauteurs d’ailette inférieures à 50 mm et aux épaisseurs de pointe supérieures à 0,5 mm, au coût le plus bas et à la vitesse de production la plus élevée.
Rasage CNC (skiving) couvre ce que l’extrusion ne permet pas. Nous extrudons une ébauche à ailettes plus épaisses et les razons sur une machine de rasage jusqu’à une épaisseur comprise entre 0,2 mm et 0,4 mm. C’est ainsi que sont produits les refroidisseurs de CPU hautes performances et les dissipateurs de serveurs.
Ailettes collées ou rapportées conviennent aux très grands dissipateurs, tels que les variateurs industriels, les machines à souder et les onduleurs de traction, où la hauteur d’ailette dépasse ce qui est réalisable en une seule extrusion. Les ailettes individuelles sont collées ou pressées mécaniquement dans une semelle rainurée, offrant une grande surface sans la complexité de filière ni le coût d’un profilé géant.
Finition de surface et chaleur rayonnée
Un dissipateur échange à la fois par convection et par rayonnement, et le volet rayonnement est souvent négligé. Le brut de filière a une émissivité d’environ 0,05 à 0,10, ce qui suffit en refroidissement par air forcé en enceinte fermée. L’anodisation noire atteint environ 0,85 à 0,90 et apporte un gain réel et mesurable de 10 à 15 % en convection naturelle ; en air forcé à grande vitesse, l’écart se réduit à environ 3 à 5 %. L’anodisation dure donne environ 0,80, avec en plus une isolation électrique et une surface très durable. Le sablage suivi d’anodisation dépasse 0,90. Une règle simple : si le dissipateur repose sur la convection naturelle, anodisez-le en noir. L’anodisation est réalisée en interne en noir, argent naturel, champagne et bronze.
Usinage, planéité et rainures pour caloducs
Les surfaces de montage brut d’extrusion présentent une planéité d’environ 0,2 mm pour 100 mm, ce qui suffit pour de nombreuses applications. Les clients en électronique de puissance ont généralement besoin de mieux : nous fraisons donc la semelle après extrusion et tenons une planéité de 0,05 mm ou moins sur toute la face de montage, suffisamment plane pour une couche d’interface thermique fine et uniforme. Les travaux secondaires dans notre propre atelier CNC comprennent la coupe à longueur à 0,1 mm, le perçage et le taraudage de M2,5 à M6, l’ébavurage et le nettoyage, afin que les pièces arrivent prêtes à manipuler. Nous pouvons aussi extruder une rainure semi-circulaire ou circulaire dans la semelle pour recevoir un caloduc, dans les diamètres courants de 6 mm, 8 mm et 10 mm, formée dans la même passe que le profilé.
Commande
La commande minimale est de 300 kg pour une filière sur mesure neuve. Les profilés de dissipateur étant légers au mètre, cela représente en général un lot significatif ; un prototypage à partir d’une filière existante peut être plus petit. La longueur standard est de 6 m, coupée à longueur à partir de 100 mm, avec jusqu’à 7 m extrudés. Les profilés sont protégés par un film PE en ligne et palettisés. La production est réalisée sous un système qualité ISO 9001:2015.

 Aluminium industriel