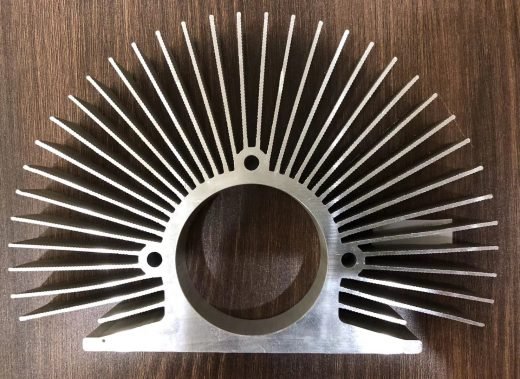
Des enveloppes extrudées à ailettes de refroidissement intégrées
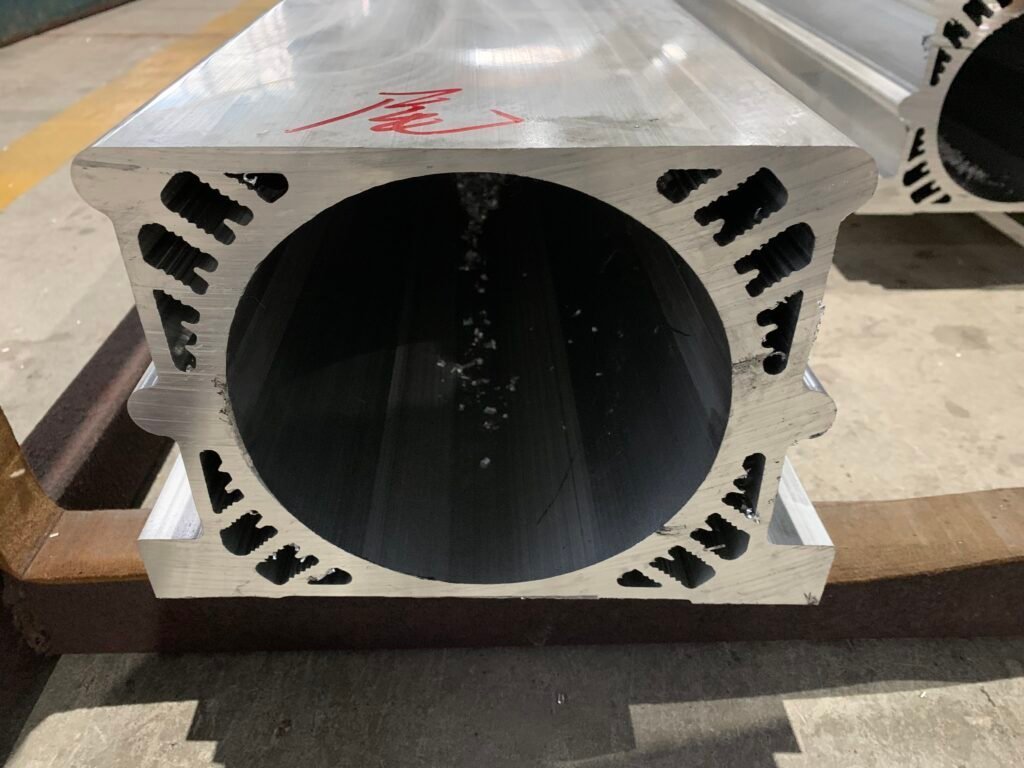
Le moulage sous pression permet des formes complexes mais impose de longs délais et une facture d'outillage qui rend inexploitables les petites séries. Le tube extrudé du commerce oblige à rapporter des dissipateurs séparés et à usiner chaque détail dans la masse. Nous empruntons une troisième voie : nous extrudons des carters de moteurs en aluminium sur mesure, ronds, carrés ou totalement personnalisés en coupe, avec les ailettes de refroidissement formées dans la même passe. Le carter est ensuite usiné afin que l'alésage intérieur et les faces d'about respectent les tolérances exigées par votre rotor et vos flasques.
Des ailettes qui tiennent leurs promesses, sans se contenter d'y ressembler
Les ailettes hautes et fines repoussent les limites physiques de l'aluminium chaud qui s'écoule à travers une languette de filière. L'acier de filière doit être assez fin pour former l'espace entre les ailettes et assez résistant pour supporter la pression d'extrusion à environ 500 °C. Lorsque le rapport entre hauteur et épaisseur d'ailette dépasse environ 15:1, la conception de filière standard et l'acier de filière standard ne tiennent plus, et l'on obtient des ailettes mal remplies et des pointes cassées.
Nous traitons la spécification thermique comme une donnée de conception et non comme une réflexion après coup. De légères modifications du rayon de pied, de la dépouille de pointe et de la transition de paroi peuvent réduire la contrainte de la languette de filière de 20 à 30 % tout en conservant la même surface totale, et nous quantifions ces modifications afin que votre ingénieur thermicien puisse les vérifier. Lorsque l'extrusion directe ne permet pas d'atteindre la géométrie d'ailette requise, nous extrudons une ébauche à ailettes plus épaisses et les réduisons par rognage sur une machine CNC jusqu'à une épaisseur finale de 0,2 à 0,4 mm. Les languettes de filière sont taillées dans de l'acier à outils à chaud H13 ou SKD61, durcies sous vide et triple revenu, la géométrie des languettes étant contrôlée à chaque poste de production.
Des alésages qui restent ronds
Un alésage qui n'est pas rond produit un moteur qui siffle sous charge, avec un entrefer qui varie sur la circonférence. La cause habituelle est l'excentrement de l'épaisseur de paroi : pendant le refroidissement et le redressage, le côté muni d'ailettes hautes refroidit plus vite que le côté lisse, ce qui crée des contraintes résiduelles qui se relâchent de façon inégale lors de l'usinage de l'alésage. Nous y remédions en trois étapes. La filière est conçue de sorte que le mandrin intérieur et la filière extérieure s'alignent précisément, et l'excentrement de l'épaisseur de paroi est surveillé, maintenant la variation de paroi dans 5 % de la valeur nominale sur un carter typique. Chaque barre est étirée sous tension après extrusion jusqu'à 1 à 3 % d'allongement permanent afin d'éliminer les contraintes résiduelles avant usinage, et pour les moteurs servo ou de broche nous pouvons ajouter un cycle de détente thermique. Les carters finis sont alésés et dressés en épaulement en un seul montage, de sorte que la concentricité entre le siège de roulement et l'alésage du stator résulte de la séquence d'usinage plutôt que du hasard.
Coût : extrusion contre moulage sous pression
Pour les enveloppes de moteur tubulaires à ailettes extérieures, l'outillage d'extrusion ne coûte qu'une fraction de celui du moulage sous pression et le délai de filière est à peu près divisé par deux. Nous fixons la quantité minimale à 500 kg sur une nouvelle filière, ce qui suffit pour une véritable pré-série ou une petite série de production : un carter de moteur typique pèse quelques kilos par mètre. Les frais d'outillage sont facturés d'avance et remboursés intégralement dès que les commandes cumulées atteignent un volume convenu. Comme nous assurons en interne le sciage, l'alésage, l'usinage des épaulements, le perçage et le taraudage, vous qualifiez un seul fournisseur au lieu de deux, avec un seul plan et un seul lot de carters finis.
Guide des alliages et des finitions de surface
Le 6063-T5 est la référence pour la plupart des carters de moteur. Il s'extrude bien, s'anodise de façon homogène et supporte les charges thermiques et mécaniques des moteurs servo, pas à pas et industriels généraux. Le 6061-T6 convient aux applications fortement sollicitées telles que les gros moteurs de VE, les moteurs soudés dans une ossature ou les carters qui servent aussi d'éléments structuraux ; il est environ 50 % plus résistant que le 6063-T5 et se soude sans perdre de résistance significative dans la zone affectée thermiquement.
L'anodisation noire est la norme du secteur pour les moteurs servo et pas à pas : elle améliore le transfert thermique par rayonnement de 10 à 15 % et assure une bonne isolation électrique. L'anodisation dure donne une couche d'oxyde épaisse et dense à rigidité diélectrique élevée pour les moteurs de broche. L'anodisation naturelle est l'option la plus économique, et le thermolaquage encapsule totalement les moteurs destinés à l'extérieur ou au milieu marin.
Tolérances et options de livraison
La circularité d'alésage est tenue à 0,05 mm en standard et à 0,02 mm avec rodage, la finition de surface de l'alésage étant de Ra 1,6 µm ou mieux sur demande. La concentricité de l'épaulement par rapport à l'alésage est de 0,03 mm, ou 0,01 mm sur demande. La longueur de coupe est de 0,10 mm, l'équerrage de la face d'about de 0,05 mm par 100 mm de diamètre, et les trous taraudés sont de classe 6H en standard.
Nous livrons les carters de moteur de trois manières. Les ébauches extrudées sont redressées et coupées à longueur brute pour les clients qui usinent en interne, au coût le plus bas. Les ébauches pré-usinées sont coupées à longueur finie, pré-alésées et dressées d'équerre. Les carters finis sont entièrement usinés avec alésage de précision, épaulement et faces d'appui dressés, trous de fixation percés et taraudés, trous transversaux de presse-étoupe et numéros de série gravés, puis nettoyés et ébavurés. Le délai pour une nouvelle filière est de 15 à 20 jours ouvrés, plus 3 à 5 jours pour l'extrusion d'essai et l'usinage d'échantillons.

 Aluminium industriel