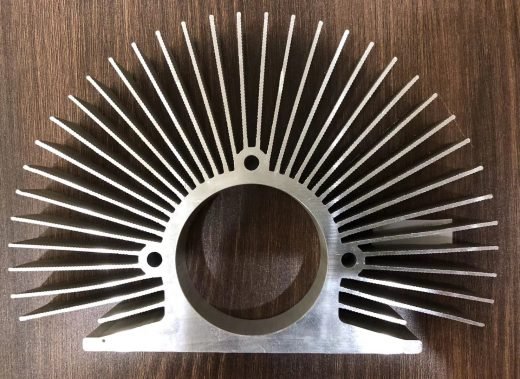
Carcaças Extrudidas com Aletas de Arrefecimento Integrais
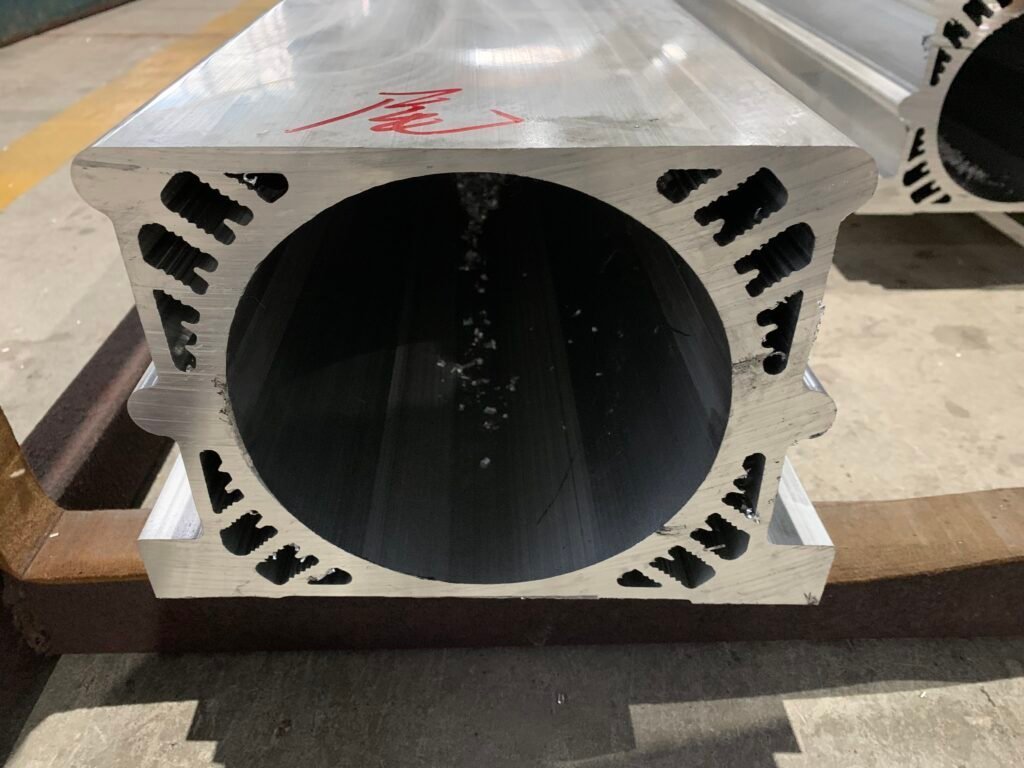
A fundição sob pressão permite obter formas complexas, mas acarreta prazos longos e um custo de ferramentas que torna inviáveis as pequenas séries de produção. O tubo extrudido de catálogo obriga-o a aparafusar dissipadores de calor separados e a maquinar cada pormenor a partir do maciço. Seguimos uma terceira via: extrudimos carcaças de motor em alumínio à medida, redondas, quadradas ou totalmente personalizadas em secção, com as aletas de arrefecimento formadas na mesma passagem. A carcaça é depois maquinada para que o furo interior e as faces de topo cumpram as tolerâncias que o seu rotor e as suas tampas exigem.
Aletas Eficazes, Não Apenas Estéticas
As aletas altas e finas aproximam-se dos limites físicos do alumínio quente a fluir através de uma lingueta de matriz. O aço da matriz tem de ser suficientemente fino para formar o intervalo entre aletas e suficientemente resistente para suportar a pressão de extrusão a cerca de 500 °C. Quando a relação entre a altura e a espessura da aleta excede aproximadamente 15:1, o projeto de matriz padrão e o aço de matriz padrão deixam de aguentar, e obtêm-se aletas mal preenchidas e pontas quebradas.
Tratamos a especificação térmica como um dado de projeto e não como um aspeto de última hora. Pequenas alterações ao raio da raiz, ao afunilamento da ponta e à transição de parede podem reduzir a tensão na lingueta da matriz em 20 a 30%, mantendo a mesma área de superfície total, e quantificamos essas alterações para que o seu engenheiro térmico as possa verificar. Quando a extrusão direta não consegue atingir a geometria de aleta pretendida, extrudimos um esboço com aletas mais espessas e desbastamo-las numa máquina CNC até uma espessura final de 0,2 a 0,4 mm. As linguetas de matriz são cortadas em aço para trabalho a quente H13 ou SKD61, temperadas a vácuo e triplamente revenidas, com a geometria da lingueta verificada em cada turno de produção.
Furos que Se Mantêm Circulares
Um furo que não é circular produz um motor que zune sob carga, com um entreferro que varia ao longo da circunferência. A causa habitual é a excentricidade da espessura de parede: durante o arrefecimento e o endireitamento, o lado com aletas altas arrefece mais depressa do que o lado liso, gerando tensões residuais que se libertam de forma desigual quando o furo é maquinado. Resolvemo-lo em três fases. A matriz é concebida de modo a que o mandril interior e o anel exterior da matriz fiquem alinhados com precisão, e a excentricidade da espessura de parede é monitorizada, mantendo a variação de parede dentro de 5% do valor nominal numa carcaça típica. Cada barra é estirada sob tração após a extrusão até 1 a 3% de alongamento permanente, para eliminar as tensões residuais antes da maquinagem, e para motores servo ou de fuso podemos acrescentar um ciclo térmico de alívio de tensões. As carcaças acabadas são mandriladas e as faces do espigão maquinadas numa única fixação, para que a concentricidade entre o assento do rolamento e o furo do estator resulte da sequência de maquinagem e não da sorte.
Custo: Extrusão Versus Fundição sob Pressão
Para carcaças tubulares de motor com aletas externas, as ferramentas de extrusão custam uma fração das ferramentas de fundição sob pressão e o prazo de entrega da matriz é aproximadamente metade. Fixamos a encomenda mínima em 500 kg para uma matriz nova, o que é suficiente para um ensaio-piloto sério ou uma pequena série de produção: uma carcaça de motor típica pesa alguns quilos por metro. A taxa de ferramentas é cobrada antecipadamente e reembolsada integralmente quando as encomendas acumuladas atingem um volume acordado. Como realizamos internamente o corte, a mandrilagem, a maquinagem do espigão, o furacão e a roscagem, qualifica um único fornecedor em vez de dois, com um único desenho e um único lote de carcaças acabadas.
Guia de Ligas e Acabamento Superficial
O 6063-T5 é o padrão para a maioria das carcaças de motor. Extrusa bem, anodiza de forma uniforme e suporta as cargas térmicas e mecânicas de servos, motores de passo e motores industriais em geral. O 6061-T6 é adequado para aplicações de elevada tensão, como grandes motores de VE, motores soldados a uma estrutura ou carcaças que funcionam também como elementos estruturais; é cerca de 50% mais resistente do que o 6063-T5 e suporta a soldadura sem perder resistência significativa na zona afetada pelo calor.
A anodização preta é o padrão da indústria para motores servo e de passo, aumentando a transferência de calor por radiação em 10 a 15% e proporcionando um bom isolamento elétrico. A anodização dura proporciona uma camada de óxido espessa e densa, com elevada rigidez dielétrica, para motores de fuso. A anodização natural é a opção mais económica, e a pintura em pó envolve completamente os motores para uso exterior ou marítimo.
Tolerâncias e Opções de Entrega
A circularidade do furo é mantida a 0,05 mm como padrão e a 0,02 mm com brunimento, com o acabamento superficial do furo a Ra 1,6 µm ou melhor, a pedido. A concentricidade do espigão em relação ao furo é de 0,03 mm, ou 0,01 mm a pedido. O comprimento de corte é de 0,10 mm, a esquadria da face de topo é de 0,05 mm por 100 mm de diâmetro e os furos roscados são de classe 6H como padrão.
Enviamos as carcaças de motor de três formas. Os esboços extrudidos são endireitados e cortados em comprimento bruto para clientes que maquinam internamente, ao custo mais baixo. Os esboços pré-maquinados são cortados no comprimento final, mandrilados em desbaste e com as faces esquadrejadas. As carcaças acabadas são totalmente maquinadas, com furo mandrilado de precisão, espigão e faces de referência maquinados, furos de montagem furados e roscados, furos transversais para prensa-cabos e números de série gravados, limpas e rebarbadas. O prazo de entrega para uma matriz nova é de 15 a 20 dias úteis, mais 3 a 5 dias para extrusão de ensaio e maquinagem da amostra.

 Alumínio Industrial