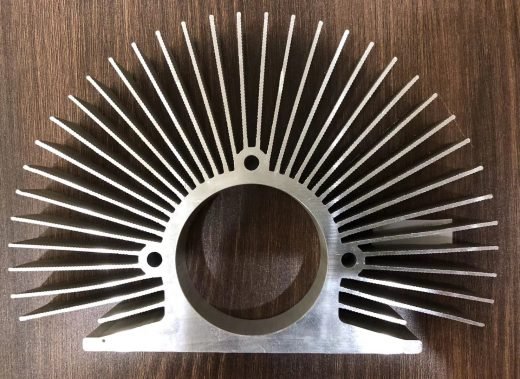
أغلفة مبثوقة بزعانف تبريد متكاملة
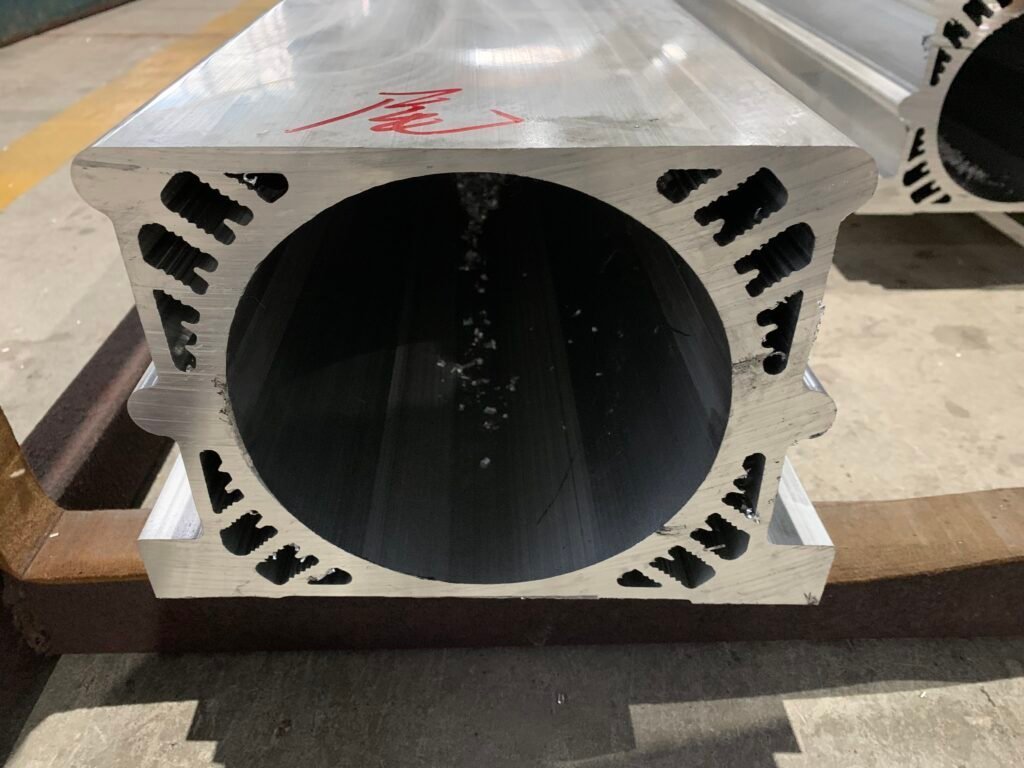
يمنحك الصب بالقالب أشكالًا معقّدة، لكنه يفرض مهلات زمنية طويلة وفاتورة أدوات تجعل دفعات الإنتاج الصغيرة غير مجدية. أما الأنابيب المبثوقة الجاهزة فتدفعك إلى تثبيت مشتتات حرارة منفصلة وتشغيل كل تفصيلة من المعدن الصلب. ونحن نتبع طريقًا ثالثًا: نبثق أغلفة محركات من الألمنيوم حسب الطلب، دائرية أو مربعة أو بمقطع مخصّص بالكامل، مع تشكيل زعانف التبريد في المرور نفسه. ثم يُشغَّل الغلاف بحيث يطابق التجويف الداخلي والأوجه الطرفية التفاوتات التي يتطلبها العضو الدوّار وأغطية الأطراف.
زعانف تؤدي وظيفتها لا تبدو مقنعة فحسب
تلامس الزعانف الطويلة الرفيعة الحدود الفيزيائية لتدفق الألمنيوم الساخن عبر لسان القالب. فيجب أن يكون فولاذ القالب رفيعًا بما يكفي لتشكيل الفجوة بين الزعانف، ومتينًا بما يكفي لتحمّل ضغط البثق عند نحو 500 °C. وعندما تتجاوز نسبة ارتفاع الزعنفة إلى سُمكها نحو 15:1، يتوقف تصميم القالب القياسي وفولاذ القالب القياسي عن الصمود، فتحصل على زعانف ناقصة التعبئة وأطراف مكسورة.
نتعامل مع المواصفة الحرارية كمُدخل تصميمي وليس كفكرة لاحقة. فالتغييرات الصغيرة في نصف قطر الجذر واستدقاق الطرف وانتقال الجدار يمكن أن تخفّض إجهاد لسان القالب بنسبة 20 إلى 30% مع الحفاظ على مساحة السطح الكلية ذاتها، ونحن نُقدّر هذه التغييرات كميًا حتى يتمكن مهندسك الحراري من التحقق منها. وعندما يتعذّر على البثق المباشر بلوغ هندسة الزعانف المطلوبة، نبثق قطعة خام بزعانف أكثر سُمكًا ثم نكشطها على ماكينة CNC إلى سُمك نهائي يتراوح بين 0.2 و 0.4 mm. وتُقطع ألسنة القوالب من فولاذ التشكيل الساخن H13 أو SKD61، وتُقسّى بتفريغ الهواء وتُطوَّق ثلاث مرات، مع فحص هندسة اللسان في كل وردية إنتاج.
تجاويف تبقى مستديرة
يُنتج التجويف غير المستدير محركًا يُصدر أزيزًا تحت الحمل، مع فجوة هوائية تتغيّر حول المحيط. والسبب المعتاد هو لامركزية سُمك الجدار: فخلال التبريد والتقويم، يبرد الجانب ذو الزعانف الطويلة أسرع من الجانب الأملس، ما يولّد إجهادًا متبقّيًا يتحرّر على نحو غير متساوٍ عند تشغيل التجويف. نحن نعالج ذلك على ثلاث مراحل. يُصمَّم القالب بحيث يتمركز الشياق الداخلي وحلقة القالب الخارجية بدقة، وتُراقَب لامركزية سُمك الجدار، مع الحفاظ على تباين الجدار في حدود 5% من القيمة الاسمية في الغلاف النموذجي. وتُشدّ كل قضيب بعد البثق بنسبة استطالة دائمة تتراوح بين 1 و 3% لسحب الإجهاد المتبقي قبل التشغيل، ويمكننا لمحركات السيرفو أو السبندل إضافة دورة تخفيف إجهاد حراري. وتُشغَّل الأغلفة الجاهزة تجويفًا وتسوية للكتف في تثبيت واحد، بحيث ينشأ التمركز بين مقعد المحمل وتجويف العضو الثابت من تسلسل التشغيل لا من الحظ.
التكلفة: البثق مقابل الصب بالقالب
بالنسبة إلى أغلفة المحركات الأنبوبية ذات الزعانف الخارجية، تكلّف أدوات البثق جزءًا يسيرًا من أدوات الصب بالقالب، وتكون مهلة القالب نحو النصف. وضعنا الحد الأدنى للطلب عند 500 kg على قالب جديد، وهو ما يكفي لتشغيل تجريبي جدي أو دفعة إنتاج صغيرة: فالغلاف النموذجي للمحرك يزن بضعة كيلوغرامات لكل متر. وتُحتسب رسوم الأدوات مقدمًا وتُردّ بالكامل عند بلوغ الطلبات التراكمية حجمًا متفقًا عليه. ولأننا نتولى النشر والتجويف وتشغيل الكتف والثقب والقلوظة داخليًا، فإنك تؤهّل مورّدًا واحدًا بدلًا من اثنين، مع رسم واحد ودفعة واحدة من الأغلفة الجاهزة.
دليل السبيكة والتشطيب السطحي
تُعدّ السبيكة 6063-T5 المعيار لمعظم أغلفة المحركات. فهي تُبثق جيدًا وتُؤكسد بتجانس وتتحمّل الأحمال الحرارية والميكانيكية لمحركات السيرفو والخطوة والمحركات الصناعية العامة. وتناسب السبيكة 6061-T6 التطبيقات عالية الإجهاد مثل محركات المركبات الكهربائية الكبيرة، أو المحركات الملحومة في هيكل، أو الأغلفة التي تؤدي وظيفة العناصر الإنشائية؛ فهي أقوى بنحو 50% من 6063-T5، وتقبل اللحام دون فقدان كبير للقوة في منطقة تأثّر الحرارة.
تُعدّ الأكسدة السوداء المعيار الصناعي لمحركات السيرفو والخطوة، إذ ترفع انتقال الحرارة بالإشعاع بنسبة 10 إلى 15% وتوفّر عزلًا كهربائيًا جيدًا. وتمنح الأكسدة الصلبة طبقة أكسيد سميكة كثيفة بعزل كهربائي عالٍ لمحركات السبندل. أما الأكسدة الطبيعية فهي الخيار المراعي للتكلفة، ويغلّف الطلاء المسحوقي بالكامل المحركات المخصصة للاستخدام الخارجي أو البحري.
التفاوتات وخيارات التسليم
تُضبط استدارة التجويف عند 0.05 mm كمعيار وعند 0.02 mm مع التجلية، مع تشطيب سطحي للتجويف عند Ra 1.6 µm أو أفضل عند الطلب. وتمركز الكتف بالنسبة إلى التجويف 0.03 mm، أو 0.01 mm عند الطلب. والطول المقطوع 0.10 mm، وتعامد الوجه الطرفي 0.05 mm لكل 100 mm من القطر، والثقوب المقلوظة من الفئة 6H كمعيار.
نشحن أغلفة المحركات بثلاث طرق. القطع المبثوقة الخام تُقوَّم وتُقطع بطول تقريبي للعملاء الذين يشغّلونها داخليًا، بأقل تكلفة. والقطع المشغّلة مسبقًا تُقطع بالطول النهائي وتُجوَّف تجويفًا أوليًا وتُسوّى زواياها. والأغلفة الجاهزة تُشغَّل بالكامل مع تجويف بدقة، وقطع الكتف وأوجه التسجيل، وثقب وقلوظة ثقوب التركيب، وثقوب مرور جلبة الكابل، ونقش الأرقام التسلسلية، ثم تُنظَّف وتُزال نتوءات الحواف. ومهلة القالب الجديد 15 إلى 20 يوم عمل، إضافة إلى 3 إلى 5 أيام للبثق التجريبي وتشغيل العيّنات.

 الألومنيوم الصناعي