مشتّتات حرارة مبثوقة لتبريد خوادم الذكاء الاصطناعي ووحدات GPU عالية القدرة
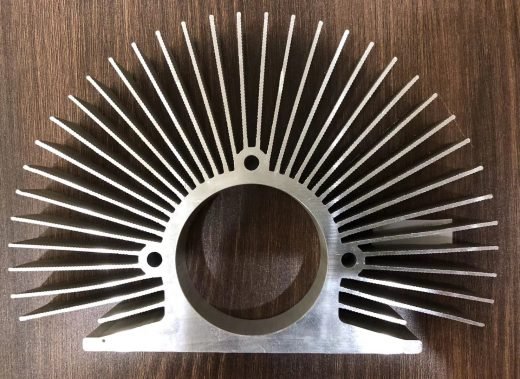
لم يعد تبريد مسرّعات الذكاء الاصطناعي مشكلة مشتّت حرارة تقليدية منذ عدة أجيال. فقد تضاعفت القدرة لكل حزمة مرتين تقريبًا منذ أول المسرّعات من فئة الخوادم، ويمكن للوحة GPU واحدة الآن أن تحمل حزمتين أو أربعًا مع كومة HBM بجانب كل شريحة، ويضيف منظّم الجهد خسائره الخاصة. والقطعة التي يطلب منا عملاؤنا بثقها لم تعد كتلة ذات زعانف أمامها مروحة. إنها إما كومة زعانف ذات نسبة باع عالية، أو ناشر حراري عليه تحريك الحرارة جانبيًا قبل إخراجها، أو جسم مبقّر للمبرّد.
تبثق Linkedalu Metal Group Co., Ltd مشتّتات الحرارة لبرامج خوادم الذكاء الاصطناعي ووحدات GPU والحوسبة عالية الأداء (HPC) عبر ثلاثة مسارات — البثق المباشر، والتشغيل بالقطع CNC، وألواح التبريد الملحومة بالخلط الاحتكاكي — وتشغّل واجهة الشريحة داخليًا. ويجري تصميم القوالب والبثق والتشطيب والتشغيل في مصنع واحد في فوشان بمقاطعة قوانغدونغ: 26 مكبس بثق، و100,000 طن سنويًا، وتصدير إلى أكثر من 50 دولة منذ 2005.
ما تغيّره كثافة القدرة العالية في البثق
نحن لا ننشر مواصفات المسرّعات. فالقدرة لكل حزمة ومساحة الشريحة وخرائط النقاط الساخنة تتغير مع كل جيل، وهي مُدخل تصميمك لا منتجنا — وما نعمل عليه هو الرقم الذي ترسله إلينا وطريقة التبريد التي قرّرتها.
ثلاثة أمور تنطبق على كل جهاز عالي القدرة نبثق له، وهي ما يجعل هذه المهمة مختلفة عن مشتّت حرارة بقدرة 50 W.
تدخل الحرارة عبر مساحة صغيرة. تُسلَّم القدرة عبر مساحة شريحة تُقاس بمئات المليمترات المربعة، لا موزّعة على كامل قاعدة مشتّت الحرارة. لذا يجب أن تنشر القاعدة الحرارة جانبيًا قبل أن تنقلها الزعانف، ما يضع سماكة القاعدة ومقاومة الانتشار قبل عدد الزعانف في قائمة المتغيرات التي يضبطها مهندس القالب.
للتبريد بالهواء سقف عملي لكل جهاز. عند نحو 700 W لكل حزمة يتوقف الهواء عن كونه الحل الاقتصادي داخل هيكل مركّب في رفّ — إذ تبدأ مساحة سطح الزعانف ومعدل التدفق الحجمي اللازمان لنقل الحرارة بعيدًا في تجاوز ما تستطيع مراوح الهيكل والغرفة توفيره. وفوق تلك النقطة يصل المبرّد إلى الشريحة، وتتحوّل القطعة المبثوقة من كومة زعانف إلى جسم لوح تبريد مبقّر.
الهيكل يحدّد الحيّز والدارة تحدّد ميزانية الضغط. أصبحت الحوسبة عالية الكثافة مسألة تصميم ميكانيكي لدارة سائلة. ولوح التبريد مكوّن في تلك الدارة له هامش مسموح لانخفاض الضغط، والمقطع المبثوق هو حيث يُستهلك ذلك الهامش أو يُوفَّر.
لذا يجب أن يصل الرسم بأربعة أرقام: القدرة لكل حزمة، وبصمة الحزمة، وطريقة التبريد مع تدفق الهواء المتاح أو ميزانية التدفق والضغط، والحيّز الميكانيكي. وكل ما يلي ذلك هو تصميم القالب.
أين لا يزال مشتّت الحرارة المبثوق من الألومنيوم يتفوق
النحاس يوصل الحرارة أفضل — بنحو 385–400 W/m·K مقابل 209 W/m·K للسبيكة 6063-T5 — لكنه لا يزال الخيار الافتراضي الخاطئ لمعظم هذا العمل، لثلاثة أسباب.
- الكتلة. الألومنيوم 2.70 g/cm³ مقابل 8.96 للنحاس. وعلى بطاقة وصلت أصلًا إلى حدودها الميكانيكية وحدود تحميل الموصلات، كثيرًا ما يكون مشتّت النحاس هو القطعة التي لا تستوفي المواصفة إطلاقًا.
- البناء من قطعة واحدة. تخرج الزعانف والقاعدة وقنوات التركيب ونتوءات أدوات التثبيت من القالب كمقطع واحد. فلا توجد وصلة ولا مقاومة واجهة بين الزعنفة والقاعدة، ولا خط لصق يحتاج إلى تأهيل.
- المزايا داخل البثق. يمكن بثق موجهات البطاقة وقنوات البراغي ورفاصات اللوح ومسارات الكابلات داخل المقطع. وعلى بطاقة GPU، تُعدّ هندسة التركيب مشكلة بقدر ما هي المسألة الحرارية.
يحدّد القالب سقف كثافة الزعانف المبثوقة، لا الرسم الذي ترسله. وعلى سبيل الإرشاد: سماكة طرف الزعنفة 0.5 mm أو أكثر كما هي مبثوقة، وارتفاع الزعنفة حتى 50 mm كمعيار وحتى 80 mm على قالب مخصّص، وخطوة الزعانف 2.5 mm كمعيار وبحد أدنى عملي 1.5 mm، وسماكة القاعدة 2–20 mm، وعرض المقطع 10–300 mm على المكابس القياسية وحتى 420 mm على المكبس الكبير. وحيث يحتاج التصميم إلى مساحة سطح أكبر مما تسمح به هذه الحدود، ينتج التشغيل بالقطع CNC زعانف بسماكة 0.2–0.4 mm، وتغطي الزعانف الملصوقة أو المُدخَلة المقاطع الضخمة جدًا.
أرسل الخريطة الحرارية لا الرسم فقط
السبب الأكثر شيوعًا لفقدان شهر كامل في برنامج حراري للذكاء الاصطناعي هو طلب عرض سعر يحتوي على رسم لكن دون مواصفة حرارية. فالرسم يخبرنا بالشكل، لكنه لا يخبرنا لماذا الشكل بهذا الشكل، وفي قطعة عالية القدرة يكون الشكل ناتجًا عن الفيزياء.
ما نحتاجه للتسعير بشكل صحيح:
- القدرة لكل حزمة، بالواط، وعدد الحزم على البطاقة أو اللوح
- بصمة الشريحة، وحيثما توفرت، خريطة النقاط الساخنة عبرها — لا المتوسط فقط
- مادة الواجهة الحرارية التي اخترتها، وتوصيليتها المقدّرة عند سماكة خط اللصق
- طريقة التبريد: هواء، مع تدفق الهواء أو سرعة الوجه المتاحة؛ أو سائل، مع نوع المبرّد ومعدل التدفق ودرجة حرارة الدخول وميزانية انخفاض الضغط
- درجة حرارة المحيط، وأقصى درجة حرارة للوصلة، والحيّز المخصص للرفّ أو الهيكل الذي يجب أن تناسبه القطعة
- قيود السبيكة، ومعالجة السطح، والكمية السنوية
وبهذه الأرقام يقترح مهندس القالب مفهومين أو ثلاثة للمقطع — كومة زعانف مبثوقة، أو زعانف مشغّلة بالقطع، أو لوح تبريد مبقّر — ويبيّن تكلفة كل منها في العُدّة ووقت التسليم. وإذا لم يكن ملمح ما قابلًا للتشكيل السليم، أو لم يصمد لسان القالب بين زعنفتين أثناء التشغيلة، نقول ذلك قبل أن يقطع أحد الفولاذ.
ما يقيّد تصميم الزعانف فعليًا عند القالب
عدد الزعانف على الرسم مجرد أمنية؛ والقالب هو من يقرّر ما هو واقعي، والملمح المقيِّد ليس الزعنفة — بل لسان فولاذ القالب بين زعنفتين. ويجب أن يصمد ذلك اللسان أمام ضغط البثق دون انحراف أو تشقق، وكلما زاد ارتفاع الزعانف زاد اللسان غير المسنود القابل للفشل.
لهذا لا يمكن تسعير الخطوة بمعزل عن ارتفاع الزعنفة. فكومة زعانف يقل ارتفاعها عن 10 mm تحتفظ بخطوة ضيقة من 1.5–2 mm بارتياح. وارفع ارتفاع الزعنفة إلى 50 mm فتحتاج الهندسة إلى تباعد نحو 3–5 mm، لأنه يوجد الآن 50 mm من فولاذ القالب واقفًا بين كل زوج من الزعانف. والقاعدة التقريبية الشائعة «البثق يتحمل نسبة 15:1» تصف تركيبة معينة من سماكة الطرف والارتفاع؛ وهي ليست ترخيصًا عامًا لرسم زعانف بسماكة 0.5 mm وارتفاع 60 mm، أي نسبة 120:1، وهو ما لن يُشغَّل.
ثلاث ملاحظات عملية من الإنتاج:
- سماكة الطرف قبل الخطوة. يصمد طرف بسماكة 0.5 mm على زعنفة بطول 50 mm؛ أما 0.3 mm فلا، لأن الطرف يجب أن يمتلئ قبل أن يتصلّب المعدن الذي خلفه.
- الاستدقاق يساعد. الزعنفة التي تستدق من جذر أسمك إلى طرف بسماكة 0.5 mm أسهل في التشغيل من زعنفة بجوانب متوازية، مقابل عقوبة حرارية يمكنك حسابها.
- أنصاف أقطار الأركان. الأركان الداخلية الحادة تُركّز الإجهاد في القالب. وإضافة نصف قطر صغير إلى جذر الزعنفة كثيرًا ما تحوّل تصميمًا كنّا سنرفضه إلى تصميم نشغّله كل يوم.
واجهة الشريحة: الاستواء والخشونة والتركيب
القاعدة واجهة حرارية قبل أن تكون قطعة إنشائية، والاستواء كما هو مبثوق لا يكفي لشبه موصل. فالبثق يترك انحرافًا نحو 0.2 mm لكل 100 mm؛ وتحتاج شريحة الرسوميات إلى أفضل من ذلك بمرتبة قدر، لذا يُفرَّز سطح التلامس بالقطع CNC بعد البثق. ومعيارنا على هذه القطع هو استواء 0.05 mm أو أفضل عند سطح الشريحة، بخشونة سطح Ra 1.6 µm أو أدق حتى ينشر المعجون الحراري بانتظام بدلًا من التجمع.
تتناسب مقاومة الواجهة طرديًا مع سماكة خط اللصق وعكسيًا مع توصيلية مادة الواجهة. وكرقم عملي، مع معجون حراري أو حشوة فجوة نموذجية، تكلّف كل 10 µm إضافية من خط اللصق نحو 0.01–0.03 K·cm²/W. ويبدو ذلك صغيرًا حتى يُضرب في التدفق الداخل إلى القاعدة: ففي حزمة تبدّد عدة مئات من الواط عبر بصمة من بضع مئات من المليمترات المربعة، لم يعد الفرق بين سطح تلامس مفروز وآخر كما هو مبثوق خطأً في التقريب. ولهذا السبب بالضبط يكون التفاوت مدرجًا على الرسم.
تُبثق ملامح التركيب داخل المقطع حيث تسمح الهندسة: قنوات البراغي وموجهات البطاقة والرفاصات. وحيث يركّز العميل الحرارة في موضع محدد بدلًا من نشرها على القاعدة، يمكننا بثق حزّ نصف دائري لاستقبال أنبوب حراري بالأقطار الشائعة 6 mm و8 mm و10 mm.
معالجة السطح التي تلي الواجهة وظيفية لا تجميلية. فسطح تلامس الشريحة يُترك عادةً مكشوفًا — فأي طلاء يضيف طبقة في المسار الحراري. وتُؤكسَد الزعانف أنوديًا بالأسود بنوعي AA10 أو AA15 حيث يُراد الإشعاع أو مقاومة التآكل. ونادرًا ما تُحدَّد الأنودة الصلبة على هذه القطع، وتُسعَّر عند الطلب بدلًا من تقديمها كخيار قياسي.
التبريد السائل: القنوات المبثوقة واللحام بالخلط الاحتكاكي
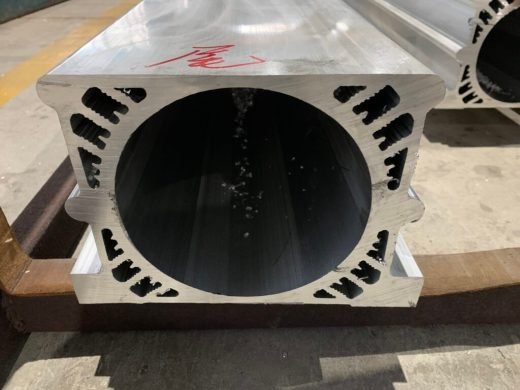
حيث لم يعد الهواء هو الحل، تكون القطعة لوح تبريد. نبثق الجسم كمقطع مبقّر بقنوات داخلية 3–8 mm، ونغلق الطرفين، ونصل الغطاء باللحام بالخلط الاحتكاكي — وهي عملية في الحالة الصلبة تخلط الألومنيوم إلى رابطة دون صهره، فلا يوجد معدن حشو ولا صهورة ولا مسامية في منطقة اللحام تنفتح تحت الدورات الحرارية. وتُصنَّف ألواح التبريد بضغط تشغيل 0.5–1.5 MPa مع تصنيف انفجار لا يقل عن 3.0 MPa، وتُختبَر كل وحدة ضغطيًا عند 250 kPa لمدة 60 ثانية، مع وجوب بقاء التسريب دون 30 Pa.
قراران تصميميان يهيمنان على أداء لوح تبريد GPU:
- القنوات المتعرجة مقابل المتوازية. المسار المتعرج الواحد قابل للتنبؤ ويعطي تدفقًا متساويًا، لكن بانخفاض ضغط أعلى. وتخفض المسارات المتوازية انخفاض الضغط لكنها عرضة لسوء التوزيع، فيُحرَم جزء من الشريحة بينما يُبرَّد آخر بإفراط. وفي قطعة بخريطة نقاط ساخنة غير منتظمة كشريحة الرسوميات، يظهر سوء التوزيع مباشرةً في درجة حرارة الوصلة.
- المقطع العرضي للقناة مقابل قدرة المضخة. تحسّن سرعة التدفق الأعلى معامل انتقال الحرارة وتكلّف انخفاض ضغط يتناسب تقريبًا مع مربع السرعة. وتأتي نقطة التصميم العملية من ميزانية دارتك، ولهذا يكون رقم انخفاض الضغط في قائمة المستندات التي نطلبها وليس إضافة اختيارية.
أخبرنا بالمبرّد ومعدل التدفق ودرجة حرارة الدخول وميزانية انخفاض الضغط وهندسة المنافذ، وسنقترح تخطيطًا للقنوات قبل قطع القالب.
التصدير والفحص والمستندات لبرامج خوادم الذكاء الاصطناعي
تُشحن كل طلبية مع شهادة اختبار مصنع وفق GB/T 5237 أو EN 755-9 أو ASTM B221 تتضمن التركيب الكيميائي والخواص الميكانيكية والسجلات الأبعادية، إضافة إلى تقرير فحص أبعادي للملامح المشغّلة. وتفاوت وزن البثق ±10%، وهو أمر مهم في برنامج يُسعَّر بالوزن. والحد الأدنى للطلب 500 kg لكل مقطع؛ وتُسعَّر عُدّة القالب حسب المشروع.
لأغراض الجمارك، تُصنَّف المقاطع المبثوقة عادةً تحت الرمز HS 7604 والمصنوعات الألومنيوم المشغّلة عادةً تحت 7616.99 — لكن التصنيف من اختصاص وسيطك الجمركي لا اختصاصنا، وسنوفّر بيانات التركيب ومسار التصنيع التي يحتاجها لإجرائه.
بالنسبة للشحنات المتجهة إلى الاتحاد الأوروبي، لاحظ أن النظام النهائي لآلية CBAM يسري اعتبارًا من 1 يناير 2026. ويجب على المستوردين الذين يتجاوزون 50 طنًا سنويًا أن يحملوا صفة مُصرِّح CBAM معتمد وأن يُبلّغوا عن الانبعاثات المضمّنة لكل إرسالية. أرسل إلينا حقول البيانات التي يطلبها المصرِّح لديك وسنؤكد، قبل تقديم الطلب، أيّها يستطيع المصنع توفيره استنادًا إلى سجلات إنتاج فعلية.
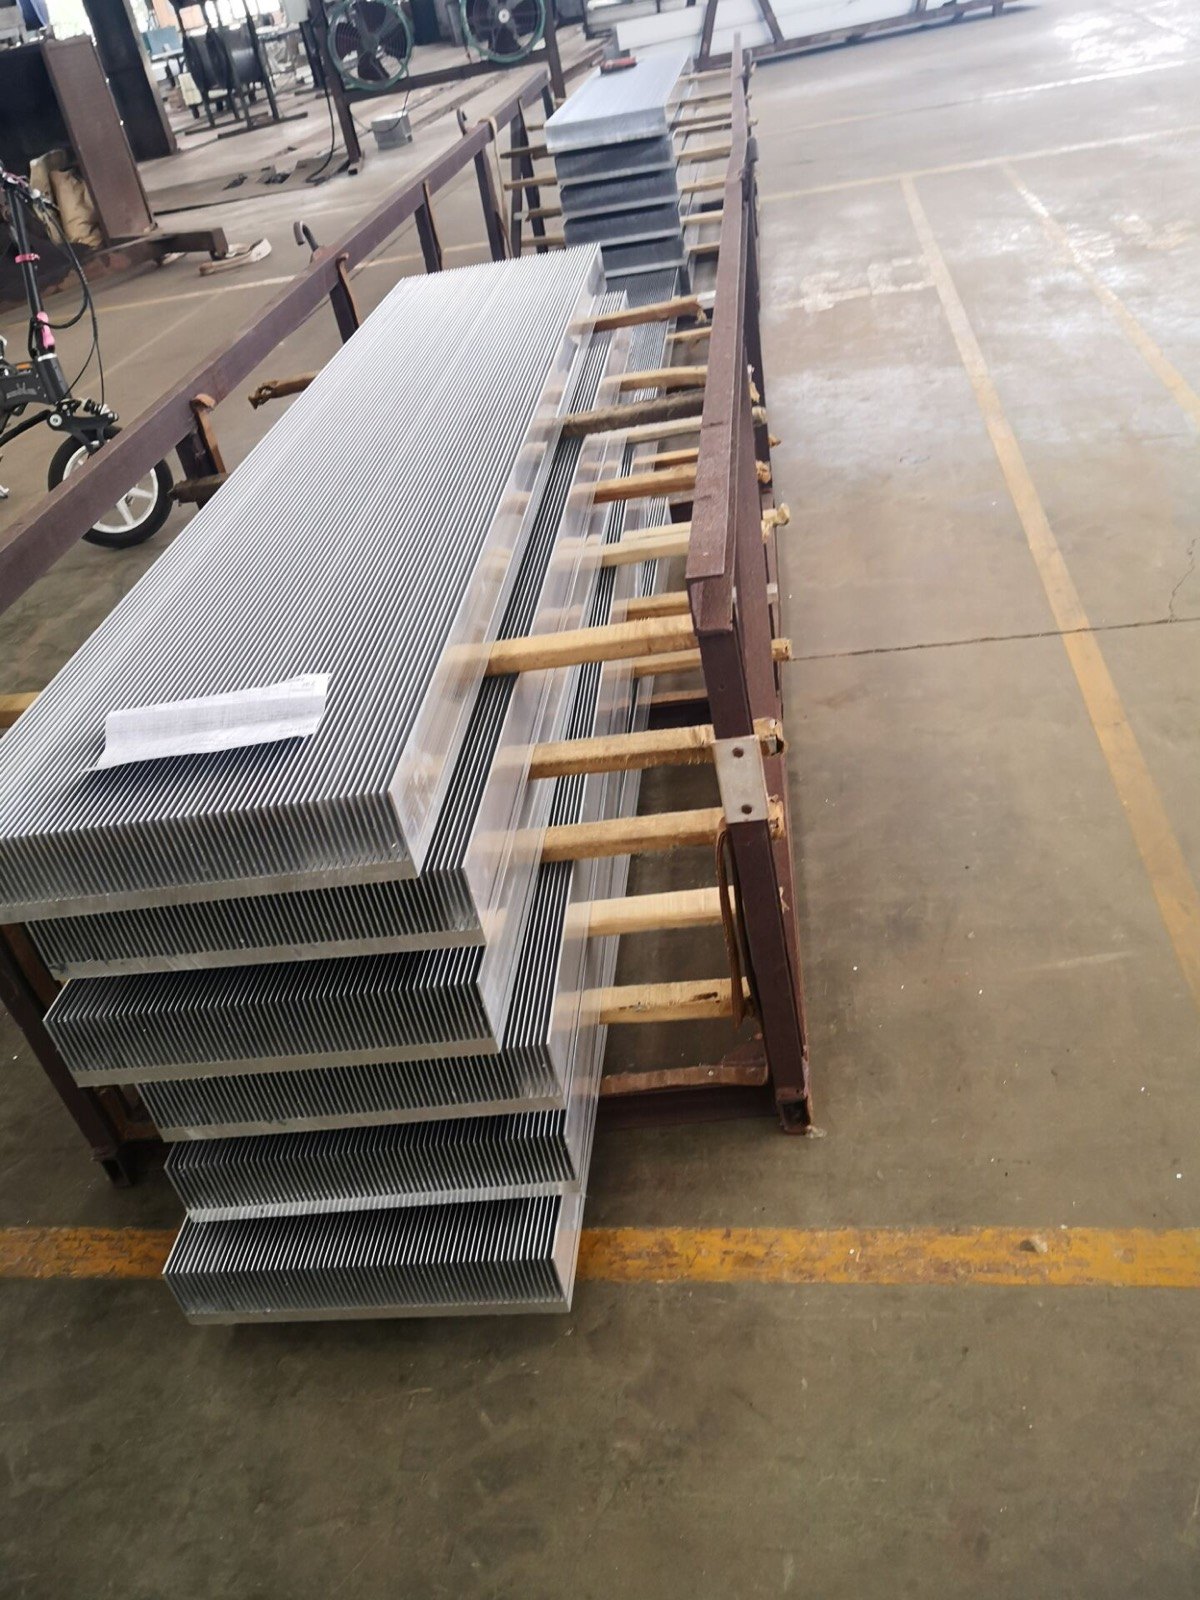
التغليف مصمّم للمقاطع الطويلة الرقيقة: مقاطع متبادلة التبطين، وحماية للحواف بلوح ورغوة، وحزم مربوطة. وتستوعب حاوية 20 ft أطوالًا تصل إلى 5.85 m، لذا تُشحن مقاطع 6 m في حاوية 40 ft أو تُقص حسب الطول إلى أقل من 5.85 m — وهو قرار عملي يُحسم عند التسعير، لأنه يغيّر الشحن وعدد الوصلات في التجميع النهائي معًا. والشروط FOB شنتشن أو قوانغتشو، وCIF عند الطلب.

 الألومنيوم الصناعي