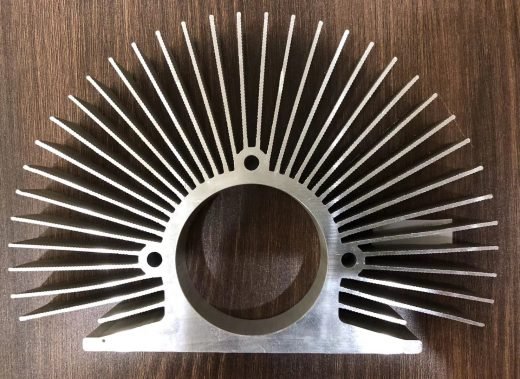
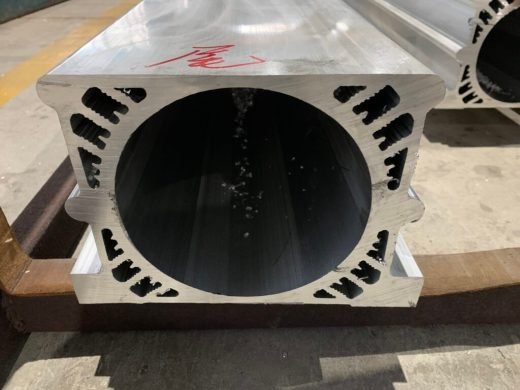
Dissipadores de calor extrudidos para arrefecimento de servidores de IA e GPU de alta potência
O arrefecimento de aceleradores de IA deixou de ser um problema convencional de dissipador de calor há já algumas gerações. A potência por pacote duplicou aproximadamente duas vezes desde os primeiros aceleradores de classe servidor, uma única placa de GPU pode agora transportar dois ou quatro pacotes com uma pilha HBM ao lado de cada chip, e o regulador de tensão acrescenta as suas próprias perdas. A peça que os nossos clientes nos pedem para extrudir já não é um bloco com alhetas e uma ventoinha à frente. É uma pilha de alhetas de elevada razão de aspeto, um difusor de calor que tem de movimentar o calor lateralmente antes de o poder libertar, ou um corpo com canais para refrigerante.
A Linkedalu Metal Group Co., Ltd extruda dissipadores de calor para programas de servidores de IA, GPU e HPC por três vias — extrusão direta, skiving CNC e placas frias soldadas por fricção e agitação — e maquina a interface do chip internamente. O projeto de moldes, a extrusão, o acabamento e o fabrico decorrem numa única fábrica em Foshan, Guangdong: 26 prensas de extrusão, 100.000 toneladas por ano, com expedições para mais de 50 países desde 2005.
O que a elevada densidade de potência altera na extrusão
Não publicamos especificações de aceleradores. A potência por pacote, a área do chip e os mapas de pontos quentes mudam a cada geração, e são dados do seu projeto, não do nosso produto — aquilo com que trabalhamos é o número que nos envia e o modo de arrefecimento que decidiu.
Três coisas são verdadeiras em todos os dispositivos de alta potência para os quais extrudamos, e são o que torna este trabalho diferente de um dissipador de 50 W.
O calor entra por uma pegada pequena. A potência é entregue numa área de chip medida em centenas de milímetros quadrados, não distribuída por toda a base do dissipador. A base tem, por isso, de espalhar o calor lateralmente antes de as alhetas o poderem remover, o que coloca a espessura da base e a resistência de espalhamento à frente da contagem de alhetas na lista de variáveis que o engenheiro de moldes define.
O arrefecimento por ar tem um teto prático por dispositivo. É por volta dos 700 W por pacote que o ar deixa de ser a resposta económica num chassi montado em bastidor — a área de superfície das alhetas e o caudal volumétrico necessários para remover o calor começam a exceder o que as ventoinhas do chassi e a sala conseguem fornecer. Acima desse ponto, o refrigerante chega ao chip e a peça extrudida passa de uma pilha de alhetas a um corpo de placa fria com canais.
O chassi define o envelope e o circuito define o orçamento de pressão. A computação de alta densidade é hoje um problema de projeto mecânico de circuito líquido. Uma placa fria é um componente desse circuito com uma margem de queda de pressão, e a secção extrudida é onde essa margem é gasta ou poupada.
Assim, o desenho deve chegar com quatro números: potência por pacote, pegada do pacote, modo de arrefecimento com o seu caudal de ar disponível ou orçamento de caudal e pressão, e o envelope mecânico. Tudo o que está a jusante destes números é projeto de molde.
Onde um dissipador de calor em alumínio extrudido ainda ganha
O cobre conduz melhor — cerca de 385–400 W/m·K contra 209 W/m·K do 6063-T5 — e continua a ser a opção padrão errada para a maioria deste trabalho, por três razões.
- Massa. O alumínio tem 2,70 g/cm³ contra 8,96 do cobre. Numa placa que já está nos seus limites mecânicos e de carga dos conectores, um dissipador de cobre é muitas vezes a peça que simplesmente não cumpre a especificação.
- Construção numa só peça. As alhetas, a base, os canais de montagem e os reforços para fixadores saem do molde como uma única secção. Não há junta nem resistência de interface entre alheta e base, e não há linha de ligação a qualificar.
- Pormenores na extrusão. Guias de placa, canais de parafuso, afastadores de placa e encaminhamento de cabos podem ser extrudidos na secção. Numa placa de GPU, a geometria de montagem é um problema tão grande como o térmico.
O teto da densidade de alhetas extrudidas é definido pelo molde, não pelo desenho que envia. Como orientação: espessura da ponta das alhetas de 0,5 mm ou mais conforme extrudida, altura das alhetas até 50 mm em padrão e até 80 mm num molde dedicado, passo das alhetas de 2,5 mm em padrão com 1,5 mm como mínimo prático, espessura da base de 2–20 mm, largura da secção de 10–300 mm nas prensas padrão e até 420 mm na prensa grande. Quando um projeto precisa de mais área de superfície do que estes limites permitem, o skiving CNC produz alhetas de 0,2–0,4 mm, e as alhetas coladas ou inseridas cobrem as secções muito grandes.
Envie o mapa térmico, não apenas o desenho
A causa mais comum de um mês perdido num programa térmico de IA é um pedido de orçamento que contém um desenho mas nenhuma especificação térmica. Um desenho diz-nos a forma. Não nos diz porque é que a forma é aquela, e numa peça de alta potência a forma está a jusante da física.
O que precisamos para orçamentar corretamente:
- potência por pacote, em watts, e o número de pacotes na placa ou cartão
- a pegada do chip e, quando disponível, o mapa de pontos quentes ao longo dela — não apenas a média
- o material de interface térmica que selecionou e a sua condutividade nominal à espessura da linha de ligação
- modo de arrefecimento: por ar, com o caudal ou a velocidade frontal disponíveis; ou líquido, com o tipo de refrigerante, o caudal, a temperatura de entrada e o orçamento de queda de pressão
- ambiente, temperatura máxima de junção e o envelope de bastidor ou chassi em que a peça tem de caber
- condicionantes de liga, tratamento superficial e quantidade anual
Com esses números, o engenheiro de moldes propõe dois ou três conceitos de secção — pilha de alhetas extrudida, alhetas aplainadas ou uma placa fria com canais — e indica quanto custa cada um em ferramental e prazo. Se um pormenor não encher corretamente, ou se a lingueta do molde entre duas alhetas não sobreviver à produção, dizemo-lo antes de alguém cortar aço.
O que realmente condiciona a conceção das alhetas no molde
A contagem de alhetas num desenho é um desejo; o molde decide o que é real, e o pormenor que condiciona não é a alheta — é a lingueta de aço do molde entre duas alhetas. Essa lingueta tem de suportar a pressão de extrusão sem defletir nem fissurar, e quanto mais altas forem as alhetas, mais lingueta sem apoio há para falhar.
É por isso que o passo não pode ser orçamentado independentemente da altura das alhetas. Uma pilha de alhetas com menos de 10 mm de altura suporta confortavelmente um passo apertado de 1,5–2 mm. Aumente a altura das alhetas para 50 mm e a geometria precisa de um espaçamento de cerca de 3–5 mm, porque há agora 50 mm de aço de molde entre cada par de alhetas. A regra prática muito repetida de "a extrusão suporta 15:1" descreve uma combinação específica de espessura de ponta e altura; não é uma licença geral para desenhar alhetas de 0,5 mm com 60 mm de altura, o que dá 120:1 e não funciona.
Três notas práticas da produção:
- Espessura da ponta antes do passo. Uma ponta de 0,5 mm numa alheta de 50 mm sobrevive; 0,3 mm não, porque a ponta tem de encher antes de o metal atrás dela solidificar.
- A conicidade ajuda. Uma alheta que afunila de uma raiz mais espessa até uma ponta de 0,5 mm é mais fácil de produzir do que uma com lados paralelos, com um custo térmico que pode calcular.
- Raios nos cantos. Os cantos internos vivos concentram tensões no molde. Um pequeno raio adicionado à raiz de uma alheta transforma frequentemente um projeto que recusaríamos num que produzimos todos os dias.
A interface do chip: planura, rugosidade e montagem
A base é uma interface térmica antes de ser uma peça estrutural, e a planura conforme extrudida não é suficientemente boa para um semicondutor. A extrusão deixa cerca de 0,2 mm de desvio por 100 mm; um chip gráfico precisa de uma ordem de grandeza melhor do que isso, por isso a face de contacto é fresada por CNC após a extrusão. O nosso padrão nestas peças é de planura de 0,05 mm ou melhor na face do chip, com rugosidade superficial de Ra 1,6 µm ou mais fina, para que a pasta térmica se espalhe uniformemente em vez de se acumular.
A resistência de interface é proporcional à espessura da linha de ligação e inversamente proporcional à condutividade do material de interface. Como valor de trabalho, com uma pasta térmica ou almofada térmica típicas, cada 10 µm adicionais de linha de ligação custam cerca de 0,01–0,03 K·cm²/W. Parece pouco até ser multiplicado pelo fluxo que entra na base: num pacote que dissipa várias centenas de watts através de uma pegada de algumas centenas de milímetros quadrados, a diferença entre uma face de contacto fresada e uma conforme extrudida deixa de ser um erro de arredondamento. É precisamente por isso que a tolerância está no desenho.
Os elementos de montagem são extrudidos na secção quando a geometria o permite: canais de parafuso, guias de placa, afastadores. Quando um cliente concentra o calor num local específico em vez de o espalhar por toda a base, podemos extrudir uma ranhura semicircular para um heat pipe nos diâmetros comuns de 6 mm, 8 mm e 10 mm.
O tratamento superficial que se segue à interface é funcional, não decorativo. A face de contacto do chip é normalmente deixada nua — qualquer revestimento acrescenta uma camada no percurso térmico. As alhetas são anodizadas a preto em AA10 ou AA15 quando se pretende radiação ou resistência à corrosão. A anodização dura raramente é especificada nestas peças e é orçamentada a pedido, em vez de oferecida como opção padrão.
Arrefecimento líquido: canais extrudidos e soldadura por fricção e agitação
Quando o ar deixa de ser a resposta, a peça é uma placa fria. Extrudamos o corpo como uma secção com canais internos de 3–8 mm, fechamos as extremidades e unimos a tampa por soldadura por fricção e agitação — um processo no estado sólido que agita o alumínio numa ligação sem o fundir, pelo que não há metal de adição, nem fundente, nem porosidade na zona de soldadura que se abra sob ciclos térmicos. As placas frias têm uma classificação de 0,5–1,5 MPa de pressão de trabalho, com uma pressão de rotura de pelo menos 3,0 MPa, e cada unidade é testada à pressão a 250 kPa durante 60 segundos, com a fuga a ter de se manter abaixo de 30 Pa.
Duas decisões de projeto dominam o desempenho numa placa fria de GPU:
- Canais em serpentina versus paralelos. Um único percurso em serpentina é previsível e proporciona um caudal uniforme, a uma queda de pressão mais elevada. Os percursos paralelos reduzem a queda de pressão mas são vulneráveis à má distribuição, pelo que uma parte do chip fica desabastecida enquanto outra é arrefecida em excesso. Numa peça com um mapa de pontos quentes tão irregular como um chip gráfico, a má distribuição reflete-se diretamente na temperatura de junção.
- Secção transversal do canal versus potência da bomba. Uma velocidade de caudal mais elevada melhora o coeficiente de transferência de calor e custa queda de pressão, aproximadamente com o quadrado da velocidade. O ponto de projeto prático vem do orçamento do seu circuito, e é por isso que a queda de pressão figura na nossa lista de dados a solicitar e não é um extra opcional.
Diga-nos o refrigerante, o caudal, a temperatura de entrada, o orçamento de queda de pressão e a geometria das portas, e propomos um traçado de canais antes de o molde ser cortado.
Exportação, inspeção e documentos para programas de servidores de IA
Cada encomenda é expedida com um certificado de ensaio de fábrica conforme a GB/T 5237, a EN 755-9 ou a ASTM B221, com a composição química, as propriedades mecânicas e os registos dimensionais, além de um relatório de inspeção dimensional das características maquinadas. A tolerância de peso da extrusão é de ±10 %, o que é relevante num programa orçamentado ao peso. A quantidade mínima de encomenda é de 500 kg por perfil; o ferramental de molde é orçamentado para o projeto.
Para as alfândegas, os perfis extrudidos são normalmente classificados sob o HS 7604 e os artigos de alumínio maquinados habitualmente sob o 7616.99 — mas a classificação é a determinação do seu despachante aduaneiro, não nossa, e forneceremos os dados de composição e de processo que necessitar para a fazer.
Para expedições com destino à UE, note-se que o regime definitivo do CBAM se aplica a partir de 1 de janeiro de 2026. Os importadores acima de 50 toneladas por ano têm de deter o estatuto de declarante CBAM autorizado e comunicar as emissões incorporadas por remessa. Envie-nos os campos de dados que o seu declarante exige e confirmaremos, antes de fazer a encomenda, quais deles a fábrica pode fornecer com base em registos reais de produção.
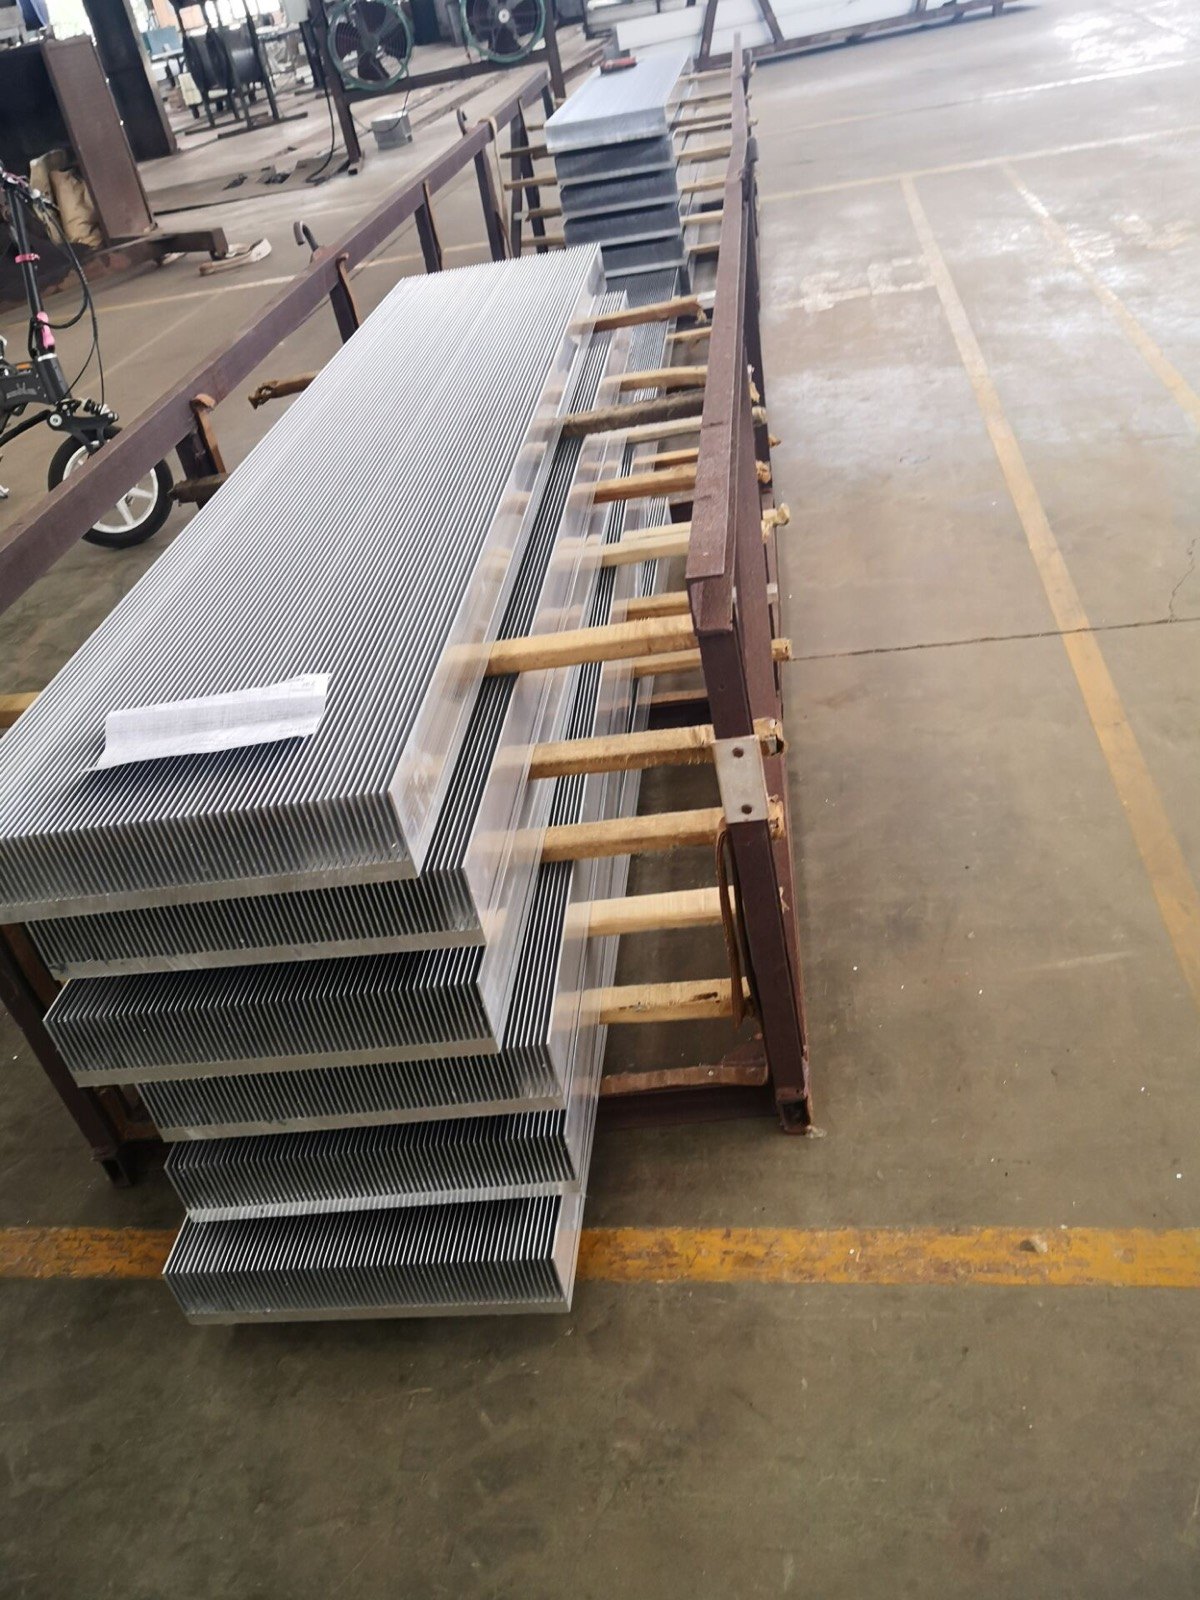
A embalagem é concebida para secções longas e finas: perfis intercalados, proteção de bordos com cartão e espuma, fardos cintados. Um contentor de 20 ft leva comprimentos até 5,85 m, por isso as secções de 6 m são expedidas num contentor de 40 ft ou são cortadas ao comprimento abaixo de 5,85 m — uma decisão prática a tomar no orçamento, porque altera tanto o transporte como o número de juntas no conjunto acabado. As condições são FOB Shenzhen ou Guangzhou, CIF a pedido.

 Alumínio Industrial