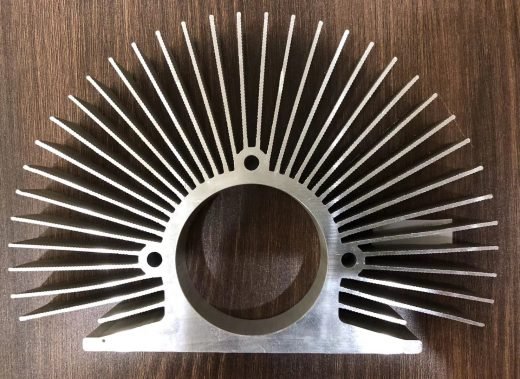
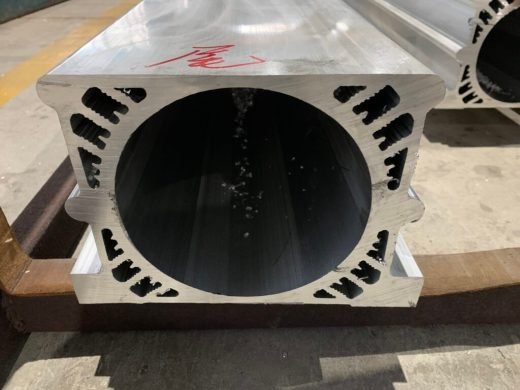
Disipadores extruidos para la refrigeración de servidores de IA y GPU de alta potencia
La refrigeración de aceleradores de IA dejó de ser un problema convencional de disipador hace ya varias generaciones. La potencia por encapsulado se ha duplicado aproximadamente dos veces desde los primeros aceleradores de clase servidor, una sola placa de GPU puede llevar ahora dos o cuatro encapsulados con una pila HBM junto a cada chip, y el regulador de tensión añade sus propias pérdidas. La pieza que nuestros clientes nos piden extruir ya no es un bloque con aletas y un ventilador delante. Es o bien una pila de aletas de relación de aspecto elevada, o bien un difusor térmico que debe mover el calor lateralmente antes de evacuarlo, o bien un cuerpo con canales para refrigerante.
Linkedalu Metal Group Co., Ltd extruye disipadores para programas de servidores de IA, GPU y HPC por tres vías —extrusión directa, fresado CNC (skiving) y placas frías soldadas por fricción-agitación— y mecaniza la interfaz del chip en sus propias instalaciones. El diseño de troqueles, la extrusión, el acabado y la fabricación se realizan en una única planta en Foshan, Guangdong: 26 prensas de extrusión, 100,000 toneladas al año y envíos a más de 50 países desde 2005.
Qué cambia la alta densidad de potencia en la extrusión
No publicamos especificaciones de aceleradores. La potencia por encapsulado, el área del chip y los mapas de puntos calientes cambian con cada generación, y son su dato de diseño, no nuestro producto: de lo que partimos es de la cifra que nos envía y del modo de refrigeración que ha decidido.
Tres cosas son ciertas en todos los dispositivos de alta potencia que extruimos, y son las que convierten esto en un trabajo distinto del de un disipador de 50 W.
El calor entra por una huella pequeña. La potencia se entrega a través de un área de chip medida en centenares de milímetros cuadrados, no repartida por toda la base del disipador. La base debe, por tanto, repartir el calor lateralmente antes de que las aletas puedan evacuarlo, lo que sitúa el espesor de base y la resistencia de reparto por delante del número de aletas en la lista de variables que fija el ingeniero de troqueles.
La refrigeración por aire tiene un techo práctico por dispositivo. En torno a 700 W por encapsulado es el punto en el que el aire deja de ser la respuesta económica en un chasis montado en rack: la superficie de aletas y el caudal volumétrico necesarios para evacuar el calor empiezan a superar lo que pueden aportar los ventiladores del chasis y la sala. Por encima de ese punto el refrigerante llega hasta el chip, y la pieza extruida pasa de ser una pila de aletas a un cuerpo de placa fría con canales.
El chasis fija la envolvente y el circuito fija el presupuesto de presión. La computación de alta densidad es hoy un problema de diseño mecánico de circuito líquido. Una placa fría es un componente de ese circuito con una tolerancia de caída de presión, y la sección extruida es donde esa tolerancia se gasta o se ahorra.
Así que el plano debería llegar con cuatro cifras: potencia por encapsulado, huella del encapsulado, modo de refrigeración con su caudal de aire disponible o su presupuesto de caudal y presión, y la envolvente mecánica. Todo lo que viene después de esas cifras es diseño de troquel.
Dónde sigue ganando un disipador de aluminio extruido
El cobre conduce mejor —en torno a 385–400 W/m·K frente a 209 W/m·K del 6063-T5— y sigue siendo la opción por defecto equivocada para la mayor parte de este trabajo, por tres razones.
- Masa. El aluminio pesa 2.70 g/cm³ frente a los 8.96 del cobre. En una tarjeta que ya está en sus límites mecánicos y de carga del conector, un disipador de cobre suele ser la pieza que directamente no cumple la especificación.
- Construcción de una sola pieza. Las aletas, la base, los canales de montaje y los refuerzos para fijaciones salen del troquel como una sola sección. No hay unión ni resistencia de interfaz entre aleta y base, ni línea de adhesión que cualificar.
- Detalles conformados en la extrusión. Las guías de tarjeta, los canales para tornillos, los separadores de placa y el paso de cables pueden extruirse en la sección. En una tarjeta de GPU, la geometría de montaje es un problema tan grande como el térmico.
El techo de densidad de aletas extruidas lo fija el troquel, no el plano que usted envía. Como guía: espesor de punta de aleta de 0.5 mm o más tal como se extruye, altura de aleta de hasta 50 mm de serie y hasta 80 mm con un troquel dedicado, paso de aletas de 2.5 mm de serie con 1.5 mm como mínimo práctico, espesor de base de 2–20 mm, anchura de sección de 10–300 mm en las prensas estándar y hasta 420 mm en la prensa grande. Cuando un diseño necesita más superficie de la que permiten esos límites, el fresado CNC (skiving) produce aletas de 0.2–0.4 mm, y las aletas pegadas o insertadas cubren las secciones muy grandes.
Envíe el mapa térmico, no solo el plano
La causa más frecuente de perder un mes en un programa térmico de IA es una solicitud de presupuesto que incluye un plano pero ninguna especificación térmica. Un plano nos dice la forma. No nos dice por qué la forma es esa, y en una pieza de alta potencia la forma viene determinada por la física.
Qué necesitamos para presupuestar correctamente:
- potencia por encapsulado, en vatios, y el número de encapsulados de la tarjeta o la placa
- la huella del chip y, cuando esté disponible, el mapa de puntos calientes sobre ella, no solo el promedio
- el material de interfaz térmica que ha seleccionado y su conductividad nominal con el espesor de capa de unión
- el modo de refrigeración: aire, con el caudal o la velocidad frontal de aire disponibles; o líquido, con el tipo de refrigerante, el caudal, la temperatura de entrada y el presupuesto de caída de presión
- temperatura ambiente, temperatura máxima de unión y la envolvente del rack o del chasis en la que debe encajar la pieza
- restricciones de aleación, tratamiento superficial y cantidad anual
Con esas cifras, el ingeniero de troqueles propone dos o tres conceptos de sección —pila de aletas extruida, aletas fresadas o placa fría con canales— e indica lo que cuesta cada uno en utillaje y plazo. Si un detalle no se va a rellenar correctamente o la lengüeta del troquel entre dos aletas no soportará la producción, se lo decimos antes de que nadie corte acero.
Qué limita realmente el diseño de aletas en el troquel
El número de aletas de un plano es un deseo; el troquel decide lo que es real, y el detalle que limita no es la aleta, sino la lengüeta de acero del troquel entre dos aletas. Esa lengüeta debe soportar la presión de extrusión sin flexionarse ni agrietarse, y cuanto más altas son las aletas, más lengüeta sin soporte hay que puede fallar.
Por eso el paso no puede cotizarse con independencia de la altura de aleta. Una pila de aletas de menos de 10 mm de altura admite cómodamente un paso ajustado de 1.5–2 mm. Si lleva la altura de aleta a 50 mm, la geometría necesita una separación de unos 3–5 mm, porque ahora hay 50 mm de acero de troquel en pie entre cada par de aletas. La regla empírica que se repite mucho de "la extrusión admite 15:1" describe una combinación concreta de espesor de punta y altura; no es una licencia general para dibujar aletas de 0.5 mm y 60 mm de altura, lo que es 120:1 y no funcionará.
Tres notas prácticas desde producción:
- Primero el espesor de punta, después el paso. Una punta de 0.5 mm en una aleta de 50 mm sobrevive; 0.3 mm no, porque la punta debe rellenarse antes de que el metal que tiene detrás se solidifique.
- El afinado ayuda. Una aleta que se afina desde una raíz más gruesa hasta una punta de 0.5 mm es más fácil de fabricar que una de caras paralelas, con una penalización térmica que usted puede calcular.
- Radios de esquina. Las esquinas internas agudas concentran tensiones en el troquel. Un radio pequeño añadido a la raíz de una aleta convierte con frecuencia un diseño que rechazaríamos en uno que fabricamos cada día.
La interfaz del chip: planitud, rugosidad y montaje
La base es una interfaz térmica antes que una pieza estructural, y la planitud tal como se extruye no basta para un semiconductor. La extrusión deja aproximadamente 0.2 mm de desviación por cada 100 mm; un chip gráfico necesita un orden de magnitud mejor que eso, así que la cara de contacto se fresa con CNC después de la extrusión. Nuestro estándar en estas piezas es de una planitud de 0.05 mm o mejor en la cara del chip, con una rugosidad superficial de Ra 1.6 µm o más fina para que la pasta térmica se reparta de manera uniforme en lugar de acumularse.
La resistencia de interfaz es proporcional al espesor de la capa de unión e inversamente proporcional a la conductividad del material de interfaz. Como cifra orientativa, con una pasta térmica o un gap pad típicos, cada 10 µm adicionales de capa de unión cuestan aproximadamente 0.01–0.03 K·cm²/W. Parece poco hasta que se multiplica por el flujo que entra en la base: en un encapsulado que disipa varios cientos de vatios a través de una huella de unos pocos cientos de milímetros cuadrados, la diferencia entre una cara de contacto fresada y una tal como se extruye deja de ser un error de redondeo. Esa es toda la razón de que la tolerancia figure en el plano.
Los detalles de montaje se extruyen en la sección donde la geometría lo permite: canales para tornillos, guías de tarjeta, separadores. Cuando un cliente concentra el calor en un punto concreto en lugar de repartirlo por la base, podemos extruir una ranura semicircular para un tubo de calor en los diámetros habituales de 6 mm, 8 mm y 10 mm.
El tratamiento superficial posterior a la interfaz es funcional, no decorativo. La cara de contacto del chip normalmente se deja desnuda: cualquier recubrimiento añade una capa en la trayectoria térmica. Las aletas se anodizan en negro con AA10 o AA15 cuando se busca radiación o resistencia a la corrosión. El anodizado duro rara vez se especifica en estas piezas y se presupuesta bajo pedido en lugar de ofrecerse como opción estándar.
Refrigeración líquida: canales extruidos y soldadura por fricción-agitación
Cuando el aire ya no es la respuesta, la pieza es una placa fría. Extruimos el cuerpo como una sección con canales internos de 3–8 mm, cerramos los extremos y unimos la tapa mediante soldadura por fricción-agitación, un proceso en estado sólido que agita el aluminio hasta formar una unión sin fundirlo, de modo que no hay metal de aporte, ni fundente, ni porosidad en la zona de soldadura que pueda abrirse con los ciclos térmicos. Las placas frías están clasificadas para una presión de trabajo de 0.5–1.5 MPa con una presión de rotura de al menos 3.0 MPa, y cada unidad se somete a una prueba de presión a 250 kPa durante 60 segundos, con una fuga que debe mantenerse por debajo de 30 Pa.
Dos decisiones de diseño dominan el rendimiento en una placa fría para GPU:
- Canales en serpentín frente a canales en paralelo. Un único recorrido en serpentín es predecible y da un caudal uniforme, con mayor caída de presión. Los recorridos en paralelo reducen la caída de presión pero son vulnerables a la mala distribución, de modo que una parte del chip se queda sin caudal mientras otra se enfría en exceso. En una pieza con un mapa de puntos calientes tan desigual como el de un chip gráfico, la mala distribución se refleja directamente en la temperatura de unión.
- Sección del canal frente a potencia de bombeo. Una mayor velocidad de flujo mejora el coeficiente de transferencia de calor y cuesta caída de presión aproximadamente con el cuadrado de la velocidad. El punto de diseño práctico sale de su presupuesto de circuito, y por eso la cifra de caída de presión está en nuestra lista de datos solicitados y no es un extra opcional.
Indíquenos el refrigerante, el caudal, la temperatura de entrada, el presupuesto de caída de presión y la geometría de las conexiones, y propondremos una disposición de canales antes de cortar el troquel.
Exportación, inspección y documentación para programas de servidores de IA
Cada pedido se envía con un certificado de colada conforme a GB/T 5237, EN 755-9 o ASTM B221 que recoge la composición química, las propiedades mecánicas y los registros dimensionales, además de un informe de inspección dimensional de los detalles mecanizados. La tolerancia de peso de la extrusión es de ±10%, algo que importa en un programa presupuestado por peso. El pedido mínimo es de 500 kg por perfil; el utillaje de troquel se presupuesta para el proyecto.
Para aduanas, los perfiles extruidos se clasifican normalmente bajo el código HS 7604 y los artículos de aluminio mecanizados, habitualmente bajo el 7616.99, pero la clasificación es decisión de su agente de aduanas, no nuestra, y facilitaremos los datos de composición y de ruta de procesamiento que necesite para determinarla.
Para los envíos con destino a la UE, tenga en cuenta que el régimen definitivo del CBAM se aplica desde el 1 de enero de 2026. Los importadores que superen las 50 toneladas al año deben contar con la condición de declarante CBAM autorizado y notificar las emisiones incorporadas por envío. Envíenos los campos de datos que requiera su declarante y le confirmaremos, antes de cursar el pedido, cuáles de ellos puede facilitar la fundición con arreglo a registros de producción reales.
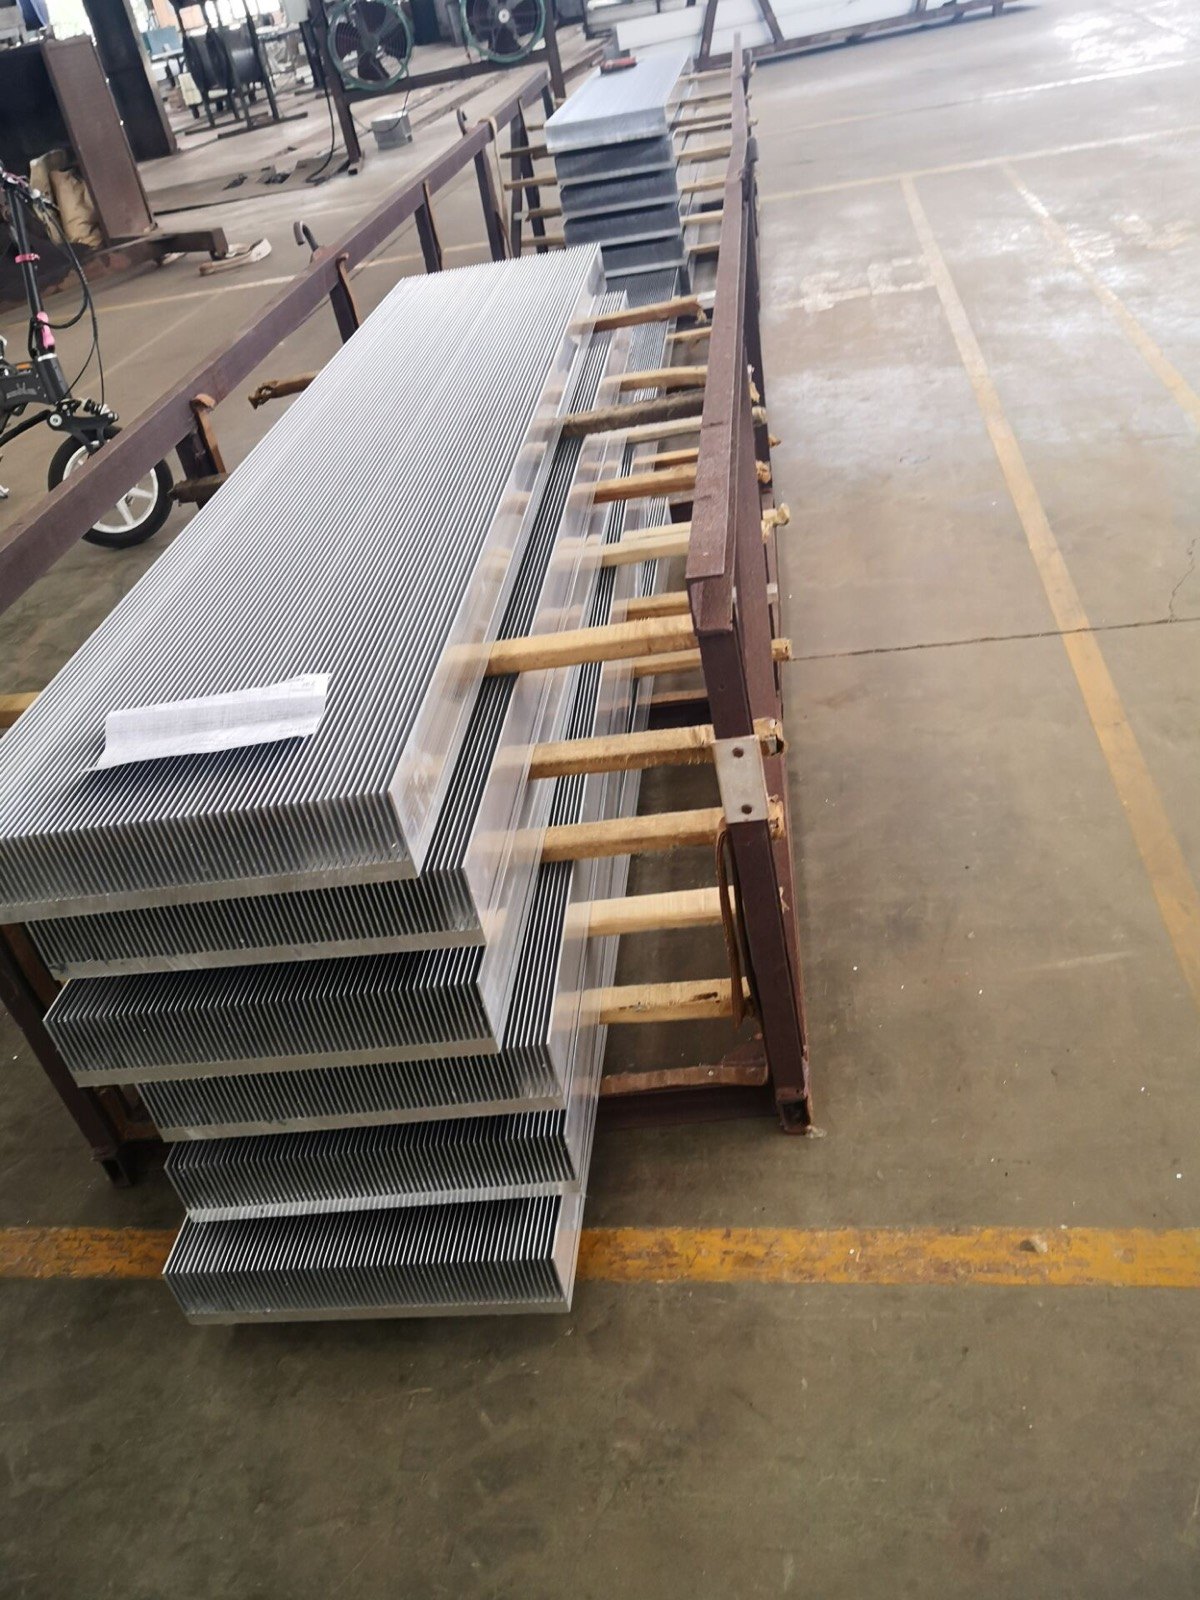
El embalaje está pensado para secciones largas y delgadas: perfiles intercalados, protección de bordes con cartón y espuma y bultos flejados. Un contenedor de 20 ft admite longitudes de hasta 5.85 m, así que las secciones de 6 m se envían en un contenedor de 40 ft o se cortan a medida por debajo de 5.85 m, una decisión práctica que conviene cerrar en el momento del presupuesto, porque cambia tanto el flete como el número de uniones del conjunto acabado. Las condiciones son FOB Shenzhen o Guangzhou, y CIF bajo pedido.

 Aluminio industrial