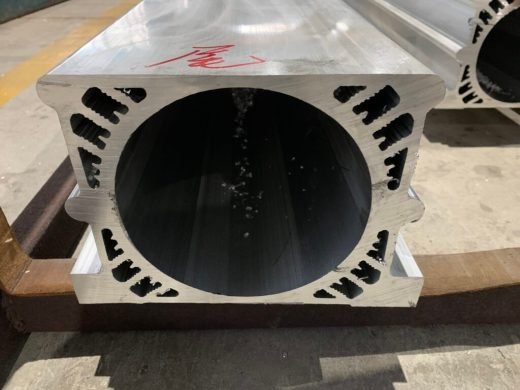
Diseñar un disipador extruido en torno a la física
La extrusión de aluminio resuelve la refrigeración de la electrónica de potencia, desde inversores de cadena de 10 kW hasta baterías de vehículos eléctricos, pero solo cuando el perfil se diseña en torno tanto a la trayectoria del calor como a los límites de la prensa de extrusión. El enfoque correcto depende de lo que se esté refrigerando: un disipador pasivo para IGBT, una carcasa de inversor solar o una placa fría de batería refrigerada por líquido.
Empiece por la especificación térmica. Envíenos la carga térmica en vatios, la temperatura ambiente, la temperatura de unión máxima y el modo de refrigeración, ya sea convección natural, aire forzado o líquido. Si dispone de un modelo CFD, envíelo. Si no, indíquenos la potencia y trabajaremos a la inversa hasta llegar a un perfil.
Selección de aleación para electrónica de potencia
El 6063-T5 es la aleación estándar para disipadores extruidos, con una conductividad térmica de aproximadamente 200 W/m·K y un límite elástico de unos 145 MPa. El 6061-T6 se usa cuando el perfil es estructural o soporta alta presión interna, y el 6005A-T6 cuando el conjunto va soldado. Las anchuras de perfil van de 10 mm a 300 mm en prensas estándar y hasta 420 mm en una prensa grande.
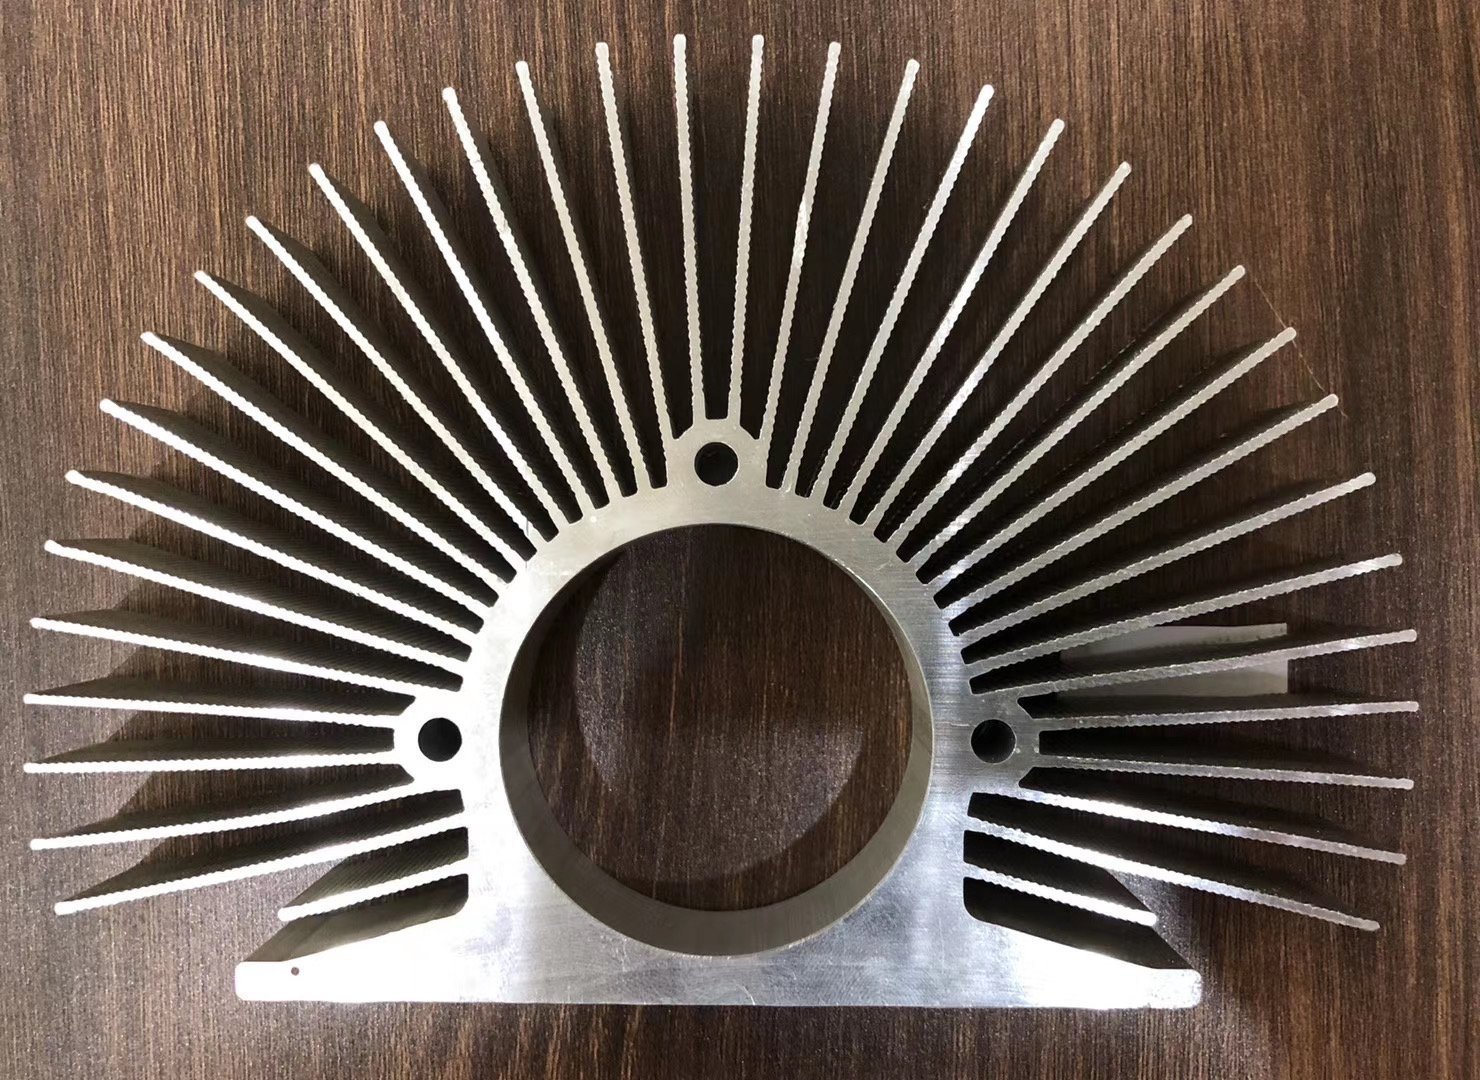
Geometría de aletas y espesor de base
El paso de aleta es normalmente de 2.5 mm o mayor, con 1.5 mm como mínimo práctico, y la altura de aleta llega hasta 50 mm de serie o 80 mm con un diseño de matriz específico. El espesor de base va de 2 mm a 20 mm; para el montaje de IGBT, una base de 8 mm a 15 mm es lo típico, porque reparte el calor lateralmente antes de que las aletas lo extraigan. La tolerancia se rige por EN 755-9, con DIN 1748 como referencia alemana histórica.
Montaje del módulo IGBT: lo que debe hacer la base
La base es una interfaz térmica, y su geometría importa tanto como su aleación.
- Planeidad de la superficie: 0.05 mm o mejor. Cada 0.01 mm de holgura adicional añade aproximadamente de 0.5 a 1.0 K de resistencia térmica.
- Rugosidad superficial: Ra 1.6 µm o más fina, para que la pasta térmica se reparta de forma uniforme sin acumularse.
- Método de planeidad: Fresado de caras por CNC tras la extrusión. Una planeidad en estado extruido de unos 0.2 mm por 100 mm no es suficiente para una interfaz semiconductora.
Cuando un inversor concentra el calor en puntos concretos en lugar de repartirlo de forma uniforme, podemos extruir una ranura semicircular en la base para un tubo de calor, en los diámetros habituales de 6 mm, 8 mm y 10 mm.
Variadores industriales VFD y sistemas SAI
Para variadores industriales y equipos SAI, la disipación de potencia por módulo suele ser de 50 a 150 W, con una disipación total del disipador de 200 a 800 W según la potencia del accionamiento. Estas aplicaciones tienden a perfiles más grandes, bases más gruesas y superficies de montaje mecanizadas con patrones de agujeros situados con precisión.
Placas frías líquidas para la refrigeración de baterías de vehículos eléctricos
La refrigeración líquida traslada la carga térmica a una placa fría con canales internos. Los diámetros de los canales extruidos van de 3 mm a 8 mm. Los canales se sellan en los extremos, y la soldadura por fricción-agitación es la opción por defecto para las placas frías de vehículos eléctricos: una herramienta giratoria penetra en el aluminio y agita el metal hasta formar una unión en estado sólido, sin material de aporte ni porosidad, que resiste los ciclos térmicos. Las placas frías funcionan a una presión de trabajo de 0.5 a 1.5 MPa con una presión de rotura de al menos 3.0 MPa.
Prueba de fugas y acabado superficial
Cada placa fría se somete a una prueba de presión de 250 kPa durante 60 segundos con una fuga inferior a 30 Pa. Los acabados superficiales incluyen el acabado de extrusión, el anodizado negro con una emisividad de 0.85 a 0.90, el anodizado duro y el chorro de arena. El espesor de anodizado es de 10 a 25 µm según la práctica de Qualanod.
Pedidos y plazos de entrega
La longitud estándar es de 6 m extruidos, cortados a medida a partir de 100 mm. El pedido mínimo es de 300 kg con matriz nueva. El plazo hasta la primera muestra con una matriz nueva es de 10 a 15 días laborables, y de 7 a 10 días laborables para pedidos repetidos. Envíe el plano con antelación para que la revisión de fabricabilidad se realice antes de cortar el utillaje. La producción se rige por un sistema de calidad ISO 9001:2015.

 Aluminio industrial