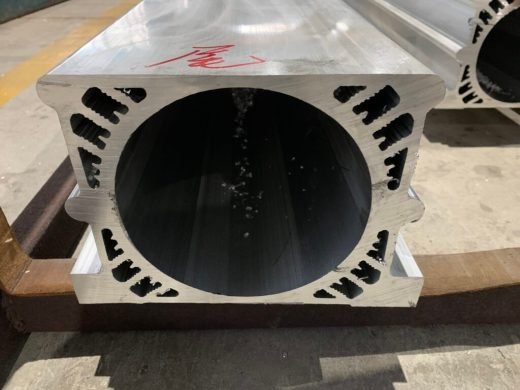
Concevoir un dissipateur extrudé autour de la physique
L'extrusion d'aluminium répond au refroidissement de l'électronique de puissance, des onduleurs string de 10 kW jusqu'aux packs de batteries de VE, mais à condition que le profilé soit conçu à la fois autour du chemin thermique et des limites de la presse à extruder. La bonne approche dépend de ce que vous refroidissez : un dissipateur passif pour IGBT, un boîtier d'onduleur solaire ou une plaque froide de batterie refroidie par liquide.
Commencez par la spécification thermique. Envoyez-nous la charge thermique en watts, la température ambiante, la température de jonction maximale et le mode de refroidissement, qu'il s'agisse de convection naturelle, d'air forcé ou de liquide. Si vous disposez d'un modèle CFD, envoyez-le. Sinon, indiquez-nous la puissance et nous remonterons à un profilé.
Choix de l'alliage pour l'électronique de puissance
Le 6063-T5 est la référence des dissipateurs extrudés, avec une conductivité thermique d'environ 200 W/m·K et une limite d'élasticité d'environ 145 MPa. Le 6061-T6 est utilisé lorsque le profilé est structural ou subit une pression interne élevée, et le 6005A-T6 lorsque l'ensemble est soudé. Les largeurs de profilé vont de 10 mm à 300 mm sur les presses standard et jusqu'à 420 mm sur une grande presse.
Géométrie des ailettes et épaisseur de base
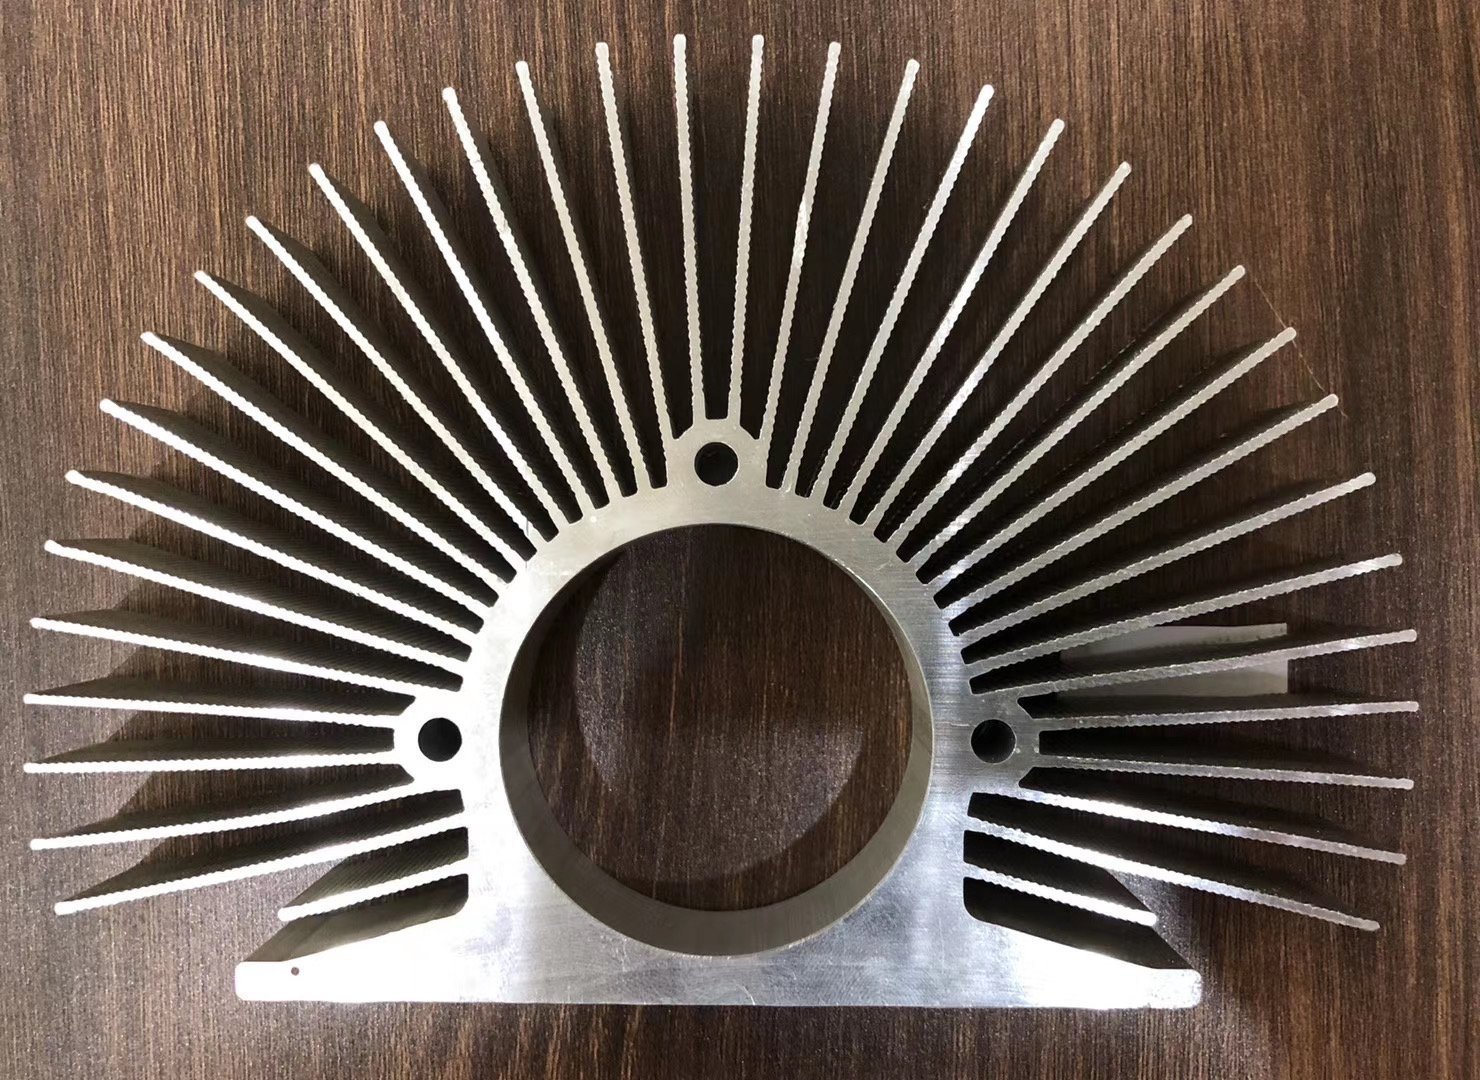
Le pas des ailettes est normalement de 2,5 mm ou plus, avec 1,5 mm comme minimum pratique, et la hauteur d'ailette atteint 50 mm en standard ou 80 mm avec une conception de filière dédiée. L'épaisseur de base va de 2 mm à 20 mm ; pour le montage d'IGBT, une base de 8 mm à 15 mm est typique car elle répartit la chaleur latéralement avant que les ailettes ne l'évacuent. La tolérance est tenue selon EN 755-9, la DIN 1748 servant de référence allemande historique.
Montage des modules IGBT : ce que la base doit accomplir
La base est une interface thermique, et sa géométrie compte autant que son alliage.
- Planéité de surface : 0,05 mm ou mieux. Chaque 0,01 mm de jeu supplémentaire ajoute environ 0,5 à 1,0 K de résistance thermique.
- Rugosité de surface : Ra 1,6 µm ou plus fin, afin que la pâte thermique s'étale uniformément sans s'accumuler.
- Méthode de planéité : surfaçage CNC après extrusion. Une planéité brute d'extrusion d'environ 0,2 mm par 100 mm ne suffit pas pour une interface à semi-conducteur.
Lorsqu'un onduleur concentre la chaleur en des points précis au lieu de la répartir uniformément, nous pouvons extruder dans la base une gorge semi-circulaire pour un caloduc, dans les diamètres courants de 6 mm, 8 mm et 10 mm.
Variateurs industriels et systèmes onduleurs (UPS)
Pour les variateurs industriels et les unités UPS, la dissipation de puissance par module est typiquement de 50 à 150 W, avec une dissipation totale du dissipateur de 200 à 800 W selon la puissance du variateur. Ces applications privilégient des profilés plus grands, des bases plus épaisses et des surfaces de montage usinées avec des motifs de perçage précisément positionnés.
Plaques froides liquides pour le refroidissement des batteries de VE
Le refroidissement liquide transfère la charge thermique vers une plaque froide à canaux internes. Les diamètres de canaux extrudés vont de 3 mm à 8 mm. Les canaux sont obturés aux extrémités, et le soudage par friction-malaxage est la méthode par défaut pour les plaques froides de VE : un outil rotatif s'enfonce dans l'aluminium et malaxe le métal pour former une liaison à l'état solide, sans matière d'apport ni porosité, qui résiste aux cycles thermiques. Les plaques froides fonctionnent à une pression de service de 0,5 à 1,5 MPa avec une pression d'éclatement d'au moins 3,0 MPa.
Essais d'étanchéité et finition de surface
Chaque plaque froide est éprouvée en pression à 250 kPa pendant 60 secondes, avec une fuite inférieure à 30 Pa. Les finitions de surface comprennent le brut de laminage, l'anodisation noire avec une émissivité de 0,85 à 0,90, l'anodisation dure et le sablage. L'épaisseur d'anodisation est de 10 à 25 µm selon la pratique Qualanod.
Commande et délais
La longueur standard est de 6 m extrudé, coupée à longueur à partir de 100 mm. La quantité minimale est de 300 kg sur une nouvelle filière. Le délai jusqu'au premier échantillon sur une nouvelle filière est de 10 à 15 jours ouvrés, et de 7 à 10 jours ouvrés pour les commandes reconduites. Envoyez le plan tôt afin qu'une revue de fabricabilité ait lieu avant la taille de l'outillage. La production est menée sous un système qualité ISO 9001:2015.

 Aluminium industriel