Aller au contenu principal
Linkedalu Metal Group Co., Ltd LINKEDALU Metal Group
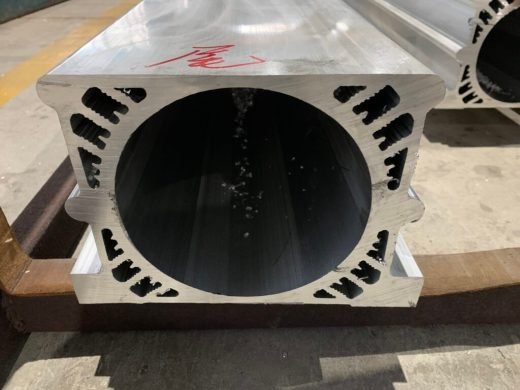
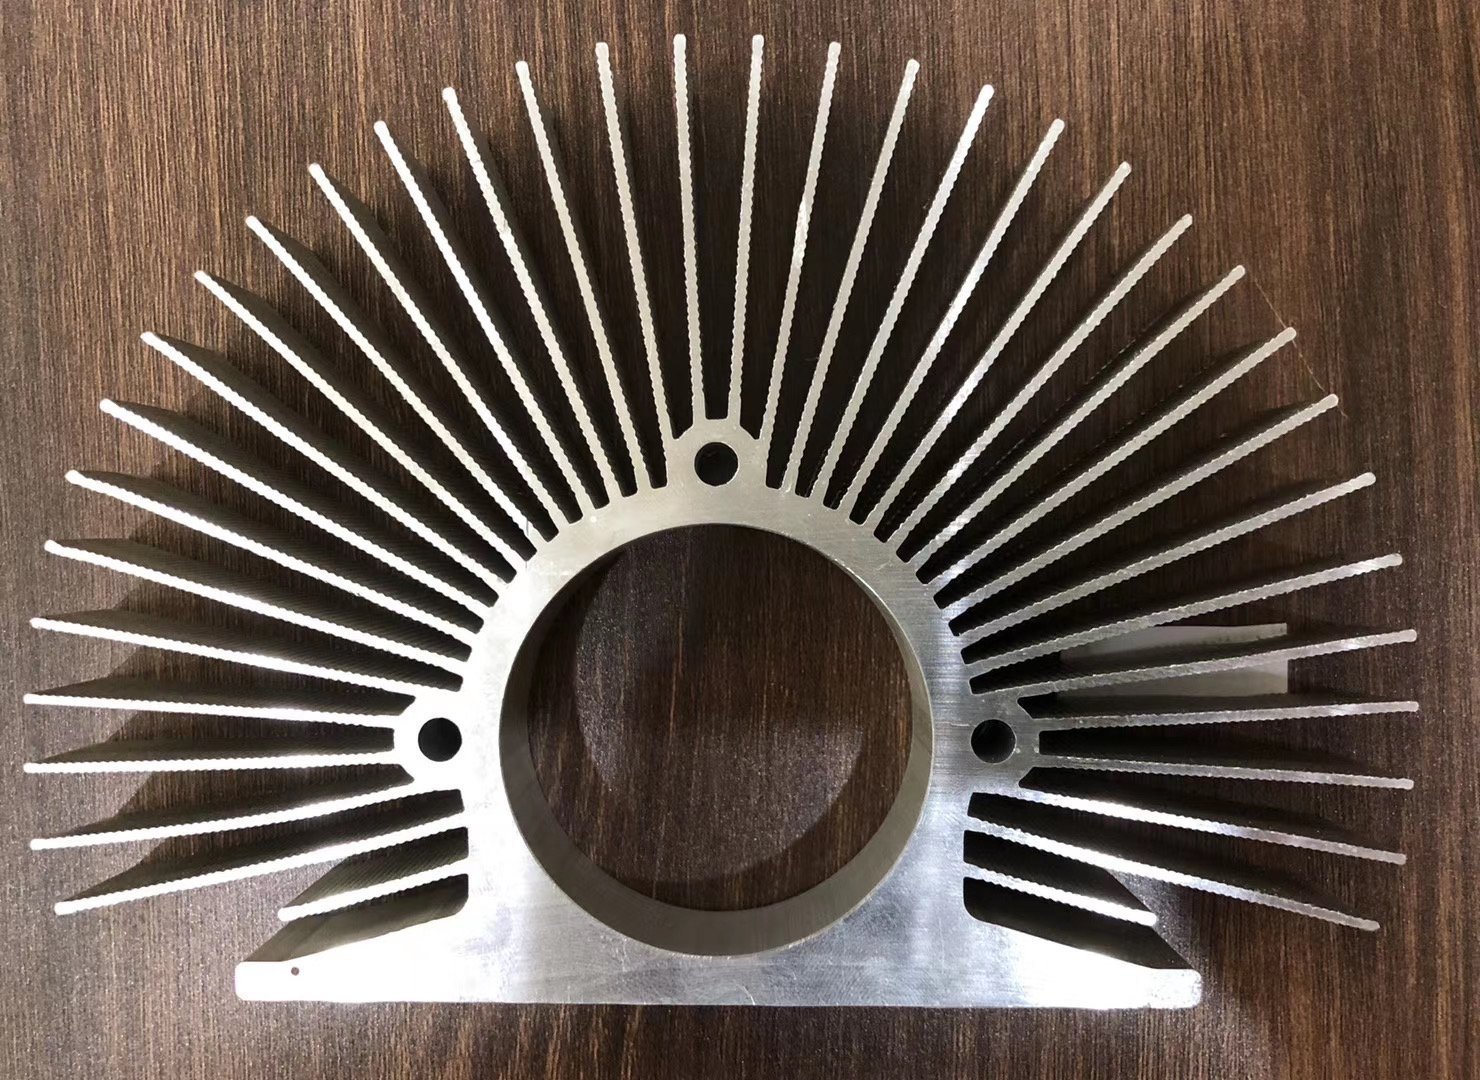
Dissipateurs extrudés pour onduleurs, IGBT et batteries de VE

Concevoir un dissipateur extrudé autour de la physique

L'extrusion d'aluminium répond au refroidissement de l'électronique de puissance, des onduleurs string de 10 kW jusqu'aux packs de batteries de VE, mais à condition que le profilé soit conçu à la fois autour du chemin thermique et des limites de la presse à extruder. La bonne approche dépend de ce que vous refroidissez : un dissipateur passif pour IGBT, un boîtier d'onduleur solaire ou une plaque froide de batterie refroidie par liquide.

Commencez par la spécification thermique. Envoyez-nous la charge thermique en watts, la température ambiante, la température de jonction maximale et le mode de refroidissement, qu'il s'agisse de convection naturelle, d'air forcé ou de liquide. Si vous disposez d'un modèle CFD, envoyez-le. Sinon, indiquez-nous la puissance et nous remonterons à un profilé.

Choix de l'alliage pour l'électronique de puissance

Le 6063-T5 est la référence des dissipateurs extrudés, avec une conductivité thermique d'environ 200 W/m·K et une limite d'élasticité d'environ 145 MPa. Le 6061-T6 est utilisé lorsque le profilé est structural ou subit une pression interne élevée, et le 6005A-T6 lorsque l'ensemble est soudé. Les largeurs de profilé vont de 10 mm à 300 mm sur les presses standard et jusqu'à 420 mm sur une grande presse.

Géométrie des ailettes et épaisseur de base

Le pas des ailettes est normalement de 2,5 mm ou plus, avec 1,5 mm comme minimum pratique, et la hauteur d'ailette atteint 50 mm en standard ou 80 mm avec une conception de filière dédiée. L'épaisseur de base va de 2 mm à 20 mm ; pour le montage d'IGBT, une base de 8 mm à 15 mm est typique car elle répartit la chaleur latéralement avant que les ailettes ne l'évacuent. La tolérance est tenue selon EN 755-9, la servant de référence allemande historique.

Montage des modules IGBT : ce que la base doit accomplir

La base est une interface thermique, et sa géométrie compte autant que son alliage.

  • Planéité de surface : 0,05 mm ou mieux. Chaque 0,01 mm de jeu supplémentaire ajoute environ 0,5 à 1,0 K de résistance thermique.
  • Rugosité de surface : Ra 1,6 µm ou plus fin, afin que la pâte thermique s'étale uniformément sans s'accumuler.
  • Méthode de planéité : surfaçage CNC après extrusion. Une planéité brute d'extrusion d'environ 0,2 mm par 100 mm ne suffit pas pour une interface à semi-conducteur.

Lorsqu'un onduleur concentre la chaleur en des points précis au lieu de la répartir uniformément, nous pouvons extruder dans la base une gorge semi-circulaire pour un caloduc, dans les diamètres courants de 6 mm, 8 mm et 10 mm.

Variateurs industriels et systèmes onduleurs (UPS)

Pour les variateurs industriels et les unités UPS, la dissipation de puissance par module est typiquement de 50 à 150 W, avec une dissipation totale du dissipateur de 200 à 800 W selon la puissance du variateur. Ces applications privilégient des profilés plus grands, des bases plus épaisses et des surfaces de montage usinées avec des motifs de perçage précisément positionnés.

Plaques froides liquides pour le refroidissement des batteries de VE

Le refroidissement liquide transfère la charge thermique vers une plaque froide à canaux internes. Les diamètres de canaux extrudés vont de 3 mm à 8 mm. Les canaux sont obturés aux extrémités, et le soudage par friction-malaxage est la méthode par défaut pour les plaques froides de VE : un outil rotatif s'enfonce dans l'aluminium et malaxe le métal pour former une liaison à l'état solide, sans matière d'apport ni porosité, qui résiste aux cycles thermiques. Les plaques froides fonctionnent à une pression de service de 0,5 à 1,5 MPa avec une pression d'éclatement d'au moins 3,0 MPa.

Essais d'étanchéité et finition de surface

Chaque plaque froide est éprouvée en pression à 250 kPa pendant 60 secondes, avec une fuite inférieure à 30 Pa. Les finitions de surface comprennent le brut de filage, l'anodisation noire avec une émissivité de 0,85 à 0,90, l'anodisation dure et le sablage. L'épaisseur d'anodisation est de 10 à 25 µm selon la pratique Qualanod.

Commande et délais

La longueur standard est de 6 m extrudé, coupée à longueur à partir de 100 mm. La quantité minimale est de 500 kg par profilé. Le délai jusqu'au premier échantillon sur une nouvelle filière est de 10 à 15 jours ouvrés, et de 7 à 10 jours ouvrés pour les commandes reconduites. Envoyez le plan tôt afin qu'une revue de fabricabilité ait lieu avant la taille de l'outillage. La production est menée sous un système qualité ISO 9001:2015.

Applications typiques

  • check Onduleurs solaires string et centraux
  • check Variateurs industriels et systèmes UPS
  • check Modules de puissance IGBT et SiC
  • check Plaques froides de packs de batteries de VE
  • check Convertisseurs DC-DC et chargeurs embarqués
  • check Onduleurs de traction

Aluminium industriel · Dissipateurs thermiques en aluminium

Dissipateurs extrudés pour onduleurs, IGBT et batteries de VE

Un guide technique des dissipateurs extrudés et des plaques froides soudées par friction-malaxage pour onduleurs string, modules IGBT et packs de batteries de VE, couvrant le choix de l'alliage, la géométrie des ailettes, la planéité de la base et les essais d'étanchéité.

Caractéristiques techniques

Alliage et état métallurgique 6063-T5 (dissipateurs), 6061-T6 (applications structurales / haute pression), 6005A-T6 (ossatures soudées)
Conductivité thermique ~200 W/m·K (6063-T5)
Limite d'élasticité 145 MPa (6063-T5)
Largeur de profilé 10 mm – 300 mm standard ; jusqu'à 420 mm sur une grande presse
Hauteur et pas d'ailettes Jusqu'à 50 mm standard, 80 mm avec conception de filière ; pas ≥2,5 mm, 1,5 mm minimum
Épaisseur de base 2 mm – 20 mm ; 8–15 mm pour le montage d'IGBT
Planéité de la surface de montage ≤0,05 mm fraisé CNC ; rugosité Ra 1,6 µm ou plus fin
Canaux de plaque froide 3–8 mm de diamètre intérieur ; 0,5–1,5 MPa en service, éclatement ≥3,0 MPa
Essai d'étanchéité 250 kPa pendant 60 s, fuite inférieure à 30 Pa
Tolérance, longueur et quantité minimale EN 755-9 ; 6 m extrudé, coupe à partir de 100 mm ; quantité minimale 500 kg
Alloy 6005A 6061 6063
Application EV battery pack cold plates IGBT and SiC power modules Industrial VFDs and UPS systems String and central solar inverters
Surface finish Anodized
Industry Industrial equipment Thermal management
Standard EN 755
Temper T5 T6
  • verified_userCertificat de matière fourni avec chaque expédition
  • scheduleDélai habituel : 15 à 25 jours après validation de la matrice
  • publicEmballage d'export, FOB Shenzhen / Guangzhou

Questions techniques fréquentes

Les dissipateurs en aluminium extrudé peuvent-ils assurer le refroidissement d'un onduleur ? add
Oui, depuis les onduleurs string d'environ 10 kW jusqu'aux packs de batteries de VE, à condition que le profilé soit conçu autour de la charge thermique et des limites de la presse à extruder. Les modules de variateurs industriels et d'UPS dissipent typiquement 50 à 150 W chacun, avec une dissipation totale du dissipateur de 200 à 800 W selon la puissance du variateur. Envoyez la charge thermique, la température ambiante, la température de jonction maximale et le mode de refroidissement.
Quelle planéité une surface de montage d'IGBT exige-t-elle ? add
0,05 mm ou mieux, avec une rugosité de surface de Ra 1,6 µm ou plus fin. Ces valeurs maintiennent la couche de pâte thermique mince et uniforme. Une planéité brute d'extrusion d'environ 0,2 mm par 100 mm ne suffit pas pour une interface à semi-conducteur, de sorte que la base est surfacée par CNC après extrusion. Chaque 0,01 mm de jeu supplémentaire ajoute environ 0,5 à 1,0 K de résistance thermique.
Comment les canaux des plaques froides liquides sont-ils obturés ? add
Le soudage par friction-malaxage est la méthode par défaut pour les plaques froides de VE. Un outil rotatif s'enfonce dans l'aluminium aux extrémités des canaux et malaxe le métal pour former une liaison à l'état solide, sans matière d'apport ni porosité, qui résiste aux cycles thermiques. Les canaux internes extrudés ont un diamètre de 3 à 8 mm, et les plaques froides fonctionnent à 0,5 à 1,5 MPa avec une pression d'éclatement d'au moins 3,0 MPa.
Quel délai s'applique à une nouvelle filière de dissipateur ? add
Pour une nouvelle filière, comptez 10 à 15 jours ouvrés jusqu'au premier échantillon, et 7 à 10 jours ouvrés pour les commandes reconduites. La quantité minimale est de 500 kg par profilé. Envoyez votre plan tôt si le planning du projet est serré, afin qu'une revue de fabricabilité portant sur la géométrie des ailettes et l'épaisseur de base ait lieu avant la taille de l'outillage.

Avis clients

Aucun avis pour le moment — soyez le premier à en donner un Dissipateurs extrudés pour onduleurs, IGBT et batteries de VE.

Rédiger un avis

Rédiger un avis

Les avis sont lus par notre équipe avant leur publication, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.

Soumis à modération avant publication.

Demander un devis pour ce profilé

Indiquez la référence du plan, l'alliage, la finition, la quantité et le port de destination. Si vous avez un DXF ou un PDF, mentionnez-le dans le message et nous vous le demanderons par e-mail.

Plans et fichiers CAO : envoyez les DWG, DXF, STEP ou PDF à sales@linkedalu.com?subject=Profile%20drawing%20for%20quotation">sales@linkedalu.com — ils sont chiffrés avec cette demande.

Ou par e-mail sales@linkedalu.com

Pourquoi les ingénieurs nous achètent ce profilé

  • Conception des matrices en interne. Nos ingénieurs outillage équilibrent l'écoulement du métal avant la mise sous presse de la première billette, ce qui garantit une épaisseur de paroi et une rectitude constantes, commande après commande.
  • Un seul partenaire pour la finition. Filage, anodisation, revêtement, usinage et assemblage se font sur un même site : les tolérances ne se perdent pas entre fournisseurs.
  • Une documentation qui passe la douane et les auditeurs. Les rapports de composition, de caractéristiques mécaniques, de dimensions et de revêtement accompagnent la marchandise.
  • Approvisionnement stable. 100 000 tonnes de capacité annuelle et 26 presses : votre planning ne dépend pas d'une seule ligne.
Notre usinearrow_forward