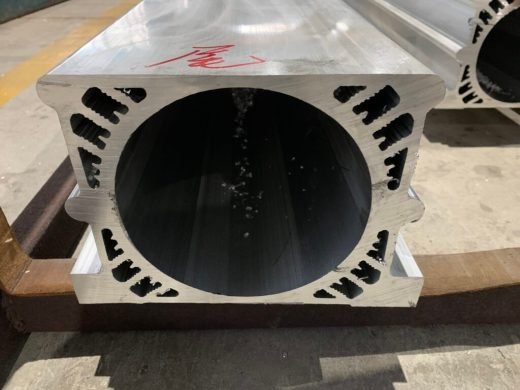
Projetar um Dissipador de Calor Extrudido em Torno da Física
A extrusão de alumínio dá resposta ao arrefecimento de eletrónica de potência, desde inversores string de 10 kW até baterias de VE, mas apenas quando o perfil é projetado em torno tanto do percurso do calor como dos limites da prensa de extrusão. A abordagem correta depende daquilo que está a arrefecer: um dissipador de calor IGBT passivo, uma carcaça de inversor solar ou uma placa fria de bateria arrefecida a líquido.
Comece pela especificação térmica. Envie-nos a carga térmica em watts, a temperatura ambiente, a temperatura máxima de junção e o modo de arrefecimento — convecção natural, ar forçado ou líquido. Se tiver um modelo CFD, envie-o. Se não tiver, indique-nos a potência e trabalharemos inversamente até um perfil.
Seleção de Liga para Eletrónica de Potência
O 6063-T5 é o padrão para dissipadores de calor extrudidos, com uma condutividade térmica de cerca de 200 W/m·K e uma tensão de cedência de aproximadamente 145 MPa. O 6061-T6 é utilizado quando o perfil é estrutural ou está sujeito a elevada pressão interna, e o 6005A-T6 quando o conjunto é soldado. As larguras dos perfis vão de 10 mm a 300 mm nas prensas padrão e até 420 mm numa prensa grande.
Geometria das Aletas e Espessura da Base
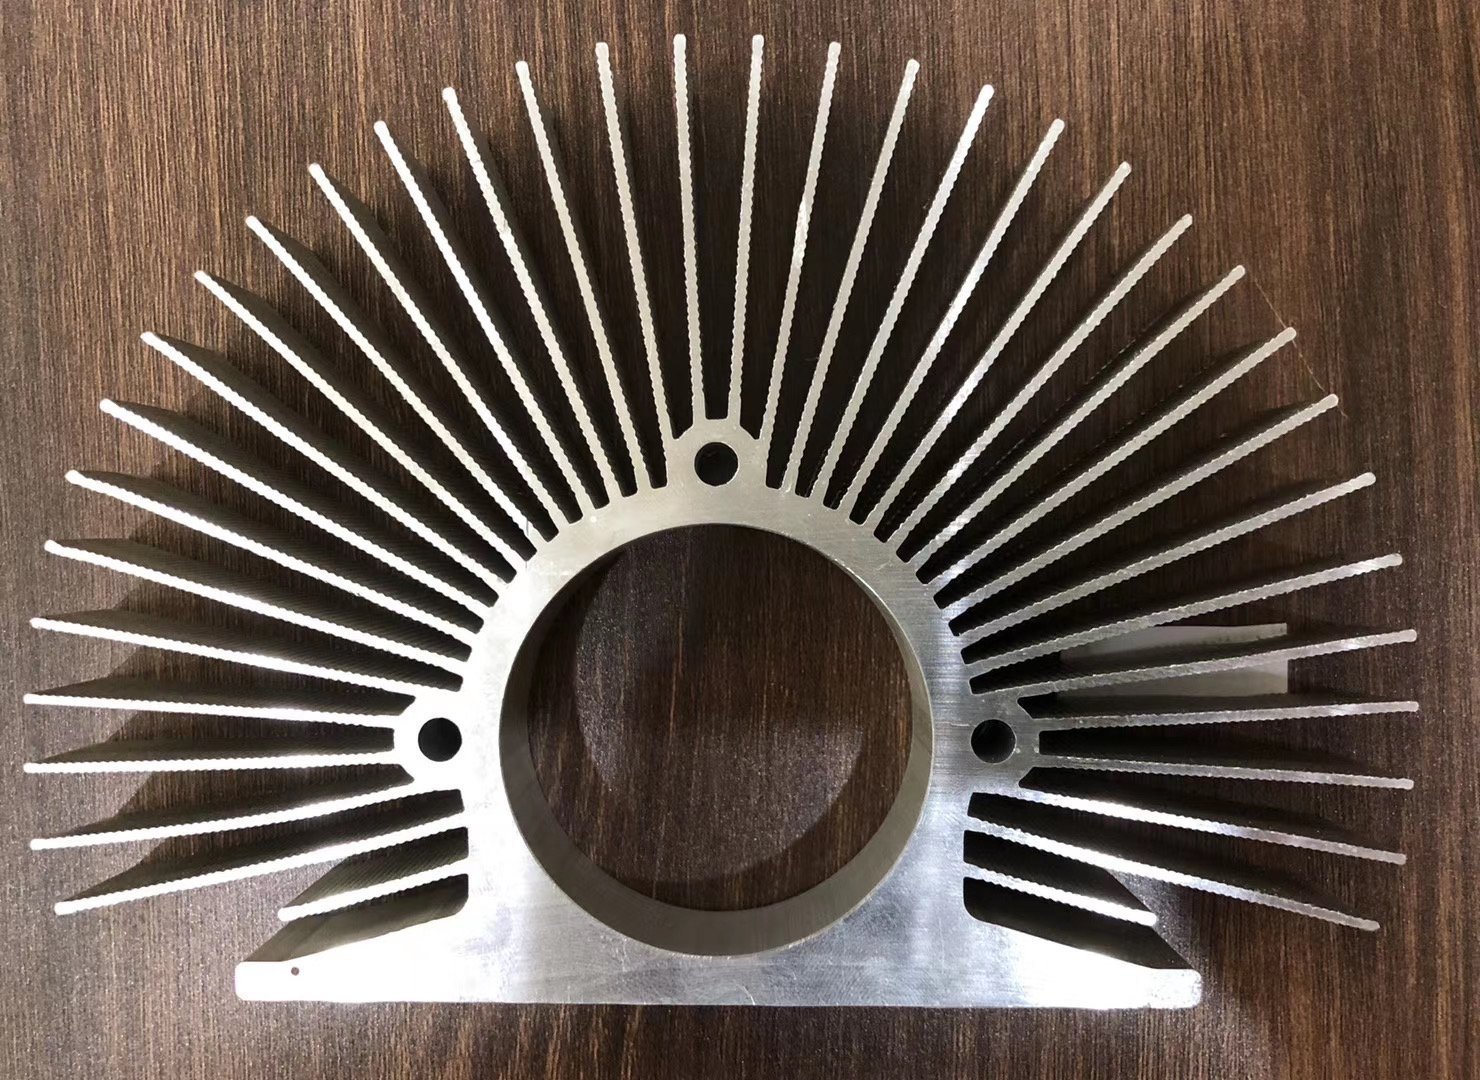
O passo das aletas é normalmente de 2,5 mm ou mais, com 1,5 mm como mínimo prático, e a altura das aletas vai até 50 mm como padrão ou 80 mm com projeto de matriz dedicado. A espessura da base vai de 2 mm a 20 mm; para a montagem de IGBT, uma base de 8 mm a 15 mm é típica, porque distribui o calor lateralmente antes de as aletas o removerem. A tolerância é mantida segundo a EN 755-9, com a DIN 1748 como referência alemã legada.
Montagem de Módulos IGBT: O Que a Base Tem de Fazer
A base é uma interface térmica, e a sua geometria é tão importante como a sua liga.
- Planeza da superfície: 0,05 mm ou melhor. Cada 0,01 mm de folga adicional acrescenta cerca de 0,5 a 1,0 K de resistência térmica.
- Rugosidade da superfície: Ra 1,6 µm ou mais fina, para que a pasta térmica se espalhe de forma uniforme sem acumular.
- Método de planeza: fresagem de faces por CNC após a extrusão. Uma planeza de cerca de 0,2 mm por 100 mm à saída da extrusão não é suficiente para uma interface de semicondutor.
Quando um inversor concentra o calor em locais específicos em vez de o distribuir uniformemente, podemos extrudir uma ranhura semicircular na base para um tubo de calor, nos diâmetros habituais de 6 mm, 8 mm e 10 mm.
Variadores de Frequência Industriais e Sistemas UPS
Para acionamentos industriais e unidades UPS, a dissipação de potência por módulo é tipicamente de 50 a 150 W, com uma dissipação total do dissipador de calor de 200 a 800 W, dependendo da potência do acionamento. Estas aplicações tendem para perfis maiores, bases mais espessas e superfícies de montagem maquinadas com padrões de furos precisamente posicionados.
Placas Frias Líquidas para Arrefecimento de Baterias de VE
O arrefecimento líquido transfere a carga térmica para uma placa fria com canais internos. Os diâmetros dos canais extrudidos vão de 3 mm a 8 mm. Os canais são vedados nas extremidades, e a soldadura por fricção-agitamento é o método padrão para as placas frias de VE: uma ferramenta rotativa penetra no alumínio e agita o metal até formar uma ligação no estado sólido, sem material de adição e sem porosidade, que resiste aos ciclos térmicos. As placas frias funcionam a uma pressão de serviço de 0,5 a 1,5 MPa, com uma pressão de rutura de pelo menos 3,0 MPa.
Ensaios de Estanquidade e Acabamento Superficial
Cada placa fria é ensaiada à pressão de 250 kPa durante 60 segundos, com fuga inferior a 30 Pa. Os acabamentos superficiais incluem bruto de fábrica, anodizado preto com uma emissividade de 0,85 a 0,90, anodizado duro e jateado. A espessura da anodização é de 10 a 25 µm, segundo a prática Qualanod.
Encomenda e Prazos de Entrega
O comprimento padrão é de 6 m extrudido, cortado à medida a partir de 100 mm. A encomenda mínima é de 300 kg para uma matriz nova. O prazo de entrega até à primeira amostra numa matriz nova é de 10 a 15 dias úteis, e de 7 a 10 dias úteis para encomendas repetidas. Envie o desenho cedo, para que uma revisão de fabricabilidade ocorra antes do corte das ferramentas. A produção decorre sob um sistema de qualidade ISO 9001:2015.

 Alumínio Industrial