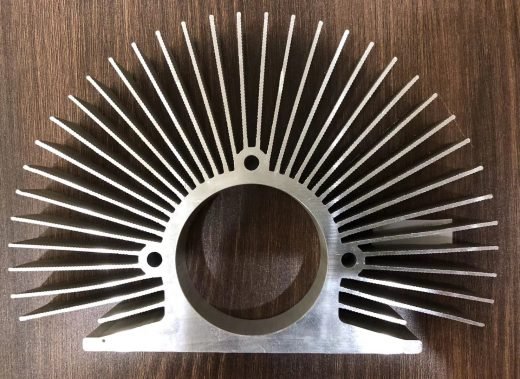
Carcasas extruidas con aletas de refrigeración integradas
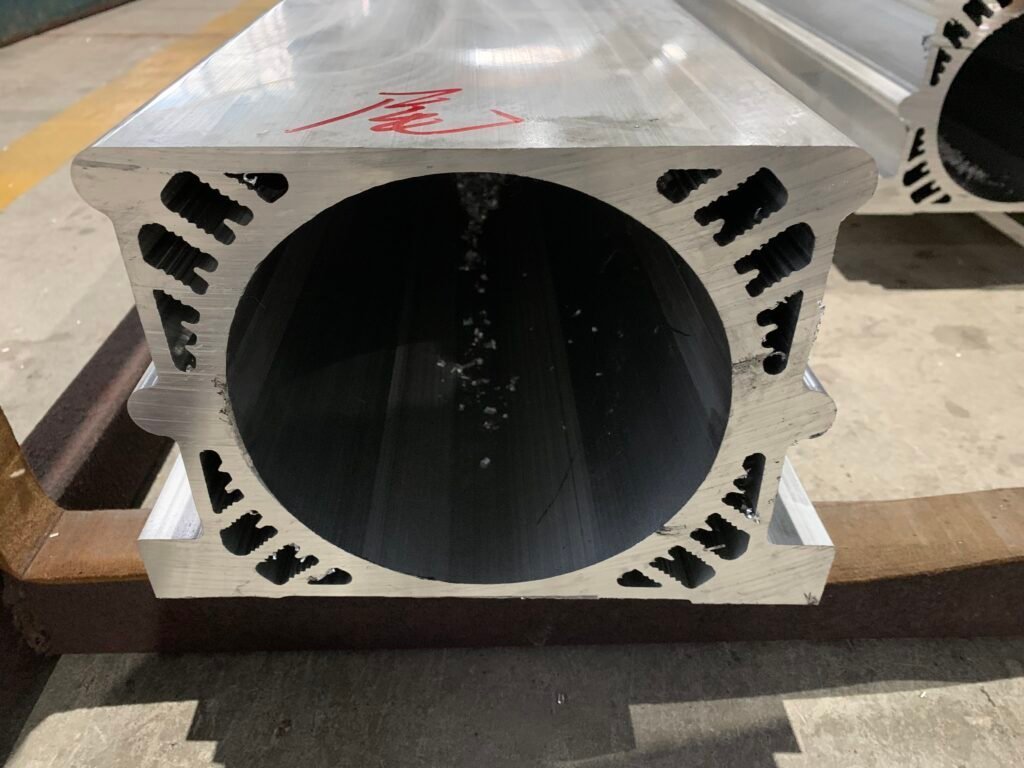
La fundición a presión permite formas complejas, pero impone largos plazos de entrega y una factura de utillaje que hace inviables las series cortas. El tubo extruido estándar obliga a atornillar disipadores independientes y a mecanizar cada detalle desde macizo. Nosotros seguimos una tercera vía: extruimos carcasas de motor de aluminio a medida, redondas, cuadradas o totalmente personalizadas en su sección, con las aletas de refrigeración conformadas en la misma pasada. A continuación, la carcasa se mecaniza para que el diámetro interior y las caras de las testas cumplan las tolerancias que exigen su rotor y sus tapas.
Aletas que rinden, no solo que lo parecen
Las aletas altas y delgadas llevan al límite físico del aluminio caliente que fluye por una lengüeta de matriz. El acero de la matriz debe ser lo bastante fino para formar el hueco entre aletas y lo bastante resistente para soportar la presión de extrusión a unos 500 °C. Cuando la relación entre la altura y el espesor de la aleta supera aproximadamente 15:1, el diseño de matriz estándar y el acero de matriz estándar dejan de aguantar, y se obtienen aletas incompletas y puntas rotas.
Tratamos la especificación térmica como un dato de diseño y no como algo accesorio. Pequeños cambios en el radio de raíz, el ahusamiento de la punta y la transición de pared pueden reducir la tensión de la lengüeta de matriz entre un 20 y un 30% manteniendo la misma superficie total, y cuantificamos esos cambios para que su ingeniero térmico pueda verificarlos. Cuando la extrusión directa no alcanza la geometría de aleta requerida, extruimos una pieza en bruto con aletas más gruesas y las rebajamos mediante skiving en una máquina CNC hasta un espesor final de 0.2 a 0.4 mm. Las lengüetas de matriz se cortan en acero para trabajo en caliente H13 o SKD61, se endurecen al vacío y se templan tres veces, y la geometría de la lengüeta se comprueba en cada turno de producción.
Diámetros interiores que se mantienen redondos
Un diámetro interior que no es redondo produce un motor que zumba bajo carga, con un entrehierro que varía a lo largo de la circunferencia. La causa habitual es la excentricidad del espesor de pared: durante el enfriamiento y el enderezado, el lado con aletas altas se enfría más rápido que el lado liso, generando tensiones residuales que se liberan de forma desigual al mecanizar el diámetro interior. Lo abordamos en tres etapas. La matriz se diseña de modo que el mandril interior y el anillo exterior de la matriz se alineen con precisión, y la excentricidad del espesor de pared se controla, manteniendo la variación de pared dentro del 5% del valor nominal en una carcasa típica. Cada barra se estira por tracción tras la extrusión hasta un alargamiento permanente del 1 al 3% para eliminar las tensiones residuales antes del mecanizado y, para motores servo o de husillo, podemos añadir un ciclo térmico de alivio de tensiones. Las carcasas acabadas se mandrinan y se refrentan en el asiento en un solo amarre, de modo que la concentricidad entre el asiento del rodamiento y el diámetro interior del estator proviene de la secuencia de mecanizado y no del azar.
Coste: extrusión frente a fundición a presión
Para carcasas de motor tubulares con aletas externas, el utillaje de extrusión cuesta una fracción del de fundición a presión y el plazo de la matriz es aproximadamente la mitad. Fijamos el pedido mínimo en 500 kg con matriz nueva, suficiente para un piloto serio o una pequeña serie de producción: una carcasa de motor típica pesa unos pocos kilos por metro. La tarifa de utillaje se cobra por adelantado y se reembolsa íntegramente una vez que los pedidos acumulados alcanzan un volumen acordado. Como realizamos el aserrado, el mandrinado, el mecanizado del asiento, el taladrado y el roscado en nuestras instalaciones, usted cualifica a un solo proveedor en lugar de dos, con un único plano y una sola partida de carcasas acabadas.
Guía de aleación y acabado superficial
El 6063-T5 es la aleación estándar para la mayoría de las carcasas de motor. Se extruye bien, se anodiza de forma uniforme y soporta las cargas térmicas y mecánicas de servos, motores paso a paso y motores industriales en general. El 6061-T6 es adecuado para aplicaciones de alta exigencia, como motores EV grandes, motores soldados a una estructura o carcasas que actúan también como elementos estructurales; es aproximadamente un 50% más resistente que el 6063-T5 y admite la soldadura sin perder resistencia significativa en la zona afectada por el calor.
La anodización negra es el estándar del sector para motores servo y paso a paso, ya que mejora la transferencia de calor por radiación entre un 10 y un 15% y proporciona un buen aislamiento eléctrico. La anodización dura aporta una capa de óxido espesa y densa con alta rigidez dieléctrica para motores de husillo. La anodización natural es la opción más económica, y el recubrimiento en polvo encapsula por completo los motores para uso exterior o marino.
Tolerancias y opciones de entrega
La redondez del diámetro interior se mantiene en 0.05 mm de serie y en 0.02 mm con bruñido, con un acabado superficial del diámetro interior de Ra 1.6 µm o mejor a petición. La concentricidad del asiento respecto al diámetro interior es de 0.03 mm, o 0.01 mm a petición. La longitud de corte es de 0.10 mm, la planeidad de la cara de testa de 0.05 mm por cada 100 mm de diámetro, y los agujeros roscados son de clase 6H de serie.
Enviamos las carcasas de motor de tres formas. Las piezas extruidas en bruto se enderezan y se cortan a longitud aproximada para los clientes que mecanizan en sus instalaciones, al coste más bajo. Las piezas premecanizadas se cortan a longitud final, se mandrinan en desbaste y se refrentan a escuadra. Las carcasas acabadas se mecanizan por completo con el diámetro interior mandrinado de precisión, el asiento y las caras de apoyo, los agujeros de montaje taladrados y roscados, los agujeros transversales para el prensaestopas y los números de serie grabados, y se limpian y desbarban. El plazo para una matriz nueva es de 15 a 20 días laborables, más 3 a 5 días de extrusión de prueba y mecanizado de muestras.

 Aluminio industrial