
Carcaças de motor extrudidas vs. fundidas por injeção: guia do engenheiro para a escolha
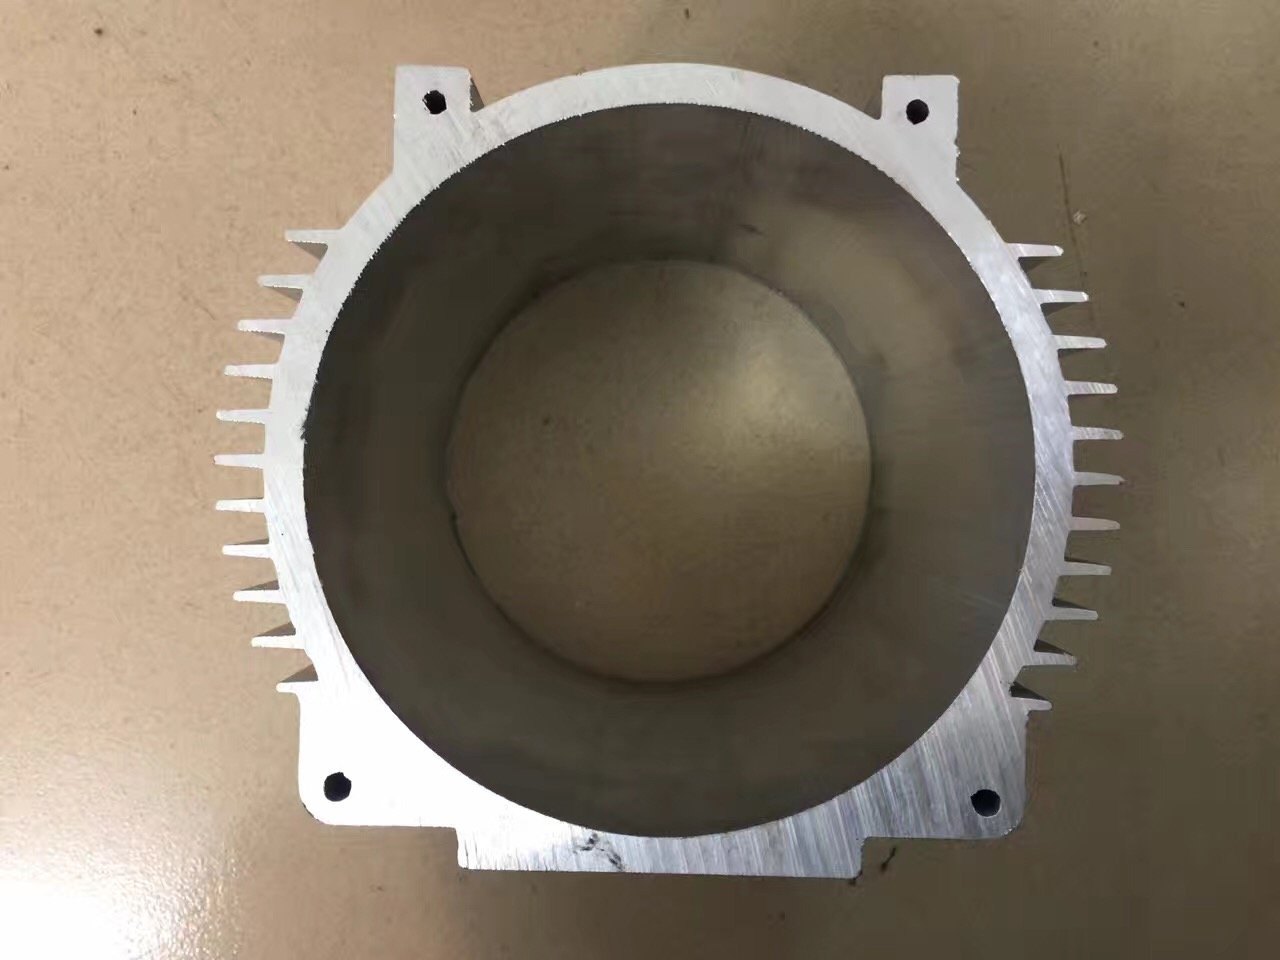
A extrusão produz metal denso e soldável e aletas altas; a fundição por injeção produz bosses complexos e forma quase final. Uma comparação prática de desempenho térmico, porosidade, custo das ferramentas, prazo de entrega e acabamento para carcaças de motor e servo.
Dois processos, dois conjuntos de compromissos
Quando especifica uma carcaça de motor em alumínio, a primeira bifurcação no caminho não é a liga nem o acabamento superficial. É o processo de fabrico. A extrusão e a fundição por injeção produzem ambas carcaças de alumínio, e é mais ou menos aí que termina a semelhança. Diferem nas formas possíveis, no que o material consegue fazer em termos térmicos e estruturais, no que paga adiantado e na rapidez com que pode iterar.
A extrusão empurra um lingote de alumínio aquecido através da abertura de uma fieira perfilada sob alta pressão. O perfil sai como um comprimento contínuo com secção transversal constante, que depois corta ao comprimento da carcaça e maquina o furo, os espigões, as faces de topo e os furos de fixação. A fundição por injeção injeta alumínio fundido numa fieira de aço reutilizável sob alta pressão, enchendo toda a cavidade em segundos para produzir uma peça de forma quase final com geometria externa complexa. A expressão-chave é secção transversal constante: a extrusão dá-lha, e a fundição por injeção não precisa dela.
Desempenho térmico: a vantagem da extrusão
O calor mata os motores, e uma carcaça que reduza alguns graus à temperatura do enrolamento pode acrescentar anos de vida ao isolamento.
A densidade do material é importante
O alumínio extrudido é material conformado (trabalhado), trabalhado a quente a partir de um lingote fundido, o que refina a estrutura de grão e fecha os vazios internos. O alumínio fundido por injeção solidifica a partir do líquido em segundos, pelo que, mesmo com assistência de vácuo, apresenta porosidade gasosa microscópica distribuída pela parede. Esses vazios isolam. Na prática, uma carcaça extrudida 6063 conduz o calor cerca de 10-20 % mais eficazmente através da parede do que a mesma espessura de parede em A380 fundido por injeção.
Flexibilidade da geometria das aletas
Com a extrusão, a altura, a espessura, o passo e a conicidade das aletas fazem parte da fieira. Pode dispor aletas de elevada razão de aspeto ao longo do perímetro, exatamente a geometria com que uma fieira de fundição por injeção tem dificuldade, porque o metal solidifica antes de atingir a ponta da aleta. Para arrefecimento por convecção natural de alta densidade, a extrusão é o padrão por uma razão. A fundição por injeção pode incluir aletas, mas estas são mais curtas, mais espessas e com ângulos de desmoldagem generosos, e, mesmo que encham, a porosidade na ponta reduz a sua transferência de calor real abaixo do valor modelado.
Integridade estrutural: porosidade, estanquidade à pressão e fadiga
As peças fundidas por injeção contêm sempre alguma porosidade gasosa. Numa carcaça de motor, isto é relevante quando a carcaça faz parte de um invólucro vedado e se torna um caminho de fuga, quando os pés de fixação são soldados e o gás em expansão provoca sopro, e sob vibração ou ciclagem térmica, em que a porosidade atua como concentrador de tensões. A fundição por injeção de alta pressão reduz a porosidade sem a eliminar, e a fundição por injeção a vácuo aproxima-se disso, a um custo.
Os perfis extrudidos são intrinsecamente isentos de poros. A soldabilidade é excelente, pelo que uma extrusão 6061-T6 se solda com limpeza, ao passo que soldar uma carcaça A380 fundida por injeção é uma aposta. Para motores de tração de VE ou qualquer projeto em que a carcaça seja um elemento estrutural, este fator por si só pode decidir o processo.
A resistência e a ductilidade diferem tanto em carácter como em magnitude. O A380 fundido por injeção tem uma resistência à tração razoável, à volta de 324 MPa, mas um alongamento muito baixo, tipicamente inferior a 4 %. O 6061-T6 extrudido oferece cerca de 290 MPa à tração com 8-10 % de alongamento, pelo que flete antes de quebrar. Num motor sujeito a cargas de choque, vibração ou tensão de dilatação térmica, essa margem de ductilidade é importante.
Liberdade de projeto: onde a fundição por injeção vence
- Geometria externa complexa - flanges de fixação com bosses espessos em dois lados, uma caixa de conetor integrada e nervuras de reforço assimétricas, tudo formado de uma só vez. A extrusão não consegue produzir elementos laterais, pelo que estes têm de ser maquinados a partir de sólido ou aparafusados.
- Contra-saídas e elementos parciais - as fieiras de extrusão podem criar estrias internas, bosses roscados e furos com nervuras desde que percorram todo o comprimento do perfil. A fundição por injeção pode formar cavidades de profundidade parcial, furos laterais e rebaixos que não atravessam toda a peça.
- Variabilidade da espessura de parede - a fundição por injeção lida com uma parede de 2 mm ao lado de um boss de 10 mm de forma muito mais natural do que a extrusão, embora a retração de solidificação tenha de ser gerida.
- A solução alternativa da extrusão - extrudir um esboço com uma secção de parede mais espessa e maquinar o material para criar cavidades, ranhuras e elementos de fixação. Acrescenta uma etapa, mas mantém os benefícios térmicos e estruturais ao mesmo tempo que adiciona complexidade geométrica.
Custo das ferramentas, prazo de entrega e velocidade de iteração
| Fator | Extrusão | Fundação por injeção |
|---|---|---|
| Custo das ferramentas | Inferior, na ordem dos milhares | Superior, muitas vezes uma ordem de grandeza acima |
| Prazo até às primeiras amostras | Algumas semanas | Duas a três vezes mais longo |
| Quantidade de encomenda para arrancar | Algumas centenas de quilogramas | Várias centenas a mil peças |
| Alteração de projeto | Modificar a fieira a um custo modesto | A modificação da fieira é limitada e dispendiosa |
| Risco de iteração | Baixo: ajustar o perfil e repetir | Elevado: uma fieira errado custa de novo todo o orçamento de ferramentas |
Se prevê duas ou três revisões da carcaça durante a prototipagem, a extrusão poupa semanas e dinheiro a cada passo: a fieira é um simples disco de aço com uma abertura perfilada. A fundição por injeção compensa assim que o projeto fica congelado e os volumes são suficientemente elevados para que a maquinação por peça mais baixa compense o investimento na fieira.
Precisão dimensional e pós-processamento
Ambos os processos necessitam de maquinação secundária, mas o esboço de partida é diferente. A extrusão dá-lhe um esboço muito consistente: a espessura de parede, a retilinearidade e a secção transversal são rigorosamente controladas porque a abertura da fieira quase não muda ao longo de uma produção, e não há tensões de solidificação rápida presas no material. Uma circularidade do furo de 0,05 mm ou melhor é simples com a maquinação adequada, e é possível obter uma circularidade mais fina com brunimento.
A fundição por injeção parte de uma forma mais próxima da final, pelo que maquina menos, mas o processo acrescenta variabilidade: rebarbas na linha de separação, ângulos de desmoldagem e distorção durante o arrefecimento. As montagens de maquinação têm de compensar, o que abranda os tempos de ciclo, e os furos críticos de rolamentos levam sobremetal extra para remover a porosidade superficial.
O acabamento superficial decorre da mesma diferença. As superfícies extrudidas são densas e recebem a anodização na perfeição, pelo que as carcaças de servo extrudidas anodizadas a preto são um padrão da indústria. Anodizar uma peça fundida por injeção é difícil porque o silício na camada superficial e a porosidade subsuperficial causam descoloração e fraca aderência, pelo que a maioria das carcaças de motor fundidas por injeção é pintada, revestida a pó ou deixada em bruto de fundição. Se a carcaça tiver de ser anodizada, a extrusão é quase sempre a resposta.
Como decidir
- Escolha a extrusão quando a carcaça é tubular ou prismática com secção transversal constante, quando a dissipação de calor exige aletas altas ou densas, quando é necessário um acabamento anodizado, quando a carcaça pode ser soldada ou tem de ser estanque à pressão, ou quando está a prototipar e prevê alterações de projeto.
- Escolha a fundição por injeção quando a carcaça tem geometria externa complexa que seria dispendiosa de maquinar, quando os volumes anuais são elevados e o projeto está congelado, quando os elementos têm de variar ao longo do comprimento da carcaça, ou quando um acabamento pintado é aceitável.
- Considere o híbrido: um tubo de corpo extrudido para desempenho térmico e estrutural, com campânulas de extremidade fundidas por injeção ou maquinadas por CNC e pés de fixação aparafusados ou soldados por fricção-agitamento. Não é sempre a opção mais barata, mas, para servomotores de elevada densidade de potência, é frequentemente a de melhor desempenho.
A conclusão
Para as carcaças tubulares e com aletas que dominam o universo dos motores servo e de passo, a extrusão é a opção predefinida: termicamente superior, dimensionalmente estável e drasticamente mais barata de prototipar. A fundição por injeção ganha o seu lugar quando a forma se torna demasiado complexa para uma secção transversal constante e os volumes justificam as ferramentas. Envie-nos a secção transversal ou o modelo 3D para uma revisão de DFM e para os custos das ferramentas de extrusão e por peça.
Avaliações de clientes
Nenhuma avaliação ainda — seja o primeiro a avaliar Carcaças de motor extrudidas vs. fundidas por injeção: guia do engenheiro para a escolha.
Escreva uma avaliação
Nossa equipe lê as avaliações antes que apareçam aqui, geralmente dentro de um dia útil de trabalho. Publicamos o que os clientes escrevem; removemos apenas spam e abuso.
Continue lendo
 Knowledge
Códigos HS da extrusão de alumínio e anti-dumping: o que determina os seus direitos aduaneiros
As perfis de alumínio entram sob três posições, e a que declarar decide se se aplicam direitos anti-dumping. Um guia prático sobre o…
Ler artigo arrow_forward Knowledge
Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF
A anodização, a pintura a pó, o PVDF, a eletroforese, o efeito madeira e os acabamentos mecânicos são especificados por normas diferentes…
Ler artigo arrow_forward Knowledge
7075, 7050 e 7005: quando o 6061 já não é suficientemente resistente
A família 7xxx é o alumínio extrusável mais resistente, atingindo cerca de 572 MPa no 7075-T6. O que o 7050 e o 7005 acrescentam, por que…
Ler artigo arrow_forward