
Comment les filières d'extrusion façonnent la qualité des profilés aluminium : acier, tolérances et défauts de surface expliqués
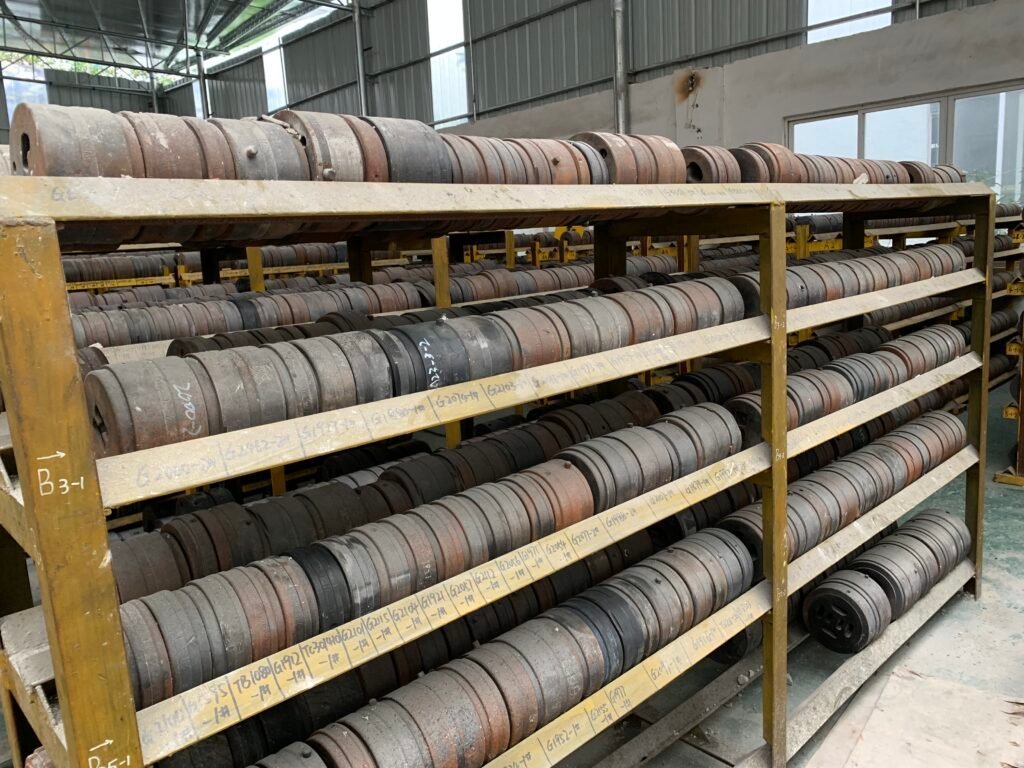
La dérive d'épaisseur de paroi, les lignes de filière et les traînées sont des signatures laissées par la filière d'extrusion, non par l'alliage. Comment l'acier de filière H13, la nitruration, la longueur de portée et les intervalles de maintenance décident de la tolérance et de l'état de surface que vous recevez réellement.
La qualité du profilé est une histoire de filière, pas d'alliage
Deux usines d'extrusion peuvent transformer la même chimie de billette 6063-T5 sur des presses de tonnage similaire et livrer des profilés qui ne sont pas comparables. L'un arrive avec une épaisseur de paroi dans un intervalle de 0,08 mm, une surface anodisée mate uniforme et aucune ligne de filière visible. L'autre présente une dérive de paroi de 0,25 mm sur la série, de légères lignes longitudinales qui n'apparaissent qu'après anodisation et de courtes cloques près des extrémités. Les acheteurs incriminent l'alliage. L'alliage est rarement la cause.
Une filière travaille dans un environnement brutal : de l'aluminium chauffé à environ 500 °C est poussé à travers un outil en acier sous des milliers de tonnes de pression, à des vitesses de sortie pouvant dépasser 50 m/min. La surface de la filière oscille entre la température maximale d'extrusion et l'intervalle plus froid entre les billettes ; chaque billette est donc un choc thermique et chaque mètre de profilé un test d'abrasion. La conception de l'outil, son acier, son traitement thermique et son historique de maintenance sont ce que vous achetez réellement.
Acier de filière : la dureté à chaud prime sur la dureté catalogue
La plupart des filières d'extrusion d'aluminium sont taillées dans un acier à outils pour travail à chaud de la famille AISI H13 (4Cr5MoSiV1 selon les désignations chinoises), généralement livré autour de 48-52 HRC avant nitruration. Ce qui compte à 500 °C n'est pas la dureté à température ambiante, mais la dureté à chaud et la résistance au revenu. Un acier qui s'adoucit trop tôt perd la géométrie de la portée, et lorsque la géométrie de la portée bouge, l'épaisseur de paroi suit.
- Équilibre Cr-Mo-V - le chrome apporte la trempabilité, tandis que le molybdène et le vanadium assurent la résistance au revenu à la température de travail.
- Propreté de l'acier - la ségrégation et les inclusions dans le bloc de filière deviennent des sites d'amorçage de fissures sous cyclage thermique répété.
- Rigueur du traitement thermique - trempe sous vide avec revenu contrôlé ; un bloc qui retient de l'austénite fluera sous charge.
- Conception de la filière - l'équilibre des portées, la géométrie du pont ou du trou de pont et le volume de la chambre de soudure décident du remplissage régulier du profilé.
Nitruration : les 0,1-0,25 mm qui décident de la qualité de surface
La nitruration gazeuse ou plasma crée une couche dure, généralement de 0,10 à 0,25 mm de profondeur et d'environ 900-1100 HV sur les surfaces de travail. Cette couche résiste à l'écoulement abrasif de l'aluminium sur la portée et empêche aussi l'amorçage du grippage (l'aluminium qui se soude à la filière). Une couche peu profonde, fragile ou irrégulière s'écaille, et une portée écaillée imprime une ligne de filière permanente dans chaque mètre de profilé jusqu'à ce que la filière soit retirée de la presse.
La nitruration n'est pas un traitement unique. Sur un travail architectural standard en 6063-T5, un intervalle de maintenance raisonnable consiste à démonter et inspecter toutes les 50 à 80 tonnes, avec polissage et re-nitruration selon l'état de la portée. Demandez à voir ce registre avant de passer commande, pas après la première réclamation.
Longueur de portée et équilibre de l'écoulement
Le métal s'écoule plus vite là où la portée — la longueur de terre derrière l'orifice de la filière — est la plus courte. Les concepteurs de filières allongent la portée là où le matériau doit ralentir et la raccourcissent là où l'écoulement manque. Un mauvais équilibre et le profilé quitte la filière avec des voiles fissurés à chaud d'un côté et une bride boursouflée et sur-remplie de l'autre. Les acheteurs décrivent souvent cela comme un problème d'alliage ; c'est un problème d'outillage.
Pourquoi l'épaisseur de paroi dérive au cours d'une série
1. Dilatation thermique de l'outil et de la presse
La filière, le conteneur et le poinçon se dilatent en absorbant la chaleur des premières billettes. À moins de maintenir la presse dans un état thermique stable, les profilés produits en début de poste peuvent présenter des cotes différentes de ceux produits quatre heures plus tard.
2. Usure de la portée et grippage
Les dépôts d'aluminium sur la portée réduisent effectivement l'orifice. L'écoulement de ce côté chute et le matériau est poussé dans les parois adjacentes. Le symptôme est une dérive lente et monotone plutôt qu'une dispersion aléatoire.
3. Agressivité de l'alliage
Le 6063 est relativement indulgent. Le 6061, avec sa teneur plus élevée en magnésium et en silicium, use les portées nettement plus vite et exige des cycles de démontage-polissage plus fréquents pour le même tonnage. Une même filière tiendra la tolérance pendant bien moins de tonnes de 6061 que de 6063.
4. Qualité des billettes et uniformité de température
Les billettes à forte oxydation de surface, effilées ou à préchauffage irrégulier alimentent la filière de façon inégale. Le chauffage effilé et l'écroûtage ne sont pas des luxes sur les travaux à paroi mince.
Défauts de surface et ce que chacun vous révèle
| Défaut | Cause première habituelle | Action corrective |
|---|---|---|
| Lignes de filière longitudinales | Surfaces de portée endommagées, écaillées ou mal polies | Démonter la filière, polir la portée, re-nitrurer avant de redémarrer |
| Traînées ou bandes de couleur après anodisation | Ségrégation de fer ou de cuivre, contamination de surface des billettes, trempe irrégulière | Resserrer les limites des billettes, améliorer le sciage et la manutention, vérifier la vitesse de trempe |
| Grippage (entraînement de métal) | Longueur de portée mal adaptée à la vitesse, couche nitrurée trop mince, lubrification insuffisante | Rééquilibrer la portée, ajuster la vitesse d'extrusion, re-nitrurer |
| Marques de déchirure et criques de vitesse | Vitesse de sortie au-delà de la ductilité à chaud de l'alliage à cette température | Réduire la vitesse du poinçon et la température des billettes, ou reconcevoir la portée |
| Marques de broutement | Vibrations de la presse, mauvais support de sortie, tireur instable | Inspecter l'alignement du tireur, du support et du conteneur |
| Cloquage | Air emprisonné ou contamination à la surface des billettes | Écroûter les billettes, maîtriser l'atmosphère de chauffe, vérifier l'éventage de la filière |
Rédiger les tolérances sur le plan
Les tolérances des profilés extrudés proviennent de tableaux, non d'un simple nombre plus ou moins. GB/T 5237.1, EN 755-9 et ASTM B221 définissent tous des classes selon le type de dimension, la plage d'épaisseur de paroi et la taille du profilé. Une filière bien construite sur une presse stable peut tenir environ ±0,10 mm sur les dimensions architecturales critiques, mais il s'agit d'une capacité démontrée, non d'un droit acquis. Le plan doit nommer la norme et la classe, et le fournisseur doit confirmer sa capacité par rapport à celle-ci avant de chiffrer. Là où une dimension est esthétique plutôt que fonctionnelle, précisez-le : cela permet à l'usine de tourner plus vite et de chiffrer plus bas.
Une liste de contrôle d'achat qui filtre réellement les fournisseurs
- « Quel est votre intervalle de démontage-inspection pour les filières architecturales 6063-T5, exprimé en tonnes ? » Une réponse sérieuse se situe dans la plage de 50 à 80 tonnes pour un travail standard.
- « Pouvons-nous consulter le registre de maintenance et de re-nitruration de la filière pour un profilé actif ? » Les usines qui entretiennent leurs filières tiennent des registres.
- « Quelle nuance et quelle dureté d'acier de filière spécifiez-vous, et un certificat d'acier est-il disponible ? »
- « Quelle est votre capacité mesurée en épaisseur de paroi, et sur combien d'échantillons ? »
- « Qui fournit vos billettes, et quelle limite de fer s'applique à l'alliage architectural ? »
- « Polissez-vous ou re-nitrurez-vous selon un calendrier, ou uniquement lorsqu'un défaut apparaît ? »
L'essentiel
Une filière haut de gamme peut coûter 30 à 50 % de plus au départ. Sur la durée de vie d'une série de production, elle rapporte généralement ce surcoût plusieurs fois : moins de profilés rejetés, moins d'arrêts de presse pour des changements d'outil d'urgence, une épaisseur de paroi plus serrée et plus répétable, et une surface qui sort de la presse déjà proche du fini cosmétique. Lorsqu'un devis d'extrusion semble anormalement bon marché, c'est généralement le budget d'outillage qui a été rogné.
Avis clients
Pas encore d'avis — soyez le premier à en donner un Comment les filières d'extrusion façonnent la qualité des profilés aluminium : acier, tolérances et défauts de surface expliqués.
Rédiger un avis
Les avis sont lus par notre équipe avant d'être publiés ici, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture
 Knowledge
Codes SH et antidumping des profilés en aluminium : ce qui détermine vos droits
Les profilés en aluminium relèvent de trois positions, et celle que vous déclarez détermine si le droit antidumping s'applique. Un guide…
Lire l'article arrow_forward Knowledge
Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF
L'anodisation, le thermolaquage, le PVDF, l'électrophorèse, le faux bois et les finitions mécaniques sont spécifiés par des normes…
Lire l'article arrow_forward Knowledge
Carters moteur extrudés ou moulés sous pression : le guide de choix de l'ingénieur
L'extrusion offre un métal dense et soudable avec des ailettes hautes ; le moulage sous pression offre des bossages complexes et une forme…
Lire l'article arrow_forward