
كيف تشكّل قوالب البثق جودة مقاطع الألومنيوم: الفولاذ والتفاوتات وعيوب السطح مشروحة
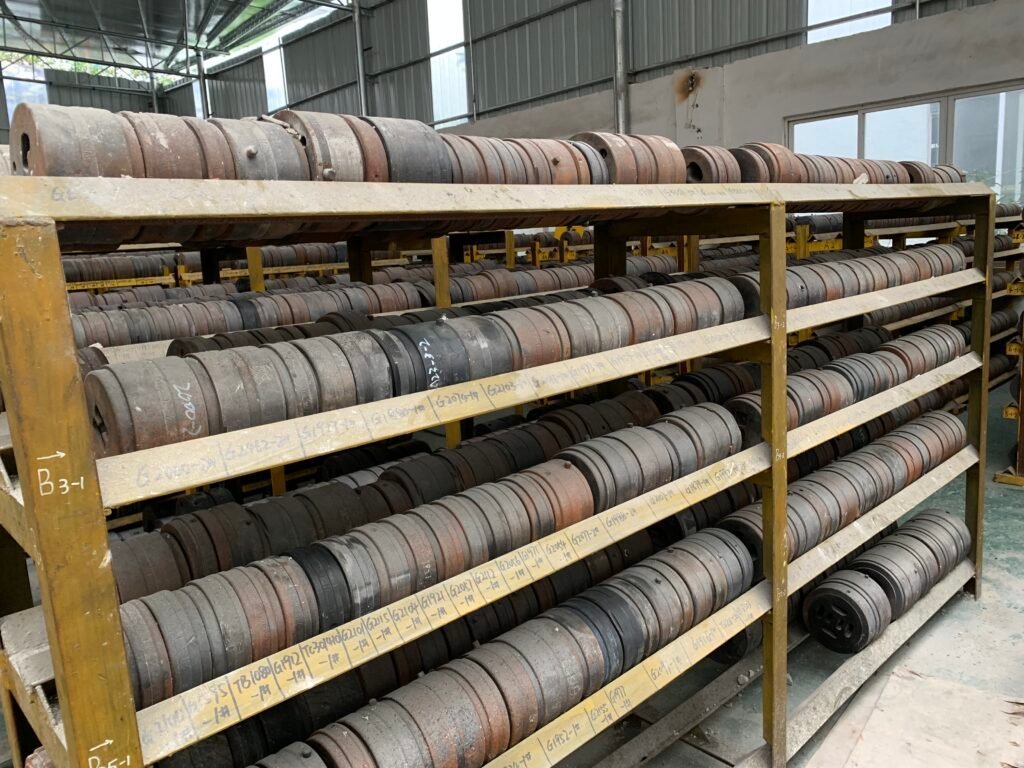
انحراف سماكة الجدار وخطوط القوالب والتخطيط آثار يتركها قالب البثق لا السبيكة. كيف يحدد فولاذ القوالب H13 والنترة وطول منطقة الإسناد وفواصل الصيانة التفاوت وجودة التشطيب التي تحصل عليها فعلاً.
جودة المقطع حكاية القالب لا حكاية السبيكة
يمكن لمصنعين للبثق أن يشغّلا كتلة خام بنفس تركيبة 6063-T5 على مكابس متقاربة في الحمولة، ثم يسلّمان مقاطع لا تقبل المقارنة إطلاقًا. يصل أحد المقطعين بسماكة جدار في حدود 0.08 mm وسطح مأنود مطفي متجانس بلا خطوط قوالب مرئية. ويعرض الآخر انحرافًا في سماكة الجدار بمقدار 0.25 mm عبر دورة التشغيل، وخطوطًا طولية باهتة لا تظهر إلا بعد الأنودة، وفقاعات قصيرة قرب الأطراف. يلوم المشترون السبيكة، والسبيكة نادرًا ما تكون السبب.
يعمل القالب في بيئة قاسية: يُدفع ألومنيوم مسخّن إلى نحو 500°C عبر عُدّة فولاذية تحت آلاف الأطنان من الضغط وبسرعات خروج قد تتجاوز 50 m/min. ويتذبذب سطح القالب بين ذروة درجة حرارة البثق والفجوة الأبرد بين الكتل الخام، لذا فكل كتلة خام صدمة حرارية وكل متر من المقطع اختبار بري. وتصميم العُدّة وفولاذها ومعالجتها الحرارية وسجل صيانتها هي ما تشتريه فعليًا.
فولاذ القالب: الصلادة الساخنة تتغلب على صلادة الكتالوج
تُقطع معظم قوالب بثق الألومنيوم من فولاذ العُدد للتشكيل على الساخن من عائلة AISI H13 (التسمية الصينية 4Cr5MoSiV1)، ويُورَّد عادةً بصلادة نحو 48-52 HRC قبل النترة. والمهم عند 500°C ليس الصلادة في درجة حرارة الغرفة بل الصلادة الساخنة ومقاومة التطبيع. والفولاذ الذي يلين مبكرًا يفقد هندسة منطقة الإسناد، ومتى تحركت هندسة الإسناد تحركت سماكة الجدار معها.
- توازن Cr-Mo-V - يمنح الكروم قابلية التصليد، بينما يوفر الموليبدينوم والفاناديوم مقاومة التطبيع عند درجة حرارة التشغيل.
- نقاء الفولاذ - يتحول الانفصال والشمولات في كتلة القالب إلى مواقع بدء للشقوق تحت الدورات الحرارية المتكررة.
- انتظام المعالجة الحرارية - تصليد بالتفريغ مع تطبيع مضبوط؛ فالكتلة التي تحتفظ بالأوستنيت ستزحف تحت الحمل.
- تصميم القالب - توازن الإسناد وهندسة الفتحات أو النوافذ وحجم غرفة اللحام تحدد ما إذا كان المقطع يمتلئ بالتساوي.
النترة: سماكة 0.1-0.25 mm التي تحدد جودة السطح
تنشئ النترة بالغاز أو بالبلازما طبقة سطحية صلبة، بعمق يبلغ عادةً 0.10-0.25 mm بصلادة نحو 900-1100 HV على أسطح العمل. وتقاوم هذه الطبقة التدفق البري للألومنيوم عبر منطقة الإسناد، وهي أيضًا ما يمنع بدء الالتصاق (أي لحام الألومنيوم نفسه بالقالب). والطبقة الضحلة أو الهشة أو غير المتجانسة تتقصف، ومنطقة الإسناد المتقصفة تطبع خط قالب دائمًا في كل متر من المقطع حتى يُسحب القالب من المكبس.
النترة ليست معالجة تُجرى مرة واحدة. في أعمال المقاطع المعمارية القياسية من 6063-T5، فاصل الصيانة المعقول هو سحب وفحص كل 50 إلى 80 طنًا، مع التلميع وإعادة النترة حسب حالة منطقة الإسناد. اطلب الاطلاع على ذلك السجل قبل تقديم الطلب، لا بعد أول شكوى.
طول منطقة الإسناد وتوازن التدفق
يتدفق المعدن بأسرع ما يمكن حيث تكون منطقة الإسناد، أي طول الأرضية خلف فتحة القالب، أقصر. يطيل مصممو القوالب منطقة الإسناد حيث يجب أن يتباطأ المعدن ويقصرونها حيث يقل التدفق. وإن اختل ذلك التوازن خرج المقطع من القالب مصحوبًا بشبكات متشققة حراريًا على جانب وشفاه متكتلة مفرطة الامتلاء على الجانب الآخر. غالبًا ما يصف المشترون ذلك بأنه مشكلة سبيكة، لكنه مشكلة عُدد.
لماذا تنحرف سماكة الجدار خلال دورة التشغيل
1. التمدد الحراري للعُدّة والمكبس
يتمدد القالب والحاوية والساق مع امتصاصها الحرارة من الكتل الخام الأولى. وما لم يُحفظ المكبس في حالة حرارية مستقرة، فقد تكون قياسات المقاطع المشغّلة في بداية الوردية مختلفة عن تلك المشغّلة بعد أربع ساعات.
2. تآكل منطقة الإسناد والالتصاق
رواسب الألومنيوم على منطقة الإسناد تصغّر الفتحة فعليًا. فينخفض التدفق في ذلك الجانب ويُدفع المعدن إلى الجدران المجاورة. والعَرَض هو انحراف بطيء واتجاهي وليس تشتتًا عشوائيًا.
3. عدوانية السبيكة
السبيكة 6063 متسامحة نسبيًا. أما 6061 بمحتواها الأعلى من المغنيسيوم والسيليكون فتستهلك مناطق الإسناد بسرعة ملحوظة أكبر وتحتاج دورات سحب وتلميع أكثر تكرارًا لنفس الحمولة. والقالب الواحد يحافظ على التفاوت لأطنان أقل بكثير من 6061 مقارنة بـ6063.
4. جودة الكتلة الخام وانتظام درجة الحرارة
الكتل الخام ذات الأكسيد السطحي الكثيف أو الاستدقاق أو التسخين المسبق غير المتساوي تغذّي القالب بشكل غير متساوٍ. والتسخين المتدرج وإزالة الطبقة السطحية ليسا رفاهية في أعمال الجدران الرقيقة.
عيوب السطح وما يخبرك به كل منها
| العيب | السبب الجذري المعتاد | الإجراء التصحيحي |
|---|---|---|
| خطوط قوالب طولية | أسطح إسناد متضررة أو متقصفة أو سيئة التلميع | اسحب القالب، ولمّع منطقة الإسناد، وأعد النترة قبل إعادة التشغيل |
| تخطيطات أو تطويق لوني بعد الأنودة | انفصال الحديد أو النحاس، أو تلوث سطح الكتلة الخام، أو تبريد غير متسق | شدّد حدود الكتل الخام، وحسّن النشر والمناولة، وتحقق من معدل التبريد |
| الالتصاق (جرّ المعدن) | طول إسناد غير متوافق مع السرعة، أو طبقة نتردة رقيقة، أو تزييت ضعيف | أعد موازنة الإسناد، واضبط سرعة البثق، وأعد النترة |
| علامات تمزق وشقوق سرعة | سرعة خروج تتجاوز مطيلية السبيكة الساخنة عند تلك الدرجة | خفّض سرعة المكبس ودرجة حرارة الكتلة الخام، أو أعد تصميم الإسناد |
| علامات اهتزاز (chatter) | اهتزاز المكبس، أو دعم خروج ضعيف، أو مسحاب غير مستقر | افحص المسحاب والدعم ومواءمة الحاوية |
| فقاعات | هواء محتجز أو تلوث على سطح الكتلة الخام | أزل الطبقة السطحية للكتل الخام، واضبط جو التسخين، وافحص تهوية القالب |
كتابة التفاوتات على الرسم
تأتي تفاوتات المقاطع المبثوقة من جداول، لا من رقم واحد موجب أو سالب. تُعرِّف GB/T 5237.1 و EN 755-9 و ASTM B221 جميعها فئات حسب نوع البُعد وشريحة سماكة الجدار وحجم المقطع. والقالب الجيد الصنع على مكبس مستقر يمكنه الحفاظ على نحو ±0.10 mm في الأبعاد المعمارية الحرجة، لكن هذه قدرة مُثبتة لا حق مكتسب. ويجب أن يسمّي الرسم المعيار والفئة، ويجب أن يؤكد المورّد قدرته وفقها قبل التسعير. وحيثما كان البُعد جماليًا لا وظيفيًا، فاذكر ذلك: فهو يتيح للمصنع أن يعمل أسرع ويسعّر أقل.
قائمة تحقق للمشتريات تفرز المورّدين فعليًا
- "ما فاصل السحب والفحص لديكم لقوالب المقاطع المعمارية من 6063-T5، بالأطنان؟" الجواب الجاد يقع في نطاق 50-80 طنًا للأعمال القياسية.
- "هل يمكننا مراجعة سجل صيانة القوالب وإعادة النترة لمقطع قيد الإنتاج؟" المصانع التي تصون قوالبها تحتفظ بسجلات.
- "ما درجة فولاذ القالب والصلادة التي تحددونها، وهل تتوفر شهادة فولاذ؟"
- "ما قدرتكم المقيسة على سماكة الجدار، وعلى كم من العينات؟"
- "من يورّد لكم الكتل الخام، وما حد الحديد المطبق على السبائك المعمارية؟"
- "هل تلمّعون أو تعيدون النترة وفق جدول زمني، أم فقط عند ظهور عيب؟"
الخلاصة
قد يكلف القالب الفاخر 30 إلى 50 بالمئة أكثر مقدمًا. وعلى مدار عمر دورة إنتاج المنتج يعوّض ذلك عادةً عدة مرات: مقاطع مرفوضة أقل، وتوقف أقل للمكبس بسبب تغييرات العُدد الطارئة، وسماكة جدار أضبط وأكثر قابلية للتكرار، وسطح يخرج من المكبس قريبًا أصلاً من المظهر الجمالي. وحين يبدو عرض سعر البثق رخيصًا بشكل غير معتاد، تكون ميزانية العُدد عادةً هي الموضع الذي خُصم منه الفرق.
مراجعات العملاء
لا توجد مراجعات بعد — كن أول من يقيّم كيف تشكّل قوالب البثق جودة مقاطع الألومنيوم: الفولاذ والتفاوتات وعيوب السطح مشروحة.
اكتب مراجعة
يراجع فريقنا المراجعات قبل عرضها هنا، وعادةً خلال يوم عمل واحد. ننشر ما يكتبه العملاء؛ ولا نحذف سوى الرسائل المزعجة والإساءة.
واصل القراءة
 Knowledge
رموز HS لبثق الألمنيوم ومكافحة الإغراق: ما الذي يحدد رسومك الجمركية
تدخل مقاطع الألمنيوم المبثوقة تحت ثلاثة بنود، والبند الذي تُصرّح به يحدد ما إذا كان رسم مكافحة الإغراق ينطبق. دليل عملي للنطاق، وأي الأسواق…
اقرأ المقال arrow_forward Knowledge
تشطيبات سطح مقاطع الألمنيوم: التأكسد، الطلاء المسحوقي، PVDF
التأكسد والطلاء المسحوقي وPVDF والطلاء الكهربائي وعروق الخشب والتشطيبات الميكانيكية تُحدَّد بمعايير مختلفة، وتُطبَّق بسماكات مختلفة، وتدوم…
اقرأ المقال arrow_forward Knowledge
الأغلفة المبثوقة مقابل المسبوكة بالقالب للمحركات: دليل المهندس للاختيار
يمنح البثق معدنًا كثيفًا قابلًا للحام وزعانف طويلة؛ فيما تمنح السباكة بالقالب بروزات معقدة وشكلًا شبه نهائي. مقارنة عملية للأداء الحراري…
اقرأ المقال arrow_forward