
Carcasas de motor extruidas frente a fundidas por inyección: guía del ingeniero para elegir
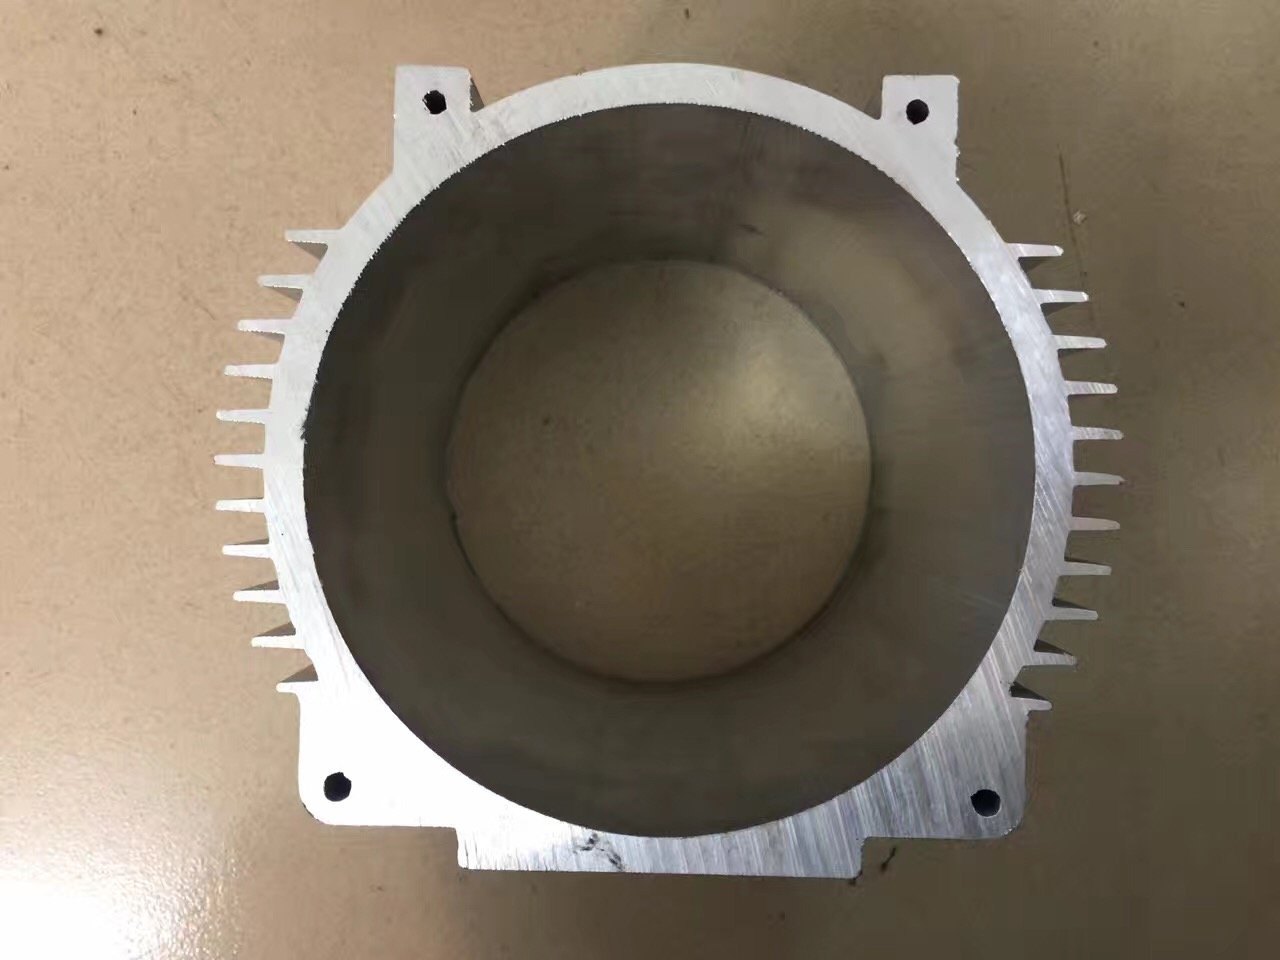
La extrusión ofrece un metal denso y soldable y aletas altas; la fundición inyectada ofrece jefes complejos y forma casi final. Una comparación práctica del rendimiento térmico, la porosidad, el coste de utillaje, el plazo de entrega y el acabado para carcasas de motor y servomotor.
Dos procesos, dos conjuntos de compromisos
Cuando especifica una carcasa de motor de aluminio, la primera bifurcación del camino no es la aleación ni el acabado superficial. Es el proceso de fabricación. Tanto la extrusión como la fundición inyectada producen carcasas de aluminio, y ahí termina más o menos el parecido. Se diferencian en qué formas son posibles, qué puede hacer el material en términos térmicos y estructurales, cuánto se paga por adelantado y con qué rapidez se puede iterar.
La extrusión empuja un tocho de aluminio calentado a través de la abertura de una matriz perfilada bajo alta presión. El perfil sale como una longitud continua con sección transversal constante, y después se corta a la longitud de la carcasa y se mecanizan el taladro, las pestañas, las caras frontales y los orificios de montaje. La fundición inyectada introduce aluminio fundido en un molde de acero reutilizable bajo alta presión, llenando toda la cavidad en segundos para producir una pieza casi con forma final y una geometría externa compleja. La frase clave es sección transversal constante: la extrusión la ofrece, y la fundición inyectada no la necesita.
Rendimiento térmico: la ventaja de la extrusión
El calor mata los motores, y una carcasa que recorta unos pocos grados la temperatura del devanado puede añadir años de vida al aislamiento.
La densidad del material importa
El aluminio extruido es material conformado, trabajado en caliente a partir de un tocho colado, lo que refina la estructura de grano y cierra las cavidades internas. El aluminio de fundición inyectada solidifica desde el estado líquido en segundos, por lo que, incluso con asistencia de vacío, arrastra una porosidad gaseosa microscópica distribuida por toda la pared. Esas cavidades aíslan. En la práctica, una carcasa extruida de 6063 conduce el calor aproximadamente un 10-20 por ciento más eficazmente a través de la pared que el mismo espesor de pared en A380 fundido por inyección.
Flexibilidad en la geometría de las aletas
Con la extrusión, la altura, el espesor, el paso y la conicidad de las aletas van integrados en la matriz. Se pueden disponer aletas de alta relación de aspecto alrededor del perímetro, exactamente la geometría con la que un molde de fundición inyectada tiene dificultades porque el metal se solidifica antes de alcanzar la punta de la aleta. Para una refrigeración por convección natural de alta densidad, la extrusión es el estándar por una razón. La fundición inyectada puede incluir aletas, pero son más cortas, más gruesas y con ángulos de desmoldeo generosos, y aunque lleguen a llenarse, la porosidad en la punta reduce su transferencia de calor real por debajo del valor modelado.
Integridad estructural: porosidad, estanqueidad a la presión y fatiga
Las piezas de fundición inyectada siempre contienen algo de porosidad gaseosa. En una carcasa de motor esto importa cuando la carcasa forma parte de un recinto sellado y se convierte en una vía de fuga; cuando se sueldan patas de montaje y el gas en expansión provoca reventones; y bajo vibración o ciclado térmico, donde la porosidad actúa como concentrador de tensiones. La fundición inyectada a alta presión reduce la porosidad sin eliminarla, y la fundición inyectada al vacío se acerca, aunque a un coste.
Los perfiles extruidos están intrínsecamente libres de poros. La soldabilidad es excelente, de modo que un perfil extruido de 6061-T6 se suelda limpiamente, mientras que soldar una carcasa de A380 fundida por inyección es una apuesta. Para motores de tracción de VE o cualquier diseño en el que la carcasa sea un elemento estructural, este solo factor puede decidir el proceso.
La resistencia y la ductilidad difieren tanto en carácter como en magnitud. El A380 fundido por inyección tiene una resistencia a la tracción respetable, en torno a 324 MPa, pero un alargamiento muy bajo, típicamente por debajo del 4 por ciento. El 6061-T6 extruido ofrece unos 290 MPa de tracción con un 8-10 por ciento de alargamiento, por lo que se dobla antes de romperse. En un motor que soporta cargas de choque, vibración o tensiones por dilatación térmica, ese margen de ductilidad importa.
Libertad de diseño: dónde gana la fundición inyectada
- Geometría externa compleja: bridas de montaje con jefes gruesos en dos lados, una caja de conector integrada y nervios de refuerzo asimétricos, todo conformado de una sola vez. La extrusión no puede producir elementos laterales, por lo que deben mecanizarse desde macizo o atornillarse.
- Contrasalidas y elementos parciales: las matrices de extrusión pueden crear estrías internas, jefes para tornillos y taladros nervados siempre que recorran toda la longitud del perfil. La fundición inyectada puede formar cavidades de profundidad parcial, orificios laterales y rebajes que no atraviesan toda la pieza.
- Variabilidad del espesor de pared: la fundición inyectada admite mucho mejor una pared de 2 mm junto a un jefe de 10 mm que la extrusión, aunque hay que gestionar la contracción por solidificación.
- La solución con extrusión: extruir una pieza en bruto con una sección de pared más gruesa y mecanizar el material para crear cavidades, ranuras y elementos de montaje. Añade una operación, pero mantiene las ventajas térmicas y estructurales al tiempo que aporta complejidad geométrica.
Coste de utillaje, plazo de entrega y velocidad de iteración
| Factor | Extrusión | Fundición inyectada |
|---|---|---|
| Coste de utillaje | Menor, unos pocos miles | Mayor, a menudo un orden de magnitud más |
| Plazo hasta las primeras muestras | Unas pocas semanas | Dos o tres veces más |
| Cantidad de pedido para empezar | Unos cientos de kilogramos | Varios cientos o hasta mil piezas |
| Cambio de diseño | Modificar la matriz a un coste moderado | La modificación del molde es limitada y costosa |
| Riesgo de iteración | Bajo: se ajusta el perfil y se vuelve a ejecutar | Alto: un molde equivocado cuesta de nuevo todo el presupuesto de utillaje |
Si prevé dos o tres revisiones de la carcasa durante la creación del prototipo, la extrusión ahorra semanas y dinero en cada paso: la matriz es un simple disco de acero con una abertura perfilada. La fundición inyectada se amortiza una vez que el diseño está congelado y los volúmenes son lo bastante altos para que un menor mecanizado por pieza compense la inversión en el molde.
Precisión dimensional y postprocesado
Ambos procesos necesitan mecanizado secundario, pero la pieza en bruto de partida es distinta. La extrusión ofrece una pieza en bruto muy constante: el espesor de pared, la rectitud y la sección transversal se controlan con precisión porque la abertura de la matriz apenas cambia a lo largo de una serie, y no hay tensiones de solidificación rápida bloqueadas en el material. Una redondez del taladro de 0,05 mm o mejor es sencilla con un mecanizado adecuado, y con bruñido se logra una redondez aún más fina.
La fundición inyectada parte de una forma más cercana a la final, por lo que se mecaniza menos, pero el proceso añade variabilidad: rebabas en la línea de partición, ángulos de desmoldeo y distorsión durante el enfriamiento. Los montajes de mecanizado deben compensarla, lo que ralentiza los tiempos de ciclo, y los taladros críticos para rodamientos llevan material extra para eliminar la porosidad superficial.
El acabado superficial se deriva de esa misma diferencia. Las superficies extruidas son densas y admiten el anodizado a la perfección, por lo que las carcasas de servomotor extruidas con anodizado negro son un estándar del sector. Anodizar una pieza de fundición inyectada es difícil porque el silicio de la piel y la porosidad subsuperficial provocan decoloración y mala adherencia, de modo que la mayoría de las carcasas de motor fundidas por inyección se pintan, se recubren en polvo o se dejan tal cual salen del molde. Si la carcasa debe anodizarse, la extrusión es casi siempre la respuesta.
Cómo decidir
- Elija la extrusión cuando la carcasa sea tubular o prismática con una sección transversal constante, cuando la disipación de calor requiera aletas altas o densas, cuando se exija un acabado anodizado, cuando la carcasa pueda soldarse o deba ser estanca a la presión, o cuando esté creando el prototipo y prevea cambios de diseño.
- Elija la fundición inyectada cuando la carcasa tenga una geometría externa compleja que sería costosa de mecanizar, cuando los volúmenes anuales sean altos y el diseño esté congelado, cuando los elementos deban cambiar a lo largo de la longitud de la carcasa, o cuando un acabado pintado sea aceptable.
- Considere el híbrido: un tubo de cuerpo extruido para el rendimiento térmico y estructural, con campanas y patas de montaje de fundición inyectada o mecanizadas por CNC, atornilladas o soldadas por fricción-agitación. No siempre es la opción más barata, pero para servomotores de alta densidad de potencia suele ser la de mejor rendimiento.
La conclusión
Para las carcasas tubulares y aleteadas que dominan el mundo de los motores paso a paso y servomotores, la extrusión es la opción por defecto: térmicamente superior, dimensionalmente estable y drásticamente más barata de prototipar. La fundición inyectada se gana su lugar cuando la forma se vuelve demasiado compleja para una sección transversal constante y los volúmenes justifican el utillaje. Envíenos la sección transversal o el modelo 3D para una revisión de DFM y los costes de utillaje de extrusión y de pieza.
Opiniones de clientes
Aún no hay reseñas — sea el primero en opinar Carcasas de motor extruidas frente a fundidas por inyección: guía del ingeniero para elegir.
Escriba una reseña
Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.
Seguir leyendo
 Knowledge
Códigos HS y antidumping en la extrusión de aluminio: qué determina su arancel
Las perfiles de aluminio se clasifican en tres partidas, y la que declare determina si se aplica el derecho antidumping. Guía práctica…
Leer artículo arrow_forward Knowledge
Acabados superficiales del perfil de aluminio: anodizado, recubrimiento en polvo y PVDF
El anodizado, el recubrimiento en polvo, el PVDF, la electroforesis, la imitación de madera y los acabados mecánicos se especifican con…
Leer artículo arrow_forward Knowledge
7075, 7050 y 7005: cuando el 6061 no es lo bastante resistente
La familia 7xxx es el aluminio extrusionable más resistente y alcanza unos 572 MPa en el 7075-T6. Qué aportan el 7050 y el 7005, por qué la…
Leer artículo arrow_forward