
Qué le hacen el anodizado y la pintura en polvo a las tolerancias de extrusión

Las matrices se cortan por debajo del nominal y el acabado vuelve a mover el espesor: el anodizado quita metal, la pintura lo agrega. Qué significa para la pared que especificó y qué revisar en la pieza terminada.
Un plano da un solo número para un espesor. La matriz se corta a otro más pequeño. Y después la línea de acabado lo vuelve a mover: el anodizado baja el espesor, la pintura lo sube. Es el paso menos comentado de un pedido de extrusión a medida, y explica por qué dos proveedores cotizan el mismo plano y entregan piezas que no se intercambian.
Respuesta corta
Las matrices se cortan por debajo del nominal a propósito. El anodizado crece una película de 10 a 15 µm (AA10/AA15), pero el decapado alcalino previo disuelve metal, así que el espesor neto tiende a quedar algo menor. La pintura en polvo y la transferencia de madera suman película desde 40 µm en adelante sobre cada cara recubierta, por eso esas matrices se cortan con más negativo. En los dos casos la pieza se acepta por el espesor terminado medido contra la norma, no por si coincide con el nominal del plano. Si su ensamble está dimensionado desde el nominal, pregunte a qué se cortó la matriz antes de aprobar la muestra.
La pieza tiene tres números, no uno
Cuando un comprador manda un plano de sección, la lámina trae un espesor nominal —digamos 1,60 mm— y un bloque de tolerancias en el cuadro. Lo que realmente se mecaniza en la matriz es un tercer número que casi nunca aparece en el plano del cliente.
No son lo mismo:
- Nominal es lo que se diseñó en el ensamble.
- Tolerancia es cuánto puede separarse la pieza terminada del nominal y seguir siendo aceptada. En perfiles arquitectónicos se cotiza contra GB/T 5237 grado de alta precisión, que es más estricto que el grado estándar de EN y ASTM para las mismas medidas.
- Medida de corte de la matriz es a lo que se mecaniza la herramienta, antes de cualquier acabado. Deliberadamente no es el nominal.
Un perfil que llega a 1,55 mm sobre un nominal de 1,60 mm no es rechazo si la banda de tolerancia lo permite. Un perfil que llega a 1,60 mm en un trabajo pintado puede ser rechazo, porque después del recubrimiento quedará en 1,67 mm y la junta de la ventana no cerrará.
Por qué la matriz se corta por debajo
Cortar por debajo del nominal no es un truco para ahorrar metal. Es lo que hace que una matriz dure.
Tres razones, en el orden en que pesan en la prensa:
1. Vida de la matriz. El aluminio es abrasivo a temperatura de extrusión. Una matriz que trabaja en el límite superior de la banda se desgasta fuera de la banda más rápido; una matriz cortada con un poco de negativo tiene margen para desgastarse antes de que el perfil se salga de especificación. En unos cientos de toneladas, esa diferencia es la diferencia entre una matriz y dos.
2. Producción por matriz. Una matriz con la longitud de apoyo correcta y una abertura ligeramente por debajo del nominal trabaja a presión estable y saca secciones limpias pasada tras pasada. Una matriz que hay que forzar para sostener un espesor pesado trabaja más caliente, baja la velocidad y genera más desperdicio por tonelada. La producción por matriz es el número contra el que una fábrica realmente se administra.
3. Economía del metal. Esta es la razón de la que el comprador casi nunca oye hablar. Cada décima de milímetro extra en un espesor cuesta metal en cada metro producido. Un espesor que corre por encima del nominal es una pérdida permanente que se repite durante toda la vida del pedido, y es una pérdida que carga la fábrica, no el cliente. Por eso una matriz cortada para sostener el tope de la banda no es un favor para nadie: es un problema para las dos partes.
El negativo no es una regla fija, y cualquier proveedor que le dé una sola cifra la está simplificando. Cuánto se quita depende de la sección: un hueco delgado multicavidad y un marco arquitectónico pesado de 3 mm no pueden llevar el mismo margen.
Qué hace cada acabado
### Anodizado: la película crece, el espesor suele bajar
La película anódica no se pulveriza. Se hace crecer desde el propio aluminio en un baño ácido.
Pero la línea no arranca en el baño. Arranca en el decapado, donde el perfil se ataca en solución alcalina para quitar las líneas de extrusión y la contaminación superficial. Ese decapado retira metal de cada cara expuesta, y en las secciones que nosotros corremos quita más de lo que después devuelve la película.
El movimiento neto es una reducción pequeña del espesor, y mientras más profundo el decapado, mayor la reducción. Por eso el material anodizado no se corta con mucho negativo: el acabado ya está quitando una fracción, y apilar otro margen encima empuja los espesores delgados por debajo de la banda.
La clase de película se especifica en micras. AA10 significa un espesor medio mínimo de 10 µm y AA15 de 15 µm, según las designaciones de clase de ISO 7599. Prácticamente todo nuestro anodizado arquitectónico corre en AA10 o AA15. Los planos de sección y las opciones de acabado para puertas y ventanas anodizadas están en la página de perfiles anodizados. AA20 está disponible —lo hacemos— pero es poco frecuente: cuesta más y el rendimiento es menor. Las clases altas también implican más tiempo de baño y un decapado más agresivo, algo que conviene saber antes de pedir AA20 en un espesor delgado.
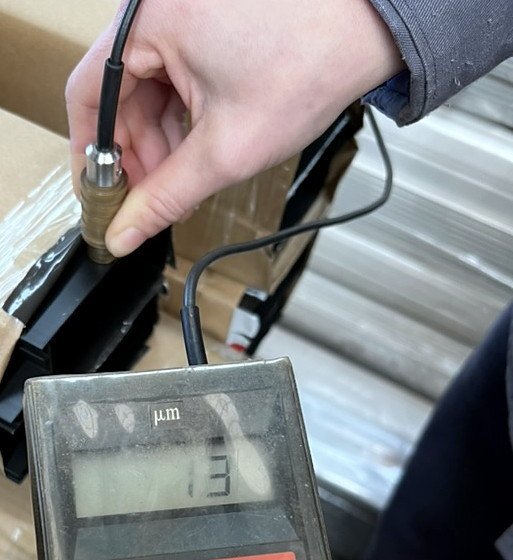
La foto de arriba es una sección anodizada terminada en la línea de empaque, con lectura de 13 µm. Fíjese dónde apoya la sonda: sobre la cara, no sobre una arista. Un medidor por corrientes de Eddy lee un punto, así que el número que se registra debe ser el promedio de varios puntos de la misma cara, lejos de bordes y de las líneas de matriz.
### Pintura en polvo y madera: la película es el espesor
La pintura en polvo agrega material. En el trabajo que corremos el recubrimiento arranca en 40 µm y sube desde ahí, varias veces la película anódica, y llega a cada cara recubierta con todo su espesor. La matriz tiene que cortarse lo suficiente por debajo del nominal para que la pieza pintada caiga dentro de la norma.
La madera es una capa base con una película impresa transferida encima, así que nunca es más delgada que la capa base sola. La misma lógica, y el margen se fija según el acabado que pida el pedido.
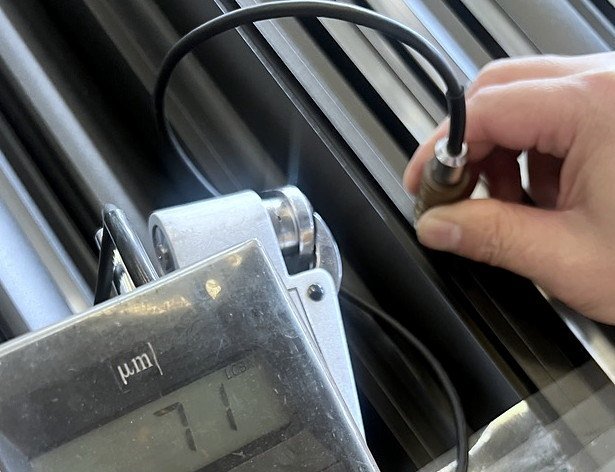
!Medidor de espesor leyendo 71 µm sobre un perfil de aluminio pintado en negro
71 µm en una pieza pintada es normal, no excesivo. Si está diseñando un encaje a presión, una ranura para junta de vidrio o una unión a inglete donde la pieza pintada se encuentra con otra pintada, trabaje con la medida recubierta, no con la de extrusión desnuda. La lista de secciones de perfiles pintados para puertas y ventanas está en la página de producto.
### Mate: nada se mueve
Los perfiles sin recubrimiento se miden tal como salen. Igual hay un margen de matriz, por las razones de desgaste ya dichas, pero ningún acabado posterior mueve el número. Cuando un cliente dice que la pieza "tiene que ser exactamente 1,60", la respuesta honesta suele ser mate más informe dimensional, no una pieza pintada.
Cómo se mide de verdad
Las dos fotos de este artículo son el método completo.
Un medidor de recubrimiento lee un punto. Apóyelo plano sobre una cara, no en una arista ni sobre una línea de extrusión, y tome varias lecturas a lo largo de la misma cara antes de anotar un número. En la sección anodizada de arriba la lectura es 13 µm; en la pintada, 71 µm. Las dos se tomaron sobre la pieza terminada, después de la línea de acabado, no sobre el perfil crudo.
El espesor de pared es otro instrumento. Un micrómetro de 0,01 mm a través del espesor le da directamente la medida terminada, y es el número que tiene que caer dentro de la banda del plano. Tómelo en la mitad del tramo, lejos de los extremos donde la matriz todavía no se estabiliza.
El sentido de los dos instrumentos es el mismo: la medición pertenece a la pieza terminada. Un número en crudo y un número terminado no son intercambiables, y un informe que los mezcla no le dice nada sobre lo que recibió.
Por qué el acabado se decide antes de cortar la matriz
La matriz se mecaniza una vez. Si el acabado cambia después, la herramienta normalmente no puede absorberlo.
Una matriz cortada para mate y cambiada después a pintura en polvo gruesa entrega piezas visiblemente pasadas en las medidas de ensamble, y los únicos arreglos son recortar, correr una película más delgada que la especificada o aceptar la tasa de rechazo. Los tres cuestan más que decidir el acabado al principio.
Tres secuencias que funcionan, y una que no:
- Acabado decidido → matriz cortada con el margen correspondiente → muestra aprobada sobre la pieza terminada → producción. Es la única secuencia limpia.
- Acabado decidido → matriz cortada → muestra aprobada en crudo → acabado probado después. Funciona, pero la prueba de acabado es una segunda aprobación y el riesgo lo carga el comprador.
- Acabado sin decidir → matriz cortada al nominal → acabado decidido después del primer contenedor. La matriz ya es la restricción, y toda conversación posterior es sobre quién paga otra.
- Acabado mejorado a mitad de proyecto (por ejemplo de AA15 a AA25 para una especificación costera): el decapado se profundiza y el espesor se mueve. En una sección de 1,0 mm este es el caso que falla en inspección.
Por eso pedimos el acabado antes de cotizar la herramienta, incluso cuando el cliente quiere un precio hoy.
La única prueba de aceptación que importa
Espesor de pared terminado, medido sobre la pieza terminada, dentro de la banda de tolerancia.
No "¿coincide con el nominal?". No "¿es igual a la muestra que aprobé a ojo?". La medición se toma sobre la pieza anodizada o pintada, en una cara definida, con un instrumento calibrado, y se compara con la banda del plano.
Dos consecuencias prácticas:
Un informe dimensional en crudo no describe una pieza recubierta. Si su inspección de recepción mide la extrusión cruda y su ensamble está construido alrededor de la pieza recubierta, está midiendo el objeto equivocado. Pida el informe después del acabado.
Una muestra aprobada por color no es una muestra aprobada por medida. La aprobación de color y la de dimensión son dos firmas distintas, y en trabajo recubierto deben ir en ese orden: primero la medida, porque si la sección tiene que cambiar, la muestra de color se convierte en chatarra.
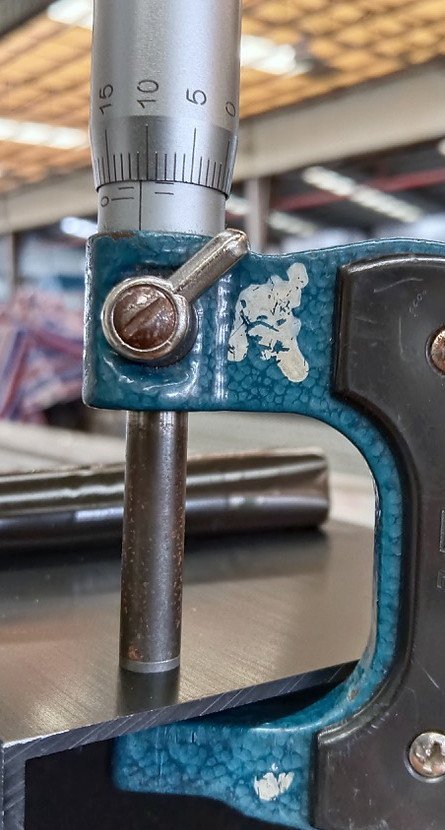
!Micrómetro con las mordazas cerradas sobre el espesor de un tubo extruido, resolución 0,01 mm
El micrómetro de arriba controla un espesor antes del acabado. Los instrumentos de esta clase leen 0,01 mm, que es la resolución correcta para extrusión: un espesor de 0,9 mm y uno de 1,0 mm están diez divisiones separados, y ahí está toda la pregunta.
Dónde duele más
Cuatro casos, en el orden en que los vemos fallar:
Espesores delgados. Por debajo de 1,0 mm la banda es estrecha en términos absolutos y el decapado del anodizado ocupa una parte mayor. Extruimos desde 0,8 mm, pero un espesor anodizado de 0,8 mm deja muy poco margen al acabador, y lo decimos antes de cotizar.
Ranuras y gargantas. Una ranura que recibe una junta o un inserto roscado suele ir tolerada con fuerza. En una pieza pintada el recubrimiento cierra la ranura por los dos lados, así que el margen de matriz tiene que contar película en cada cara, no en una.
Pares que encajan. Dos perfiles que se acoplan y van los dos recubiertos se cierran entre sí por el doble de la película. Si el plano se desarrolló sobre prototipos en crudo, el par recubierto va a quedar apretado.
Ensayos a inglete y soldados. Un corte a 45° sobre un perfil recubierto deja metal desnudo en la unión y pierde el espesor de película en el corte. La medida ensamblada cambia en cada unión, por eso los perfiles de muro cortina se verifican normalmente sobre la medida ensamblada y no sobre la extrusión.
Qué poner en el plano
Seis líneas que eliminan casi toda la discusión posterior:
- Espesor terminado, con su banda, marcado como medida terminada. Escriba "1,60, banda según tabla, medida terminada" y no un nominal pelado.
- Acabado y clase de película, por ejemplo "anodizado AA15, negro" o "pintura en polvo, 40 µm en adelante, RAL 9005".
- Qué caras se miden. Un perfil hueco tiene caras que no se alcanzan con el medidor; diga cuáles cuentan.
- La norma con la que se juzga la tolerancia — GB/T 5237 alta precisión, o un equivalente ASTM/EN si su mercado lo exige.
- La muestra que va a aprobar, y en qué etapa la aprueba — en crudo o terminada.
- La medida de ensamble que no puede moverse, si hay una. Ese solo número suele ser el requisito real y le permite al proveedor negociar espesor contra recubrimiento.
Una más si la pieza lleva ranura: dé la medida de galga. Ancho de ranura, medido a una profundidad declarada, con el acabado aplicado. Ese es el número que falla en inspección, no el espesor.
Qué hacemos nosotros, y dónde paramos
Los perfiles se cortan en una matriz mecanizada por debajo del nominal, dimensionada para el acabado que pide el pedido, y se corren a GB/T 5237 alta precisión. La decisión de matriz se toma una vez, en la herramienta, y es el punto donde más le conviene preguntar.
AA20 está disponible pero se corre poco: mayor costo, menor rendimiento y un decapado más agresivo. La mayor parte del trabajo arquitectónico va en AA10 o AA15, y le decimos si su clase de película está peleando con su espesor. No recubrimos cualquier sección: un espesor de 0,8 mm bajo un recubrimiento de 40 µm o más es una pregunta de geometría, no de acabado.
Matriz nueva y muestra: 10 a 20 días hábiles, incluyendo prueba de matriz y muestreo. Plazo de entrega después de aprobar matriz: 15 a 25 días hábiles. Pedido mínimo 5 toneladas, con 500 kg por sección, y 2 toneladas por color en pintura en polvo o madera, pudiendo mezclar secciones. FOB Shenzhen o Guangzhou, con CIF o CNF gestionado a pedido.
Una idea para llevarse
Un espesor que llega por debajo del nominal normalmente no es un defecto. Es una matriz cortada para dejar sitio a un recubrimiento, al desgaste, o a los dos. La pregunta que vale la pena hacerle a su proveedor no es "por qué está por debajo" sino "a qué cortaron la matriz y cuánto va a medir el espesor terminado después del acabado que pedí". La fábrica que responde los dos números en el momento ya hizo esto antes.
Frequently asked questions
What tolerances are possible with aluminum extrusion? add
What aluminum extrusion tolerances should I specify on a drawing? add
How does a surface treatment affect the tolerances of an extruded profile? add
Can aluminum extrusion be anodized or powder coated? add
What is the best aluminum alloy for anodizing? add
Anodized vs powder-coated aluminum profiles—which is better? add
What is the minimum wall thickness you can extrude? add
If the profile comes out under nominal, is it rejected? add
Casos y opiniones de clientes
Aún no hay reseñas — sea el primero en opinar Qué le hacen el anodizado y la pintura en polvo a las tolerancias de extrusión.
Escriba una reseña
Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.
Seguir leyendo

Europa ya no puede fabricar su propio aluminio: cómo será el periodo 2026–2030 para los compradores B2B
La autosuficiencia europea de aluminio primario ha caído por debajo del 13%, el conflicto de Oriente Medio ha eliminado 2,3 Mt de…
Leer artículo arrow_forward
La ruptura estructural del aluminio mundial
China alcanzó su techo de 45 Mt de aluminio, Guinea señaló un límite a las exportaciones, Rusal está sancionada y una fundición del Golfo…
Leer artículo arrow_forward
Aranceles, I+D y el mito de la frágil fábrica china
Cuatro titulares del WSJ, el New York Times y Nikkei parecen contradecirse entre sí. Leídos en conjunto, explican por qué la producción…
Leer artículo arrow_forward