
Como as fieiras de extrusão determinam a qualidade do perfil de alumínio: aço, tolerâncias e defeitos superficiais explicados
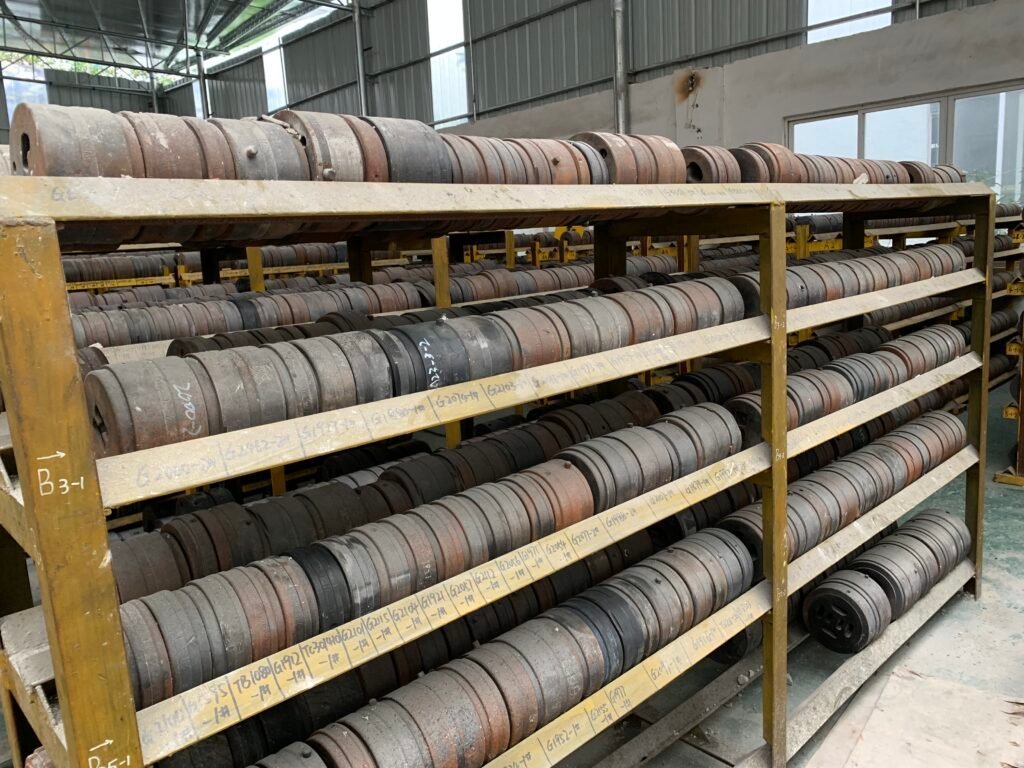
A deriva da espessura de parede, as linhas de fieira e as estrias são marcas deixadas pela fieira de extrusão, não pela liga. Como o aço de fieira H13, a nitruração, o comprimento do apoio e os intervalos de manutenção determinam a tolerância e o acabamento superficial que realmente recebe.
A qualidade do perfil é uma questão de fieira, não de liga
Duas fábricas de extrusão podem trabalhar a mesma química de lingote 6063-T5 em prensas de tonelagem semelhante e expedir perfis que não são minimamente comparáveis. Um chega com uma espessura de parede dentro de 0,08 mm, uma superfície anodizada mate uniforme e sem linhas de fieira visíveis. O outro apresenta 0,25 mm de deriva de parede ao longo da produção, ténues linhas longitudinais que só aparecem após a anodização e pequenas bolhas junto às extremidades. Os compradores culpam a liga. A liga raramente é a causa.
Uma fieira opera num ambiente brutal: alumínio aquecido a cerca de 500 °C é forçado através de uma ferramenta de aço sob milhares de toneladas de pressão, a velocidades de saída que podem exceder 50 m/min. A superfície da fieira alterna entre a temperatura máxima de extrusão e o intervalo mais frio entre lingotes, pelo que cada lingote é um choque térmico e cada metro de perfil é um teste de abrasão. O projeto da ferramenta, o seu aço, o seu tratamento térmico e o seu registo de manutenção são aquilo que está efetivamente a comprar.
Aço de fieira: a dureza a quente supera a dureza de catálogo
A maioria das fieiras de extrusão de alumínio é cortada a partir de aço para ferramentas de trabalho a quente da família AISI H13 (4Cr5MoSiV1 nas designações chinesas), tipicamente fornecido a cerca de 48-52 HRC antes da nitruração. O que importa a 500 °C não é a dureza à temperatura ambiente, mas a dureza a quente e a resistência ao revenido. Um aço que amolece precocemente perde a geometria do apoio e, uma vez que a geometria do apoio muda, a espessura de parede muda com ela.
- Equilíbrio Cr-Mo-V - o crómio confere temperabilidade, enquanto o molibdénio e o vanádio asseguram a resistência ao revenido à temperatura de trabalho.
- Limpeza do aço - a segregação e as inclusões no bloco da fieira tornam-se pontos de iniciação de fendas sob ciclagem térmica repetida.
- Disciplina de tratamento térmico - têmpera a vácuo com revenido controlado; um bloco que retenha austenite sofre fluência sob carga.
- Projeto da fieira - o equilíbrio do apoio, a geometria de fenda ou de porthole e o volume da câmara de soldadura determinam se o perfil enche de forma uniforme.
Nitruração: os 0,1-0,25 mm que decidem a qualidade superficial
A nitruração gasosa ou por plasma cria uma camada dura, habitualmente com 0,10-0,25 mm de profundidade e cerca de 900-1100 HV nas superfícies de trabalho. Essa camada resiste ao fluxo abrasivo do alumínio sobre o apoio e é também o que impede o início do pick-up (o alumínio soldar-se à própria fieira). Uma camada pouco espessa, frágil ou irregular descama, e um apoio lascado imprime uma linha de fieira permanente em cada metro de perfil até a fieira ser retirada da prensa.
A nitruração não é um tratamento único. Em trabalho arquitetónico padrão de 6063-T5, um intervalo de manutenção razoável é retirar e inspecionar a cada 50 a 80 toneladas, com polimento e nova nitruração conforme o estado do apoio o exigir. Peça para ver esse registo antes de fazer a encomenda, não depois da primeira reclamação.
Comprimento do apoio e equilíbrio do fluxo
O metal flui mais depressa onde o apoio, ou seja, o comprimento de apoio atrás do orifício da fieira, é mais curto. Os projetistas de fieiras alongam o apoio onde o material tem de abrandar e encurtam-no onde o fluxo escasseia. Se esse equilíbrio estiver errado, o perfil sai da fieira com almas fendidas a quente de um lado e um flange irregular e sobrenchido do outro. Os compradores descrevem frequentemente isto como um problema de liga; é um problema de ferramenta.
Porque é que a espessura de parede varia durante uma produção
1. Dilatação térmica da ferramenta e da prensa
A fieira, o recipiente e a haste dilatam-se à medida que absorvem calor dos primeiros lingotes. A menos que a prensa seja mantida num estado térmico estável, os perfis produzidos no início de um turno podem medir de forma diferente dos perfis produzidos quatro horas mais tarde.
2. Desgaste do apoio e pick-up
Os depósitos de alumínio no apoio reduzem efetivamente o orifício. O fluxo desse lado cai e o material é empurrado para as paredes adjacentes. O sintoma é uma deriva lenta e monotónica, e não uma dispersão aleatória.
3. Agressividade da liga
O 6063 é comparativamente tolerante. O 6061, com o seu maior teor de magnésio e silício, desgasta os apoios visivelmente mais depressa e necessita de ciclos de retirar-e-polir mais frequentes para a mesma tonelagem. Uma fieira mantém a tolerância durante muito menos toneladas de 6061 do que de 6063.
4. Qualidade do lingote e uniformidade de temperatura
Lingotes com óxido superficial espesso, conicidade ou pré-aquecimento irregular alimentam a fieira de forma desigual. O aquecimento em gradiente (taper) e o descasque não são luxos em trabalho de parede fina.
Defeitos superficiais e o que cada um lhe diz
| Defeito | Causa raiz habitual | Ação corretiva |
|---|---|---|
| Linhas de fieira longitudinais | Superfícies de apoio danificadas, lascadas ou mal polidas | Retirar a fieira, polir o apoio e voltar a nitrurar antes de reiniciar |
| Estrias ou faixas de cor após a anodização | Segregação de ferro ou cobre, contaminação da superfície do lingote, arrefecimento inconsistente | Apertar os limites dos lingotes, melhorar o corte e o manuseamento, verificar a velocidade de arrefecimento |
| Pick-up (arrastamento de metal) | Comprimento do apoio desajustado à velocidade, camada de nitruração fina, lubrificação deficiente | Reequilibrar o apoio, ajustar a velocidade de extrusão, voltar a nitrurar |
| Marcas de rotura e fendas de velocidade | Velocidade de saída acima da ductilidade a quente da liga a essa temperatura | Reduzir a velocidade do êmbolo e a temperatura do lingote, ou redesenhar o apoio |
| Marcas de vibração | Vibração da prensa, suporte de saída deficiente, puxador instável | Inspecionar o puxador, o suporte e o alinhamento do recipiente |
| Empolamento | Ar retido ou contaminação na superfície do lingote | Descascar os lingotes, controlar a atmosfera de aquecimento, verificar a ventilação da fieira |
Escrever tolerâncias no desenho
As tolerâncias dos perfis extrudidos provêm de tabelas, não de um único número mais-ou-menos. A GB/T 5237.1, a EN 755-9 e a ASTM B221 definem todas classes por tipo de dimensão, faixa de espessura de parede e tamanho do perfil. Uma fieira bem construída numa prensa estável consegue manter cerca de ±0,10 mm nas dimensões arquitetónicas críticas, mas isso é uma capacidade demonstrada, não um direito adquirido. O desenho deve indicar a norma e a classe, e o fornecedor deve confirmar a capacidade face a ela antes de orçamentar. Quando uma dimensão é cosmética e não funcional, diga-o: isso liberta a fábrica para produzir mais depressa e orçamentar mais baixo.
Uma lista de verificação de compras que filtra mesmo os fornecedores
- "Qual é o seu intervalo de retirar-e-inspecionar para fieiras arquitetónicas 6063-T5, expresso em toneladas?" Uma resposta séria situa-se na ordem das 50-80 toneladas para trabalho padrão.
- "Podemos analisar o registo de manutenção e nova nitruração da fieira para um perfil ativo?" As fábricas que fazem manutenção às fieiras mantêm registos.
- "Que grau de aço de fieira e que dureza especificam, e existe certificado do aço disponível?"
- "Qual é a vossa capacidade medida de espessura de parede e sobre quantas amostras?"
- "Quem fornece os vossos lingotes e que limite de ferro se aplica à liga arquitetónica?"
- "Passam a polir ou a voltar a nitrurar segundo um calendário, ou apenas quando aparece um defeito?"
A conclusão
Uma fieira premium pode custar 30 a 50 % mais à cabeça. Ao longo da vida de uma série de produção, normalmente recupera isso várias vezes: menos perfis rejeitados, menos paragens da prensa para trocas de ferramenta de emergência, uma espessura de parede mais apertada e mais repetível e uma superfície que sai da prensa já próxima do cosmético. Quando um orçamento de extrusão parece invulgarmente barato, é habitualmente no orçamento das ferramentas que foi retirada a diferença.
Avaliações de clientes
Ainda sem avaliações — seja o primeiro a avaliar Como as fieiras de extrusão determinam a qualidade do perfil de alumínio: aço, tolerâncias e defeitos superficiais explicados.
Escreva uma avaliação
As avaliações são lidas pela nossa equipa antes de aparecerem aqui, normalmente no prazo de um dia útil. Publicamos o que os clientes escrevem; só removemos spam e abuso.
Continue lendo
 Knowledge
Códigos HS da extrusão de alumínio e anti-dumping: o que determina os seus direitos aduaneiros
As perfis de alumínio entram sob três posições, e a que declarar decide se se aplicam direitos anti-dumping. Um guia prático sobre o…
Ler artigo arrow_forward Knowledge
Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF
A anodização, a pintura a pó, o PVDF, a eletroforese, o efeito madeira e os acabamentos mecânicos são especificados por normas diferentes…
Ler artigo arrow_forward Knowledge
Carcaças de motor extrudidas vs. fundidas por injeção: guia do engenheiro para a escolha
A extrusão produz metal denso e soldável e aletas altas; a fundição por injeção produz bosses complexos e forma quase final. Uma comparação…
Ler artigo arrow_forward