
Aluminium 6063 vs 6061 : le guide ultime des propriétés, des performances et du choix des matériaux
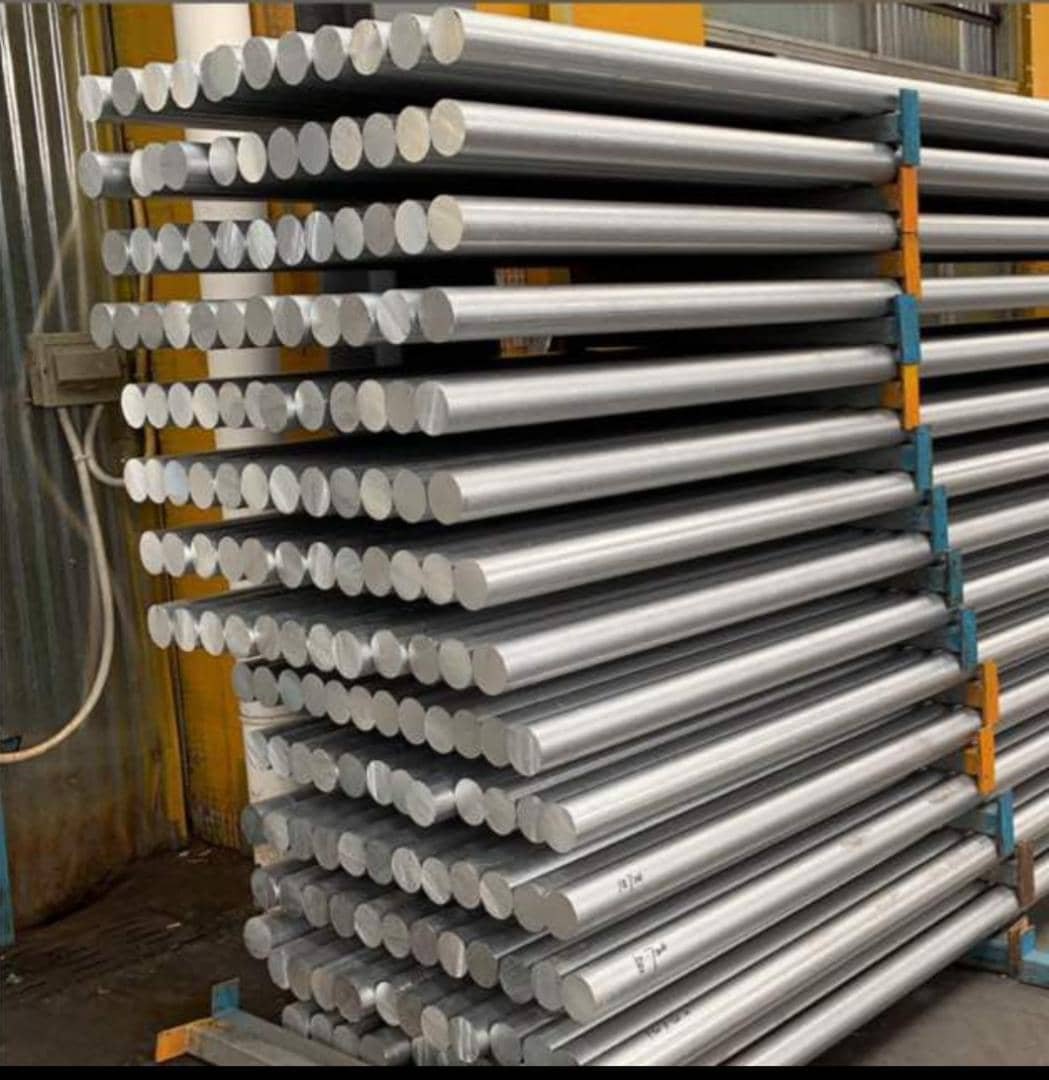
Le 6063 s'extrude vite et s'anodise brillant ; le 6061-T6 offre environ 80 % de résistance à la traction en plus. Un examen comparatif de la composition chimique, des désignations de temper, de la vitesse d'extrusion, du soudage et du coût pour décider quel alliage votre section requiert.
En bref
Choisissez le 6063 lorsque le travail exige des sections transversales complexes, des parois minces et une surface esthétique irréprochable : cadres de fenêtres et de portes, habillages, lames de persienne et dissipateurs thermiques à ailettes serrées. Choisissez le 6061 lorsque le profilé supporte une charge réelle et que la résistance prime : ossatures industrielles, supports renforcés, pièces automobiles, bâtis de machines et plateformes structurelles. Les deux sont des alliages de la série 6000 magnésium-silicium, et la différence entre eux tient entièrement à la quantité d'éléments d'alliage que l'usine accepte d'ajouter.
Composition chimique : pourquoi deux alliages frères se comportent si différemment
Le rapport des éléments d'alliage fixe les limites de ce que le métal peut faire. Le tableau ci-dessous reflète les plages enregistrées standard de chaque alliage.
| Élément | 6063 | 6061 | Effet pratique |
|---|---|---|---|
| Silicium (Si) | 0.20-0.60% | 0.40-0.80% | Le silicium combine le magnésium en précipités Mg2Si, la source de résistance après vieillissement |
| Magnésium (Mg) | 0.45-0.90% | 0.80-1.20% | Le 6061 contient près de deux fois plus de magnésium, ce qui accroît la limite d'élasticité et la dureté |
| Fer (Fe) | 0.35% max | 0.70% max | Le 6063 plafonne étroitement le fer pour garder la surface extrudée lisse et sans rayures |
| Cuivre (Cu) | 0.10% max | 0.15-0.40% | Le cuivre renforce le 6061 mais réduit légèrement la résistance à la corrosion et la brillance anodisée |
| Aluminium (Al) | Balance | Balance | Les deux sont à dominante aluminium ; les différences de performance proviennent des éléments traces ci-dessus |
Propriétés mécaniques dans les tempers que vous achèterez réellement
Le T5 signifie que le profilé est refroidi à la sortie de la presse puis durci artificiellement par vieillissement, sans traitement de mise en solution distinct. Le T6 signifie qu'il subit un traitement thermique de mise en solution puis un durcissement artificiel par vieillissement, ce qui coûte plus cher et donne de meilleures caractéristiques. Le T66 est un temper européen plus strict, spécifié avec des minimums garantis plus élevés que le T6 ordinaire pour le même alliage.
| Propriété | 6063-T5 | 6063-T6 | 6061-T6 |
|---|---|---|---|
| Résistance à la traction (min) | 160 MPa | 205 MPa | 290 MPa |
| Limite d'élasticité (min) | 110 MPa | 180 MPa | 240 MPa |
| Allongement (min) | 8% | 8% | 8-10% |
| Usage typique | Cadres architecturaux, habillages, dissipateurs thermiques | Cadres porteurs, garde-corps, habillages structurels | Ossatures de machines, supports, structures de véhicules |
Le message principal est simple : le 6061-T6 offre environ 80 % de résistance à la traction de plus que le 6063-T5, et environ 40 % de plus que le 6063-T6. C'est pourquoi les ingénieurs en structures se tournent vers lui, et pourquoi les extrudeurs font parfois la grimace lorsqu'ils le font.
Extrudabilité et liberté de conception
Le 6063 coule, le 6061 résiste
Le 6063 présente une excellente fluidité à chaud. Il s'extrude en sections creuses complexes, multicavités et à parois minces à grande vitesse, ce qui explique que pratiquement tous les systèmes architecturaux de fenêtres, de portes et de murs-rideaux au monde soient bâtis sur lui. Le 6061 se déforme avec bien plus de résistance, de sorte que la presse tourne plus lentement, que les filières creuses sont plus sujettes aux problèmes de chambre de soudage et que les nervures fines sur les formes complexes se fissurent plus facilement.
État de surface et réponse à l'anodisation
Parce que le 6063 limite le fer et est pratiquement exempt de cuivre, son film anodique reste clair, brillant et uniforme. Le 6061, avec plus de fer et de cuivre, tend à s'anodiser en un gris légèrement plus mat et tolère bien moins les petites variations de composition chimique du billet. Si la pièce doit être visible et anodisée, cette différence décide généralement à elle seule la question du matériau.
Soudabilité
Les deux alliages se soudent de manière fiable par procédés TIG ou MIG. La différence réside dans ce qui se passe ensuite : la zone affectée thermiquement du 6061-T6 perd une grande partie de sa résistance et nécessite souvent un traitement thermique après soudage pour la récupérer, tandis que le 6063 se soude proprement et est couramment utilisé pour des ossatures décoratives peu sollicitées, sans aucun traitement après soudage.
Corrosion, usinage et coût
La teneur en cuivre quasi nulle du 6063 lui confère une excellente résistance à la corrosion en service extérieur normal. Le 6061 perd un peu de cette marge en raison de son ajout de cuivre, mais reste parfaitement adapté aux ouvrages structurels extérieurs avec une finition appropriée. Là où le 6061 l'emporte nettement, c'est en usinage : sa dureté plus élevée produit des copeaux plus propres, un meilleur état de surface en sortie d'outil et des tolérances réalisables plus serrées lors des opérations secondaires.
Le coût joue en défaveur du 6061 de deux manières. Son billet supporte généralement une prime d'environ 10 à 15 % par rapport au 6063, et comme il s'extrude plus lentement, sa production coûte aussi plus cher au mètre et il sollicite davantage les filières. Pour de gros volumes de profilés complexes, cet écart représente de l'argent réel.
Quel alliage pour quel usage
| Application | Choix par défaut raisonnable |
|---|---|
| Cadres de fenêtres et de portes, habillages architecturaux | 6063-T5 |
| Persiennes et façades anodisées visibles | 6063-T5 ou 6063-T6 |
| Dissipateurs thermiques pour LED et électronique de puissance | 6063-T5 à géométrie d'ailettes serrée |
| Rails de fixation solaire et garde-corps structurels | 6005A-T5, ou 6063-T6 pour des charges plus légères |
| Carrosseries de camion, châssis de remorque, structures soudées | 6061-T6 ou 6005A-T6 |
| Ossatures de machines industrielles et supports | 6061-T6 |
Règles pratiques de sélection
- Partez du 6063-T5 et montez en gamme uniquement lorsqu'un calcul de déflexion ou de contrainte l'impose.
- Si la section est complexe et à parois minces, préférez un temper plus résistant d'un alliage facile à extruder plutôt que de passer au 6061.
- Si la pièce est soudée et structurelle, vérifiez les propriétés à l'état soudé, et non les propriétés du métal de base.
- Si la finition visible est anodisée et critique en termes de couleur, maintenez le fer et le cuivre bas sur toute la commande, pas seulement sur le premier billet.
- Si le profilé est surtout usiné ensuite, mettez en balance la meilleure usinabilité du 6061 avec le coût de son billet et de son extrusion.
Questions fréquentes
Le 6061 est-il plus résistant que le 6063 dans tous les tempers ?
Oui. Même l'état 6061-T4 dépasse le 6063-T6 en limite d'élasticité, et le 6061-T6 est plus résistant que tout temper 6063 courant dans le commerce. Le compromis porte toujours sur l'extrudabilité, la qualité de surface et le coût.
Puis-je mélanger du 6063 et du 6061 dans un même assemblage ?
Oui, et c'est courant. Tenez compte du contact entre métaux dissemblables là où il y a de l'humidité, et sachez que les deux alliages réagissent différemment à l'anodisation, de sorte que la correspondance des couleurs entre eux est imparfaite.
Le 6061 nécessite-t-il une filière différente ?
En pratique, oui, le plus souvent : les longueurs de portée, la vitesse d'extrusion et la trempe sont toutes ajustées, et de nombreuses usines adoptent une philosophie d'outillage distincte pour le travail du 6061 plutôt que de pousser plus loin les filières du 6063.
Avis clients
Aucun avis pour le moment — soyez le premier à en donner un Aluminium 6063 vs 6061 : le guide ultime des propriétés, des performances et du choix des matériaux.
Rédiger un avis
Les avis sont lus par notre équipe avant leur publication, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture
 Knowledge
Codes SH et antidumping des profilés en aluminium : ce qui détermine vos droits
Les profilés en aluminium relèvent de trois positions, et celle que vous déclarez détermine si le droit antidumping s'applique. Un guide…
Lire l'article arrow_forward Knowledge
Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF
L'anodisation, le thermolaquage, le PVDF, l'électrophorèse, le faux bois et les finitions mécaniques sont spécifiés par des normes…
Lire l'article arrow_forward Knowledge
Carters moteur extrudés ou moulés sous pression : le guide de choix de l'ingénieur
L'extrusion offre un métal dense et soudable avec des ailettes hautes ; le moulage sous pression offre des bossages complexes et une forme…
Lire l'article arrow_forward