
6005 vs 6005A vs 6061 vs 6063 : quelle est la vraie différence ?
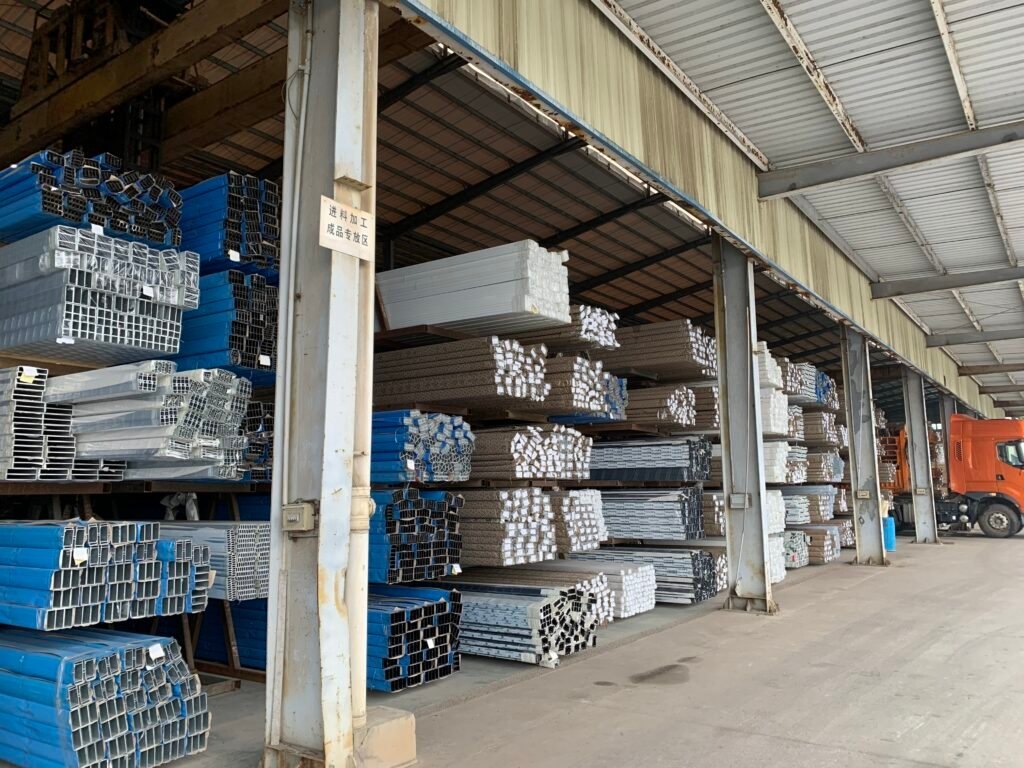
Le 6005A-T6 atteint une résistance proche du 6061 tout en s'extrudant plus vite, en coûtant moins au mètre et en conservant davantage de résistance après soudage. La vraie différence entre ces quatre alliages, et là où chacun s'impose.
L'écart entre le 6063 et le 6061
Si vous avez passé un peu de temps dans les spécifications d'aluminium pour un système de fixation solaire, une main courante structurelle ou un châssis de véhicule, vous vous êtes heurté au même mur. Le 6063 paraît trop mou pour le cas de charge, le 6061 semble excessif et coûte trop cher au mètre, puis quelqu'un mentionne le 6005 ou le 6005A. Voici ce qu'est réellement la différence, et où chaque alliage justifie sa place.
Ce que sont réellement le 6005 et le 6005A
Le 6005 est un alliage magnésium-silicium délibérément positionné entre le 6063 et le 6061. Il contient plus de silicium et de magnésium que le 6063, de sorte qu'il durcit par vieillissement jusqu'à une résistance bien supérieure, tout en conservant un comportement à l'extrusion nettement meilleur que le 6061. Le 6005A est la version affinée : une fenêtre de composition chimique plus étroite, avec un ajout contrôlé de dispersoïdes de manganèse et de chrome qui améliore la sensibilité à la trempe et la structure de grain, ainsi qu'une limite plus stricte sur le cuivre.
Cette limite de cuivre importe plus qu'il n'y paraît. Le cuivre augmente la résistance mais réduit la résistance à la corrosion et peut provoquer une décoloration et des taches lors de l'anodisation. En plafonnant le cuivre plus bas, le 6005A offre un aspect anodisé plus régulier et une tenue à la corrosion légèrement meilleure qu'une variante enrichie en cuivre de la même famille.
Comparaison mécanique
| Alliage et temper | Résistance à la traction (min) | Limite d'élasticité (min) | Allongement | Caractère |
|---|---|---|---|---|
| 6063-T5 | 160 MPa | 110 MPa | 8% | Meilleure extrudabilité et meilleur état de surface, résistance la plus faible |
| 6005-T5 | 260 MPa | 215 MPa | 9% | Le juste milieu, bon état de surface, bien plus résistant que le 6063 |
| 6005A-T5 | 270 MPa | 225 MPa | 8% | Version à composition chimique affinée du 6005-T5 |
| 6005A-T6 | 285 MPa | 240 MPa | 8% | Traitement thermique supplémentaire, proche de la résistance du 6061 |
| 6061-T6 | 290 MPa | 240 MPa | 8% | La référence structurelle : soudable, plus lent à extruder |
Cette progression, c'est toute l'histoire. Le 6005A-T6 se situe à quelques points de pourcentage du 6061-T6 en limite d'élasticité, mais il s'extrude plus vite, coûte moins au mètre et conserve une proportion plus élevée de sa résistance à l'état soudé. Si une conception tient, même de justesse, dans l'enveloppe de résistance du 6005A-T6, passer du 6061-T6 à celui-ci permet souvent de réaliser de vraies économies.
Pourquoi ne pas simplement utiliser du 6061 partout ?
Parce que vous payez cette résistance trois fois. Il s'extrude plus lentement, si bien que la presse produit moins de mètres par heure. Il donne un moins bon état de surface sur les formes complexes, ce qui compte si le profilé doit être anodisé et visible. Et il use les filières plus vite, ce qui se traduit par une maintenance des outils plus fréquente et une durée de vie réduite. Un rail en 6061 peut être plus résistant sur le papier, mais sur une section à dents fines la filière s'use rapidement et la finition anodisée du canal peut varier. C'est sur le 6005A que se situe l'équilibre.
Vitesse d'extrusion et coût réel au mètre
- Le 6063 s'extrude le plus vite : jusqu'à environ 50-60 m/min sur les profilés architecturaux simples.
- Le 6005A tourne à environ 80-90 % de la vitesse du 6063 sur la même géométrie.
- Le 6061 tourne à environ 60-70 % de la vitesse du 6063, et moins sur les creux à paroi mince.
- L'usure des filières suit le même ordre : le 6061 consomme le plus vite la durée de vie des outils, et le 6063 l'épargne le plus.
Sur une longue série de production, ces pourcentages ne sont pas théoriques. Ils se traduisent directement dans le coût au kilogramme qui vous est facturé.
La question du temper : T5 ou T6 dans le même alliage
Si votre conception en 6005A-T5 est proche d'une limite de déflexion ou de contrainte, passer au T6 dans le même alliage est généralement plus simple que de reconcevoir la section ou de passer au 6061. La composition chimique ne change pas et la filière ne change pas ; seul le cycle de traitement thermique après extrusion change. Cela fait du passage au T6 un levier à faible risque lorsqu'un calcul revient limite.
Le soudage : là où le 6005A justifie sa place
À l'état T5 ou T6, le 6005A conserve, à l'état soudé, une proportion plus élevée de sa résistance que le 6061-T6. C'est pour cette seule propriété qu'il est un alliage privilégié pour les structures en aluminium soudées telles que les châssis de remorque, les carrosseries de camion et certains cadres de support solaire, où la zone affectée thermiquement d'une soudure sur 6061-T6 imposerait un traitement thermique après soudage coûteux ou une section surdimensionnée.
Où chaque alliage a du sens
6005 et 6005A-T5 : solaire, garde-corps et structures moyennes
Vous obtenez une résistance à la traction de 260-270 MPa dans un profilé qui s'extrude encore bien et qui accepte sans difficulté l'anodisation ou le thermolaquage. Les profilés de rails pour le solaire mêlent souvent de petits canaux à vis à un corps porteur, ce qui est exactement la géométrie qui met à mal l'outillage du 6061.
6005A-T6 : quand vous êtes juste à la limite du T5
Utilisez-le lorsque le calcul est limite mais que la section est déjà optimisée. Récupérez la marge dans le cycle de traitement thermique plutôt que dans une nouvelle filière.
6061-T6 : pièces structurelles lourdes et fortement usinées
Lorsque les charges sont réellement élevées, que la pièce est surtout usinée, ou que la section est assez simple pour que la lenteur d'extrusion ne pénalise guère, le 6061-T6 reste la référence du secteur et l'alliage le plus facile à acheter.
6063-T5 : coût au mètre le plus bas et meilleur état de surface
Rien ne le surpasse pour les cadres architecturaux et les habillages visibles où les charges sont faibles et où l'apparence prime.
Tableau de décision rapide
| Votre priorité | Meilleur choix | Raison |
|---|---|---|
| Coût au mètre le plus bas, meilleur état de surface, charges légères | 6063-T5 | Extrusion la plus rapide, meilleure réponse à l'anodisation |
| Meilleur équilibre entre résistance, coût et finition | 6005A-T5 | Environ 70 % de résistance à la traction en plus que le 6063-T5, avec un bon comportement à l'extrusion |
| Résistance maximale sans les pénalités d'outillage du 6061 | 6005A-T6 | Approche la résistance du 6061-T6, s'extrude plus vite |
| Résistance maximale, soudable, structurel | 6061-T6 | Référence structurelle établie de longue date |
Le détail que personne ne mentionne : la disponibilité
Le 6063 et le 6061 sont stockés partout. Le 6005A est courant mais pas universel : certaines usines ne le produisent que sur commande, et les bibliothèques de filières standard pour cet alliage sont plus restreintes. Si votre projet dépend d'une finition d'usine particulière ou d'un profilé standard en 6005A, confirmez la disponibilité avant de figer la conception, ou prévoyez le budget d'une nouvelle filière.
L'essentiel
Le 6005A n'est pas tant un compromis entre le 6063 et le 6061 qu'une optimisation délibérée : une résistance proche du 6061, avec une grande partie de l'extrudabilité et de la qualité de finition du 6063. Pour la fixation solaire, les garde-corps structurels, les cadres soudés et tout élément à détail visible fin soumis à des charges, c'est généralement le moyen le moins cher d'atteindre les objectifs chiffrés.
Avis clients
Pas encore d'avis — soyez le premier à en donner un 6005 vs 6005A vs 6061 vs 6063 : quelle est la vraie différence ?.
Rédiger un avis
Les avis sont lus par notre équipe avant d'être publiés ici, généralement sous un jour ouvré. Nous publions ce qu'écrivent les clients ; nous ne supprimons que le spam et les abus.
Continuer la lecture
 Knowledge
Codes SH et antidumping des profilés en aluminium : ce qui détermine vos droits
Les profilés en aluminium relèvent de trois positions, et celle que vous déclarez détermine si le droit antidumping s'applique. Un guide…
Lire l'article arrow_forward Knowledge
Finitions de surface des profilés en aluminium : anodisation, thermolaquage, PVDF
L'anodisation, le thermolaquage, le PVDF, l'électrophorèse, le faux bois et les finitions mécaniques sont spécifiés par des normes…
Lire l'article arrow_forward Knowledge
Carters moteur extrudés ou moulés sous pression : le guide de choix de l'ingénieur
L'extrusion offre un métal dense et soudable avec des ailettes hautes ; le moulage sous pression offre des bossages complexes et une forme…
Lire l'article arrow_forward