Un canal U es una ranura, una guía o un marco
Dos alas, una base y una esquina interior a 90 grados parecen el perfil más sencillo de especificar. Normalmente no lo es, porque la ranura abierta que hace útil un canal U es también lo que dificulta su extrusión: dos alas delgadas sobre una base plana son un problema de flujo de metal en la prensa y un problema de alabeo tras el temple. Lo que hace el hueco define la especificación.
- Una ranura que sujeta algo — retención de vidrio sin marco en escaparates y balaustradas, alojamientos de panel en revestimiento de fachadas, insertos de marcos de señalización. Las alas son la superficie de apoyo, por lo que la altura de las alas y su paralelismo deciden con qué facilidad se desliza la pieza acoplada.
- Una guía por la que algo se desliza — raíles de puertas correderas, guías de cajones, guías lineales de máquinas, portacables. La base debe ser plana, la esquina interior constante y la superficie no debe provocar gripado contra la pieza móvil.
- Un marco que remata un borde — protección de bordes de encimeras y paneles, remates de superficies de trabajo, juntas decorativas, donde lo que se juzga es el acabado, el radio de esquina y la rectitud.
Linkedalu Metal Group Co., Ltd extruye canal U de aluminio a medida para retención de vidrio, sistemas de panel, guías deslizantes, protección de bordes, gestión de cables y bastidores estructurales, con certificados de ensayo de fábrica según GB/T 5237, EN 755-9 o ASTM B221 en cada pedido.
Canal U frente a canal C
Un canal U tiene dos alas rectas perpendiculares a la base (a 90 grados). Un canal C añade un labio de retorno hacia dentro en cada ala, que rigidiza la sección frente al pandeo local y da al cabezal de un tornillo algo en lo que morder. Utilice canal U donde la pieza acoplada necesite un ajuste deslizante limpio y la carga sea moderada, como vidrio, paneles y raíles ligeros. Utilice canal C donde la sección deba soportar más carga, montarse sobre un sustrato con tornillos autoperforantes o retener un inserto rígido frente al arranque. Se parecen y se comportan de forma distinta.
Relación de espesores de pared: la causa silenciosa del alabeo
El aluminio caliente que sale de la matriz se enfría de forma desigual. Las secciones gruesas se enfrían más despacio que las delgadas, y la contracción diferencial deforma el perfil a medida que sale de la prensa. La regla con la que trabaja la mayoría de los diseñadores de extrusión es una relación de 2:1 o menos entre espesores de pared adyacentes. Un ala de 3 mm junto a una lengüeta de 1.5 mm está bien; un ala de 3 mm junto a una lengüeta de 1 mm se torcerá aunque el resto de la sección esté dentro de tolerancia. En un canal U los fallos aparecen primero en el radio de la esquina interior y donde el ala se une a la base. Lo detectamos en el diseño de la matriz, y si llega un plano con una relación de 4:1 incorporada, lo señalamos antes de cortar acero alguno. Las soluciones incluyen redistribuir material hacia la sección delgada, añadir un radio de acuerdo para suavizar la transición o añadir rigidización interna.
CCD y peso por metro
Dos cifras deciden si un canal U a medida es económico de producir. El diámetro del círculo circunscrito, el círculo más pequeño que encierra toda la sección transversal, se extruye de forma eficiente entre aproximadamente 25 y 200 mm; por debajo, el trabajo de la matriz es fino y frágil, y por encima se necesitan una prensa mayor y una velocidad más lenta. El peso por metro conviene mantenerlo en torno a 1.5 kg/m o menos, porque los canales más pesados requieren velocidades de prensa más lentas, tochos de mayor tamaño y más control del temple. Ninguna de las dos restricciones llega al precio unitario hasta la primera tanda de producción.
Selección de aleación: trabajo visible frente a servicio estructural
6063-T5 es el estándar para trabajos arquitectónicos y visibles. Se extruye de forma limpia, se anodiza uniformemente y aporta resistencia suficiente para retención de vidrio, alojamientos de panel, remates de bordes y bastidores ligeros. 6061-T6 es el canal estructural, con aproximadamente el doble de límite elástico, 240 MPa frente a 110 MPa, y se especifica cuando el canal soporta carga, se suelda formando un bastidor o se sitúa en un conjunto de alta vibración. 6060-T5 responde a especificaciones europeas para secciones finas y limpias con estándares visuales más estrictos, y 5052 o 5005 cubren entornos marinos y químicos donde la corrosión domina sobre la resistencia.
La realidad de las tolerancias: lo que la extrusión mantiene de verdad
Ningún perfil extruido tiene dimensiones perfectas, y la especificación honesta es la que el proceso puede mantener. Según GB/T 5237.1 y EN 12020-2, las dimensiones de la sección transversal de hasta 100 mm se mantienen en más o menos 0.2 a 0.5 mm, y las dimensiones superiores a 100 mm en más o menos 0.5 a 1.0 mm. El espesor de pared se mantiene dentro del 10 por ciento del nominal. La longitud se mantiene en más o menos 1 a 5 mm en un corte estándar y en más o menos 0.1 a 0.5 mm en un corte de precisión. La rectitud es de 0.8 mm por 1,000 mm o mejor, el alabeo de 0.5 grados por 1,000 mm o mejor, y la angularidad entre las alas y la base de 1 a 2 grados.
Las tolerancias más estrictas ralentizan la velocidad de extrusión, añaden pasos de inspección, a veces obligan a modificar la matriz y elevan el precio, así que la pregunta útil es si el conjunto las necesita realmente. Un retenedor de vidrio que el vidriero calzará en obra puede mantener la tolerancia estándar en la profundidad de la ranura; una guía deslizante contra la que rueda un rodillo necesita alas paralelas y una base plana. Indique la aplicación en el plano y diremos qué tolerancias necesita la especificación.
Dónde se especifica el canal U
La retención de vidrio es el uso individual más amplio. El canal U anodizado es el alojamiento estándar para vidrio sin marco en escaparates, mamparas de oficina y zócalos de balaustrada. La anchura del canal debe coincidir con el espesor del vidrio, habitualmente 8, 10 o 12 mm, y la esquina interior debe ser lisa para que el vidrio no se astille durante la instalación. El estándar es 6063-T5 con acabado anodizado transparente o negro. El canal U es también el alojamiento de inserto para revestimiento de paneles de ACM, HPL y decorativos, y la columna vertebral estructural de módulos fotovoltaicos enmarcados y de muchos raíles de montaje solar, donde un acabado anodizado clase AA15 tiene que resistir 25 años de exposición a rayos ultravioleta y niebla salina. Las protecciones de máquinas y las bandejas de cables utilizan 6063-T5 como estándar y 6061-T6 cuando la protección debe superar un ensayo de impacto, y el equipamiento comercial utiliza series cortas por debajo de 500 kg a partir de matrices existentes.
Acabado, fabricación y flujo del pedido
Las opciones de acabado son acabado natural como suministro estándar, anodizado en clase AA10, AA15 o AA20 en transparente, champán, bronce o negro, recubrimiento en polvo de grado arquitectónico de 40 micrómetros en adelante, y recubrimiento fluorocarbónico PVDF en dos, tres o cuatro capas para condiciones de alta radiación UV y costeras. La fabricación abarca el corte a medida, el taladrado, el ranurado, el ingleteado y el etiquetado según su alzado o lista de llamadas, con tolerancias de ranura mantenidas a más o menos 0.15 mm donde la pieza acoplada lo requiera y las piezas embaladas en secuencia para que el instalador trabaje directamente desde la caja. La longitud estándar es de 6.0 m; el pedido mínimo es de 500 kg para una matriz nueva y de 200 a 500 kg para secciones que ya están en la biblioteca de matrices.

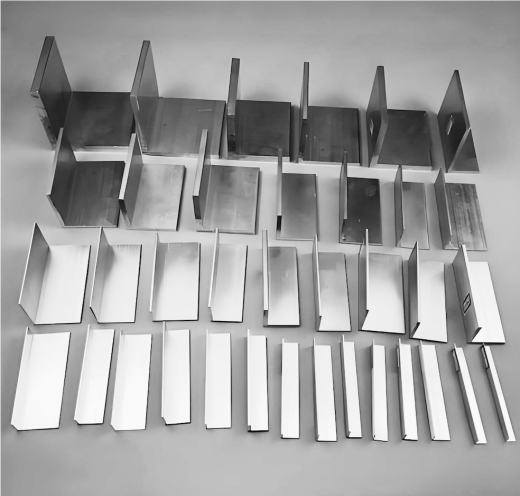 Perfiles de aluminio estándar