Um Canal U é uma Ranhura, uma Calha ou uma Moldura
Duas abas, uma base e um canto interior a 90 graus parecem o perfil mais simples de especificar. Habitualmente não é, porque a ranhura aberta que torna o canal U útil é também o que o torna difícil de extrudir: duas abas finas assentes numa base plana são um problema de fluxo de metal na prensa e um problema de empenamento após a têmpera. O que a cavidade faz define a especificação.
- Uma ranhura que segura algo — fixação de vidro sem moldura em montras e guardas, encaixes de painéis em revestimento de fachada, insertos de molduras de sinalética. As abas são a superfície de apoio, pelo que a altura das abas e o paralelismo determinam a facilidade com que a peça conjugada desliza.
- Uma calha ao longo da qual algo desliza — calhas de portas de correr, corrediças de gavetas, guias lineares de máquinas, transportadores de cabos. A base tem de ser plana, o canto interior consistente e a superfície não pode sofrer agarramento contra a peça em movimento.
- Uma moldura que remata uma aresta — proteção de arestas de tampos e painéis, remates de bancadas, rasgos decorativos, onde o que é avaliado é o acabamento, o raio de canto e a retidão.
A Linkedalu Metal Group Co., Ltd extruda canal U de alumínio à medida para fixação de vidro, sistemas de painéis, calhas deslizantes, proteção de arestas, gestão de cabos e estruturas, com certificados de ensaio de fábrica segundo a GB/T 5237, a EN 755-9 ou a ASTM B221 em cada encomenda.
Canal U vs Canal C
Um canal U tem duas abas retas a 90 graus em relação à base. Um canal C acrescenta uma aba de retorno virada para dentro em cada aba, que reforça o perfil contra a encurvadura local e dá à cabeça de um parafuso algo em que morder. Utilize canal U quando a peça conjugada necessita de um ajuste deslizante limpo e a carga é moderada, como vidro, painéis e calhas ligeiras. Utilize canal C quando o perfil tem de suportar mais carga, fixar-se a um substrato com parafusos auto-roscantes ou segurar um inserto rígido contra o arrancamento. São parecidos e comportam-se de forma diferente.
Relação de Espessura de Parede: A Causa Silenciosa do Empenamento
O alumínio quente ao sair do molde arrefece de forma desigual. As secções espessas arrefecem mais devagar do que as finas, e a contração diferencial distorce o perfil à medida que sai da prensa. A regra pela qual trabalham a maioria dos projetistas de extrusão é uma relação de 2:1 ou menos entre espessuras de parede adjacentes. Uma aba de 3 mm ao lado de uma nervura de 1.5 mm está bem; uma aba de 3 mm ao lado de uma nervura de 1 mm torcerá mesmo quando o resto do perfil está dentro da tolerância. Num canal U, as falhas aparecem primeiro no raio do canto interior e onde a aba encontra a base. Detetamos isso na conceção do molde, e se um desenho chegar com uma relação de 4:1 incorporada, assinalamo-lo antes de cortar qualquer aço. As correções incluem redistribuir material para a secção fina, acrescentar um raio de concordância para suavizar a transição ou adicionar reforço interno.
CCD e Peso por Metro
Dois números decidem se um canal U à medida é económico de produzir. O diâmetro do círculo circunscrito, o menor círculo que encerra toda a secção transversal, extruda eficientemente entre cerca de 25 e 200 mm; abaixo disso o trabalho do molde é fino e frágil, acima disso é necessária uma prensa maior e velocidade mais lenta. O peso por metro é melhor manter em cerca de 1.5 kg/m ou menos, porque os canais mais pesados necessitam de velocidades de prensa mais lentas, biletos maiores e mais controlo da têmpera. Nenhuma das restrições se traduz num preço unitário até à primeira produção.
Seleção da Liga: Trabalho Visível vs Aplicação Estrutural
O 6063-T5 é o valor predefinido para trabalho arquitetónico e visível. Extruda com facilidade, anodiza de forma uniforme e tem resistência suficiente para fixação de vidro, encaixes de painéis, remates de arestas e estruturas ligeiras. O 6061-T6 é o canal estrutural, com cerca do dobro da tensão de cedência, 240 MPa contra 110 MPa, e é especificado quando o canal suporta carga, é soldado numa moldura ou está numa montagem de elevada vibração. O 6060-T5 serve especificações europeias para perfis finos e limpos com padrões visuais mais rigorosos, e o 5052 ou o 5005 cobrem ambientes marítimos e químicos em que a corrosão se sobrepõe à resistência.
A Realidade das Tolerâncias: O que a Extrusão Realmente Garante
Nenhum perfil extrudido tem dimensões perfeitas, e a especificação honesta é aquela que o processo consegue garantir. Segundo a GB/T 5237.1 e a EN 12020-2, as dimensões da secção transversal até 100 mm garantem ±0.2 a 0.5 mm, e as dimensões acima de 100 mm garantem ±0.5 a 1.0 mm. A espessura de parede mantém-se dentro de 10 por cento do nominal. O comprimento mantém-se dentro de ±1 a 5 mm num corte padrão e ±0.1 a 0.5 mm num corte de precisão. A retidão é de 0.8 mm por 1,000 mm ou melhor, a torção de 0.5 graus por 1,000 mm ou melhor, e a angularidade entre abas e base de 1 a 2 graus.
Tolerâncias mais apertadas abrandam a velocidade de extrusão, acrescentam etapas de inspeção, por vezes obrigam a uma modificação do molde e sobem o preço, pelo que a questão útil é saber se a montagem realmente precisa delas. Um retentor de vidro que o vidraceiro vai calçar no local pode manter tolerância padrão na profundidade da ranhura; uma calha deslizante contra a qual rola um rolete necessita de abas paralelas e de uma base plana. Indique a aplicação no desenho e diremos de que tolerâncias a especificação necessita.
Onde o Canal U É Especificado
A fixação de vidro é a maior utilização individual. O canal U anodizado é o recetor padrão para vidro sem moldura em montras, divisórias de escritório e bases de guardas. A largura do canal tem de corresponder à espessura do vidro, habitualmente 8, 10 ou 12 mm, e o canto interior tem de ser liso para que o vidro não lasque durante a instalação. O 6063-T5 com acabamento anodizado incolor ou preto é o valor predefinido. O canal U é também o recetor de insertos para revestimento de painéis ACM, HPL e decorativos, e a espinha dorsal estrutural de módulos fotovoltaicos com moldura e de muitas calhas de fixação solar, onde um acabamento anodizado Classe AA15 tem de resistir a 25 anos de exposição a ultravioleta e spray salino. As proteções de máquinas e as calhas porta-cabos utilizam 6063-T5 como padrão e 6061-T6 quando a proteção tem de passar um ensaio de impacto, e o mobiliário comercial utiliza séries curtas abaixo de 500 kg a partir de moldes existentes.
Acabamento, Fabrico e Fluxo de Encomenda
As opções de acabamento são acabamento de fábrica como fornecimento padrão, anodização em Classe AA10, AA15 ou AA20 em incolor, champanhe, bronze ou preto, revestimento em pó de qualidade arquitetónica a 40 micrómetros e acima, e revestimento fluorocarbónico PVDF em duas, três ou quatro camadas para condições de elevada exposição a UV e costeiras. O fabrico abrange corte à medida, furação, fresagem de ranhuras, corte em esquadria e etiquetagem segundo o seu alçado ou lista de referências, com tolerâncias de ranhura mantidas a ±0.15 mm onde a peça conjugada o exige e peças embaladas por sequência para que o instalador trabalhe diretamente da caixa. O comprimento padrão é 6.0 m; a encomenda mínima é de 500 kg para um molde novo e de 200 a 500 kg para perfis já existentes na biblioteca de moldes.

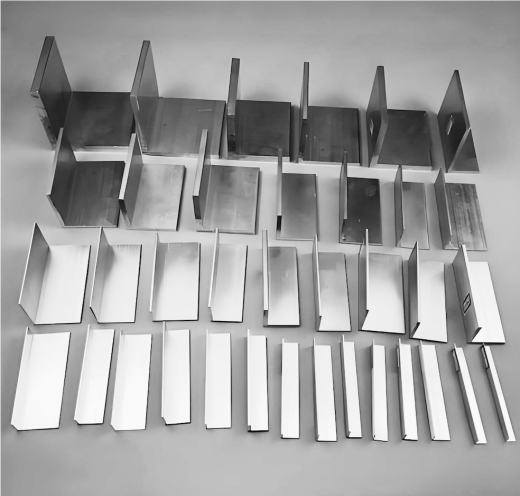 Perfis de Alumínio Standard