
Cómo las matrices de extrusión determinan la calidad del perfil de aluminio: acero, tolerancias y defectos superficiales explicados
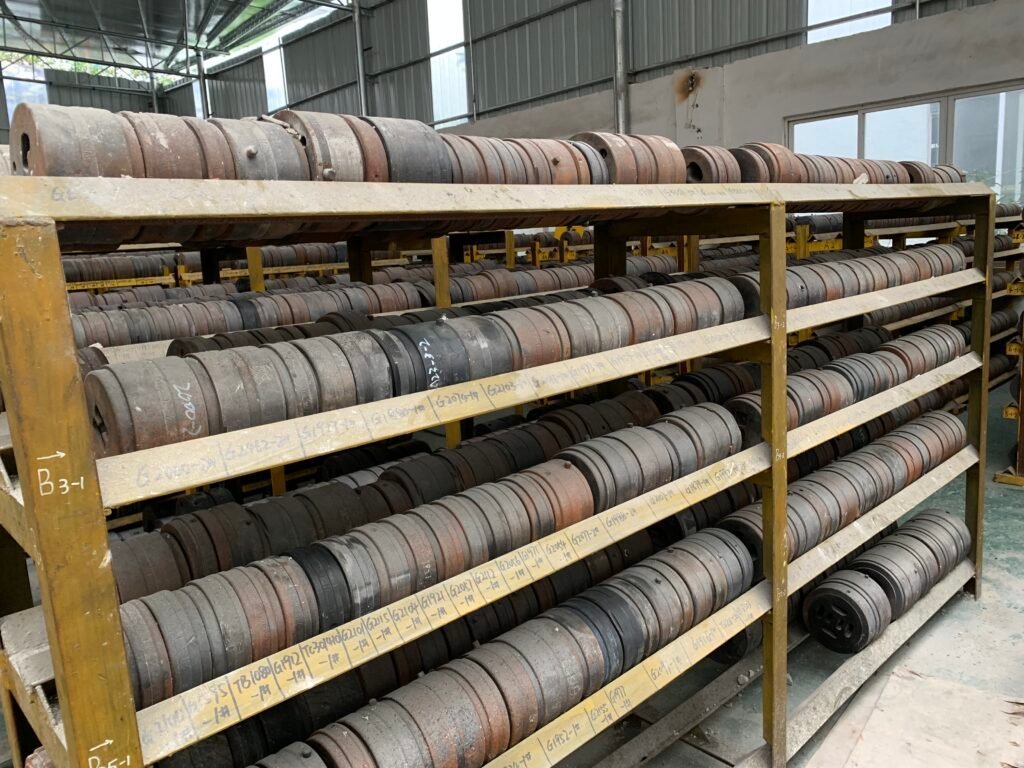
La deriva del espesor de pared, las líneas de matriz y las rayas son firmas que deja la matriz de extrusión, no la aleación. Cómo el acero de matriz H13, la nitruración, la longitud del cojinete y los intervalos de mantenimiento determinan la tolerancia y el acabado superficial que realmente se recibe.
La calidad del perfil es una historia de la matriz, no de la aleación
Dos plantas de extrusión pueden procesar la misma química de tocho 6063-T5 en prensas de tonelaje similar y enviar perfiles que no son ni remotamente comparables. Uno llega con un espesor de pared dentro de 0,08 mm, una superficie anodizada mate uniforme y sin líneas de matriz visibles. El otro muestra 0,25 mm de deriva del espesor de pared a lo largo de la serie, tenues líneas longitudinales que solo aparecen tras el anodizado y pequeñas ampollas cerca de los extremos. Los compradores culpan a la aleación. La aleación rara vez es la causa.
Una matriz trabaja en un entorno brutal: el aluminio calentado a unos 500 °C se fuerza a través de una herramienta de acero bajo miles de toneladas de presión a velocidades de salida que pueden superar los 50 m/min. La superficie de la matriz alterna entre la temperatura máxima de extrusión y el hueco más frío entre tochos, de modo que cada tocho es un choque térmico y cada metro de perfil es un ensayo de abrasión. El diseño de la herramienta, su acero, su tratamiento térmico y su historial de mantenimiento son lo que realmente se compra.
Acero de matriz: la dureza en caliente supera a la dureza de catálogo
La mayoría de las matrices de extrusión de aluminio se cortan de acero para herramientas de trabajo en caliente de la familia AISI H13 (4Cr5MoSiV1 en designaciones chinas), normalmente suministrado en torno a 48-52 HRC antes de la nitruración. Lo que importa a 500 °C no es la dureza a temperatura ambiente, sino la dureza en caliente y la resistencia al revenido. Un acero que se reblandece prematuramente pierde la geometría del cojinete, y una vez que la geometría del cojinete se desplaza, el espesor de pared se desplaza con ella.
- Equilibrio Cr-Mo-V: el cromo aporta templabilidad, mientras que el molibdeno y el vanadio proporcionan resistencia al revenido a la temperatura de trabajo.
- Limpieza del acero: la segregación y las inclusiones en el bloque de matriz se convierten en puntos de iniciación de grietas bajo ciclado térmico repetido.
- Disciplina en el tratamiento térmico: temple al vacío con revenido controlado; un bloque que retiene austenita fluirá bajo carga.
- Diseño de la matriz: el equilibrio de cojinetes, la geometría de puente o porthole y el volumen de la cámara de soldadura deciden si el perfil se llena de manera uniforme.
Nitruración: los 0,1-0,25 mm que deciden la calidad superficial
La nitruración gaseosa o por plasma crea una capa dura, comúnmente de 0,10-0,25 mm de profundidad a unos 900-1100 HV en las superficies de trabajo. Esa capa resiste el flujo abrasivo del aluminio a través del cojinete, y también es lo que impide que comience la adhesión (el aluminio soldándose a sí mismo a la matriz). Una capa poco profunda, frágil o irregular se desprende, y un cojinete desconchado imprime una línea de matriz permanente en cada metro de perfil hasta que se retira la matriz de la prensa.
La nitruración no es un tratamiento único. En trabajos arquitectónicos estándar de 6063-T5, un intervalo de mantenimiento razonable es una extracción e inspección cada 50 a 80 toneladas, con pulido y renitruración según lo requiera el estado del cojinete. Pida ver ese registro antes de realizar el pedido, no después de la primera reclamación.
Longitud del cojinete y equilibrio del flujo
El metal fluye más rápido donde el cojinete, la longitud de apoyo detrás del orificio de la matriz, es más corto. Los diseñadores de matrices alargan el cojinete donde el material debe frenar y lo acortan donde el flujo se queda escaso. Equilibre eso mal y el perfil sale de la matriz con nervios agrietados en caliente por un lado y una brida grumosa y sobrellenada por el otro. Los compradores suelen describir esto como un problema de aleación; es un problema de utillaje.
Por qué deriva el espesor de pared durante una serie
1. Crecimiento térmico de la herramienta y la prensa
La matriz, el contenedor y el vástago se dilatan a medida que absorben calor de los primeros tochos. Si la prensa no se mantiene en un estado térmico estable, los perfiles procesados al inicio de un turno pueden medir de forma distinta a los procesados cuatro horas después.
2. Desgaste y adhesión del cojinete
Los depósitos de aluminio sobre el cojinete reducen de hecho el orificio. El flujo en ese lado cae y el material se empuja hacia las paredes adyacentes. El síntoma es una deriva lenta y monótona en lugar de una dispersión aleatoria.
3. Agresividad de la aleación
El 6063 es comparativamente indulgente. El 6061, con su mayor contenido de magnesio y silicio, desgasta los cojinetes notablemente más rápido y necesita ciclos de extracción y pulido más frecuentes para el mismo tonelaje. Una matriz mantendrá la tolerancia durante muchas menos toneladas de 6061 que de 6063.
4. Calidad del tocho y uniformidad de temperatura
Los tochos con óxido superficial abundante, conicidad o precalentamiento irregular alimentan la matriz de forma desigual. El calentamiento con conicidad y el descascarillado no son un lujo en trabajos de pared delgada.
Defectos superficiales y qué indica cada uno
| Defecto | Causa raíz habitual | Acción correctora |
|---|---|---|
| Líneas de matriz longitudinales | Superficies de cojinete dañadas, desconchadas o mal pulidas | Retirar la matriz, pulir el cojinete y renitrar antes de reiniciar |
| Rayas o bandas de color tras el anodizado | Segregación de hierro o cobre, contaminación de la superficie del tocho, enfriamiento inconsistente | Ajustar los límites del tocho, mejorar el aserrado y la manipulación, verificar la velocidad de enfriamiento |
| Adhesión (arrastre de metal) | Longitud de cojinete desajustada respecto a la velocidad, capa de nitruro fina, lubricación deficiente | Reequilibrar el cojinete, ajustar la velocidad de extrusión y renitrar |
| Marcas de desgarro y grietas por velocidad | Velocidad de salida superior a la ductilidad en caliente de la aleación a esa temperatura | Reducir la velocidad del vástago y la temperatura del tocho, o rediseñar el cojinete |
| Marcas de vibración (chatter) | Vibración de la prensa, mal apoyo de la salida, tirador inestable | Inspeccionar el tirador, el apoyo y la alineación del contenedor |
| Ampollamiento | Aire atrapado o contaminación en la superficie del tocho | Descascarillar los tochos, controlar la atmósfera de calentamiento y comprobar el venteo de la matriz |
Cómo escribir las tolerancias en el plano
Las tolerancias de los perfiles extruidos provienen de tablas, no de un único número más-menos. GB/T 5237.1, EN 755-9 y ASTM B221 definen clases según el tipo de dimensión, la banda de espesor de pared y el tamaño del perfil. Una matriz bien construida en una prensa estable puede mantener en torno a ±0,10 mm en dimensiones arquitectónicas críticas, pero eso es una capacidad demostrada, no un derecho. El plano debe indicar la norma y la clase, y el proveedor debe confirmar su capacidad frente a ellas antes de presupuestar. Cuando una dimensión es estética y no funcional, indíquelo: libera a la planta para producir más rápido y presupuestar más bajo.
Una lista de verificación de compras que realmente filtra proveedores
- «¿Cuál es su intervalo de extracción e inspección para matrices arquitectónicas de 6063-T5, expresado en toneladas?» Una respuesta seria se sitúa en el rango de 50-80 toneladas para trabajo estándar.
- «¿Podemos revisar el registro de mantenimiento y renitruración de la matriz de un perfil activo?» Las plantas que mantienen las matrices llevan registros.
- «¿Qué grado y dureza de acero de matriz especifican, y hay certificado del acero disponible?»
- «¿Cuál es su capacidad medida de espesor de pared, y sobre cuántas muestras?»
- «¿Quién suministra sus tochos, y qué límite de hierro se aplica a la aleación arquitectónica?»
- «¿Pulirán o renitrarán según un programa, o solo cuando aparezca un defecto?»
La conclusión
Una matriz premium puede costar entre un 30 y un 50 por ciento más por adelantado. A lo largo de la vida de una serie de producción, normalmente recupera esa inversión varias veces: menos perfiles rechazados, menos tiempo de parada de la prensa por cambios de herramienta de emergencia, un espesor de pared más ajustado y repetible, y una superficie que sale de la prensa ya casi lista desde el punto de vista estético. Cuando un presupuesto de extrusión parece inusualmente barato, el presupuesto de utillaje suele ser de donde se ha recortado la diferencia.
Opiniones de clientes
Aún no hay reseñas — sea el primero en opinar Cómo las matrices de extrusión determinan la calidad del perfil de aluminio: acero, tolerancias y defectos superficiales explicados.
Escriba una reseña
Nuestro equipo lee las reseñas antes de publicarlas aquí, normalmente en un día laborable. Publicamos lo que escriben los clientes; solo eliminamos el spam y los abusos.
Seguir leyendo
 Knowledge
Códigos HS y antidumping en la extrusión de aluminio: qué determina su arancel
Las extrusiones de aluminio se clasifican en tres partidas, y la que declare determina si se aplica el derecho antidumping. Guía práctica…
Leer artículo arrow_forward Knowledge
Acabados superficiales del perfil de aluminio: anodizado, recubrimiento en polvo y PVDF
El anodizado, el recubrimiento en polvo, el PVDF, la electroforesis, la imitación de madera y los acabados mecánicos se especifican con…
Leer artículo arrow_forward Knowledge
Carcasas de motor extruidas frente a fundidas por inyección: guía del ingeniero para elegir
La extrusión ofrece un metal denso y soldable y aletas altas; la fundición inyectada ofrece jefes complejos y forma casi final. Una…
Leer artículo arrow_forward