
ما تفعله الأنودة والطلاء البودرة بسماكات التفاوت في البثق

تُصنَّع القوالب أصغر من القياس الاسمي ثم يعود التشطيب فيحرّك السماكة: الأنودة تزيل معدنًا والطلاء يضيفه. ماذا يعني ذلك للسماكة التي حددتها وما يجب فحصه على القطعة النهائية.
يعطي الرسم رقمًا واحدًا للسماكة. ويُصنَّع القالب على رقم أصغر. ثم تعود خطوط التشطيب فتغيّر الرقم مرة أخرى: الأنودة تخفض السماكة، والطلاء يرفعها. هذه هي الخطوة الأقل نقاشًا في طلب بثق مخصص، وهي السبب في أن مورّدين اثنين يسعّران الرسم نفسه ويسلّمان قطعًا لا تُبدَّل ببعضها.
الإجابة المختصرة
تُصنَّع القوالب أصغر من القياس الاسمي بقرار تصميمي. الأنودة تنمّي طبقة من 10 إلى 15 ميكرون (AA10/AA15)، لكن التحضير القلوي الذي يسبقها يُذيب معدنًا، فتميل السماكة الصافية إلى الانخفاض قليلًا. الطلاء البودرة ونقل نقش الخشب يضيفان طبقة من 40 ميكرون فأكثر على كل سطح مطلي، ولذلك تُصنَّع تلك القوالب بفرق سلبي أكبر. وفي الحالتين تُقبل القطعة بقياس السماكة النهائية مقابل المواصفة، لا بمطابقتها للقياس الاسمي في الرسم. إذا كان تجميعك مبنيًا على القياس الاسمي، فاسأل على أي قياس صُنِّع القالب قبل اعتماد العينة.
القطعة تحمل ثلاثة أرقام لا رقمًا واحدًا
حين يرسل المشتري رسمًا لمقطع، تحمل الورقة سماكة اسمية — لنقل 1,60 مم — وجدول تفاوتات في الزاوية. أما القياس الذي صُنِّع عليه القالب فعلًا فهو رقم ثالث لا يظهر غالبًا في رسم العميل.
هذه الثلاثة ليست شيئًا واحدًا:
- الاسمي هو ما صُمِّم حوله التجميع.
- التفاوت هو مقدار ما يجوز أن تبتعد عنه القطعة النهائية وتظل مقبولة. في المقاطع المعمارية يُسعَّر وفق GB/T 5237 درجة الدقة العالية، وهي أضيق من الدرجة القياسية في EN و ASTM للمقاسات نفسها.
- قياس تصنيع القالب هو ما تُصنع عليه الأداة قبل أي تشطيب. وهو ليس الاسمي عمدًا.
القطعة التي تصل إلى 1,55 مم على اسمي 1,60 مم ليست مرفوضة إن كان نطاق التفاوت يسمح بذلك. والقطعة التي تصل إلى 1,60 مم في عمل مطلي قد تكون مرفوضة، لأنها بعد الطلاء ستقف عند 1,67 مم ولن تُحكم حشية النافذة إغلاقها.
لماذا يُصنَّع القالب أصغر من القياس
التصنيع أصغر من الاسمي ليس حيلة لتوفير المعدن. إنه ما يجعل القالب يعيش.
ثلاثة أسباب، بترتيب أهميتها على المكبس:
1. عمر القالب. الألومنيوم كاشط عند حرارة البثق. القالب الذي يعمل عند الحد الأعلى للنطاق يستهلك النطاق أسرع؛ والقالب المصنَّع بفرق سلبي بسيط يجد هامشًا للاستهلاك قبل أن ينحرف المقطع عن المواصفة. وعلى مدى بضع مئات من الأطنان، هذا الفرق هو الفرق بين قالب واحد وقالبين.
2. الإنتاجية لكل قالب. القالب ذو طول المسند الصحيح والفتحة الأصغر قليلًا يعمل بضغط مستقر ويخرج مقاطع نظيفة مرة بعد مرة. أما القالب الذي يجب دفعه للحفاظ على سماكة ثقيلة فيسخن أكثر، ويبطئ، وينتج فضلات أكثر لكل طن. والإنتاجية لكل قالب هي الرقم الذي تدير به المصانع نفسها فعلًا.
3. اقتصاد المعدن. هذا هو السبب الذي لا يسمع عنه المشتري عادة. كل عُشر مليمتر زائد في السماكة يكلّف معدنًا في كل متر يُنتج. والسماكة التي تتجاوز الاسمي خسارة دائمة تتكرر طوال عمر الطلب، وهي خسارة يتحملها المصنع لا العميل. ولهذا فإن قالبًا مصنَّعًا ليثبت عند أعلى النطاق ليس خدمة لأحد: إنه مشكلة للطرفين.
إذاً الفرق السلبي ليس قاعدة ثابتة، وأي مورّد يعطيك رقمًا واحدًا له يبسّط الأمر. مقدار ما يُزال يعتمد على المقطع: مقطع مجوّف رقيق متعدد التجاويف وإطار معماري ثقيل بسمك 3 مم لا يمكن أن يحملا الهامش نفسه.
ما يفعله كل تشطيب بالرقم
### الأنودة: الطبقة تنمو والسماكة تنخفض غالبًا
الطبقة الأنودية لا تُرشّ. إنها تنمو من الألومنيوم نفسه داخل حمام حمضي.
لكن الخط لا يبدأ عند الحمام. يبدأ عند التحضير، حيث يُهاجَم المقطع في محلول قلوي لإزالة خطوط البثق والتلوث السطحي. وهذا التحضير يزيل معدنًا من كل سطح مكشوف، وفي المقاطع التي ننتجها يزيل أكثر مما تعيده الطبقة لاحقًا.
الحركة الصافية انخفاض صغير في السماكة، ويزداد كلما كان التحضير أعمق. ولهذا لا يُصنَّع المقطع المؤنّد بفرق سلبي كبير: التشطيب يزيل جزءًا أصلًا، وإضافة هامش آخر فوقه تدفع السماكات الرقيقة إلى ما دون النطاق.
تُحدَّد درجة الطبقة بالميكرون. AA10 تعني متوسط سماكة أدنى 10 ميكرون، وAA15 خمسة عشر ميكرونًا، وفق تصنيفات ISO 7599. وكل أنودتنا المعمارية تقريبًا تعمل عند AA10 أو AA15. رسومات المقاطع وخيارات التشطيب للأبواب والنوافذ المؤنّدة على صفحة المقاطع المؤنّدة. أما AA20 فمتاحة — وننفّذها — لكنها نادرة: تكلفتها أعلى وإنتاجيتها أقل. والدرجات الأعلى تعني أيضًا زمن حمام أطول وتحضيرًا أعمق، وهو ما يفيد معرفته قبل طلب AA20 على سماكة رقيقة.
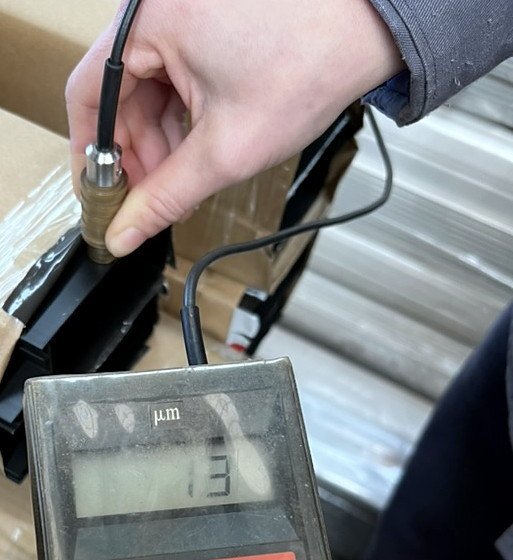
!مقياس سماكة طلاء بالتيارات الدوامية يقرأ 13 ميكرون على مقطع ألومنيوم مؤنّد أسود
الصورة أعلاه لمقطع مؤنّد نهائي على خط التعبئة، والقراءة 13 ميكرون. لاحظ موضع المسبار: على السطح لا على حرف. مقياس التيارات الدوامية يقرأ نقطة واحدة، والرقم الذي يُسجَّل يجب أن يكون متوسط عدة نقاط على السطح نفسه، بعيدًا عن الحواف وعن خطوط القالب.
### الطلاء البودرة والخشب: الطبقة هي السماكة
الطلاء البودرة يضيف مادة. في الأعمال التي ننفّذها يبدأ الطلاء عند 40 ميكرون ويصعد من هناك، أي أضعاف الطبقة الأنودية، ويستقر بكامل سماكته على كل سطح مطلي. ولهذا يجب تصنيع القالب أصغر من الاسمي بما يكفي ليقع المقطع المطلي داخل المواصفة.
أما الخشب فهو طبقة أساسية تُنقل فوقها طبقة مطبوعة، لذلك لا يكون أنحف من الطبقة الأساسية وحدها. المنطق نفسه، والهامش يُحدَّد حسب التشطيب المطلوب في الطلب.
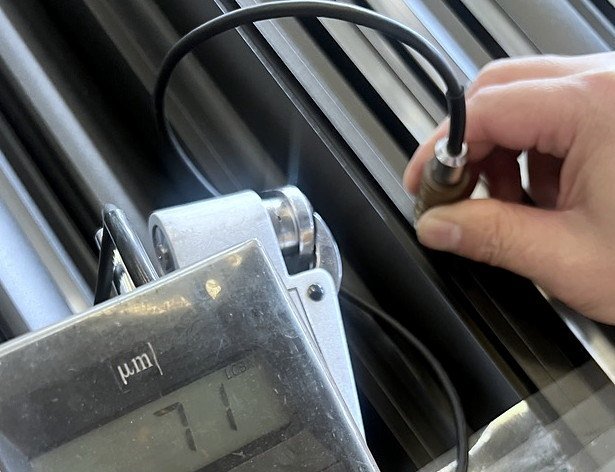
!مقياس سماكة يقرأ 71 ميكرون على مقطع ألومنيوم مطلي بودرة بالأسود
71 ميكرون على مقطع مطلي رقم طبيعي وليس مبالغًا. إذا كنت تصمم وصلة انضغاط، أو مجرى لحشية زجاج، أو وصلة بزاوية 45 درجة بين قطعتين مطلية، فاعمل على القياس المطلي لا على قياس البثق الخام. قائمة المقاطع الخاصة بـالأبواب والنوافذ المطلية على صفحة المنتج.
### الخام: لا شيء يتحرك
تُقاس المقاطع غير المطلية كما تخرج. ويبقى هامش للقالب لأسباب الاستهلاك المذكورة، لكن لا تشطيب بعدها يحرّك الرقم. وعندما يقول العميل إن القطعة «يجب أن تكون 1,60 بالضبط»، فالإجابة الصادقة عادة هي خام مع تقرير أبعاد، لا قطعة مطلية.
كيف يُقاس الرقم فعليًا
الصورتان في هذا المقال هما الطريقة كاملة.
مقياس الطلاء يقرأ نقطة واحدة. ضعه مستويًا على سطح، لا على حرف ولا على خط بثق، وخذ عدة قراءات على السطح نفسه قبل تسجيل رقم. في المقطع المؤنّد القراءة 13 ميكرون، وفي المطلي 71 ميكرون. وكلتاهما أُخذت على القطعة النهائية بعد خط التشطيب، لا على المقطع الخام.
سماكة الجدار أداة أخرى. الميكرومتر بدقة 0,01 مم عبر الجدار يعطيك القياس النهائي مباشرة، وهو الرقم الذي يجب أن يقع داخل النطاق في الرسم. خذه في منتصف الطول، بعيدًا عن الطرفين حيث لم يستقر القالب بعد.
المعنى واحد في الأداتين: القياس يخصّ القطعة النهائية. والرقم الخام والرقم النهائي ليسا بديلين لبعضهما، والتقرير الذي يخلطهما لا يقول لك شيئًا عما استلمته.
لماذا يُختار التشطيب قبل تصنيع القالب
القالب يُصنَّع مرة واحدة. وإن تغيّر التشطيب بعد ذلك، فالأداة لا تستوعبه عادة.
قالب صُنِّع للخام ثم حُوِّل إلى طلاء بودرة سميك ينتج قطعًا تتجاوز القياس بوضوح في أبعاد التجميع، والحلول الوحيدة هي إعادة التصنيع، أو تشغيل طبقة أنحف من المحدد، أو قبول نسبة الرفض. والثلاثة تكلّف أكثر من تحديد التشطيب من البداية.
ثلاث تسلسلات تعمل، وواحد لا يعمل:
- تشطيب محدد ← قالب مصنَّع بالهامش المقابل ← عينة معتمدة على القطعة النهائية ← إنتاج. وهذا هو التسلسل النظيف الوحيد.
- تشطيب محدد ← قالب مصنَّع ← عينة معتمدة على الخام ← تجربة التشطيب لاحقًا. يعمل، لكن تجربة التشطيب اعتماد ثانٍ والمخاطرة على المشتري.
- تشطيب غير محدد ← قالب مصنَّع على الاسمي ← تشطيب يُحدَّد بعد الحاوية الأولى. صار القالب هو القيد، وكل نقاش بعد ذلك عن من يدفع ثمن قالب جديد.
- تشطيب يُرفع أثناء المشروع (من AA15 إلى AA25 لمواصفة ساحلية مثلًا): يعمق التحضير وتتحرك السماكة. وفي مقطع 1,0 مم هذه هي الحالة التي تفشل في الفحص.
ولهذا نطلب التشطيب قبل تسعير الأداة، حتى عندما يريد العميل سعرًا اليوم.
معيار القبول الوحيد المهم
سماكة الجدار النهائية، مقيسة على القطعة النهائية، داخل نطاق التفاوت.
لا «هل تطابق الاسمي»، ولا «هل هي مثل العينة التي اعتمدتها بالعين». القياس يؤخذ على القطعة المؤنّدة أو المطلية، على سطح محدد، بأداة معايَرة، ويُقارن بالنطاق في الرسم.
ولذلك نتيجتان عمليتان:
تقرير أبعاد على الخام لا يوصف قطعة مطلية. إذا كان فحص الاستلام يقيس البثق الخام بينما التجميع مبني على القطعة المطلية، فأنت تقيس الشيء الخطأ. اطلب التقرير بعد التشطيب.
عينة معتمدة للون ليست عينة معتمدة للقياس. اعتماد اللون واعتماد الأبعاد توقيعان منفصلان، وفي الأعمال المطلية يأتيان بهذا الترتيب: القياس أولًا، لأن المقطع إن اضطُر إلى التغيير صارت عينة اللون تالفًا.
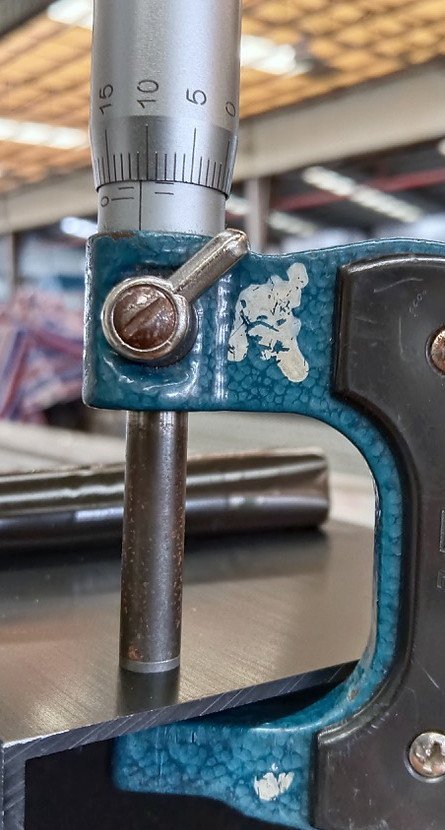
!ميكرومتر بإحكام فكّيه على جدار أنبوب مبثوق، دقة 0,01 مم
الميكرومتر أعلاه يفحص جدارًا قبل التشطيب. أدوات هذه الفئة تقرأ بدقة 0,01 مم، وهي الدقة الصحيحة لعمل البثق: جدار 0,9 مم وجدار 1,0 مم يفصل بينهما عشر تدريجات، وهذا هو السؤال كله.
أين تظهر المشكلة بأشد صورها
أربع حالات، بترتيب تكرارها عندنا:
السماكات الرقيقة. تحت نحو 1,0 مم يصبح النطاق ضيقًا بالقيمة المطلقة، ويشغل تحضير الأنودة نسبة أكبر منه. ننتج من 0,8 مم، لكن جدارًا مؤنّدًا بسمك 0,8 مم يترك هامشًا ضيقًا جدًا لمنفّذ التشطيب، ونقول ذلك قبل التسعير.
المجاري والحزوز. المجرى الذي يستقبل حشية أو قلاووظ غالبًا يكون بتفاوت ضيق. وفي القطعة المطلية يغلق الطلاء المجرى من الجانبين، فيجب أن يحسب هامش القالب الطبقة على كل سطح لا على سطح واحد.
الأزواج المتشابكة. مقطعان يتشابكان وكلاهما مطلي يتقاربان بمقدار ضعف الطبقة. وإذا كان الرسم قد طُوِّر على نماذج خام، فسيكون الزوج المطلي ضيقًا.
التجميعات المقطوعة بزاوية والملحومة. القطع بزاوية 45 درجة على مقطع مطلي يكشف المعدن عند الوصلة ويفقد سماكة الطبقة عند القطع. ويتغير القياس المجمَّع عند كل وصلة، ولهذا تُفحص مقاطع الواجهات الستائرية عادة على القياس المجمَّع لا على مقطع البثق.
ما يجب أن يوضع في الرسم
ستة أسطر تزيل معظم الجدل لاحقًا:
- السماكة النهائية مع نطاقها، موسومة كقياس نهائي. اكتب «1,60، النطاق حسب الجدول، قياس نهائي» لا اسميًا مجردًا.
- التشطيب ودرجة الطبقة، مثل «مؤنّد AA15، أسود» أو «طلاء بودرة، 40 ميكرون فأكثر، RAL 9005».
- أي الأسطح تُقاس. المقطع المجوّف له أسطح لا يصلها المقياس؛ حدد ما يهم.
- المواصفة التي يُحكم بها التفاوت — GB/T 5237 دقة عالية، أو مكافئ ASTM/EN إن كان سوقك يقتضيه.
- العينة التي ستعتمدها وفي أي مرحلة — خام أم نهائية.
- قياس التجميع الذي لا يجوز أن يتحرك، إن وُجد. هذا الرقم وحده هو المتطلب الحقيقي غالبًا، وهو ما يسمح للمورّد بالموازنة بين الجدار والطلاء.
وإذا كانت القطعة تحمل مجرى، أضف: أعطِ قياس الكاليبر. عرض المجرى، مقيسًا عند عمق محدد، مع التشطيب مطبقًا. هذا هو الرقم الذي يفشل في الفحص، لا السماكة.
ما نفعله وأين نتوقف
تُقطع المقاطع على قالب مصنَّع أصغر من الاسمي، ومحدَّد بحسب التشطيب المطلوب في الطلب، ثم تُنتج وفق GB/T 5237 دقة عالية. وقرار القالب يُتخذ مرة واحدة عند التجهيز، وهو الموضع الذي يفيدك فيه السؤال أكثر من غيره.
AA20 متاحة لكنها تُنتج نادرًا: تكلفة أعلى، وإنتاجية أقل، وتحضير أعمق. ومعظم الأعمال المعمارية تعمل عند AA10 أو AA15، وسنخبرك إن كانت درجة الطبقة تصارع سماكتك. ولا نطلي كل مقطع: جدار 0,8 مم تحت طبقة 40 ميكرون فأكثر مسألة هندسة لا مسألة تشطيب.
قالب وعينة جديدة: 10 إلى 20 يوم عمل، بما في ذلك تجربة القالب وأخذ العينات. مدة التسليم بعد اعتماد القالب: 15 إلى 25 يوم عمل. أقل كمية 5 أطنان للطلب، بواقع 500 كغ لكل مقطع، و2 طن لكل لون في الطلاء البودرة أو الخشب، ويمكن خلط المقاطع. FOB شنزن أو قوانغتشو، مع ترتيب CIF أو CNF عند الطلب.
فكرة تستحق أن تُحمل معك
الجدار الذي يصل أصغر من الاسمي ليس عيبًا في الغالب. إنه قالب صُنِّع ليفسح مكانًا لطلاء أو لاستهلاك أو للاثنين. والسؤال الذي يستحق أن تطرحه على مورّدك ليس «لماذا هو أقل» بل «على أي قياس صنعتم القالب، وكم سيقيس الجدار النهائي بعد التشطيب الذي طلبته». المصنع الذي يجيب عن الرقمين في الحال قد فعل هذا من قبل.
Frequently asked questions
What tolerances are possible with aluminum extrusion? add
What aluminum extrusion tolerances should I specify on a drawing? add
How does a surface treatment affect the tolerances of an extruded profile? add
Can aluminum extrusion be anodized or powder coated? add
What is the best aluminum alloy for anodizing? add
Anodized vs powder-coated aluminum profiles—which is better? add
What is the minimum wall thickness you can extrude? add
If the profile comes out under nominal, is it rejected? add
حالات وتقييمات العملاء
لا توجد تقييمات بعد — كن أول من يقيّم ما تفعله الأنودة والطلاء البودرة بسماكات التفاوت في البثق.
اكتب تقييمًا
يقرأ فريقنا التقييمات قبل ظهورها هنا، وعادةً خلال يوم عمل واحد. ننشر ما يكتبه العملاء؛ ونزيل فقط الرسائل المزعجة والإساءة.
تابع القراءة

أوروبا لم تعد قادرة على إنتاج الألومنيوم الخاص بها — كيف تبدو الفترة 2026–2030 لمشتري قطاع الأعمال (B2B)
انخفض الاكتفاء الذاتي لأوروبا من الألومنيوم الأولي إلى ما دون 13%، وأخرج الصراع في الشرق الأوسط 2.3 Mt من المعروض، وتضاعفت علاوة مسبوكات…
اقرأ المقال arrow_forward
الانقطاع الهيكلي في الألومنيوم العالمي
بلغت الصين سقفها للألومنيوم عند 45 Mt، وأشارت غينيا إلى سقف للتصدير، وRusal خاضعة للعقوبات، وقلّص مصهر في الخليج إنتاجه في فبراير 2026…
اقرأ المقال arrow_forward
الرسوم الجمركية، والبحث والتطوير، وأسطورة المصنع الصيني الهش
تبدو أربعة عناوين من WSJ ونيويورك تايمز وNikkei متناقضة. عند قراءتها معًا تفسّر لماذا يعود الإنتاج إلى الصين، ولماذا تهمّ البحوث والتطوير…
اقرأ المقال arrow_forward