قواطع إطارات النوافذ والأبواب من الألومنيوم المؤكسد أنودةً في سبيكة 6063-T5
الأنودة ليست طلاءً يُضاف فوق المعدن، بل هي تحويل كهروكيميائي لسطح الألومنيوم نفسه. يُجعل القاطع مصعداً في محلول إلكتروليت حمضي، فتنمو طبقة أكسيد كثيفة من الركيزة وفيها، بحيث لا يوجد سطح فاصل يمكن أن تنفصل عنده طبقة أو تتقشر. ولهذا تحافظ إطارات النوافذ والأبواب من الألومنيوم المؤكسد على مظهرها في الهواء الساحلي، وفي مراكز المدن الملوثة، وعلى المباني التي نادراً ما تُغسل إن غُسلت أصلاً.
نُشغّل خط أنودة داخلياً، ما يعني أن سماكة الطبقة واللون وملمس السطح تُضبط تحت سقف واحد بدلاً من إسنادها إلى مقاول خارجي. وبالنسبة لعلامات النوافذ والأبواب فإن لذلك أهمية لسبب بسيط: الإطار هو الجزء من النافذة الذي يراه العميل كل يوم، واللون الذي يتفاوت بين دورات الإنتاج شكوى تنتظر الحدوث.
ضبط سماكة الطبقة: 10 ±2 µm كمعيار قياسي
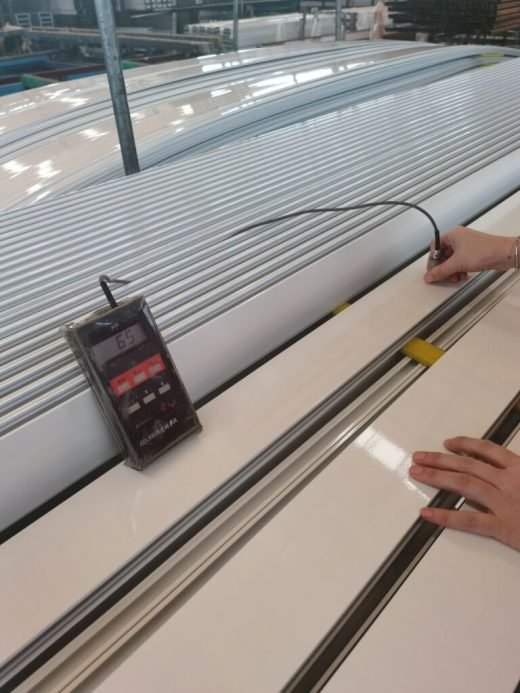
طبقة الأكسيد القياسية لدينا هي 10 ±2 µm، وتشغيل خطنا الخاص يتيح لنا الالتزام بهذا النطاق بدقة بدلاً من التوسّط داخل مجال واسع. وللتعرضات الأكثر تطلباً يمكن بناء الطبقة لتصل إلى 15 أو 20 أو 25 µm عند الطلب. والفرق ليس شكلياً، فالطبقة الأكسيدية الأكثر سماكة تستغرق وقتاً أطول نسبياً لتتحلل تحت تأثير الملح والرطوبة، ولهذا تكون الطبقة المُسمّكة هي المواصفة المعتادة للواجهات الواقعة على بعد بضع مئات من الأمتار من البحر.
يرتبط الأداء ضد التآكل بتلك السماكة. تُختبر القواطع القياسية بطبقة 10 µm لمدة لا تقل عن 500 ساعة من رشّ الملح المحايد، وتمدد الطبقات المُسمّكة ذلك إلى ما يتجاوز 1000 ساعة. أما الرقم الدقيق الذي ينطبق على طلبك فيُذكر في تقرير التفتيش الخاص بالدفعة التي تُشحن.
المتانة وقابلية التشغيل: صلادة ويبستر 10 ±2 HW
إطارات النوافذ والأبواب تُصنّع ولا تُركّب فحسب. تُقطع القواطع بالمنشار إلى الطول المطلوب، وتُثقب لتركيب المكونات، وتُطوى عند الزوايا وتُثبّت بالبراغي. والإطار اللين جداً يتشوّه تحت قالب الطيّ ولا يحافظ على إغلاق وصلة التعشيق، أما الإطار الصلب جداً فيتشقق عند الزاوية أو يُتلف أدوات التشغيل أسرع مما يتحمله المصنّع. والحفاظ على صلادة ويبستر عند 10 ±2 HW يُبقي القاطع صلباً بما يكفي لحمل الزجاج الثقيل ومطواعاً بما يكفي لتحمّل الثقب عالي السرعة وطيّ الزوايا دون تشقق.
الألوان والملمس
تنتج الأنودة لونها عبر طبقة الأكسيد وليس عبر خضاب، ويشمل النطاق الفضي والشامبانيا والبرونزي والأسود. ولأن التشطيب جزء لا يتجزأ من المعدن، فإنه يحافظ على عمق معدني لا يمكن للدهان والبودرة محاكاته، ويبقى السطح موصلاً وقابلاً للحام في المناطق التي تُترك دون إغلاق. ويُضبط تناسق اللون بين القواطع في الطلب نفسه عبر معالجة طقم الإطار معاً، بحيث تظهر إطار النافذة المفصلية وضلفته وعتبة الباب المطابقة كأنها مادة واحدة.
التفاوتات والتصنيع
تُنتج القواطع وفق تفاوتات الدقة العالية والدقة العالية جداً في GB/T 5237، مع ضبط أبعاد التجميع الحرجة عند القالب. وتعتمد إطارات النوافذ المفصلية ومسارات الانزلاق وإطارات الأبواب المتميزة جميعها على الشيء نفسه: مقطع ثابت بحيث تتلاءم المكونات والحشوات والشرائط دون تعديل يدوي على خط التجميع. ويمكن تنفيذ القطع والثقب واللولبة والتفريز قبل الشحن إذا كنت تفضّل استلام أجزاء جاهزة للتجميع.
مدة التسليم والتغليف والطلب
يستغرق تصنيع القوالب نحو 10 إلى 15 يوم عمل، مع اكتمال العينات في 20 إلى 25 يوماً. تُورَّد القواطع بأطوال قياسية 6.0 m، محمية بفيلم انكماشي، والحد الأدنى للطلب 500 kg لكل قاطع. ويمكن ترتيب التسليم بشروط FOB أو CIF حسب إعدادك اللوجستي. أرسل رسوماتك ومرجع اللون وفئة تعرض المبنى، وسنؤكد سماكة الطبقة والتشطيب الملائمين للمشروع.

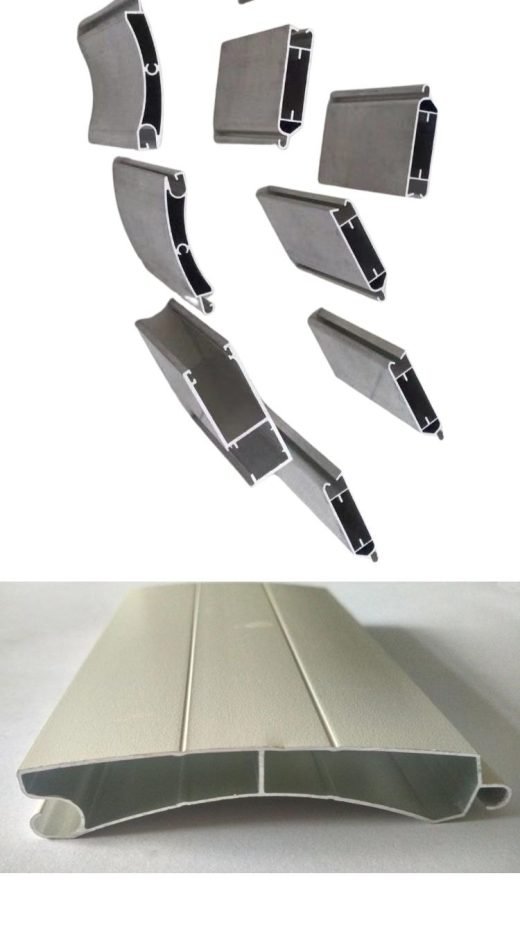 الألومنيوم المعماري