
6063 vs. 6061 alumínio: o guia definitivo sobre propriedades, desempenho e seleção de material
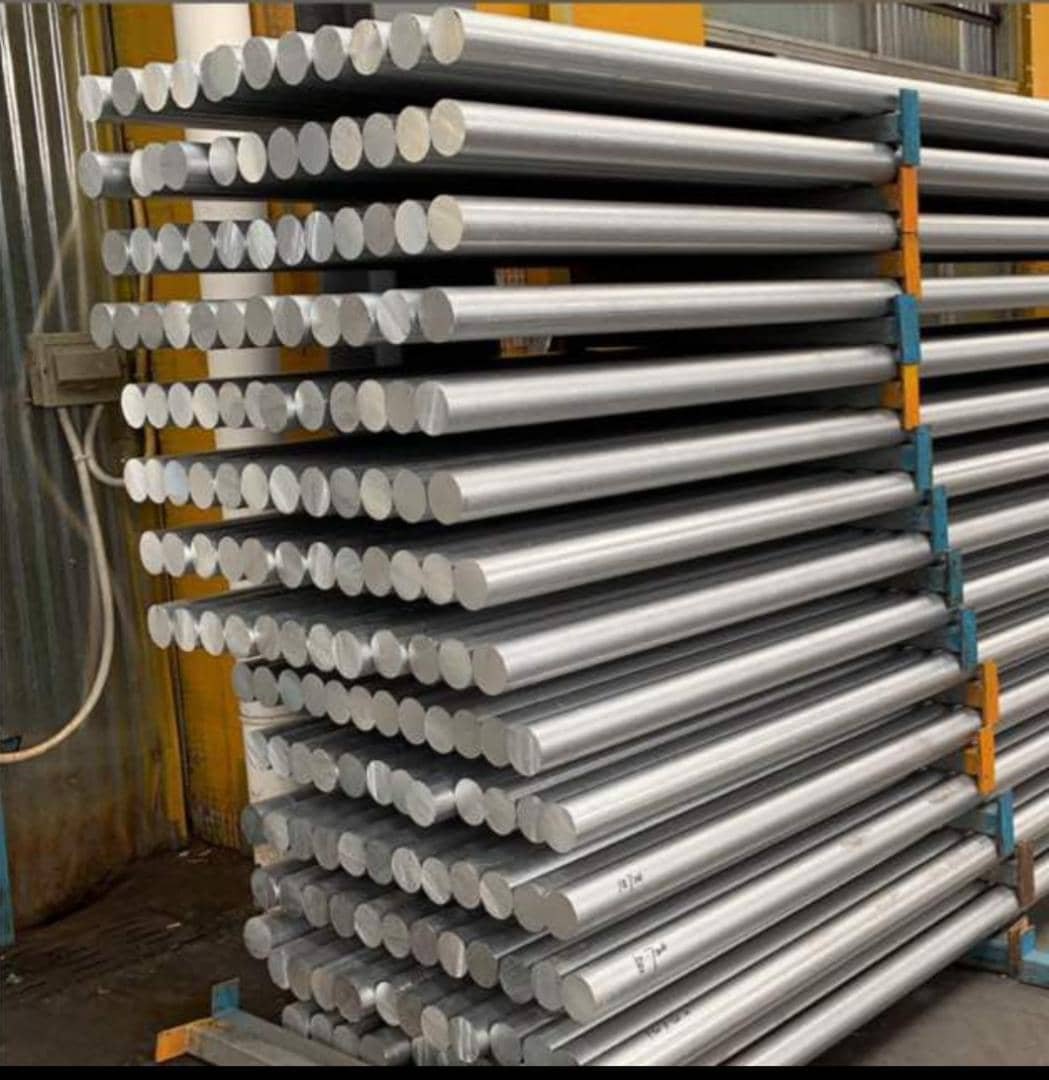
O 6063 extrui depressa e anodiza com brilho; o 6061-T6 tem cerca de 80 por cento mais resistência à tração. Uma análise lado a lado da química, das designações de têmpera, da velocidade de extrusão, da soldadura e do custo, para decidir que liga a sua secção necessita.
A resposta rápida
Escolha o 6063 quando a tarefa envolve secções transversais intrincadas, paredes finas e uma superfície estética impecável: caixilhos de janelas e portas, remates, lâminas de aletas e dissipadores de calor com aletas densas. Escolha o 6061 quando o perfil suporta carga real e a resistência domina: estruturas industriais, suportes de serviço pesado, componentes automóveis, bases de máquinas e plataformas estruturais. Ambas são ligas da série 6000 de magnésio-silício, e a diferença entre elas é inteiramente uma questão de quanto elemento de liga a fábrica está disposta a adicionar.
Química: porque duas ligas irmãs se comportam de forma tão diferente
A proporção dos elementos de liga define os limites daquilo que o metal consegue fazer. A tabela abaixo reflete os intervalos padrão registados para cada liga.
| Elemento | 6063 | 6061 | Efeito prático |
|---|---|---|---|
| Silício (Si) | 0.20-0.60% | 0.40-0.80% | O silício liga o magnésio em precipitados de Mg2Si, a origem da resistência após o envelhecimento |
| Magnésio (Mg) | 0.45-0.90% | 0.80-1.20% | O 6061 contém quase o dobro do magnésio, elevando a tensão de cedência e a dureza |
| Ferro (Fe) | 0.35% max | 0.70% max | O 6063 limita o ferro de forma rigorosa para manter a superfície extrudida lisa e sem riscas |
| Cobre (Cu) | 0.10% max | 0.15-0.40% | O cobre reforça o 6061, mas reduz ligeiramente a resistência à corrosão e o brilho da anodização |
| Alumínio (Al) | Restante | Restante | Ambas são predominantemente alumínio; as diferenças de desempenho vêm dos teores residuais acima |
Propriedades mecânicas nos têmpers que irá realmente comprar
T5 significa que o perfil é arrefecido à saída da prensa e depois envelhecido artificialmente, sem tratamento de solubilização separado. T6 significa que é sujeito a tratamento térmico de solubilização e depois envelhecido artificialmente, o que custa mais e rende mais. T66 é um têmpera europeu mais rigoroso, especificado com mínimos garantidos superiores aos de um T6 comum para a mesma liga.
| Propriedade | 6063-T5 | 6063-T6 | 6061-T6 |
|---|---|---|---|
| Resistência à tração (mín.) | 160 MPa | 205 MPa | 290 MPa |
| Tensão de cedência (mín.) | 110 MPa | 180 MPa | 240 MPa |
| Alongamento (mín.) | 8% | 8% | 8-10% |
| Utilização típica | Caixilhos arquitetónicos, remates, dissipadores de calor | Caixilhos com carga, corrimãos, remates estruturais | Estruturas de máquinas, suportes, estruturas de veículos |
A mensagem principal é simples: o 6061-T6 oferece cerca de 80 por cento mais resistência à tração do que o 6063-T5, e cerca de 40 por cento mais do que o 6063-T6. É por isso que os engenheiros estruturais recorrem a ele, e por que os extrudores às vezes fazem uma careta quando o fazem.
Extrusibilidade e liberdade de projeto
O 6063 flui, o 6061 resiste
O 6063 tem uma excelente fluidez a quente. Extrusa-se em secções ocas complexas, multicavidade e de parede fina a alta velocidade, e é por isso que praticamente todos os sistemas de caixilharia de janelas, portas e fachadas cortina do mundo assentam nele. O 6061 deforma-se com muito mais resistência, pelo que a prensa corre mais devagar, as fieiras de perfis ocos são mais propensas a problemas na câmara de soldadura, e as nervuras finas em formas complexas fendem mais facilmente.
Acabamento superficial e resposta à anodização
Como o 6063 limita o ferro e é praticamente isento de cobre, o seu filme anódico mantém-se transparente, brilhante e uniforme. O 6061, com mais ferro e cobre, tende a anodizar para um cinzento ligeiramente mais baço e é muito menos tolerante a pequenas variações de química no tarugo. Se o componente for visível e anodizado, essa diferença costuma decidir sozinha a questão do material.
Soldabilidade
Ambas as ligas soldam de forma fiável com processos TIG ou MIG. A diferença está no que acontece depois: a zona termicamente afetada do 6061-T6 perde grande parte da sua resistência e necessita frequentemente de tratamento térmico pós-soldadura para a recuperar, ao passo que o 6063 solda de forma limpa e é rotineiramente usado para caixilharia decorativa de baixa tensão sem qualquer tratamento pós-soldadura.
Corrosão, maquinagem e custo
O teor de cobre quase nulo do 6063 confere-lhe uma excelente resistência à corrosão em serviço exterior normal. O 6061 perde um pouco dessa margem devido à sua adição de cobre, mas continua perfeitamente adequado para trabalhos estruturais exteriores com um acabamento apropriado. Onde o 6061 ganha claramente é na maquinagem: a sua maior dureza produz aparas mais limpas, melhor acabamento superficial à saída da ferramenta e tolerâncias mais apertadas alcançáveis em operações secundárias.
O custo joga contra o 6061 de duas formas. O seu tarugo tem tipicamente um prémio de cerca de 10 a 15 por cento em relação ao 6063 e, como extrui mais devagar, também custa mais por metro a produzir e exige mais das fieiras. Para grandes volumes de perfis complexos, essa diferença é dinheiro a sério.
Que liga para que aplicação
| Aplicação | Escolha predefinida sensata |
|---|---|
| Caixilhos de janelas e portas, remates arquitetónicos | 6063-T5 |
| Alhetas e fachadas anodizadas visíveis | 6063-T5 ou 6063-T6 |
| Dissipadores de calor para LED e eletrónica de potência | 6063-T5 com geometria de aletas densa |
| Calhas de fixação solar e corrimãos estruturais | 6005A-T5, ou 6063-T6 para cargas mais ligeiras |
| Carroçarias de camiões, quadros de reboques, estruturas soldadas | 6061-T6 ou 6005A-T6 |
| Estruturas e suportes de máquinas industriais | 6061-T6 |
Regras práticas de seleção
- Comece pelo 6063-T5 e suba apenas quando um cálculo de flecha ou de tensão o obrigar.
- Se a secção é complexa e de parede fina, prefira um têmpera mais resistente de uma liga de extrusão fácil a mudar para o 6061.
- Se a peça é soldada e estrutural, verifique as propriedades no estado soldado, e não as propriedades do metal base.
- Se o acabamento visível é anodizado e a cor é crítica, mantenha o ferro e o cobre baixos em toda a encomenda, e não apenas no primeiro tarugo.
- Se o perfil é sobretudo maquinado depois, pondere a melhor maquinabilidade do 6061 face ao seu custo de tarugo e de extrusão.
Perguntas frequentes
O 6061 é mais resistente do que o 6063 em todos os têmpers?
Sim. Mesmo o estado 6061-T4 supera o 6063-T6 em tensão de cedência, e o 6061-T6 é mais resistente do que qualquer têmpera 6063 comercialmente comum. O compromisso é sempre a extrusibilidade, a qualidade da superfície e o custo.
Posso misturar 6063 e 6061 numa mesma montagem?
Pode, e é comum. Tenha em conta o contacto entre metais dissimilares onde haja humidade e tenha presente que as duas ligas reagem de forma diferente à anodização, pelo que a correspondência de cor entre elas é imperfeita.
O 6061 precisa de uma fieira diferente?
Na prática, habitualmente sim: os comprimentos de apoio, a velocidade de extrusão e o arrefecimento são todos ajustados, e muitas fábricas mantêm uma filosofia de ferramental separada para o trabalho em 6061, em vez de forçar mais as fieiras de 6063.
Avaliações de clientes
Nenhuma avaliação ainda — seja o primeiro a avaliar 6063 vs. 6061 alumínio: o guia definitivo sobre propriedades, desempenho e seleção de material.
Escreva uma avaliação
Nossa equipe lê as avaliações antes que apareçam aqui, geralmente dentro de um dia útil de trabalho. Publicamos o que os clientes escrevem; removemos apenas spam e abuso.
Continue lendo
 Knowledge
Códigos HS da extrusão de alumínio e anti-dumping: o que determina os seus direitos aduaneiros
As perfis de alumínio entram sob três posições, e a que declarar decide se se aplicam direitos anti-dumping. Um guia prático sobre o…
Ler artigo arrow_forward Knowledge
Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF
A anodização, a pintura a pó, o PVDF, a eletroforese, o efeito madeira e os acabamentos mecânicos são especificados por normas diferentes…
Ler artigo arrow_forward Knowledge
Carcaças de motor extrudidas vs. fundidas por injeção: guia do engenheiro para a escolha
A extrusão produz metal denso e soldável e aletas altas; a fundição por injeção produz bosses complexos e forma quase final. Uma comparação…
Ler artigo arrow_forward