
6005 vs 6005A vs 6061 vs 6063: qual é a verdadeira diferença?
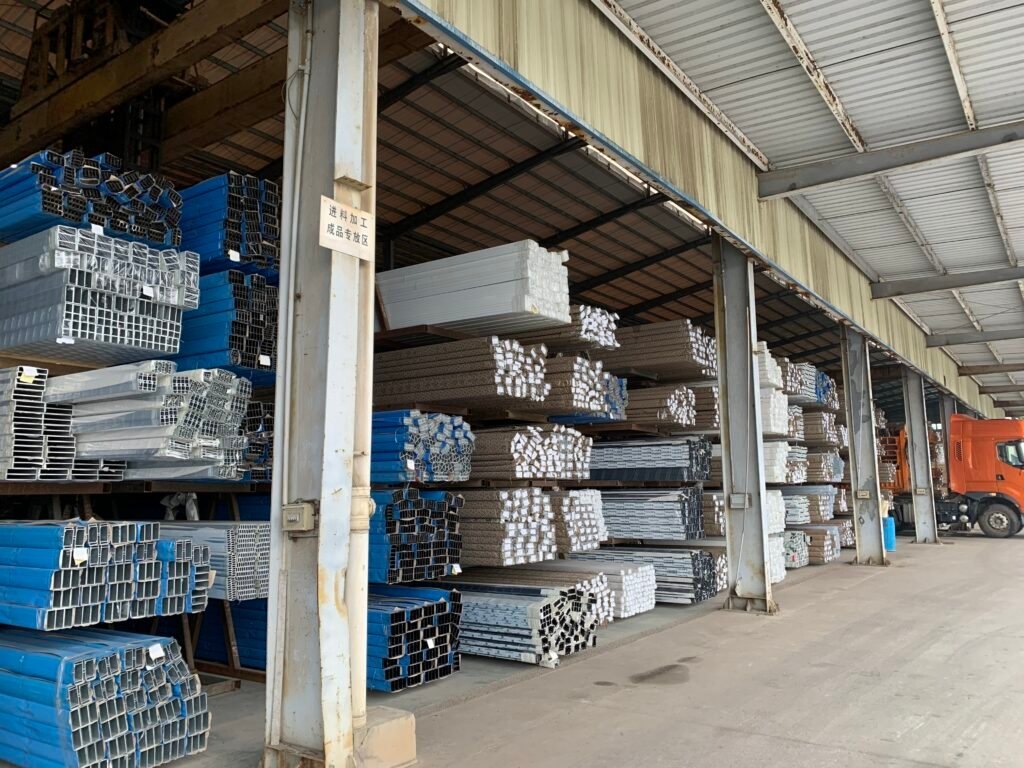
O 6005A-T6 alcança uma resistência próxima da do 6061, extrudindo mais depressa, custando menos por metro e conservando mais resistência após a soldadura. A verdadeira diferença entre estas quatro ligas e o ponto em que cada uma se destaca.
A diferença entre o 6063 e o 6061
Se já alguma vez se debruçou sobre especificações de alumínio para um sistema de fixação solar, um corrimão estrutural ou um quadro de veículo, deparou-se com o mesmo obstáculo. O 6063 parece demasiado macio para o caso de carga, o 6061 parece exagerado e custa demasiado por metro, e depois alguém menciona o 6005 ou o 6005A. Eis qual é, na realidade, a diferença, e onde cada liga conquista o seu lugar.
O que são, na realidade, o 6005 e o 6005A
O 6005 é uma liga de magnésio-silício posicionada deliberadamente entre o 6063 e o 6061. Contém mais silício e magnésio do que o 6063, pelo que endurece por envelhecimento até uma resistência muito superior, mantendo ao mesmo tempo um comportamento à extrusão bastante melhor do que o 6061. O 6005A é a versão refinada: uma janela química mais estreita, com uma adição controlada de dispersoides de manganês e crómio que melhora a sensibilidade à têmpera e a estrutura de grão, e um limite mais restrito de cobre.
Esse limite de cobre importa mais do que parece. O cobre aumenta a resistência, mas reduz a resistência à corrosão e pode provocar descoloração e manchas irregulares durante a anodização. Ao limitar o cobre a um valor mais baixo, o 6005A proporciona um aspeto anodizado mais uniforme e um desempenho à corrosão ligeiramente melhor do que uma variante com mais cobre da mesma família.
Comparação mecânica
| Liga e têmpera | Resistência à tração (mín.) | Tensão de cedência (mín.) | Alongamento | Caráter |
|---|---|---|---|---|
| 6063-T5 | 160 MPa | 110 MPa | 8% | Melhor extrusibilidade e superfície, menor resistência |
| 6005-T5 | 260 MPa | 215 MPa | 9% | O meio-termo, boa superfície, muito mais resistente do que o 6063 |
| 6005A-T5 | 270 MPa | 225 MPa | 8% | Versão de química refinada do 6005-T5 |
| 6005A-T6 | 285 MPa | 240 MPa | 8% | Tratamento térmico adicional, próximo da resistência do 6061 |
| 6061-T6 | 290 MPa | 240 MPa | 8% | O padrão estrutural: soldável, mais lento de extrudir |
A progressão conta toda a história. O 6005A-T6 fica a poucos pontos percentuais do 6061-T6 quanto à tensão de cedência, mas extrui mais depressa, custa menos por metro e conserva uma proporção maior da sua resistência no estado soldado. Se um projeto está, mesmo que marginalmente, dentro do envelope de resistência do 6005A-T6, passar do 6061-T6 para baixo costuma poupar dinheiro a sério.
Porque não usar simplesmente o 6061 em todo o lado?
Porque paga essa resistência três vezes. Extrusa mais devagar, pelo que a prensa produz menos metros por hora. Produz uma superfície pior em formas complexas, o que é relevante se o perfil for anodizado e visível. E desgasta as fieiras mais depressa, o que se traduz em manutenção do ferramental mais frequente e numa vida útil mais curta das ferramentas. Um corrimão em 6061 pode ser mais resistente no papel, mas numa secção com dentes finos a fieira desgasta-se rapidamente e o acabamento anodizado da calha pode variar. É no 6005A que reside o equilíbrio.
Velocidade de extrusão e custo real por metro
- O 6063 extrui mais depressa: até cerca de 50-60 m/min em secções arquitetónicas simples.
- O 6005A corre a cerca de 80-90 por cento da velocidade do 6063 na mesma geometria.
- O 6061 corre a cerca de 60-70 por cento da velocidade do 6063, e menos ainda em perfis ocos de parede fina.
- O desgaste das fieiras segue a mesma ordem: o 6061 consome a vida útil das ferramentas mais depressa, e o 6063 é o mais suave.
Num longo ciclo de produção, essas percentagens não são académicas. Traduzem-se diretamente no custo por quilograma que lhe é cotado.
A questão do têmpera: T5 ou T6 na mesma liga
Se o seu projeto em 6005A-T5 está próximo de um limite de flecha ou de tensão, passar para T6 dentro da mesma liga é habitualmente mais fácil do que redesenhar a secção ou mudar para o 6061. A química não muda e a fieira não muda; só muda o ciclo de tratamento térmico após a extrusão. Isso faz da passagem a T6 uma alavanca de baixo risco quando um cálculo dá um resultado marginal.
Soldadura: onde o 6005A conquista o seu lugar
No têmpera T5 ou T6, o 6005A conserva uma proporção maior da sua resistência no estado soldado do que o 6061-T6. É essa única propriedade que o torna uma liga preferida para estruturas de alumínio soldadas, como quadros de reboques, carroçarias de camiões e algumas estruturas de suporte solar, onde a zona termicamente afetada de uma soldadura em 6061-T6 obrigaria a um dispendioso tratamento térmico pós-soldadura ou a uma secção de maior dimensão.
Onde faz sentido cada liga
6005 e 6005A-T5: solar, corrimãos e estruturas médias
Obtém 260-270 MPa de resistência à tração num perfil que ainda extrui bem e recebe anodização ou pintura a pó sem problemas. Os perfis de calha para solar combinam frequentemente pequenas calhas para parafusos com um corpo resistente, que é exatamente a geometria que penaliza o ferramental do 6061.
6005A-T6: quando está mesmo no limite do T5
Use-o quando o cálculo está próximo do limite, mas a secção já está otimizada. Recupere a margem no ciclo de tratamento térmico, e não numa nova fieira.
6061-T6: peças estruturais pesadas e com muita maquinagem
Quando as cargas são genuinamente elevadas, quando a peça é sobretudo maquinada, ou quando a secção é simples o suficiente para que a extrusão lenta não prejudique muito, o 6061-T6 continua a ser o padrão da indústria e a liga mais fácil de adquirir.
6063-T5: menor custo por metro e a melhor superfície
Nada o supera em caixilhos arquitetónicos e remates visíveis, onde as cargas são baixas e a aparência é tudo.
Tabela de decisão rápida
| A sua prioridade | Melhor escolha | Razão |
|---|---|---|
| Menor custo por metro, melhor superfície, cargas ligeiras | 6063-T5 | Extrusão mais rápida, melhor resposta à anodização |
| Melhor equilíbrio entre resistência, custo e acabamento | 6005A-T5 | Cerca de 70 por cento mais resistência à tração do que o 6063-T5, com bom comportamento à extrusão |
| Máxima resistência sem as penalizações de ferramental do 6061 | 6005A-T6 | Aproxima-se da resistência do 6061-T6, extrui mais depressa |
| Máxima resistência, soldável, estrutural | 6061-T6 | Padrão estrutural há muito estabelecido |
O detalhe que ninguém menciona: disponibilidade
O 6063 e o 6061 existem em stock universalmente. O 6005A é comum, mas não universal: algumas fábricas só o produzem por encomenda e as bibliotecas de fieiras padrão para ele são mais pequenas. Se o seu projeto depende de um acabamento de extrusão específico ou de um perfil padrão em 6005A, confirme a disponibilidade antes de fixar o projeto, ou preveja um orçamento para uma nova fieira.
A conclusão
O 6005A não é tanto um compromisso entre o 6063 e o 6061, mas antes uma otimização deliberada: uma resistência próxima da do 6061, com grande parte da extrusibilidade e da qualidade de acabamento do 6063. Para fixação solar, corrimãos estruturais, quadros soldados e tudo o que tenha detalhe fino visível sob carga, é habitualmente a forma mais barata de alcançar os valores exigidos.
Avaliações de clientes
Ainda sem avaliações — seja o primeiro a avaliar 6005 vs 6005A vs 6061 vs 6063: qual é a verdadeira diferença?.
Escreva uma avaliação
As avaliações são lidas pela nossa equipa antes de aparecerem aqui, normalmente no prazo de um dia útil. Publicamos o que os clientes escrevem; só removemos spam e abuso.
Continue lendo
 Knowledge
Códigos HS da extrusão de alumínio e anti-dumping: o que determina os seus direitos aduaneiros
As perfis de alumínio entram sob três posições, e a que declarar decide se se aplicam direitos anti-dumping. Um guia prático sobre o…
Ler artigo arrow_forward Knowledge
Acabamentos superficiais de perfis de alumínio: anodização, pintura a pó, PVDF
A anodização, a pintura a pó, o PVDF, a eletroforese, o efeito madeira e os acabamentos mecânicos são especificados por normas diferentes…
Ler artigo arrow_forward Knowledge
Carcaças de motor extrudidas vs. fundidas por injeção: guia do engenheiro para a escolha
A extrusão produz metal denso e soldável e aletas altas; a fundição por injeção produz bosses complexos e forma quase final. Uma comparação…
Ler artigo arrow_forward